Produkt
- Kernetilpasningstjeneste
- Sundhedspleje
- Elektroniske apparater og instrumenter
- Forme til mødre og børn
- Fritidssport
- Boligindretning Art
- Auto tilbehør
- Transport og lager
- Belysningsarmaturer
- Byggeudstyr
- Emballage produkt
- Uddannelse og laboratorier
- Bagagetilbehør til tøj
- Pleje og rengøringsmidler
- Landbrug & Skovbrug
- Mekanisk udstyr
- Kæledyrsartikler
- Køkkengrej
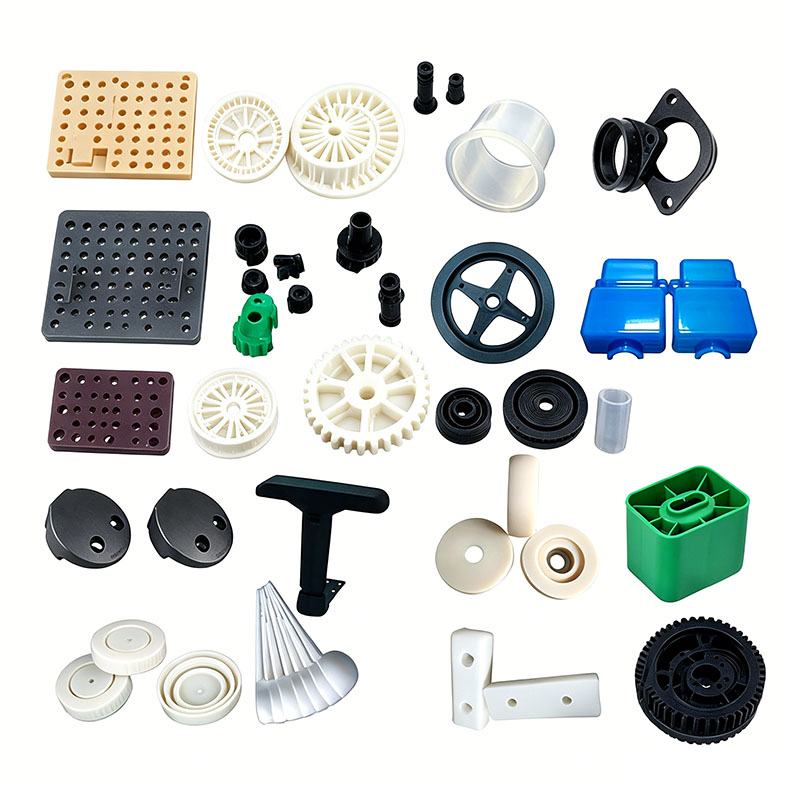
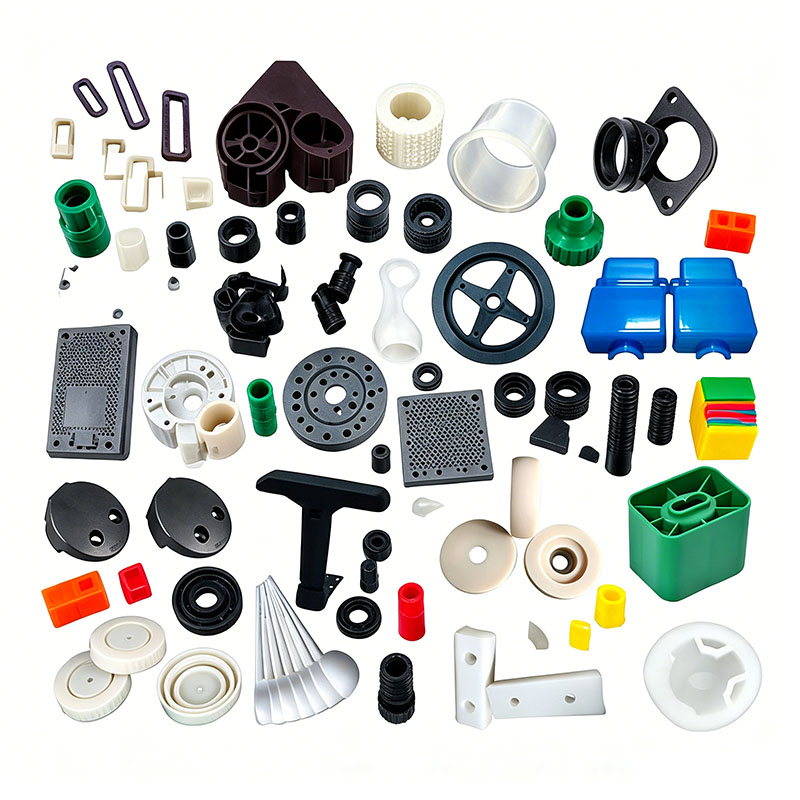
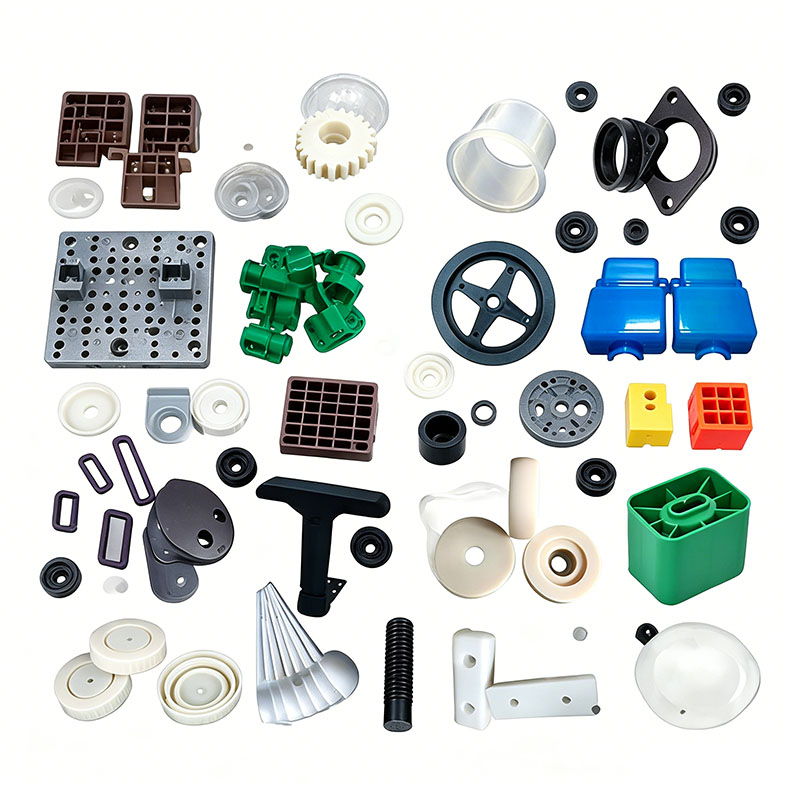
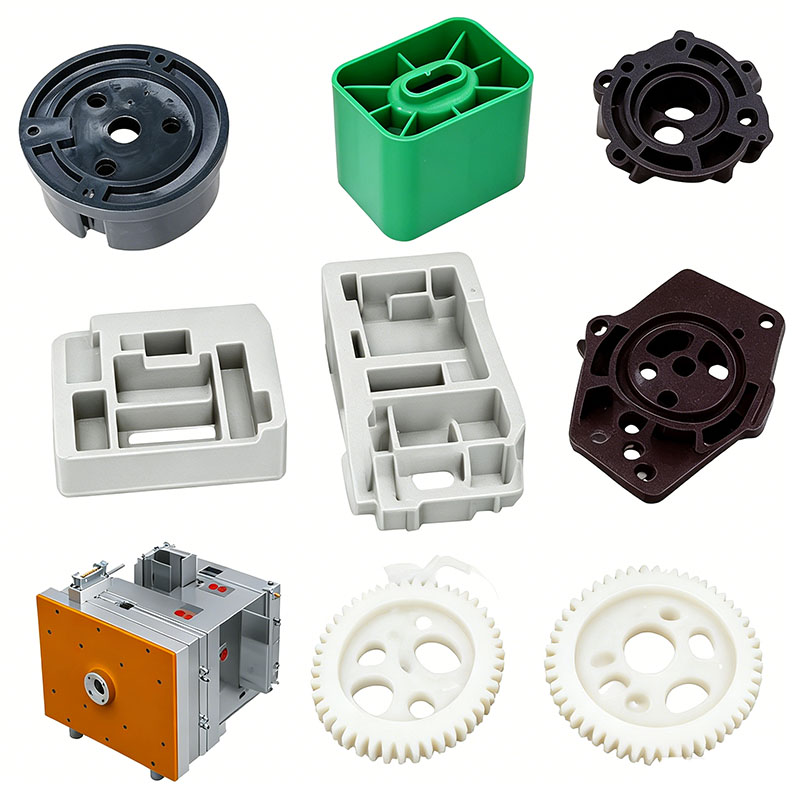
Paraplystøbning af plastdele
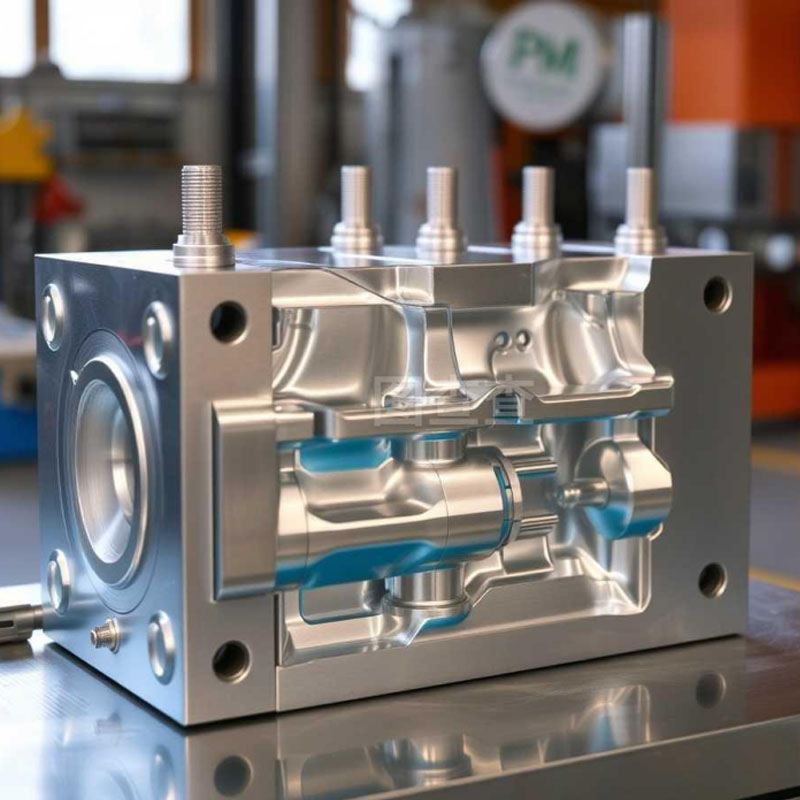
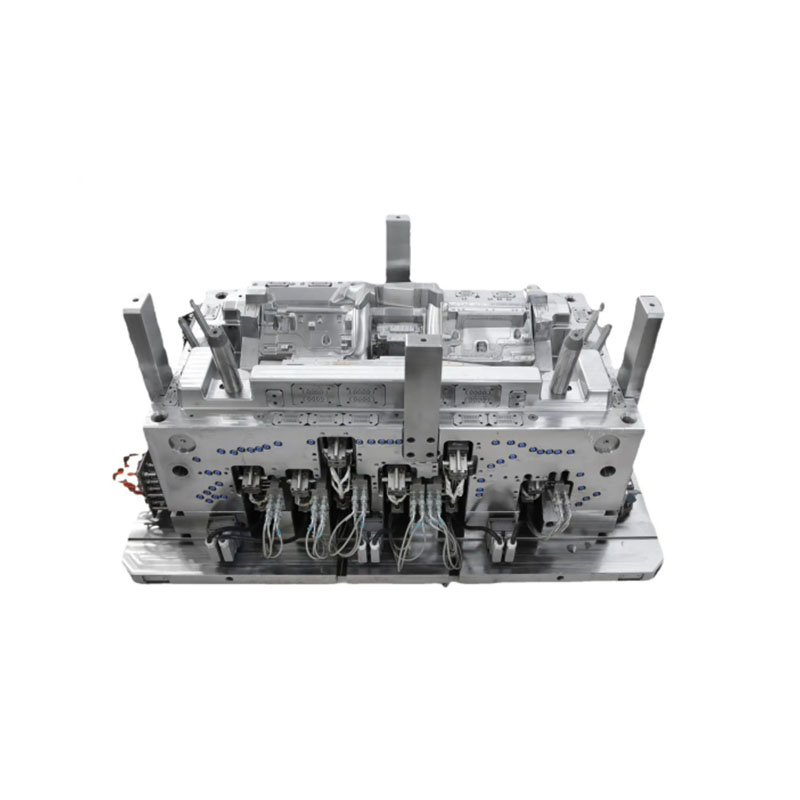
Ningbo (P&M) Plastic Metal Products Co., Ltd. har 17 års teknologi til fremstilling af forme og kan tilpasse støbning af paraplyplastdele. Vi leverer professionelle tilpassede paraplyplastdelestøbningstjenester, og vi er en professionel paraplystøbningsproducent af plastikdele. Vi har tilstrækkelig erfaring med at udvælge produktråmaterialer og støbematerialer. I færd med at tilpasse støbning af paraplyplastdele kan vores fabrik levere one-stop-service. Vi har design- og produktionskapaciteter relateret til støbning af paraplyplastdele, såsom: CAD-design, formfremstilling, sprøjtestøbning, produktion af plastprodukter, montering og andre teknologier.
Send forespørgsel
Produkt beskrivelse
Derudover har vores virksomhed etableret samarbejdsrelationer med plastråvareleverandører, trykkerier mv. for at sikre råvareforsyning og trykkvalitet. Gennem vores rige erfaring og perfekte forsyningskæde kan vores virksomhed give kunderne højkvalitets tilpassede paraplyplastdelestøbningsprodukter for at imødekomme deres specifikke behov. Samtidig har vi 10 års professionel udenrigshandelserfaring, forstår udenrigshandelsprocessen og betjener vores kunder bedre. Til paraplyplastdelestøbningsprodukter kan vi fremstille tilsvarende plastdele, hvilket hovedsageligt udføres gennem sprøjtestøbeforme.
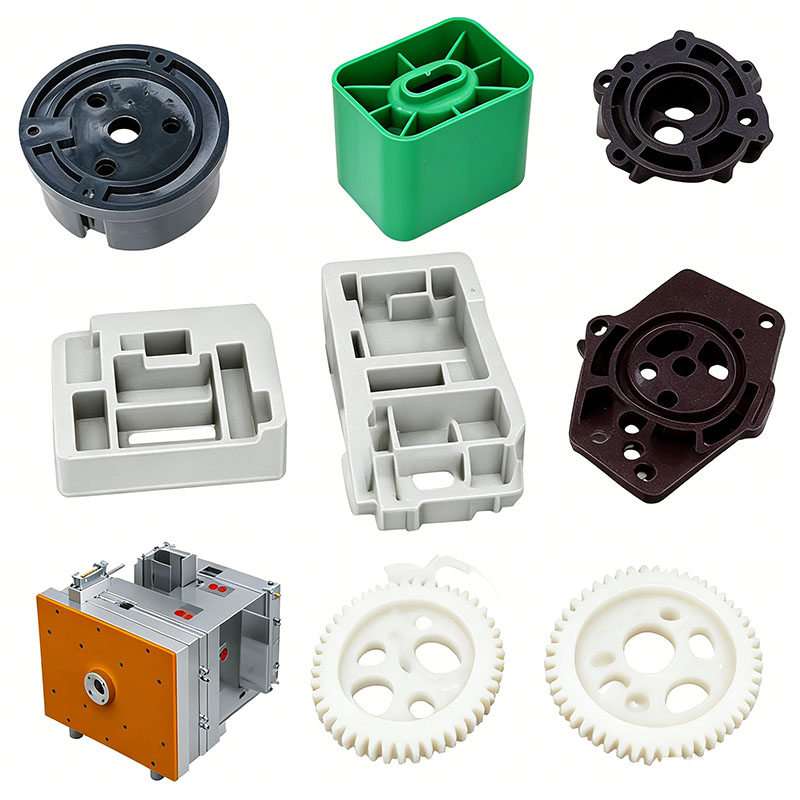
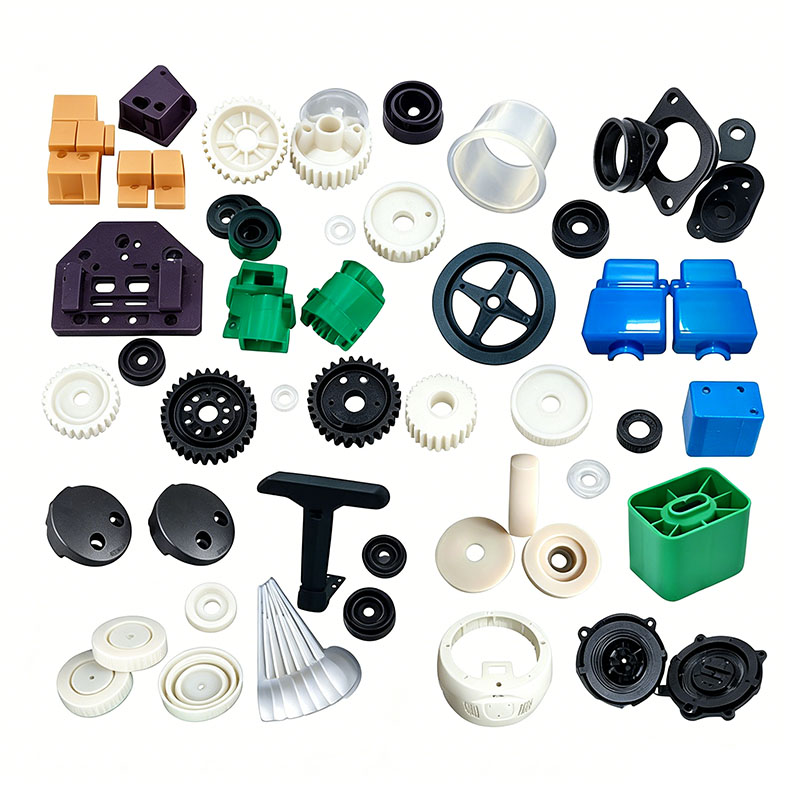
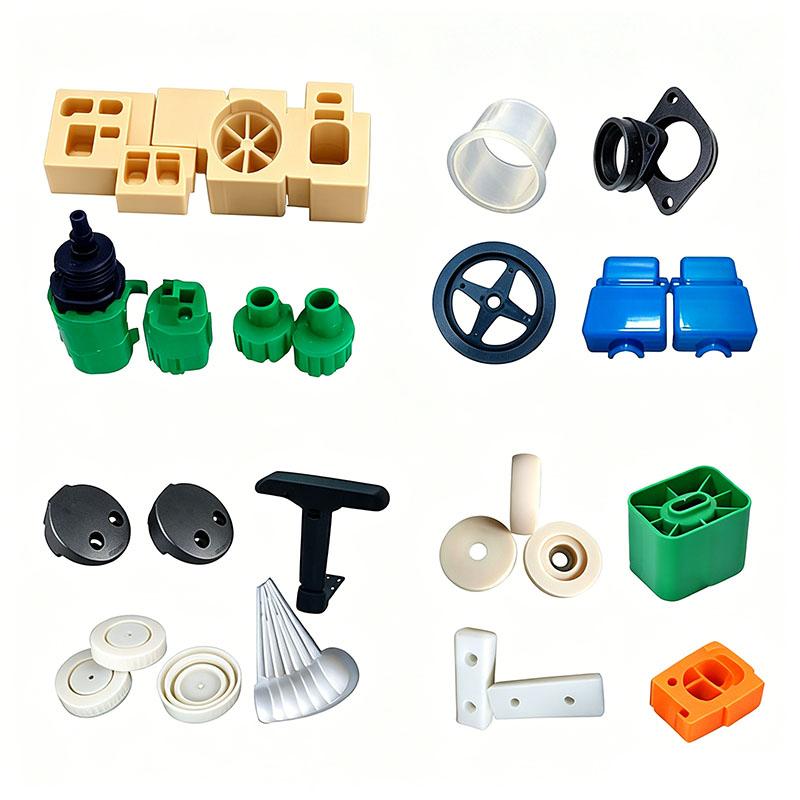
Plastparaplykomponenter - såsom ribbeforbindelser, midterakselhylstre, håndtag, udløserknapper, spidshætter, baldakinfastgørelsesanordninger, foldebeslag og fjederkapper - falder i tre kategorier: strukturelle bærende forbindelser, æstetiske/grebskomponenter og små dekorative dele. Disse produkter skal modstå langvarig udendørs eksponering for regn og sollys samt gentagne åbnings-, lukke- og trækkræfter. De må ikke blive skøre eller revne ved lave temperaturer; hyppig drift kræver høj sejhed, slidstærke fastgørelseselementer og præcise dimensionstolerancer for at sikre jævn bevægelse uden fastklemning. Mainstream-materialer omfatter hærdet/modificeret PP, slagfast ABS, slidstærkt POM og bløde TPR-overstøbningsmasser. Støbeprocessen og de vigtigste kontrolpunkter er skitseret nedenfor.
I. Råvareforarbejdning før produktion
Materialevalg og klassificering
Håndtag og æstetiske/dekorative dele: Højglans ABS (ensartet farve, glat taktil fornemmelse);
Paraplysamlinger, forbindelsesbeslag og spidshætter: Hærdet PP (lavtemperaturbestandighed, trækstyrke, vandtæt og korrosionsbestandig);
Afbryderskydere og bevægelige låse: POM (selvsmørende og slidbestandig; tåler titusindvis af cyklusser uden blegning eller slid);
Overstøbning af blødt håndtag: TPR (skridsikker, hudvenlig fornemmelse; sprøjtestøbning i to materialer/to farver).
Sammensætning og omslibning
Bærende samlinger og foldebeslag: Forbyd strengt tilsætning af genslibning (genbrugt knust materiale), da genslibning lider af reduceret sejhed og er tilbøjelig til at gå i stykker under gentagen drift. Kun små æstetiske dele må indeholde op til 10 % rene indløb/rør af samme materiale, forudsat at de knuses og sigtes for at fjerne grove partikler. Bland i hydrolyse-resistente og UV-resistente masterbatches for at forhindre blegning eller ældning fra udendørs regneksponering. Hold POM, TPR og ABS adskilt under blanding; ikke krydskontaminere. Brug en lavhastighedsblander i 5-8 minutter ved hastigheder under 300 omdr./min. for at undgå at beskadige de hærdende tilsætningsstoffer.
Tørring og affugtning
ABS: Tør ved 80°C i 3 timer for at fjerne fugt og forhindre interne bobler eller træksvigt;
POM: Tørretemperaturen må ikke overstige 75°C; høje temperaturer kan forårsage nedbrydning og frigivelse af skarpe gasser;
Modificeret PP og TPR: Disse materialer har ekstrem lav vandabsorption; kortvarig tørring ved lav temperatur er tilstrækkelig, typisk kun i regntiden. Efter tørring opbevares råmaterialer i forseglede beholdere for at forhindre fugtgenoptagelse.
Tønderensning
Før du skifter materialer eller farver, skal du rense restmateriale fra cylinderen ved hjælp af en renseblanding for at eliminere problemer som materialeblanding, delaminering, skørhed og farveinkonsistens.
II. Forminstallation, idriftsættelse og strukturelle højdepunkter
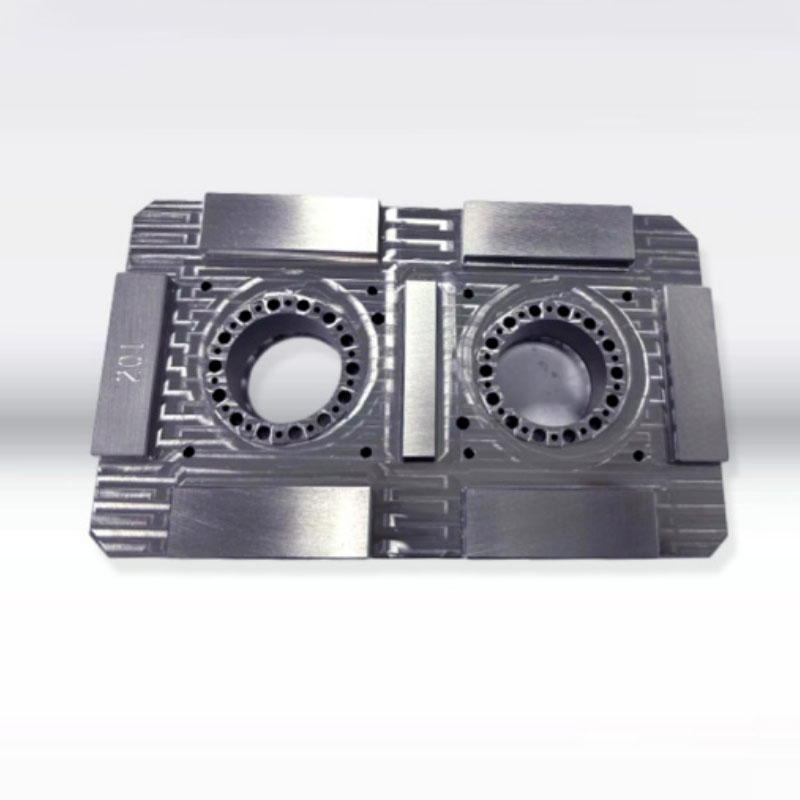
Paraplytilbehør bruger typisk små, højpræcisionsforme med flere hulrum (16- eller 32-hulrumskonfigurationer). Skydere og konnektorer har vægtykkelser på 1,2–2 mm; disse tynde sektioner er tilbøjelige til spændingsrevner.
Valg af formstål
Til hulrum, der påvirker udseendet af ABS- og TPR-dele, anvendes 718H forhærdet spejlfinish stål. Hulrum til POM slidbestandige dele og glasfibermodificerede dele gennemgår nitrering for at øge slidstyrken. Alle hjørner har små radier for at eliminere stresskoncentrationer, hvilket sikrer, at delene ikke revner under åbning eller lukning ved lave temperaturer. Skilleoverflader er præcisionsbearbejdet for at minimere flash, hvilket forhindrer fastklemning eller ridser af paraplystoffet under drift.
Kølesystem
Vandkanaler til de mange hulrum er arrangeret med perfekt symmetri; fine kanaler er placeret tæt på hulrummene for at afbalancere kølehastigheder på tværs af alle dele. Formtemperaturkontrol: ABS 50–60°C; PP 30-40°C; POM 80–90°C. Høje formtemperaturer til POM øger krystalliniteten, hvilket forbedrer slidstyrken markant.
Udluftnings- og udstødningsoptimering
Mikroudluftningskanaler (0,010 mm dybe) skæres ind i hvert hulrum med prioriteret udluftning ved skydere og svejselinjer for at forhindre svage svejsesømme eller brud. I betragtning af den lille størrelse af delene og ejektorstifterne anvendes en flerpunkts distribueret udstødningsstrategi, der anvender en to-trins lavhastighedsudkastningsproces for at undgå stressmærker ("hvidning"), punktering eller skjulte revner.
Forminstallation og prøvekørsel
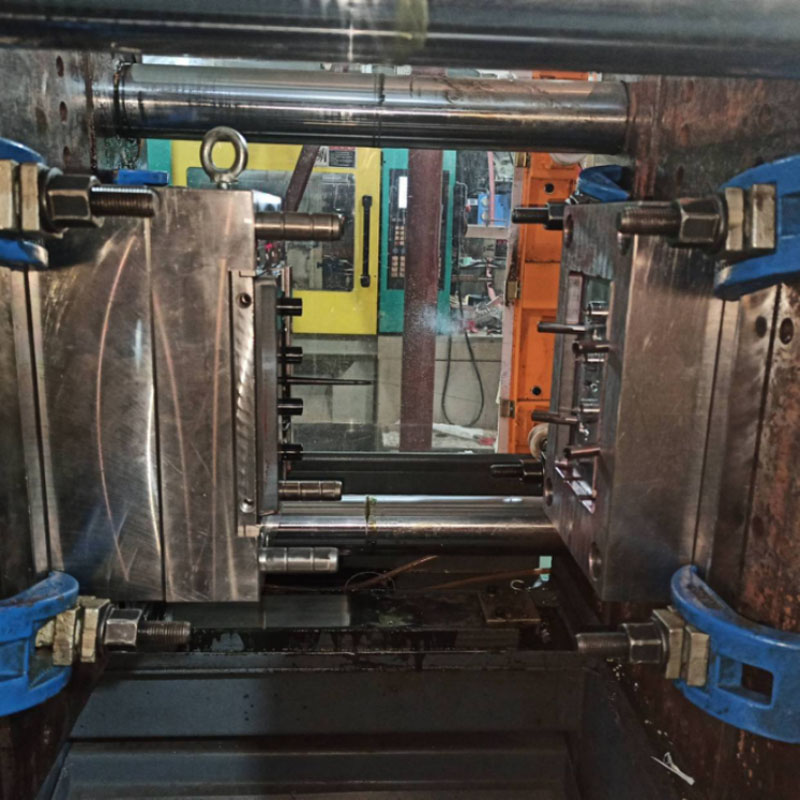
Formen er installeret på en lille sprøjtestøbemaskine (100T–250T) med ensartet klemkraft for at forhindre flash. Vandkanaler kontrolleres for utætheder, og lavtryks-form-klemmebeskyttelse aktiveres for at forhindre beskadigelse af de sarte hulrum. Efter en 20-minutters varmeopblødningsperiode udføres et lavtryks-testskud med lav hastighed. Tryk og hastighed justeres gradvist for at producere en kompatibel første artikel; masseproduktion begynder først efter kvalitetskontrol bekræfter dimensioner, sejhed og udseende. III. Standard sprøjtestøbningscyklus
Trin til en komplet enkelt-støbe-cyklus: Formlukning → Plastificering/materialeophobning → Flertrins injektion → To-trins holdetryk → Køling/indstilling → Formåbning → Lavhastighedsudkast → Automatisk delopsamling.
Tøndetemperaturzoneinddeling
ABS: 170–200°C (dyse maks. 205°C; høje temperaturer forårsager tab af sejhed);
Hærdet PP: 190–220°C;
POM: 180–205°C (strengt under 210°C; høje temperaturer forårsager nedbrydning og skimmelkorrosion);
TPR (blødt gummi): 160–190°C.
Flertrins påfyldning med variabel hastighed
Til små dele i støbeforme med flere hulrum med korte strømningsveje: lavhastighedsbuffring ved porten, hurtig påfyldning i midtersektionen og reduceret hastighed ved hulrummets ende for at lette udluftningen og forbedre svejselinjens styrke. Indsprøjtningstryk: 70–95 bar; for højt tryk forårsager flash og høj indre spænding (fører til revner under termisk cykling), mens utilstrækkeligt tryk fører til svage svejselinjer.
Iscenesat, kortvarigt holdetryk
Små dele har tynde vægge og minimalt svind; påfør to-trins lavt holdetryk i 3-8 sekunder for at kompensere for let krympning og forhindre synkemærker på snappasninger og monteringsstolper. Synkronisering af holdetrykket med materialeakkumulering forkorter støbecyklussen og øger støbeformens produktivitet med flere hulrum.
Køling og fjernelse af dele
Køletiden er beregnet til 2–3 sekunder pr. 1 mm vægtykkelse (f.eks. 4–6 sekunder for en standard 1,5 mm konnektor). Utilstrækkelig afkøling fører til fortsat krympning efter afformningen, hvilket resulterer i inkonsekvent pasform/spænding for kontakter og snappasninger. Formåbning og udkastning udføres ved lave hastigheder overalt; dele samles automatisk i en beholder under formen. Undgå at knuse eller stable varme plastikdele for at forhindre deformering af sarte konnektorer.
IV. Bearbejdning efter støbning
Port og flash trimning
Ubådsporte og pin-point porte brækker automatisk af under åbning af formen; store porte fjernes rent ved hjælp af små pneumatiske fræsere. Mindre blink langs skillelinjer fjernes i batches via vibrerende efterbehandling; glidende snap-fit sammenpasningsoverflader skal være gratfri for at sikre en jævn, hakefri drift. Stress-lindrende udglødning
ABS-håndtag og dekorative dele gennemgår lavtemperaturudglødning ved 60°C i en time før sprøjtebelægning for at lindre indre belastninger og sikre, at de ikke revner under udsættelse for skiftende varme og kolde udendørstemperaturer. PP- og POM-dele kræver ikke højtemperaturudglødning; i stedet får de lov til at sidde i 12 timer efter støbning for at lindre efterkrympningsspændinger før montering.
Tofarvet overstøbning (paraplyhåndtag)
Et stift plastskelet sprøjtestøbes først og placeres derefter i en sekundær form til overstøbning med blød TPR-gummi; dette sikrer en sikker binding mellem de stive og bløde materialer, hvilket forhindrer delaminering eller løsrivelse.
Overfladebehandling
Håndtagene kan screen-printes med logoer og afsluttes med mat eller blank maling; funktionelle bevægelige dele efterlades uden belægning for at forhindre malingsslid eller afskalning, der kan få kontaktmekanismen til at sætte sig fast.
V. Flertrins kvalitetsinspektion
Eftersyn i første artikel: Kalibermål af snappasningsåbninger og samlingsdimensioner; visuel kontrol for defekter såsom luftbobler, sølvstriber, brændemærker og blitz.
Patruljeinspektion: Prøveudtagning hvert 30. minut; manuelle gentagne åbnings-/lukningstests for at verificere glatheden af snappasningsmekanismen.
Pålidelighedspunkttjek: Gentagne trækprøver efter frysning ved lav temperatur for at vurdere samlingens sejhed; regneksponering og ældningsmodstandstest; slidstyrke frem- og tilbagegående test for POM-skydere.
Fuld inspektion og sortering: Dele med revner, deformation eller korte skud isoleres og kasseres; defekte bærende samlinger er forbudt at blive slibet og genbrugt til konstruktionsdele.
Vi er en producent af støbning af paraplyplastdele, der leverer fremstilling af støbning af paraplyplastdele af høj kvalitet. Så længe du ønsker at tilpasse/udvikle paraplyplastdelestøbningsprodukter, kan du finde os. Vi har professionelt sprøjtestøbedesign og moden fremstillingsteknologi, der giver dig one-stop-service, fra produktdesign-formfremstilling-produktproduktion-produktemballage-produkttransport, vi kan hjælpe dig i hvert led. Så længe du kommer til os, vil vi yde dig den ultimative service og tilfredsstille dig i forhold til produktkvalitet, produktionstid, informationsdialog mv.
|
Produktnavn |
Løbebåndsstøbning |
|
Giv venligst |
2D, 3D, prøver eller størrelsen af multi-vinkel billederne |
|
Skimmeltid |
20-35 dage |
|
Produkt tid |
7-15 dage |
|
Formpræcision |
+/-0,01 mm |
|
Skimmelsvamp liv |
50-100 millioner skud |
|
Produktionsproces |
Revisionstegninger - skimmelstrømsanalyse - Designvalidering - Custom Materials - Formbearbejdning - kernebehandling - elektrodebearbejdning - Løbesystem forarbejdning - bearbejdning af dele og indkøb - bearbejdningsaccept - hulrum overfladebehandling proces - kompleks tilstand Die - Hele formoverfladebelægning - Monteringsplade - formprøve - prøvetest - afsendelse prøver |
|
Skimmelhule |
Ét hulrum, multi-hulrum eller samme forskellige produkter laves sammen |
|
Formmateriale |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Løber system |
Varm løber og kold løber |
|
Grundmateriale |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Slutte |
Pitting ordet, spejlfinish, mat overflade, striae |
|
Standard |
HASCO, DME eller afhængig af |
|
Hovedteknologi |
Fræsning, slibning, CNC, EDM, tråd skæring, udskæring, EDM, drejebænke, overfladefinish mv. |
|
Software |
CAD,PRO-E,UG Designtid: 1-3 dage (normale omstændigheder) |
|
Produktmateriale |
ABS,PP,PC,PA6,PA66,TPU,POM,PBT,PVC,HIPS,PMMA,TPE,PC/ABS,TPV,TPO,TPR,EVA,HDPE,LDPE,CPVC,PVDF,PPSU.PPS. |
|
Kvalitetssystem |
ISO9001:2008 |
|
Fastlæg tid |
20 dage |
|
Udstyr |
CNC, EDM, afskæring Maskine, plastikmaskiner osv. plastkuffertform zhe jiang |


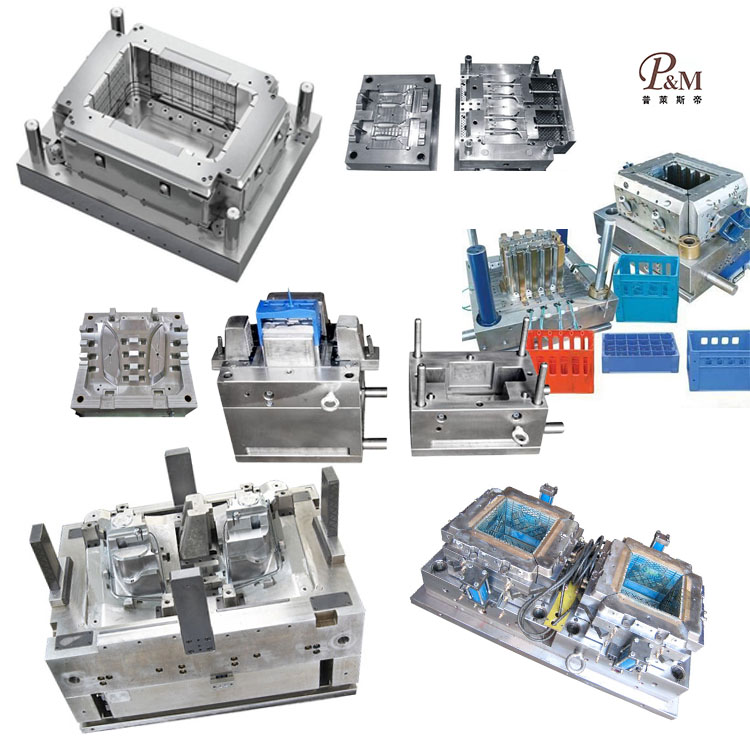
Fremstilling af plastsprøjtestøbeforme

Specifikationer for plaststøbning

Form design:



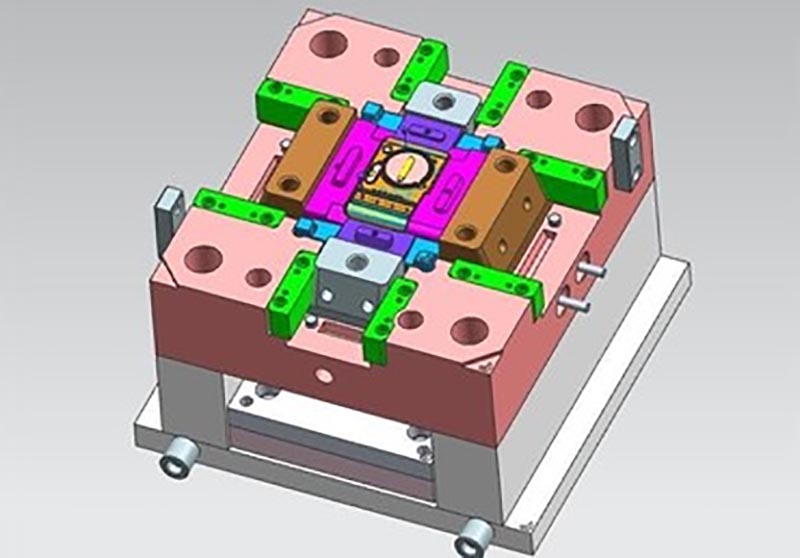
Transaktionsproces:

Skimmeltest:


Produktets emballage

Fabrik
Vi er Custom Plastic Mold fabrik. Vores fabrik er plastsprøjtestøbeproducent. vi har 17 års erfaring i professionel tilpasset plastform og 10 års erfaring med udenrigshandel. Vi er leverandør af tilpasset plaststøbeform. Vi kan levere tilpasset plaststøbeservice. Vores fabrik kan fremstille de sprøjtestøbte plastdele, og kvaliteten af produkterne vil tilfredsstille dig.
Vi har mere end 50 avancerede maskiner og hundredvis af ingeniører og designere. Vi kan levere one-stop service, fra produktdesign - formfremstilling - produktproduktion - produktemballage - transport. Vi har en komplet produktionskæde. Vi kan opfylde alle dine krav.
Tjenester vi leverer:
Professionel brugerdefineret form service, plast forme design og fremstilling. plastik produkt produktion, produkt design, form design, blæse form tilpasning, rotationsform tilpasning, die-casting form tilpasning. 3D-printtjenester, CNC-produktionstjenester, produktemballage, tilpasset emballage, forsendelsestjenester.










Vi overholder altid principperne om kvalitet først og gang først. Mens du giver kunderne produkter af højeste kvalitet, så prøv at maksimere produktionseffektiviteten og forkorte produktionstiden. Vi er stolte af at fortælle hver kunde, at vores virksomhed ikke har mistet nogen kunde siden etableringen. Hvis der er et problem med produktet, vil vi aktivt søge en løsning og tage ansvar til det sidste.

FAQ
Q1: Er du handelsvirksomhed eller producent?
A: Vi er producenter.
Q2. Hvornår kan jeg få tilbuddet?
A: Vi citerer normalt inden for 2 dage efter, at vi har modtaget din forespørgsel.
Hvis du haster meget, så ring til os eller fortæl os i din e-mail, så vi først kan give et tilbud til dig.
Q3. Hvor lang er leveringstiden for skimmelsvamp?
A: Det hele afhænger af produkternes størrelse og kompleksitet. Normalt er leveringstiden 25 dage.
Q4. Jeg har ingen 3D-tegning, hvordan skal jeg starte det nye projekt?
A: Du kan levere os en støbeprøve, vi hjælper dig med at færdiggøre 3D-tegningsdesignet.
Q5. Før forsendelse, hvordan sikrer man, at produkternes kvalitet?
A: Hvis du ikke kommer til vores fabrik og heller ikke har tredjeparten til inspektion, vil vi være din inspektionsmedarbejder.
Vi vil give dig en video til produktionsprocesdetaljer, herunder procesrapport, produktstørrelsesstruktur og overfladedetaljer, pakningsdetaljer og så videre.
Q6. Hvad er dine betalingsbetingelser?
A: Formbetaling: 40% depositum af T/T på forhånd, 30% anden formbetaling før udsendelse af de første prøveprøver, 30% skimmelbalance, efter at du har accepteret de endelige prøver.
B: Produktionsbetaling: 50% depositum på forhånd, 50% før afsendelse af de endelige varer.
Q7: Hvordan gør du vores forretning langsigtet og godt forhold?
A:1. Vi holder god kvalitet og konkurrencedygtig pris for at sikre, at vores kunder drager fordel af produkter af den bedste kvalitet.
2. Vi respekterer enhver kunde som vores ven, og vi handler oprigtigt og bliver venner med dem, uanset hvor de kommer fra.
Hot Tags: Støbning af paraplyplastdele, Kina, producent, leverandør, fabrik, tilpasset, engros, køb, kvalitet, seneste salg, fremstillet i Kina
Relateret kategori
Send forespørgsel
Du er velkommen til at give din forespørgsel i nedenstående formular. Vi svarer dig inden for 24 timer.