Produkt
- Kernetilpasningstjeneste
- Sundhedspleje
- Elektroniske apparater og instrumenter
- Forme til mødre og børn
- Fritidssport
- Boligindretning Art
- Auto tilbehør
- Transport og lager
- Belysningsarmaturer
- Byggeudstyr
- Emballage produkt
- Uddannelse og laboratorier
- Bagagetilbehør til tøj
- Pleje og rengøringsmidler
- Landbrug & Skovbrug
- Mekanisk udstyr
- Kæledyrsartikler
- Køkkengrej
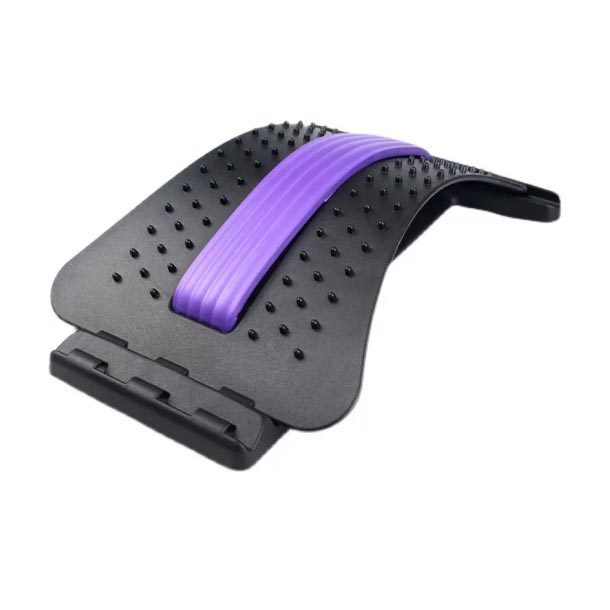
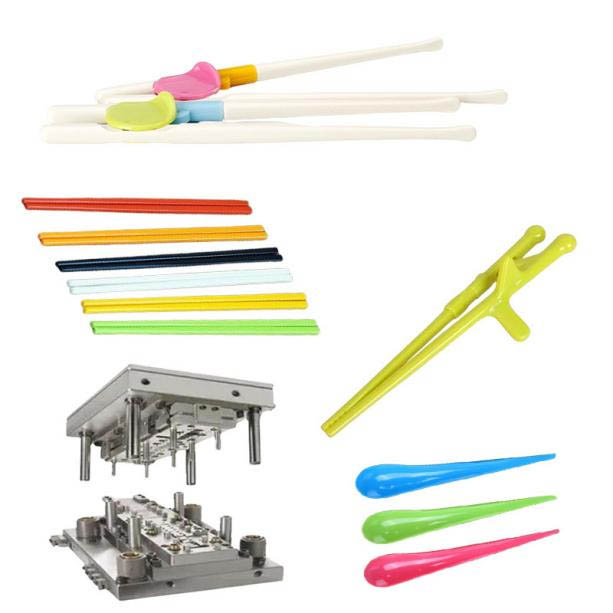
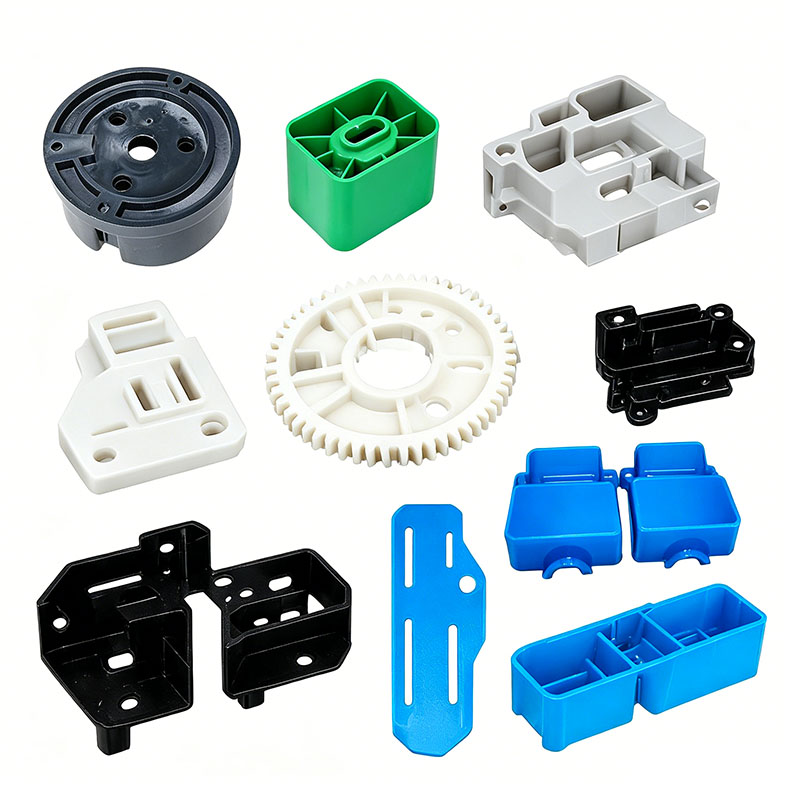
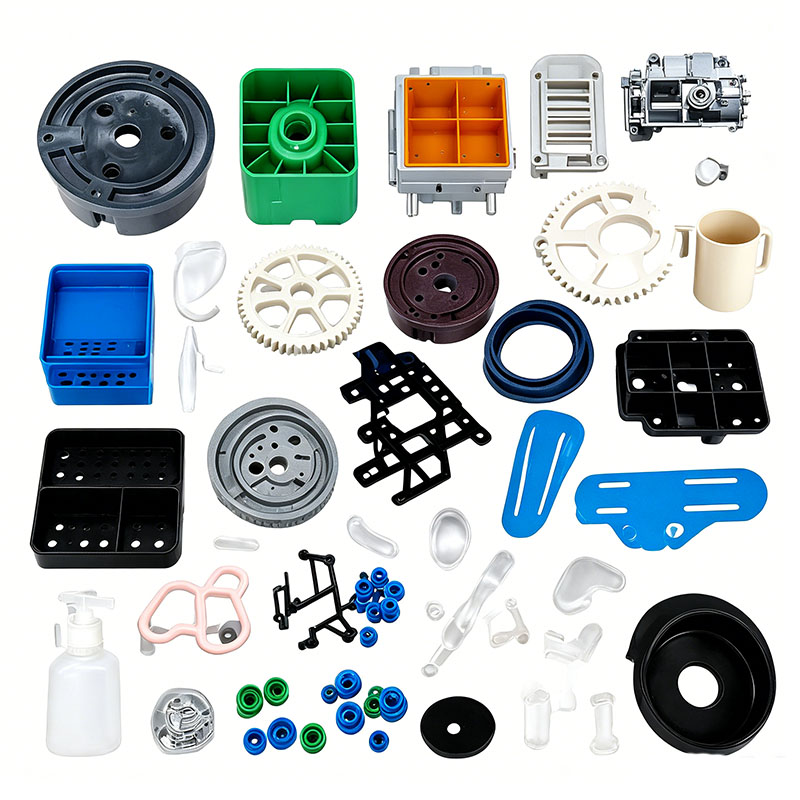
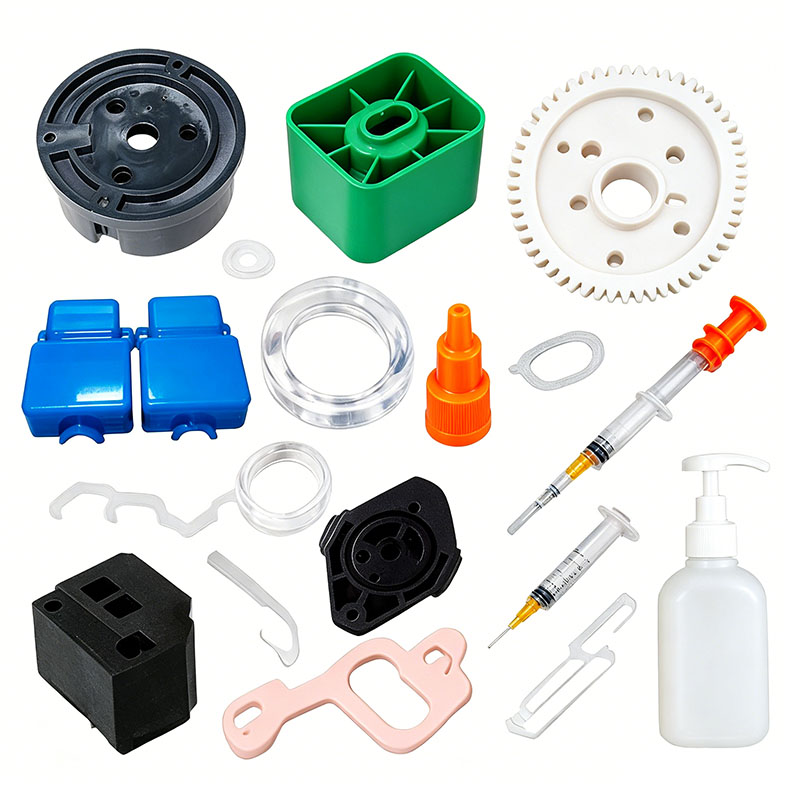
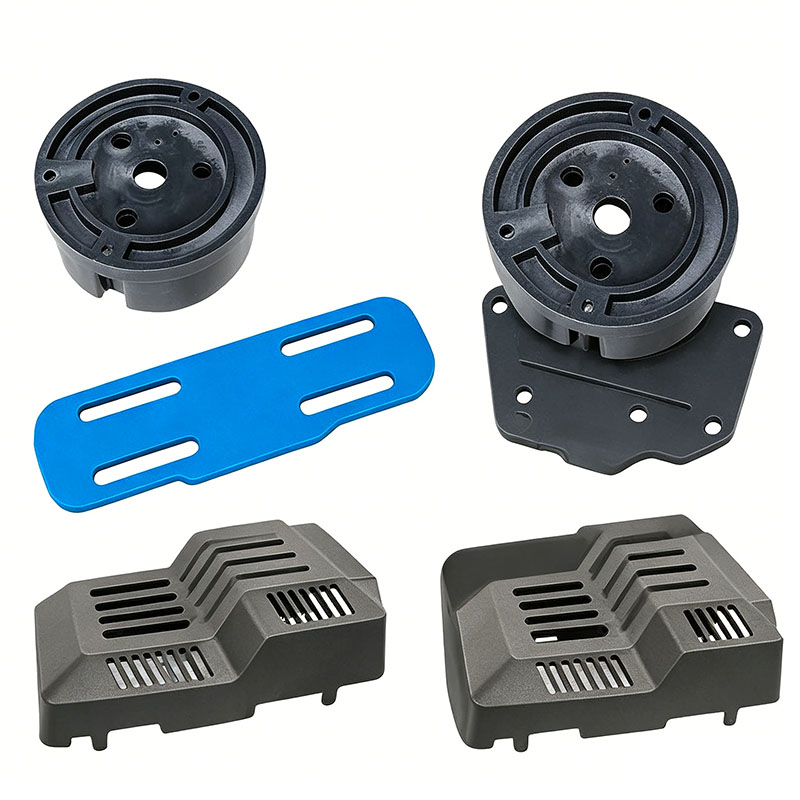
Små støbningsdele af plastik
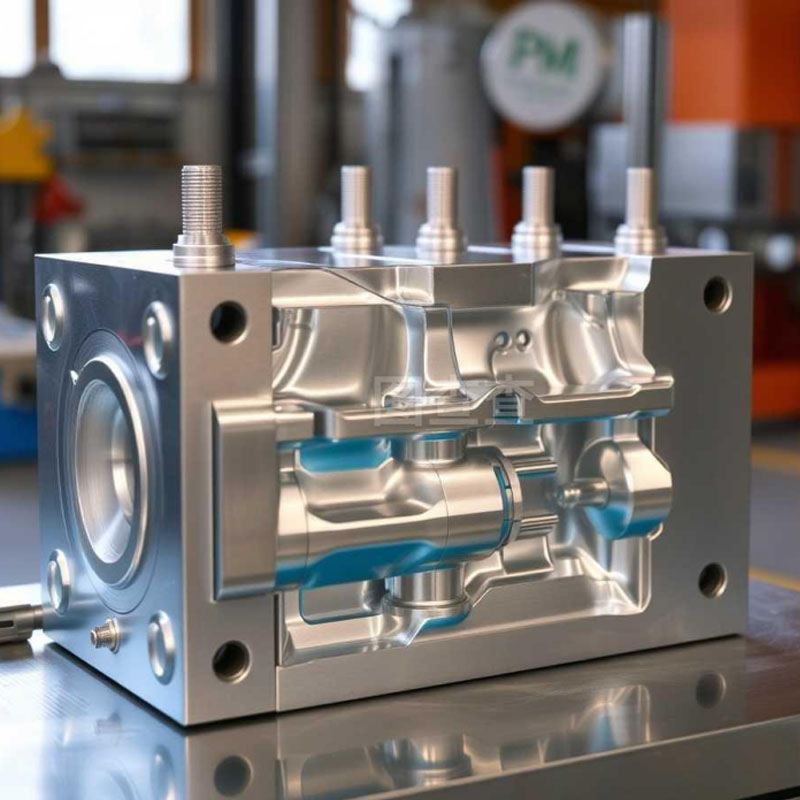
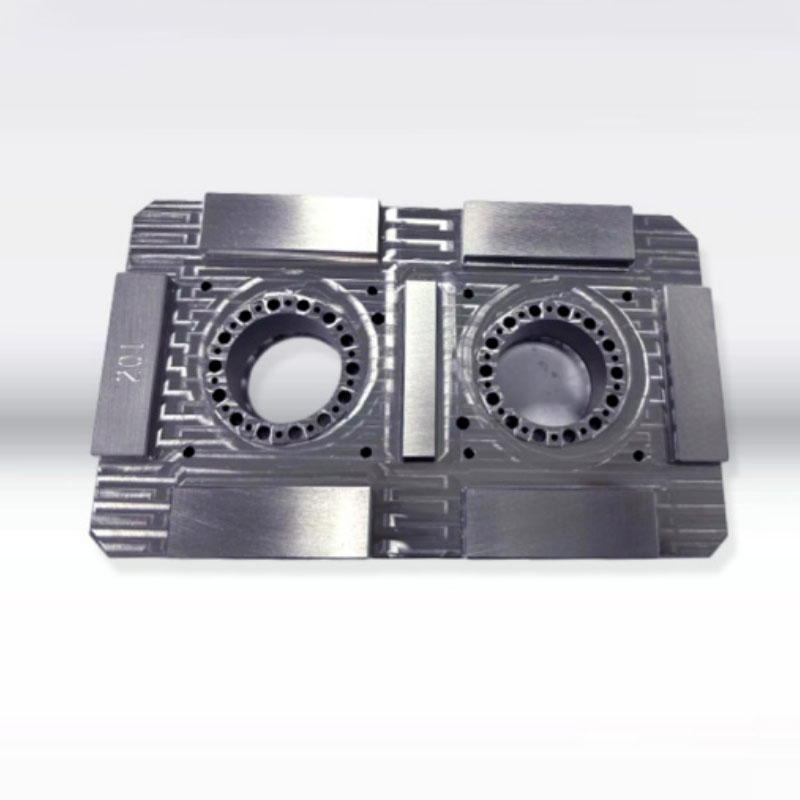
Ningbo (P&M) Plastic Metal Products Co., Ltd. har 17 års støbefremstillingsteknologi og kan tilpasse små plaststøbningsdele. Vi leverer professionelle tilpassede støbningstjenester til små plaststøbningsdele, og vi er en professionel producent af små plaststøbningsdele. Vi har tilstrækkelig erfaring med at udvælge produktråmaterialer og støbematerialer. I processen med at tilpasse små plaststøbningsdele, kan vores fabrik levere one-stop-service. Vi har design- og produktionskapaciteter relateret til støbning af små plaststøbningsdele, såsom: CAD-design, formfremstilling, sprøjtestøbning, plastproduktproduktion, montering og andre teknologier.
Send forespørgsel
Produkt beskrivelse
Derudover har vores virksomhed etableret samarbejdsrelationer med plastråvareleverandører, trykkerier mv. for at sikre råvareforsyning og trykkvalitet. Gennem vores rige erfaring og perfekte forsyningskæde kan vores virksomhed give kunderne skræddersyede små plaststøbningsprodukter af høj kvalitet til at opfylde deres specifikke behov. Samtidig har vi 10 års professionel udenrigshandelserfaring, forstår udenrigshandelsprocessen og betjener vores kunder bedre. Til små plaststøbedele støbeprodukter kan vi lave tilsvarende plastdele, hvilket hovedsageligt udføres gennem sprøjtestøbeforme.
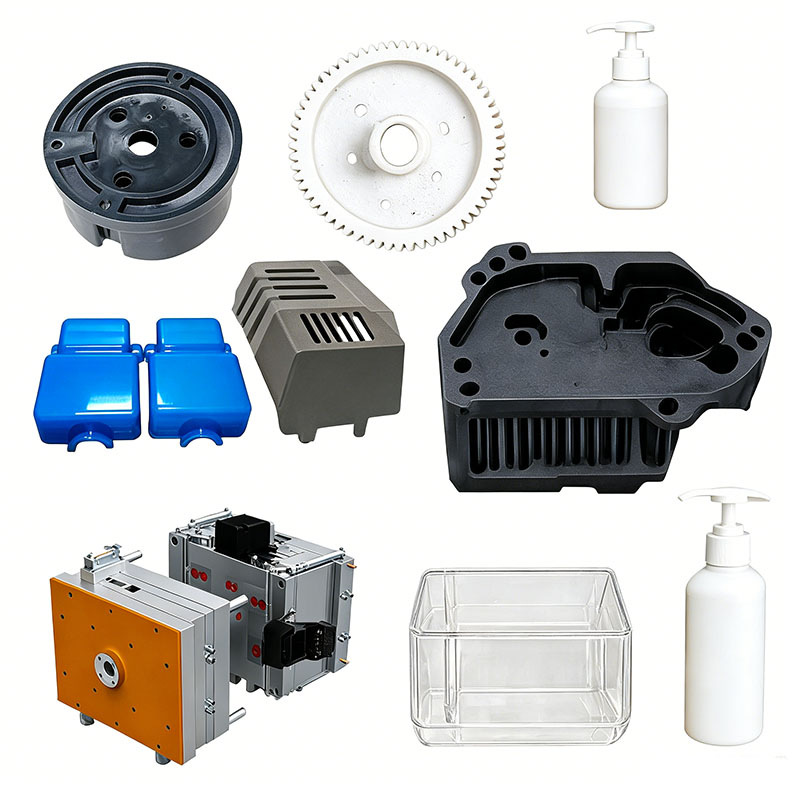
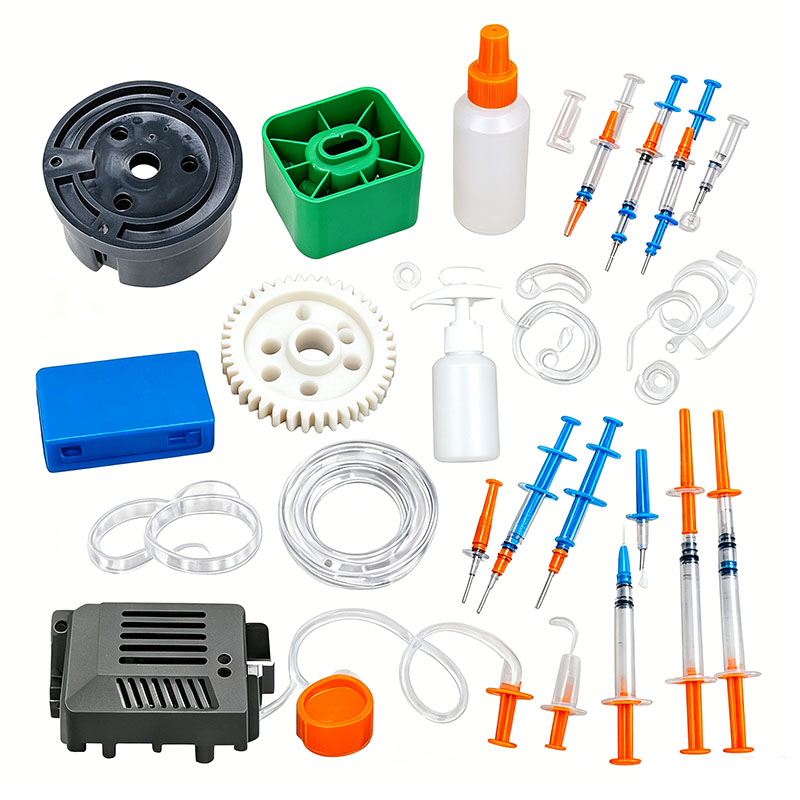
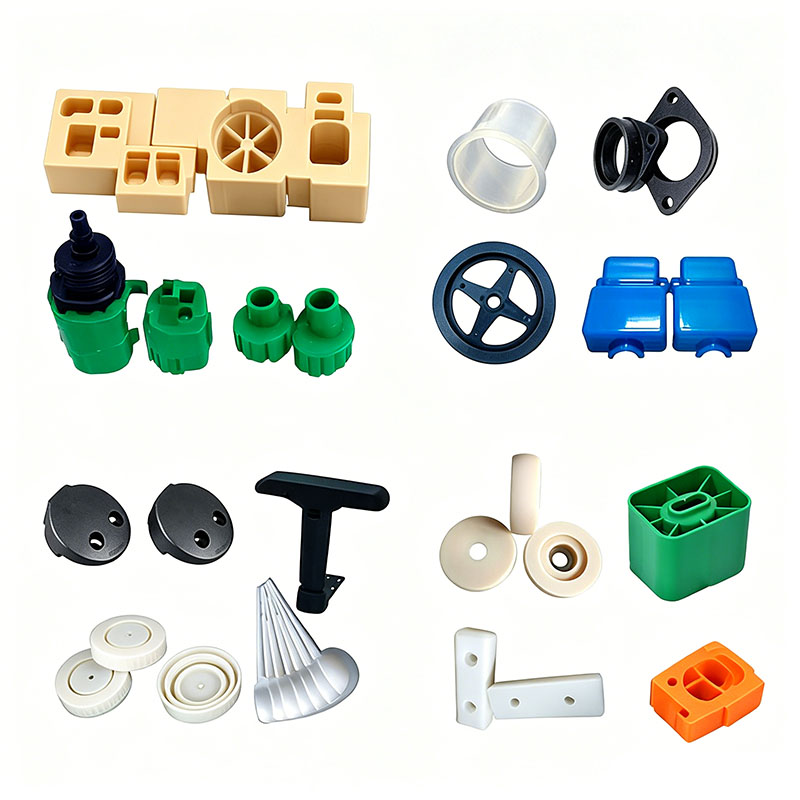
Små sprøjtestøbte dele refererer generelt til lette, kompakte plastkomponenter med vægtykkelser på 1-2,5 mm, typisk fremstillet ved hjælp af multi-kavitetsforme (8, 16, 32 eller flere hulrum). Eksempler omfatter elektroniske konnektorterminaler, snappasninger, pakninger, gear, afbryderbaser, ledningsføringshylstre, beslag til små apparater, metal-plastikbøsninger, legetøjskomponenter og udstyrstætningspropper. Disse dele er kendetegnet ved korte smeltestrømningsveje, hurtige påfyldningshastigheder, begrænset udluftningsplads, sarte ejektorstifter, der er tilbøjelige til at slå igennem delen, og strenge krav til dimensionskonsistens på tværs af batcher. Visse præcisionskomponenter skal også opfylde specifikke kriterier vedrørende monteringstolerancer, slidstyrke, flammehæmning, vandtætning og temperaturbestandighed. Støbningskontrol fokuserer på fem kerneområder: råmaterialetørring, multi-kavitet formbalancering, højhastighedspåfyldning og udluftning, præcis temperaturkontrol for at minimere deformation og beskyttelse under mikroudstødning. De vigtigste støbepunkter for hvert modul er detaljeret nedenfor.
I. Forbehandling og støbning af råmaterialer
Selvom små dele kræver minimalt materiale pr. skud og involverer korte skrueopholdstider, kan betingelser med høj forskydning nemt føre til materialenedbrydning, fibereksponering og sølvstriber; Derfor må standarderne for forbehandling af råvarer ikke kompromitteres.
Råvareudvælgelse og genformalingshåndtering
ABS eller modificeret PP er valgt til almindelige kosmetiske dele; POM eller PA6 forstærket med glasfiber bruges til præcise slidbestandige gear og glidende snappasninger; flammehæmmende PA eller PC/ABS bruges til elektroniske stik og afbryderbaser; og PC bruges til små gennemsigtige linser og indikatordæksler.
Brugen af genslibning (sprue/runner scrap) er strengt forbudt for små præcisionsbærende dele og flammehæmmende elektroniske komponenter, da urenheder og nedbrudte molekyler i genslibningen kan kompromittere strukturel styrke og flammehæmmende egenskaber. For standard dekorative dele skal tilsætningsforholdet for efterslibning holdes under 10 %; materialet skal være ensartet granuleret og sigtet for at fjerne grove partikler, hvilket forhindrer ujævn fyldning på tværs af flere hulrum. Lavtblomstrende formslipmidler bruges i materialeblandinger for at forhindre, at overfladen blomstrer eller sætter sig fast ved delenes tæt-tolerance-tilpassede overflader. Glasfiberforstærkede materialer blandes ved lave hastigheder for at minimere fiberbrud og sikre ensartet slidstyrke i de færdige dele. **Operationsretningslinjer for materialeblanding**
Brug en lille lodret mixer ved en hastighed på 250–300 rpm; en blandingstid på 5-8 minutter er tilstrækkelig - længerevarende blanding er unødvendig. Bland små dele af forskellige farver separat og kontroller præcist masterbatch-forholdet for at forhindre batch-til-batch farvevariationer. Opbevar flammehæmmende materialer og nylon separat; bland dem ikke med PP eller ABS for at undgå at kompromittere materialeegenskaberne. Forsegl blandetromlen efter behandling for at udelukke støv; fint støv, der kommer ind i en form med flere hulrum, kan nemt forårsage blokeret udluftning og sorte pletter på produktet.
**Obligatoriske krav til tørring og affugtning**
PC, PA og PC/ABS er meget hygroskopiske; selv små bobler kan forårsage dielektrisk nedbrud i elektroniske komponenter eller strukturelle fejl i bærende dele. Tør PC ved 110°C i 4 timer, PA6+GF ved 110°C i 4 timer og ABS ved 80°C i 3 timer. PP og POM har lav vandabsorption; tørre dem blot ved 60°C i 1 time i fugtige omgivelser for at fjerne overfladefugt. I betragtning af den lille tragtkapacitet på små maskiner, tør råmaterialer i små partier for at undgå genabsorption af fugt under længere tids opbevaring; tørre materialer igen, hvis maskinen har været inaktiv i mere end en time.
**II. Design og maskinopsætning til små forme med flere hulrum**
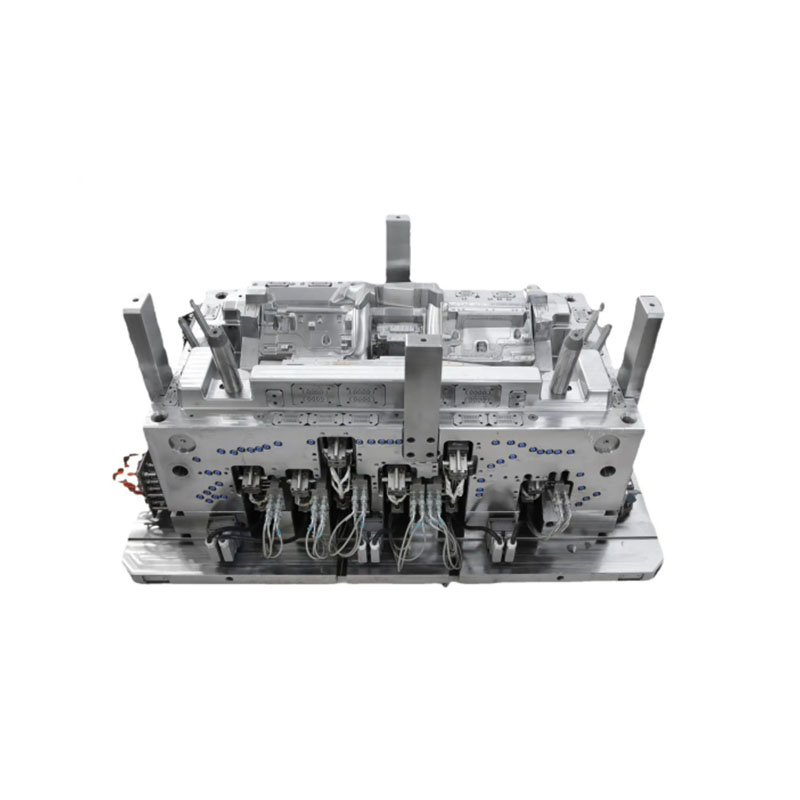
Forme til små dele har typisk layout med flere hulrum. Nøgleudfordringer omfatter afbalancering af smelteflow på tværs af hulrum, udluftning af smalle områder og forebyggelse af fine ejektorstifter i at slå gennem delen.
**Stål og støbeform**
Til små dele med kosmetiske krav, brug 718H eller S136 spejlfinish stål for at sikre en ridsefri overflade efter polering. Anvend nitreringsbehandling på forme til glasfiberforstærkede eller POM-dele for at modstå højhastighedssmelteerosion. Design alle hjørner med en radius på mindst R0,5; skarpe hjørner i bittesmå dele skaber stresskoncentrationer, der gør dem tilbøjelige til at knække. Oprethold en skillelinjepasningsnøjagtighed inden for ≤0,01 mm for at eliminere fine blink, der kan forstyrre samlingen.
**Runner Balancing Design (Kerne af Multi-Cavity Forme)**
Til forme med 16 eller 32 hulrum skal du bruge et afbalanceret løbesystem, hvor løbelængder og -diametre er identiske for alle hulrum; dette forhindrer problemer såsom korte billeder (underfyldning) eller flash (overfyldning) i specifikke hulrum. Til små dele foretrækkes punktporte eller sideporte; deres små dimensioner minimerer behovet for efterstøbning. Præcisionsgear anvender ubådsporte, der automatisk skærer af, og derved forbedrer automatiseringseffektiviteten.
Køle- og udluftningsoptimering
Små dele har tynde vægge og afkøles hurtigt, men fine ribben og nasser er tilbøjelige til ophobning af varme og synkemærker. Formen anvender et tæt netværk af fine kølekanaler placeret tæt på hulrummene for at sikre ensartede formtemperaturer. En formtemperaturregulator giver præcis regulering: 50–60°C for ABS, 80–90°C for POM og over 80°C for glasfiberforstærket nylon.
Små dele er meget modtagelige for defekter i gasindfangningen. Uafhængige udluftningsslidser (0,010–0,012 mm dybe, 3–5 mm brede) er skåret til for hvert hulrum, og udluftningsindsatser er tilføjet ved ribber, svejselinjer og flow-endepositioner for at lette hurtig gasevakuering under højhastighedspåfyldning, hvilket forhindrer brænding, korte skud og sprøde svejsninger.
Beskyttelse af udstødningssystem
Ejektorstifter til små dele har små diametre (φ1–φ3 mm); højhastighedsudkastning risikerer at slå gennem delen eller forårsage stressblegning. Der bruges en kombination af flere fine stifter, ærmeudkastere og flade ejektorer, med stifter placeret på tykvæggede områder væk fra kosmetiske eller parrende overflader. En to-trins udstødningshastighedsprofil - langsom indledende frigivelse efterfulgt af hurtig udstødning - bruges til at minimere lokaliseret stress. Til slanke, ærmelignende dele tilføjes ejektorblokke for at forhindre bøjning eller deformation under afformningen.
Form idriftsættelse
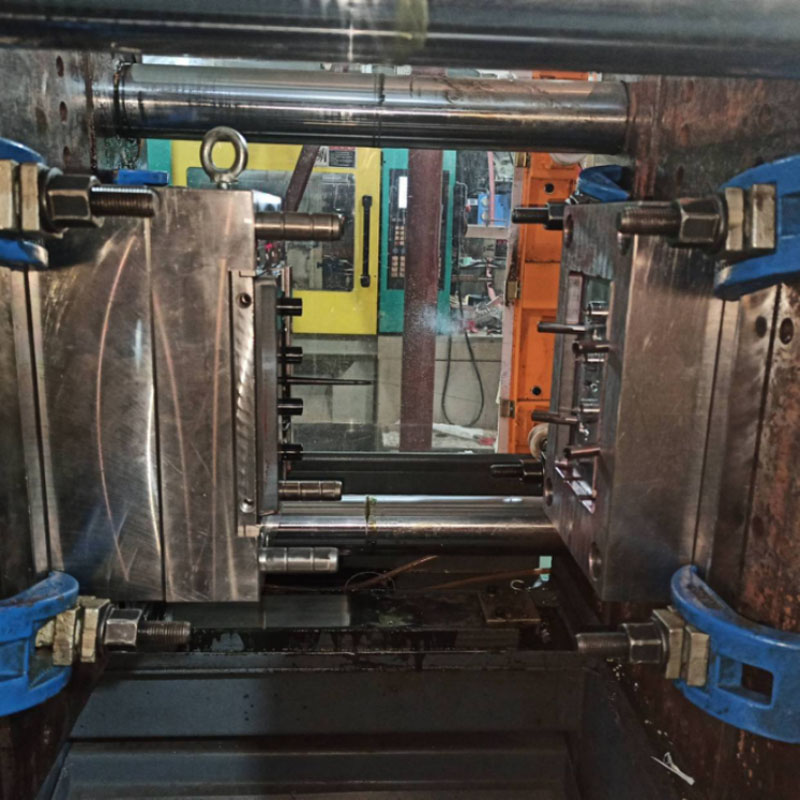
Små dele produceres på 100T–300T sprøjtestøbemaskiner; forme med flere hulrum kræver tilstrækkelig klemkraft for at forhindre, at formen åbner eller blinker under højhastighedsindsprøjtning. Kølekanaler skylles individuelt for at sikre, at der ikke blokeres, og lavtryksformbeskyttelse er kalibreret til at udløse automatisk formåbning, selv med små rester af porten, hvilket forhindrer beskadigelse af sarte hulrum. Inden der fremstilles flammehæmmende dele, renses sprøjtecylinderen grundigt for at fjerne rester fra andre materialer.
Vi er en lille producent af plaststøbningsdele, der leverer fremstilling af små plaststøbningsdele af høj kvalitet. Så længe du ønsker at tilpasse/udvikle små støbeprodukter i plaststøbning, kan du finde os. Vi har professionelt sprøjtestøbedesign og moden fremstillingsteknologi, der giver dig one-stop-service, fra produktdesign-formfremstilling-produktproduktion-produktemballage-produkttransport, vi kan hjælpe dig i hvert led. Så længe du kommer til os, vil vi yde dig den ultimative service og tilfredsstille dig i forhold til produktkvalitet, produktionstid, informationsdialog mv.
|
Produktnavn |
Løbebåndsstøbning |
|
Giv venligst |
2D, 3D, prøver eller størrelsen af multi-vinkel billederne |
|
Skimmeltid |
20-35 dage |
|
Produkt tid |
7-15 dage |
|
Formpræcision |
+/-0,01 mm |
|
Skimmelsvamp liv |
50-100 millioner skud |
|
Produktionsproces |
Revisionstegninger - skimmelstrømsanalyse - Designvalidering - Custom Materials - Formbearbejdning - kernebehandling - elektrodebearbejdning - Løbesystem forarbejdning - bearbejdning af dele og indkøb - bearbejdningsaccept - hulrum overfladebehandling proces - kompleks tilstand Die - Hele formoverfladebelægning - Monteringsplade - formprøve - prøvetest - afsendelse prøver |
|
Skimmelhule |
Ét hulrum, multi-hulrum eller samme forskellige produkter laves sammen |
|
Formmateriale |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Løber system |
Varm løber og kold løber |
|
Grundmateriale |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Slutte |
Pitting ordet, spejlfinish, mat overflade, striae |
|
Standard |
HASCO, DME eller afhængig af |
|
Hovedteknologi |
Fræsning, slibning, CNC, EDM, tråd skæring, udskæring, EDM, drejebænke, overfladefinish mv. |
|
Software |
CAD,PRO-E,UG Designtid: 1-3 dage (normale omstændigheder) |
|
Produktmateriale |
ABS,PP,PC,PA6,PA66,TPU,POM,PBT,PVC,HIPS,PMMA,TPE,PC/ABS,TPV,TPO,TPR,EVA,HDPE,LDPE,CPVC,PVDF,PPSU.PPS. |
|
Kvalitetssystem |
ISO9001:2008 |
|
Fastlæg tid |
20 dage |
|
Udstyr |
CNC, EDM, afskæring Maskine, plastikmaskiner osv. plastkuffertform zhe jiang |


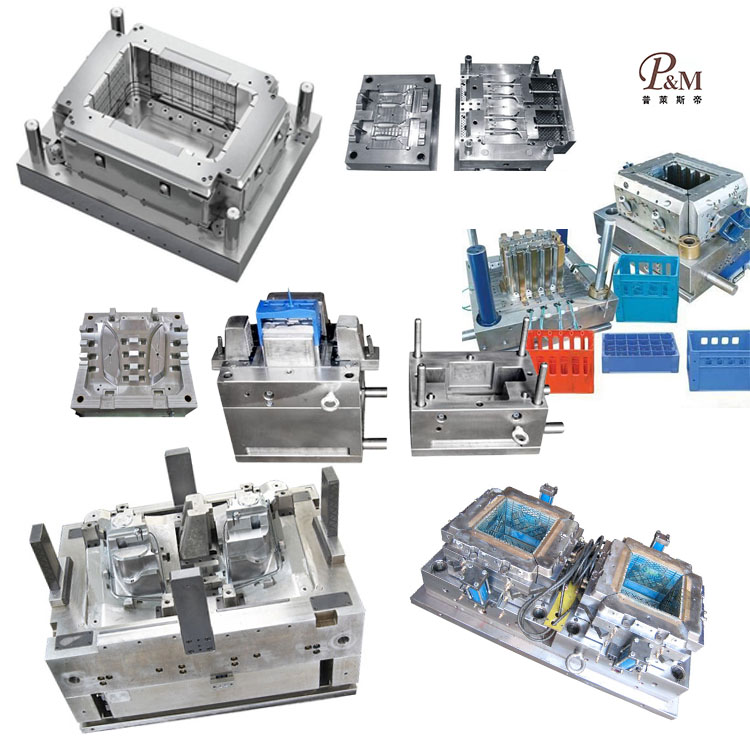
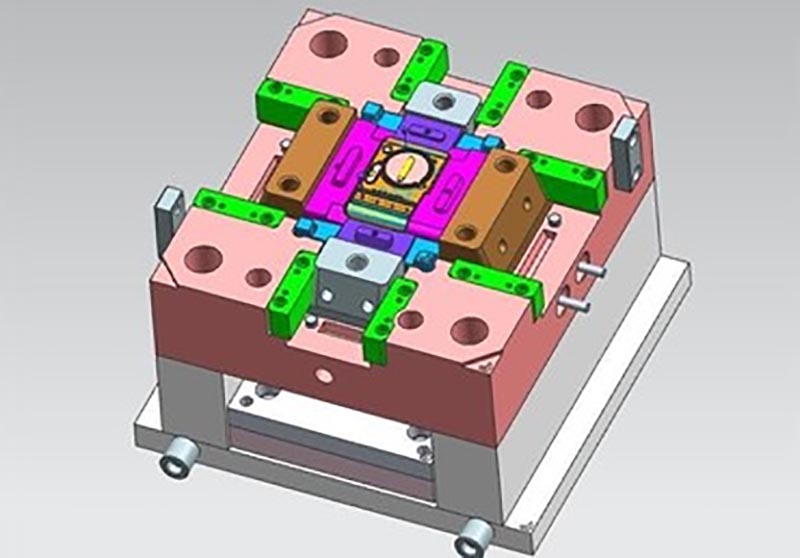
Fremstilling af plastsprøjtestøbeforme

Specifikationer for plaststøbning

Form design:



Transaktionsproces:

Skimmeltest:


Produktets emballage

Fabrik
Vi er Custom Plastic Mold fabrik. Vores fabrik er plastsprøjtestøbeproducent. vi har 17 års erfaring i professionel tilpasset plastform og 10 års erfaring med udenrigshandel. Vi er leverandør af tilpasset plaststøbeform. Vi kan levere tilpasset plaststøbeservice. Vores fabrik kan fremstille de sprøjtestøbte plastdele, og kvaliteten af produkterne vil tilfredsstille dig.
Vi har mere end 50 avancerede maskiner og hundredvis af ingeniører og designere. Vi kan levere one-stop service, fra produktdesign - formfremstilling - produktproduktion - produktemballage - transport. Vi har en komplet produktionskæde. Vi kan opfylde alle dine krav.
Tjenester vi leverer:
Professionel brugerdefineret form service, plast forme design og fremstilling. plastik produkt produktion, produkt design, form design, blæse form tilpasning, rotationsform tilpasning, die-casting form tilpasning. 3D-printtjenester, CNC-produktionstjenester, produktemballage, tilpasset emballage, forsendelsestjenester.










Vi overholder altid principperne om kvalitet først og gang først. Mens du giver kunderne produkter af højeste kvalitet, så prøv at maksimere produktionseffektiviteten og forkorte produktionstiden. Vi er stolte af at fortælle hver kunde, at vores virksomhed ikke har mistet nogen kunde siden etableringen. Hvis der er et problem med produktet, vil vi aktivt søge en løsning og tage ansvar til det sidste.

FAQ
Q1: Er du handelsvirksomhed eller producent?
A: Vi er producenter.
Q2. Hvornår kan jeg få tilbuddet?
A: Vi citerer normalt inden for 2 dage efter, at vi har modtaget din forespørgsel.
Hvis du haster meget, så ring til os eller fortæl os i din e-mail, så vi først kan give et tilbud til dig.
Q3. Hvor lang er leveringstiden for skimmelsvamp?
A: Det hele afhænger af produkternes størrelse og kompleksitet. Normalt er leveringstiden 25 dage.
Q4. Jeg har ingen 3D-tegning, hvordan skal jeg starte det nye projekt?
A: Du kan levere os en støbeprøve, vi hjælper dig med at færdiggøre 3D-tegningsdesignet.
Q5. Før forsendelse, hvordan sikrer man, at produkternes kvalitet?
A: Hvis du ikke kommer til vores fabrik og heller ikke har tredjeparten til inspektion, vil vi være din inspektionsmedarbejder.
Vi vil give dig en video til produktionsprocesdetaljer, herunder procesrapport, produktstørrelsesstruktur og overfladedetaljer, pakningsdetaljer og så videre.
Q6. Hvad er dine betalingsbetingelser?
A: Formbetaling: 40% depositum af T/T på forhånd, 30% anden formbetaling før udsendelse af de første prøveprøver, 30% skimmelbalance, efter at du har accepteret de endelige prøver.
B: Produktionsbetaling: 50% depositum på forhånd, 50% før afsendelse af de endelige varer.
Q7: Hvordan gør du vores forretning langsigtet og godt forhold?
A:1. Vi holder god kvalitet og konkurrencedygtig pris for at sikre, at vores kunder drager fordel af produkter af den bedste kvalitet.
2. Vi respekterer enhver kunde som vores ven, og vi handler oprigtigt og bliver venner med dem, uanset hvor de kommer fra.
Hot Tags: Små plaststøbningsdele, støbning, Kina, producent, leverandør, fabrik, tilpasset, engros, køb, kvalitet, seneste salg, fremstillet i Kina
Relateret kategori
Send forespørgsel
Du er velkommen til at give din forespørgsel i nedenstående formular. Vi svarer dig inden for 24 timer.