Hjem
>
Produkt > Kernetilpasningstjeneste > Brugerdefineret støbning > Plast reservedels boks støbning
Produkt
- Kernetilpasningstjeneste
- Sundhedspleje
- Elektroniske apparater og instrumenter
- Forme til mødre og børn
- Fritidssport
- Boligindretning Art
- Auto tilbehør
- Transport og lager
- Belysningsarmaturer
- Byggeudstyr
- Emballage produkt
- Uddannelse og laboratorier
- Bagagetilbehør til tøj
- Pleje og rengøringsmidler
- Landbrug & Skovbrug
- Mekanisk udstyr
- Kæledyrsartikler
- Køkkengrej
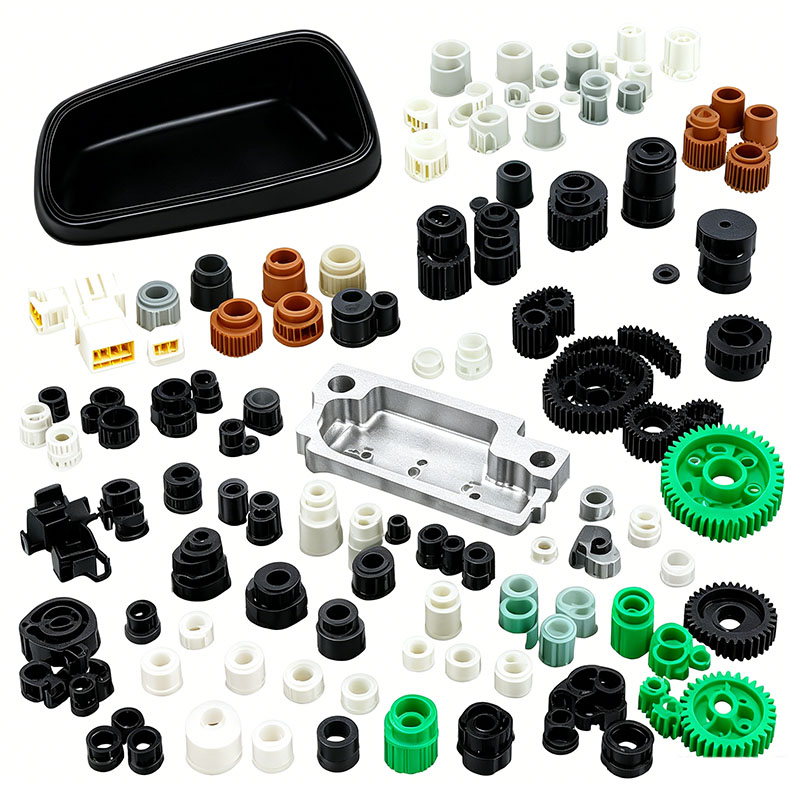
Plast reservedels boks støbning
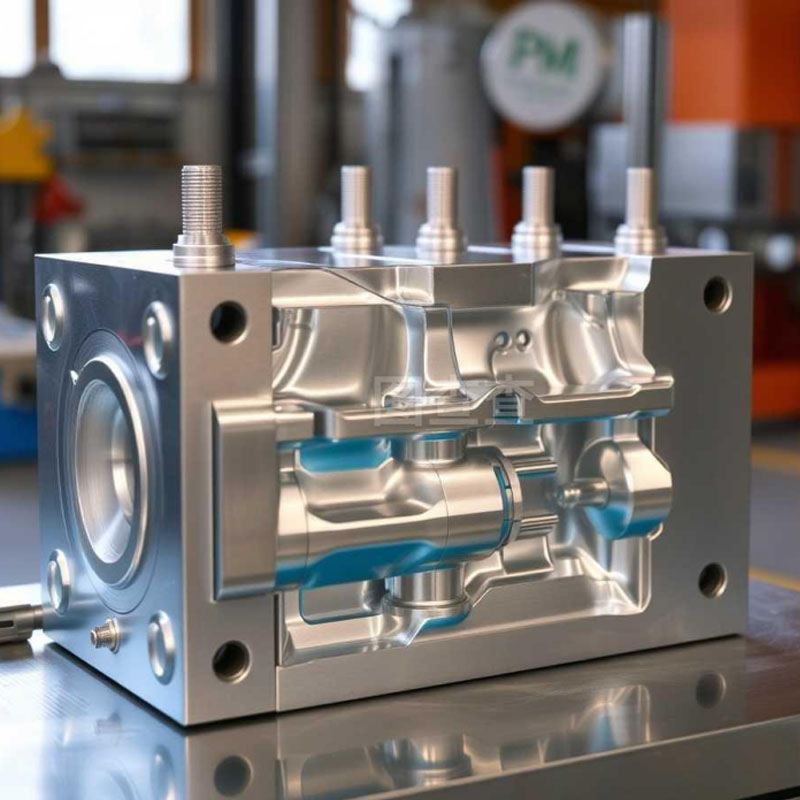
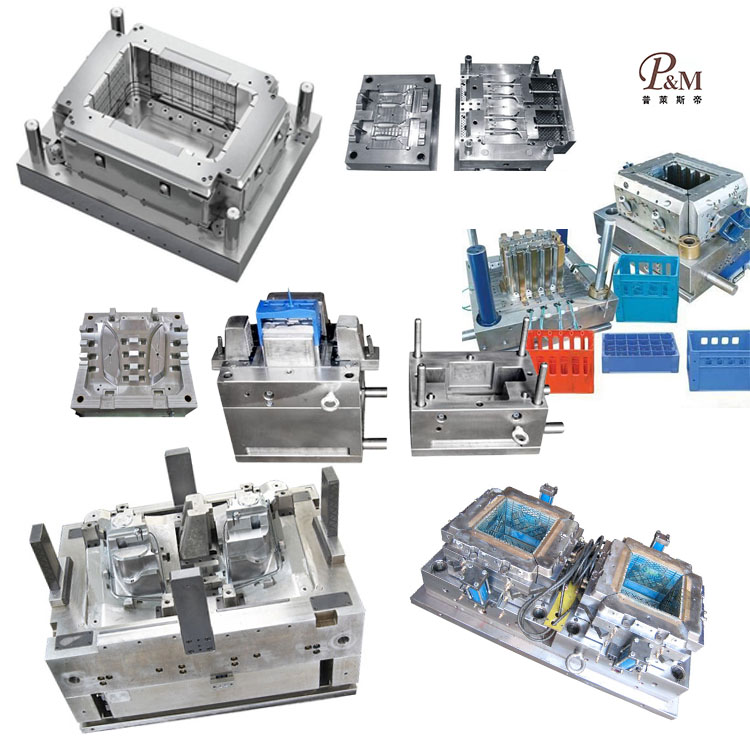
Ningbo (P&M) Plastic Metal Products Co., Ltd. har 17 års teknologi til fremstilling af forme og kan tilpasse støbning af plastreservedele. Vi leverer professionelle tilpassede støbningstjenester til plastreservedele, og vi er en professionel producent af plastreservedele. Vi har tilstrækkelig erfaring med at udvælge produktråmaterialer og støbematerialer. I processen med at tilpasse støbning af plastreservedele kan vores fabrik levere one-stop service. Vi har design- og produktionskapaciteter relateret til støbning af plastreservedele, såsom: CAD-design, fremstilling af forme, sprøjtestøbning, produktion af plastprodukter, montering og andre teknologier.
Send forespørgsel
Produkt beskrivelse
Derudover har vores virksomhed etableret samarbejdsrelationer med plastråvareleverandører, trykkerier mv. for at sikre råvareforsyning og trykkvalitet. Gennem vores rige erfaring og perfekte forsyningskæde kan vores virksomhed give kunderne højkvalitets tilpassede plastreservedele til støbningsprodukter for at opfylde deres specifikke behov. Samtidig har vi 10 års professionel udenrigshandelserfaring, forstår udenrigshandelsprocessen og betjener vores kunder bedre. Til plastreservedelskassestøbningsprodukter kan vi lave tilsvarende plastdele, hvilket hovedsageligt udføres gennem sprøjtestøbeforme.
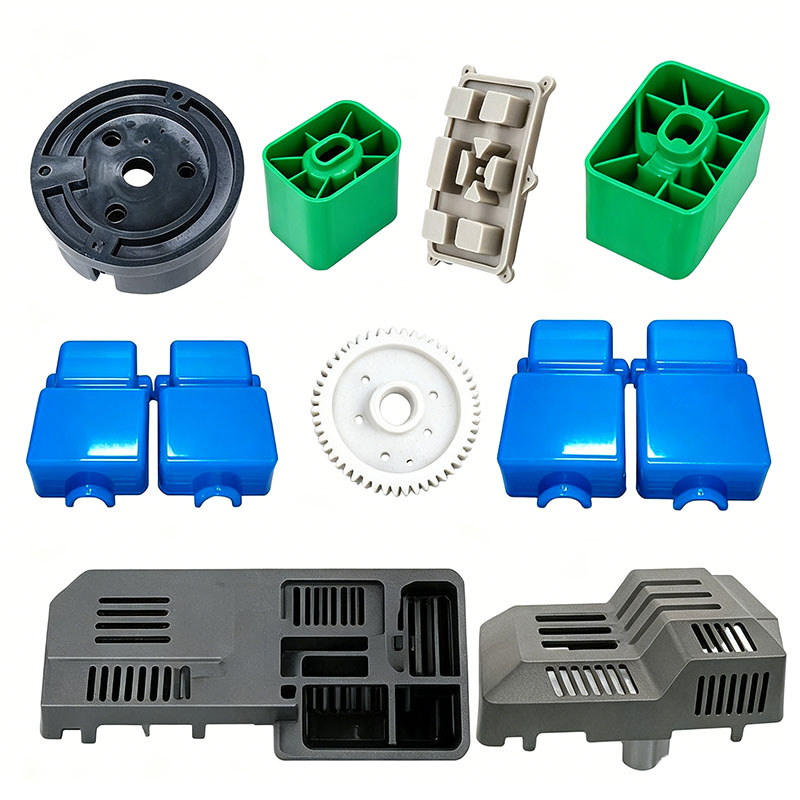
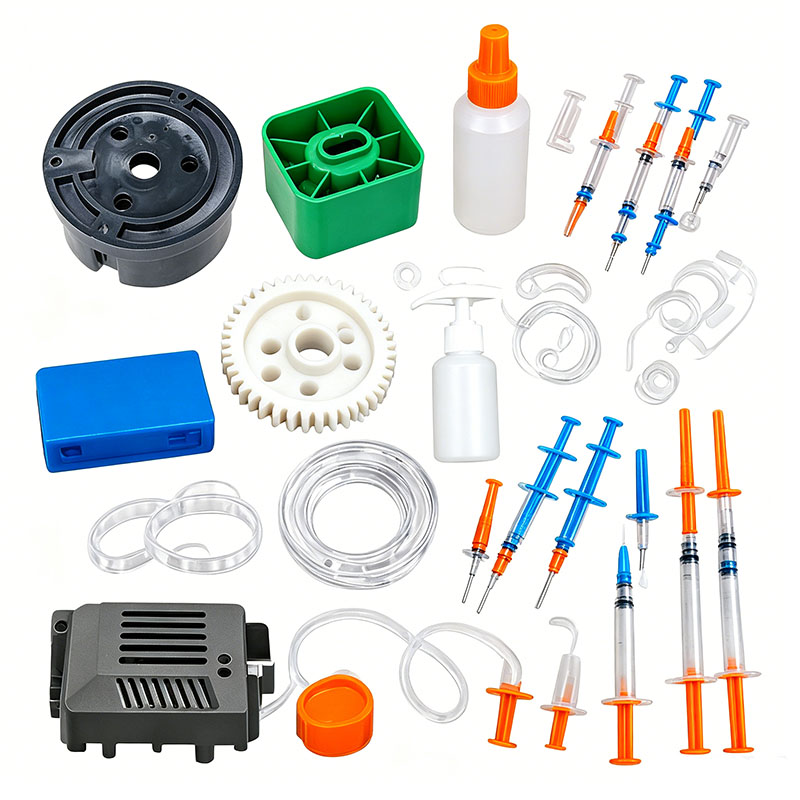
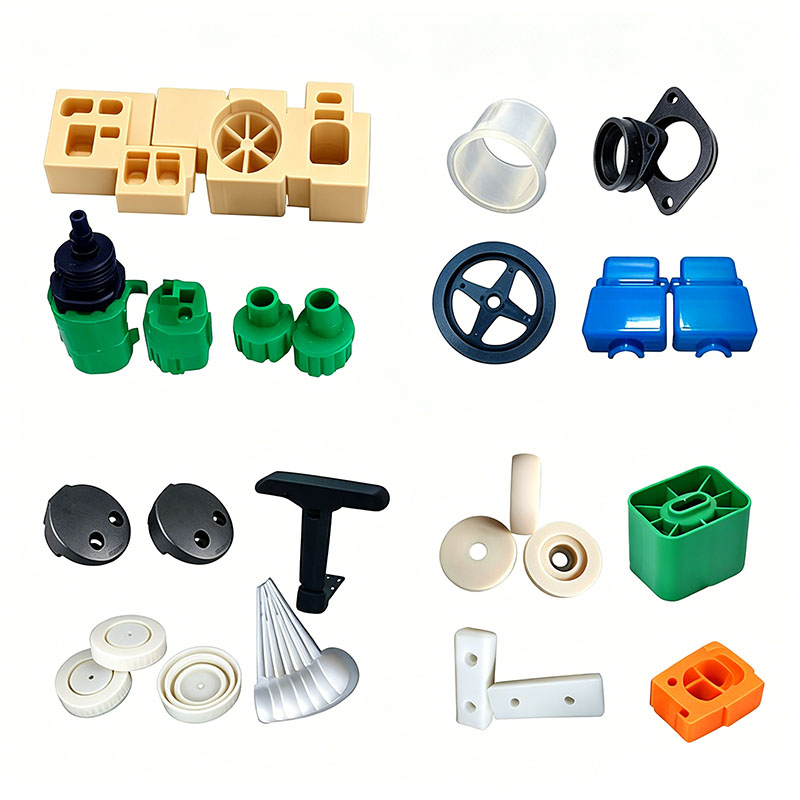
Plastbeholdere til reservedele bruges i vid udstrækning i autoværksteder, fabrikslagre, hardwareopbevaringsområder og til opbevaring af udstyrskomponenter. De består af forskellige dele, herunder hovedbeholderhuset, låget, indvendige opdelte skuffer, snaplåse, håndtag, støttefødder og skillevægge. Disse produkter bruges ofte til at opbevare tunge genstande som metalskruer, lejer og mekaniske dele, der udsætter dem for kontinuerlige statiske belastninger, påvirkninger fra hyppig håndtering og barske værkstedsmiljøer – inklusive eksponering for maskinolie, skærevæsker, støv og betydelige temperaturudsving i døgnet. Som følge heraf kræver plastkomponenterne høj stivhed, dimensionsstabilitet (lavt krympning/ingen vridning), modstandsdygtighed over for oliekorrosion og faldpåvirkninger og holdbare snaplåse, der ikke går i stykker efter gentagen åbning og lukning. Almindelige materialer omfatter talkumfyldt modificeret PP, slagfast ABS og forstærket HIPS. Støbeprocesser fokuserer på fire nøglemetrikker: kontrol af krympning og vridning, sikring af bæreevne, opretholdelse af dimensionel udskiftelighed til masseproduktion og sikring af oliemodstand med minimal materialeudvaskning. Nøglestøbningspunkter styres systematisk på tværs af råmaterialeforbehandling, formdesign, sprøjtestøbningsparametre, efterbehandling og defektforebyggelse.
I. Nøglepunkter for materialevalg og forbehandling
Materiale Matching og Genslibning Management
De vigtigste affaldsbeholdere, opdelte skuffer og skillevægge er lavet af talkumfyldt PP; talkumfyldstoffet reducerer effektivt støbekrympning, forbedrer stivhed og bæreevne og tilbyder oliemodstand og lave omkostninger. Låg, synlige håndtag og etiketpaneler er lavet af ABS, valgt på grund af dets høje overfladeglans og sejhed, som letter serigrafi af varenumre. Bærende snaplåse og låsemekanismer anvender slagfaste HIPS, som giver høj hårdhed og træthedsmodstand, hvilket sikrer, at de ikke går i stykker ved gentagen åbning og lukning.
Der gælder strenge grænser for genbrug af materialer: Blanding af genbrugsskrot i bærende strukturelle komponenter (såsom affaldsbeholdere og skuffer) er strengt forbudt, da gentagen genslibning forårsager molekylær nedbrydning, hvilket gør dele tilbøjelige til at deformeres eller revne under belastning. For ABS kosmetiske dele er andelen af tilføjede løbere (omslibning) begrænset til 10 %; materialet skal knuses og sigtes for at fjerne store, grove partikler, og derved forhindre ujævn fyldning, der kan føre til farvevariationer eller lokal strukturel svaghed. Når du blander materialer, skal du inkorporere oliebestandige, lav-migrerende formslipmidler og antistatiske masterbatches for at forhindre udsivning af overfladeolie og tiltrækning af metalstøv. Hold fyldt PP adskilt fra ABS og HIPS under blanding og opbevaring; undgå strengt krydskontaminering, som kan forårsage delaminering og skørhed i de støbte dele.
Blandingsdriftsstandarder
Brug en lavhastigheds lodret mixer ved 280–320 rpm i 6–10 minutter. Brug ikke højhastighedsblanding til talkumfyldt PP; højhastighedsfriktion forårsager agglomerering af pulver, hvilket fører til hvide pletter på overfladen, pletter og inkonsekvent lokal stivhed. Efter blanding skal du forsegle materialebeholderen for at beskytte råmaterialerne mod værkstedsolietåge og støvforurening og derved forhindre sorte pletter og defekter under støbning.
Standarder for tørring og affugtning
ABS er meget hygroskopisk; undladelse af at tørre det grundigt før støbning resulterer i "sølvstriber" og indre hulrum. Hulrum i bærende områder reducerer slagfastheden betydeligt. Standardtørringsbetingelser involverer varmlufttørring ved 80°C i 3-4 timer, hvorved fugtindholdet holdes under 0,04%. Fyldt PP og HIPS har ekstremt lave vandabsorptionshastigheder og kræver generelt ikke tørring i standard værkstedsmiljøer. I den fugtige "Plum Rain"-sæson i de sydlige regioner er det dog nødvendigt at tørre ved 60°C i en time for at fjerne overfladefugt. Transporter tørrede råvarer til maskinen via en forseglet tragt for at forhindre genabsorption af atmosfærisk fugt.
II. Nøglepunkter for formdesign og maskinopsætning
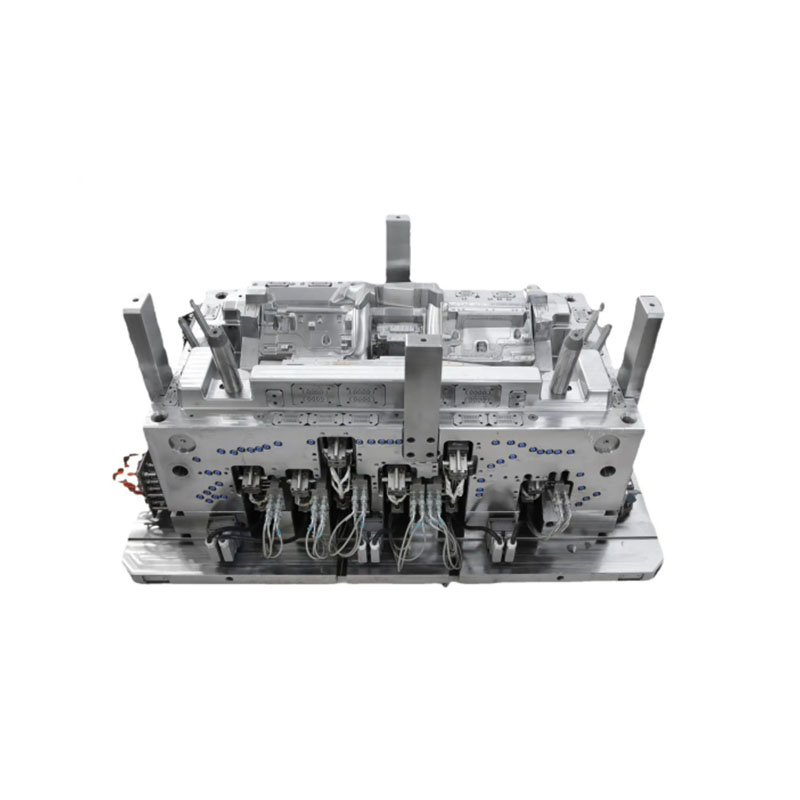
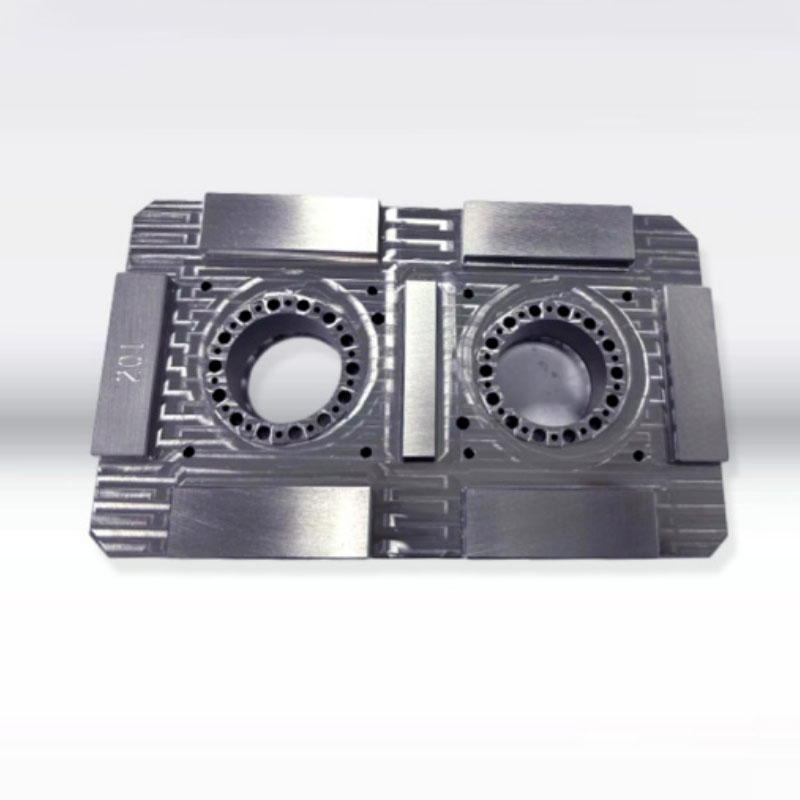
Reservedelskasser er typisk tyndvæggede skaller med høje længde-til-bredde-forhold. Mens hovedvægtykkelsen er 1,8–2,2 mm, kan indvendige ribber og monteringsknaster nå 4–5 mm. Denne betydelige variation i tykkelse gør delene tilbøjelige til ujævn krympning og ensidig vridning; derfor skal formdesign prioritere symmetrisk køling, afbalanceret udstødning og tilstrækkelig udluftning. **Udvalg af formstål**
Til ABS-lågets kosmetiske hulrum er 718H forhærdet spejlfinish stål valgt for at sikre en glat, ensartet overflade efter polering og pålidelig vedhæftning til screentrykt tekst. Hulrummet til det talkumfyldte PP-legeme gennemgår nitreringsbehandling for at modstå langvarigt slibende slid fra fyldstofpulveret, og derved forlænge støbeformens levetid. Slidbestandigt P20 stål bruges til små komponenter som snaps og låse for at forhindre strukturelt kollaps eller deformation under højvolumen produktion. Alle indvendige hjørner af plastikdelene har radiusdesign (R-fileter) for at eliminere spændingskoncentrationer og forhindre revner under tunge belastninger eller stød fra fald.
**Balanceret kølesystem (Anti-Warping Core)**
På grund af den betydelige forskel mellem kroppens længde og bredde, anvender formen et symmetrisk, konformt kølekredsløb, der vikler sig rundt om begge sider, hvilket sikrer identiske layouter for de lange og korte kanter. Spiralkølende kerner er installeret inden i de tykvæggede støttesøjler i bunden for at minimere temperaturforskelle mellem tykke og tynde sektioner, hvilket letter ensartet afkøling. Formtemperaturer styres af zone: 50–60°C for ABS-kosmetikdelene og 30–45°C for det fyldte PP-legeme. For høje PP-formtemperaturer forværrer krympning af krystallisation, hvilket fører til underdimensionerede dimensioner og ujævne mellemrum ved stabling af flere enheder; omvendt efterlader temperaturer, der er for lave, betydelige indre spændinger, hvilket forårsager løbende vridning og deformation under opbevaring.
**Optimeret udluftning og balanceret udkast**
Det lange kropsdesign resulterer i en udvidet smeltestrømningsbane, hvilket gør svejselinjen i den fjerneste ende af hulrummet tilbøjelig til at fastholde gas og brænde; følgelig skæres kontinuerlige, fine udluftningskanaler (0,012 mm dybe) langs skillelinjens lange kanter. Den tæt ribbede bund anvender et symmetrisk flerpunktsarrangement af ejektorstifter og flade ejektorer for at sikre ensartet udkastningskraft; ubalanceret udkastning kan få kroppen til at bøje sig opad på den ene side ved udtagning af formen, hvilket resulterer i en dårlig lågforsegling eller binding under skuffedrift. Ekstra ejektorblokke er tilføjet til slanke skillevægge for at forhindre gennemslag eller overfladeblegning.
**Specifikationer for installation af forme**
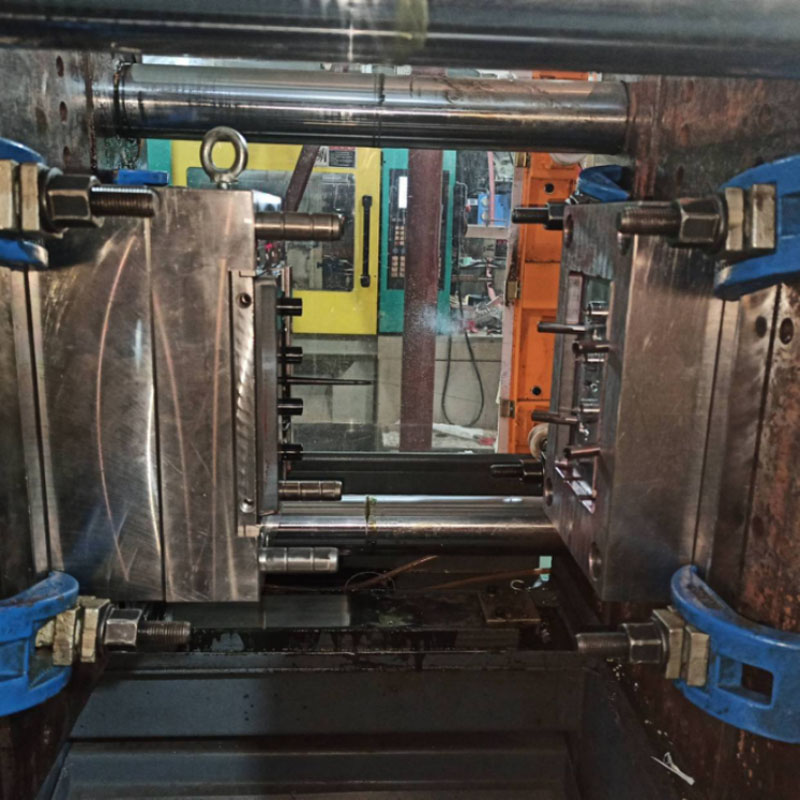
Formen til store delebeholdere er designet til brug med 450T–750T sprøjtestøbemaskiner; efter hejsning skal spændepladerne strammes jævnt for at forhindre omfattende flash forårsaget af højtryksindsprøjtning. Installer flowdetektorer på vandkredsløb for at sikre jævn cirkulation; kalibrere lavtryksstøbebeskyttelse for at udløse automatisk åbning af støbeformen ved detektering af resterende løbere eller fremmedlegemer ved skillelinjen, hvilket forhindrer kavitetsskader; og udføre omfattende lækagetest på vandforbindelser for at eliminere fugtforurening i smelten, som forårsager bobledefekter.
III. Nøglekontrolpunkter for sprøjtestøbningsprocessen
Den overordnede processtrategi involverer fyldning med lav forskydning, to-trins holdetryk og tilstrækkelig, afbalanceret køling for at minimere krympning og deformation, hvilket sikrer dimensionel konsistens og stabil bærende ydeevne på tværs af batcher.
Præcis zoneinddelt temperaturkontrol for tønden
ABS-kasselågpanel: Indføringszone 160–170°C, midterzone 180–190°C, dyse 195–205°C; temperaturer må ikke overstige 210°C, da overdreven varme reducerer materialets sejhed, hvilket gør delen tilbøjelig til at revne ved kraftige genstande.
Talkumfyldt PP-boks: Samlet område 190–220°C, dyse 210°C; for høje temperaturer kan forårsage fyldstofmigrering, hvilket resulterer i hvide pletter eller overfladeblomstring (frosting).
HIPS snap-fit tilbehør: 185–210°C; temperaturer, der er for lave, resulterer i dårligt flow og korte skud, mens temperaturer, der er for høje, gør produktet skørt og tilbøjeligt til at gå i stykker ved gentagen åbning og lukning.
Iscenesat påfyldningsproces med variabel hastighed
Lange kassekroppe anvender en tre-trins fyldningsproces med variabel hastighed: lavhastighedsbuffring ved portområdet, medium-til-højhastighedsfyldning for den midterste sektion af hulrummet og reduceret hastighed ved den distale svejselinje for at minimere intern stress forårsaget af molekylær forskydning. Indsprøjtningstrykket indstilles til 80–110 bar; Utilstrækkeligt tryk resulterer i svage svejselinjer i den fjerne ende, hvilket gør boksen tilbøjelig til at gå i stykker under belastning, mens for højt tryk fører til øget flash og intern stressakkumulering, hvilket forårsager kontinuerlig vridning under langtidsopbevaring.
To-trins holdetryk
PP er en semi-krystallinsk plast med høj formkrympning; derfor er en to-trins holdetrykprofil vigtig. Det første trin fuldender hulrumsfyldning, mens det andet trin kompenserer for kølesvind og eliminerer synkemærker eller fordybninger på boksens sidevægge og bund. Holdetiden er 6–10 sekunder for tyndvæggede låg og 15–20 sekunder for tykvæggede, lastbærende kroppe; materialeakkumulering til den næste støbecyklus sker samtidigt under holdefasen, hvilket forkorter kompressionsstøbningscyklussen og øger masseproduktionseffektiviteten.
Protokoller til afkøling og fjernelse af dele
Køletiden er beregnet til 3–4 sekunder pr. 1 mm vægtykkelse; standard 2 mm kroppe kræver 9-12 sekunders afkøling. Dele, der er utilstrækkeligt afkølet, kan virke flade ved udtagning af formen, men kan undergå irreversibel krympning og deformation efter 24 timer, hvilket fører til for store mellemrum, når låget lukkes, eller får skuffen til at klæbe eller sætte sig fast under drift. Formåbning og udkastning skal udføres med en konstant lav, jævn hastighed. Automatiserede produktionslinjer bruger robotarme til fjernelse af dele; dele skal lægges fladt på et plant armaturbord umiddelbart efter afmontering. Stabling eller komprimering af varme plastdele er strengt forbudt for at forhindre permanent vridning.
Vi er en producent af støbning af plastreservedele, der leverer fremstilling af støbning af plastreservedele i høj kvalitet. Så længe du ønsker at tilpasse/udvikle plastik reservedelsboksstøbningsprodukter, kan du finde os. Vi har professionelt sprøjtestøbedesign og moden fremstillingsteknologi, der giver dig one-stop-service, fra produktdesign-formfremstilling-produktproduktion-produktemballage-produkttransport, vi kan hjælpe dig i hvert led. Så længe du kommer til os, vil vi yde dig den ultimative service og tilfredsstille dig i forhold til produktkvalitet, produktionstid, informationsdialog mv.
|
Produktnavn |
Løbebåndsstøbning |
|
Giv venligst |
2D, 3D, prøver eller størrelsen af multi-vinkel billederne |
|
Skimmeltid |
20-35 dage |
|
Produkt tid |
7-15 dage |
|
Formpræcision |
+/-0,01 mm |
|
Skimmelsvamp liv |
50-100 millioner skud |
|
Produktionsproces |
Revisionstegninger - skimmelstrømsanalyse - Designvalidering - Custom Materials - Formbearbejdning - kernebehandling - elektrodebearbejdning - Løbesystem forarbejdning - bearbejdning af dele og indkøb - bearbejdningsaccept - hulrum overfladebehandling proces - kompleks tilstand Die - Hele formoverfladebelægning - Monteringsplade - formprøve - prøvetest - afsendelse prøver |
|
Skimmelhule |
Ét hulrum, multi-hulrum eller samme forskellige produkter laves sammen |
|
Formmateriale |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Løber system |
Varm løber og kold løber |
|
Grundmateriale |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Slutte |
Pitting ordet, spejlfinish, mat overflade, striae |
|
Standard |
HASCO, DME eller afhængig af |
|
Hovedteknologi |
Fræsning, slibning, CNC, EDM, tråd skæring, udskæring, EDM, drejebænke, overfladefinish mv. |
|
Software |
CAD,PRO-E,UG Designtid: 1-3 dage (normale omstændigheder) |
|
Produktmateriale |
ABS,PP,PC,PA6,PA66,TPU,POM,PBT,PVC,HIPS,PMMA,TPE,PC/ABS,TPV,TPO,TPR,EVA,HDPE,LDPE,CPVC,PVDF,PPSU.PPS. |
|
Kvalitetssystem |
ISO9001:2008 |
|
Fastlæg tid |
20 dage |
|
Udstyr |
CNC, EDM, afskæring Maskine, plastikmaskiner osv. plastkuffertform zhe jiang |


Fremstilling af plastsprøjtestøbeforme

Specifikationer for plaststøbning

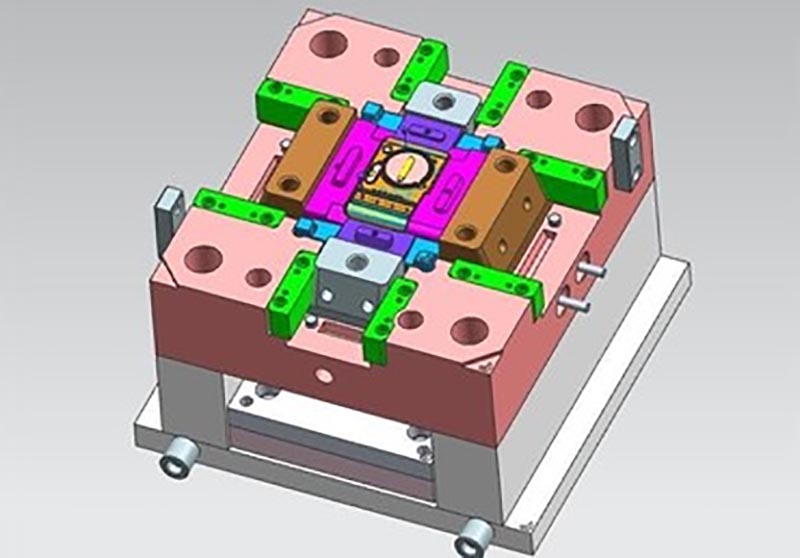
Form design:



Transaktionsproces:

Skimmeltest:


Produktets emballage

Fabrik
Vi er Custom Plastic Mold fabrik. Vores fabrik er plastsprøjtestøbeproducent. vi har 17 års erfaring i professionel tilpasset plastform og 10 års erfaring med udenrigshandel. Vi er leverandør af tilpasset plaststøbeform. Vi kan levere tilpasset plaststøbeservice. Vores fabrik kan fremstille de sprøjtestøbte plastdele, og kvaliteten af produkterne vil tilfredsstille dig.
Vi har mere end 50 avancerede maskiner og hundredvis af ingeniører og designere. Vi kan levere one-stop service, fra produktdesign - formfremstilling - produktproduktion - produktemballage - transport. Vi har en komplet produktionskæde. Vi kan opfylde alle dine krav.
Tjenester vi leverer:
Professionel brugerdefineret form service, plast forme design og fremstilling. plastik produkt produktion, produkt design, form design, blæse form tilpasning, rotationsform tilpasning, die-casting form tilpasning. 3D-printtjenester, CNC-produktionstjenester, produktemballage, tilpasset emballage, forsendelsestjenester.










Vi overholder altid principperne om kvalitet først og gang først. Mens du giver kunderne produkter af højeste kvalitet, så prøv at maksimere produktionseffektiviteten og forkorte produktionstiden. Vi er stolte af at fortælle hver kunde, at vores virksomhed ikke har mistet nogen kunde siden etableringen. Hvis der er et problem med produktet, vil vi aktivt søge en løsning og tage ansvar til det sidste.

FAQ
Q1: Er du handelsvirksomhed eller producent?
A: Vi er producenter.
Q2. Hvornår kan jeg få tilbuddet?
A: Vi citerer normalt inden for 2 dage efter, at vi har modtaget din forespørgsel.
Hvis du haster meget, så ring til os eller fortæl os i din e-mail, så vi først kan give et tilbud til dig.
Q3. Hvor lang er leveringstiden for skimmelsvamp?
A: Det hele afhænger af produkternes størrelse og kompleksitet. Normalt er leveringstiden 25 dage.
Q4. Jeg har ingen 3D-tegning, hvordan skal jeg starte det nye projekt?
A: Du kan levere os en støbeprøve, vi hjælper dig med at færdiggøre 3D-tegningsdesignet.
Q5. Før forsendelse, hvordan sikrer man, at produkternes kvalitet?
A: Hvis du ikke kommer til vores fabrik og heller ikke har tredjeparten til inspektion, vil vi være din inspektionsmedarbejder.
Vi vil give dig en video til produktionsprocesdetaljer, herunder procesrapport, produktstørrelsesstruktur og overfladedetaljer, pakningsdetaljer og så videre.
Q6. Hvad er dine betalingsbetingelser?
A: Formbetaling: 40% depositum af T/T på forhånd, 30% anden formbetaling før udsendelse af de første prøveprøver, 30% skimmelbalance, efter at du har accepteret de endelige prøver.
B: Produktionsbetaling: 50% depositum på forhånd, 50% før afsendelse af de endelige varer.
Q7: Hvordan gør du vores forretning langsigtet og godt forhold?
A:1. Vi holder god kvalitet og konkurrencedygtig pris for at sikre, at vores kunder drager fordel af produkter af den bedste kvalitet.
2. Vi respekterer enhver kunde som vores ven, og vi handler oprigtigt og bliver venner med dem, uanset hvor de kommer fra.
Hot Tags: Plast reservedelsboksstøbning, Kina, producent, leverandør, fabrik, tilpasset, engros, køb, kvalitet, seneste salg, fremstillet i Kina
Relateret kategori
Send forespørgsel
Du er velkommen til at give din forespørgsel i nedenstående formular. Vi svarer dig inden for 24 timer.