Hjem
>
Produkt > Kernetilpasningstjeneste > Brugerdefineret støbning > Plast sidedæksel motorcykel reservedele støbning
Produkt
- Kernetilpasningstjeneste
- Sundhedspleje
- Elektroniske apparater og instrumenter
- Forme til mødre og børn
- Fritidssport
- Boligindretning Art
- Auto tilbehør
- Transport og lager
- Belysningsarmaturer
- Byggeudstyr
- Emballage produkt
- Uddannelse og laboratorier
- Bagagetilbehør til tøj
- Pleje og rengøringsmidler
- Landbrug & Skovbrug
- Mekanisk udstyr
- Kæledyrsartikler
- Køkkengrej
Plast sidedæksel motorcykel reservedele støbning
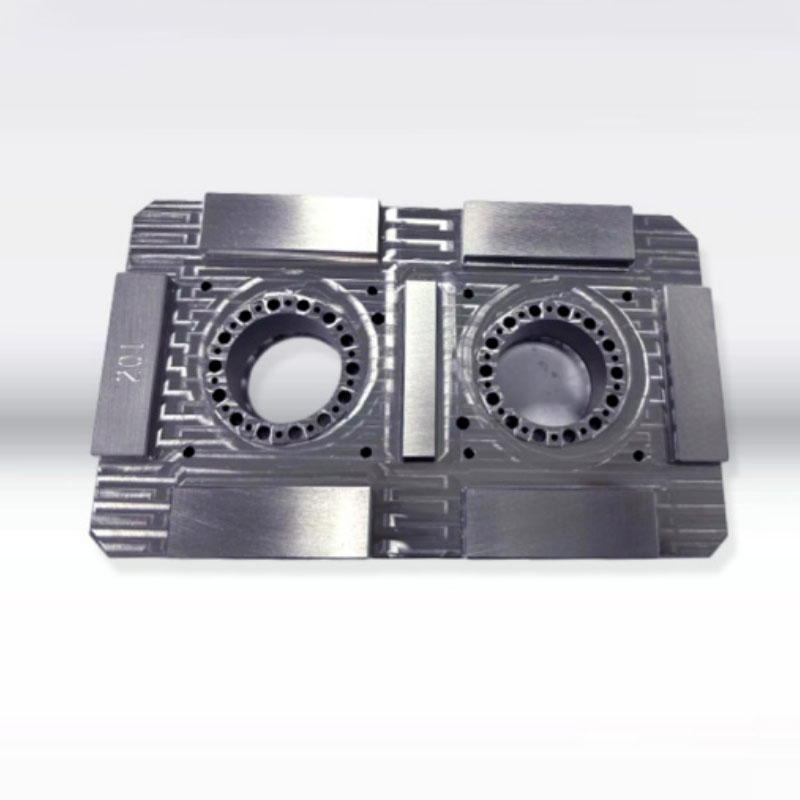
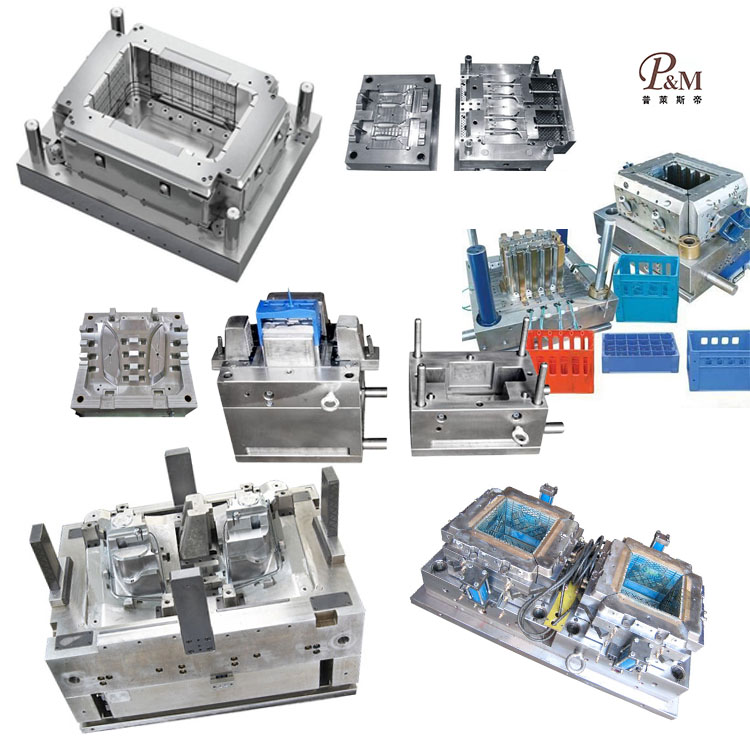
Ningbo (P&M) Plastic Metal Products Co., Ltd. har 17 års teknologi til fremstilling af støbeforme og kan tilpasse støbning af plastiksidedæksler til motorcykelreservedele. Vi leverer professionelle tilpassede støbningstjenester til reservedele af plastiksidedæksel til motorcykel, og vi er en professionel støbningsproducent af plastiksidedæksel til motorcykelreservedele. Vi har tilstrækkelig erfaring med at udvælge produktråmaterialer og støbematerialer. I færd med at tilpasse støbning af plastsidedæksel til motorcykelreservedele, kan vores fabrik levere one-stop-service. Vi har design- og produktionskapaciteter relateret til støbning af reservedele af plastiksidedæksler til motorcykel, såsom: CAD-design, fremstilling af forme, sprøjtestøbning, produktion af plastprodukter, montering og andre teknologier.
Send forespørgsel
Produkt beskrivelse
Derudover har vores virksomhed etableret samarbejdsrelationer med plastråvareleverandører, trykkerier mv. for at sikre råvareforsyning og trykkvalitet. Gennem vores rige erfaring og perfekte forsyningskæde kan vores virksomhed give kunderne højkvalitets tilpassede plastiksidebeklædningsprodukter til motorcykelreservedele for at opfylde deres specifikke behov. Samtidig har vi 10 års professionel udenrigshandelserfaring, forstår udenrigshandelsprocessen og betjener vores kunder bedre. Til plastik sidedæksel motorcykel reservedele støbeprodukter, kan vi lave tilsvarende plastdele, hvilket hovedsageligt udføres gennem sprøjtestøbeforme.
Sidedæksler af plastik til motorcykler er synlige udvendige komponenter monteret på begge sider af køretøjets karrosseri. De udsættes for langvarig udendørs UV-eksponering, regn, oliekorrosion, påvirkninger fra vejaffald, høje motortemperaturer og kontinuerlige vibrationer. Som tyndvæggede, buede dele med stort overfladeareal kræver de exceptionelle standarder med hensyn til overfladeglans, vejrbestandighed, slagfasthed ved lave temperaturer, dimensionsnøjagtighed og minimal indre belastning. Mainstream-materialer inkluderer vejrbestandigt ASA og ABS/PC-legeringer, mens nogle budgetmodeller bruger talkumfyldt modificeret PP. De følgende afsnit skitserer vigtige støbningsovervejelser – der dækker råmaterialer, forme, sprøjtestøbningsprocesser, efterbehandling og defektkontrol – i en artikel på i alt cirka 1.500 ord.
I. Udvælgelse af råmateriale og forbehandling Støbning Essentials
Materialetilpasning og genslibningskontrol
Avancerede modeller bruger ASA for dets UV-modstand (forhindrer gulning) og overlegen vejrbestandighed; mellemklassemodeller anvender ABS/PC-legeringer for høj sejhed og modstandsdygtighed over for revner under termisk cykling; budgetmodeller bruger fyldt modificeret PP for omkostningseffektivitet og olieresistens.
Som udvendige komponenter skal sidedæksler primært være fremstillet af ny harpiks. Genbrugsforholdet for rene indløb og løbere af samme materiale er begrænset til 8 %, og genslibning skal sigtes for at fjerne grove partikler. Blanding i genbrugsskrot fra andre materialer er strengt forbudt, da forurenende stoffer forårsager overfladefarvevariationer og reduceret slagstyrke, hvilket fører til skørt svigt ved stød.
Materialer blandes med vejrbestandige farvemasterbatches, UV-resistente masterbatches og lavtblomstrende, oliebestandige skimmelslipmidler for at forhindre "opblomstring" (overfladedis) eller blegning forårsaget af langvarig oliekontakt. Flammehæmmende og glasfiberforstærkede materialer skal blandes og opbevares adskilt fra standard materialer i udvendig kvalitet for at forhindre krydskontaminering. Blanding bør ske ved lave hastigheder (under 300 rpm) i 6-10 minutter; højhastighedsfriktion kan nedbryde UV-bestandige tilsætningsstoffer og forkorte komponentens udendørs levetid.
Strenge standarder for tørring og affugtning
ASA og ABS/PC er meget hygroskopiske; spormængder af fugt kan danne mikrobobler i plastikdelen. Disse bobler kan føre til storstilet malingsdelaminering efter coating og få delen til at revne langs boblesteder, når den udsættes for stød under køretøjets drift. ASA tørres med varm luft ved 85°C i 4 timer; ABS/PC-legering tørres ved 90°C i 5-6 timer, med fugtindhold kontrolleret under 0,04%. Fyldt PP tørres ved 60°C i 1 time – specielt i regntiden – for at fjerne overfladefugt. Efter tørring føres råmaterialerne til maskinen via en forseglet tragt for at forhindre genoptagelse af værkstedsfugtighed eller olietåge.
II. Sidedækselstøbeformdesign og maskinbearbejdning Essentials
Sidedækslet er en tyndvægget komponent med en buet overflade; mens den generelle vægtykkelse er 1,8–2,3 mm, når indvendige forstærkningsribber og monteringssnap-fit-stolper tykkelser på 4–6 mm. Betydelige temperaturforskelle mellem tykke og tynde sektioner gør delen tilbøjelig til at krympe og vride, hvilket potentielt kan føre til inkonsekvente monteringsmellemrum mellem venstre og højre dæksel. Som følge heraf prioriterer formdesignet spejlpolering, symmetrisk køling, afbalanceret udluftning og afbalanceret udkast.
Valg af formstål
S136 korrosionsbestandigt spejlfinish stål er valgt til alle æstetiske hulrum; Præcisionspolering sikrer en overflade fri for gruber eller ridser, hvilket fremmer ensartet malingvedhæftning. Hulrum til fyldte PP-sidebeklædninger gennemgår nitreringsbehandling for at modstå langvarigt slibende slid fra talkumfyldstoffer. Alle indvendige og udvendige hjørner har radier på mindst 1,5 mm for at eliminere stresskoncentrationer, hvilket forhindrer revner forårsaget af vibrationer eller termisk cykling. Skillelinjens bearbejdningspræcision bibeholdes på ≤0,01 mm for at minimere fine flash, hvilket sikrer en jævn samling og forhindrer for store mellemrum.
Balanceret kølesystem (nøgle til vridningskontrol)
På grund af sidedækslets udtalte krumning, anvender formen symmetriske kølekanaler, der følger produktets kontur, hvilket sikrer et perfekt afbalanceret layout på tværs af lange/korte sider og indre/ydre overflader. Tykvæggede monteringsstolper inkorporerer interne spiralkølende kerner for at lette samtidig, afbalanceret varmeafledning og derved reducere temperaturforskelle mellem tykke og tynde sektioner. Formtemperaturer styres af zone: 55–65°C for ASA-sidedæksler, 70–80°C for ABS/PC og 30–40°C for fyldt PP. Hvis PP-støbeformens temperatur er for høj, øges krystallisationskrympningen, hvilket fører til dimensionelle afvigelser i venstre og højre sidedæksler og ujævne monteringsspalter; hvis temperaturen er for lav, forbliver der betydelig intern belastning, hvilket får huset til at deformeres eller deformeres under svingende sommervarme og vinterkulde.
Optimering af udluftning og balanceret udkast
På grund af den lange smeltestrømningsvej for sidedækslerne skæres kontinuerlige, fine udluftningskanaler (0,012-0,015 mm dybe) ved enderne af buede overflader, langs ribber og ved svejseledningssteder for hurtigt at udtømme gasser fra smeltedbrydning, og derved forhindre sorte pletter på overfladen og sprøde revner ved svejselinjer. Inde i delen sikrer en kombination af symmetriske flerpunktsudkasterstifter og flade udkasterpuder ensartet udstødningskraft, hvilket forhindrer stressmærker (hvidning) eller deformation på buede overflader; uafhængige små ejektorblokke er tilføjet til snappasninger for at forhindre brud, der kan føre til monteringshuller.
Standarder for installation og drift af forme
Sidedækselformen med enkelt hulrum er parret med en 400T–700T sprøjtestøbemaskine; spændeplader skal strammes jævnt for at modstå højtryksindsprøjtning og forhindre storskala flash forårsaget af skimmelåbning (mugånding). Flowdetektorer er installeret på kølekredsløb for at verificere, at hver kanal er fri for blokeringer eller lækager; lavtryksformfastspændingsbeskyttelse er kalibreret til at udløse automatisk formåbning, hvis der registreres resterende indløb eller fremmedlegemer, hvilket beskytter hulrummet med spejlfinish; tønden skal renses grundigt for rester af uforenelig plast inden produktion. Formen skal forvarmes i 30 minutter for at stabilisere temperaturen, før prøvestøbningen påbegyndes.
III. Nøglepunkter for sprøjtestøbningsproceskontrol
Kerneprocesstrategi: Lav-forskydningsfaset fyldning, to-trins lavtrykspakning og tilstrækkelig, afbalanceret køling til at minimere intern støbebelastning og forbedre udendørs vejrbestandighed og revnemodstand.
Præcis trinvis tøndetemperaturkontrol
ASA sidedæksler: 170–200°C; dysetemperaturen må ikke overstige 210°C (overdreven varme nedbryder UV-resistente tilsætningsstoffer, hvilket forårsager kortvarig gulning under udendørs eksponering).
ABS/PC sidebetræk: 190–250°C; øvre grænse 260°C (overdreven varme reducerer sejhed ved lav temperatur, hvilket gør dele tilbøjelige til at revne ved stød om vinteren).
Fyldte PP-sidedæksler: 190–220°C; for høje temperaturer forårsager pulverudfældning, hvilket resulterer i hvide pletter på overfladen eller "blomstring". Flertrins påfyldningsproces med variabel hastighed
Det buede sidedæksel anvender en tre-trins påfyldningsproces med variabel hastighed: lavhastighedsbuffring ved porten, hurtig mellem- til højhastighedsfyldning af den buede hoveddel og reduceret hastighed til udluftning i det distale svejselinjeområde for at minimere intern stress forårsaget af molekylær forskydning. Indsprøjtningstrykket varierer fra 85 til 110 bar; for lavt tryk resulterer i dårlig svejseledningssammensmeltning og potentielt brud på grund af køretøjets vibrationer, mens for højt tryk fører til øget flash, intern stressakkumulering og blegning eller revner ved kontakt med motorolie.
To-trins trinvis holdetryk
På grund af den betydelige krystallisationskrympning af PP kræves en to-trins holdetrykproces for at kompensere for krympning; omvendt udviser ASA og ABS/PC lavere krympning, så lavtryk, kortvarig fastholdelse anvendes. Holdetider er indstillet til 6–10 sekunder for den tyndvæggede buede krop og 12–18 sekunder for de tykvæggede monteringsclips for at fjerne synkemærker ved klips og ribber. Holdetryk og materialeplastificering (dosering) forekommer samtidigt for at forkorte støbecyklussen.
Vi er en producent af støbning af reservedele til motorcykelreservedele i plastik, der leverer fremstilling af støbning af støbning af reservedele i plastiksidebetræk af høj kvalitet. Så længe du ønsker at tilpasse/udvikle plastik sidedæksel motorcykel reservedele støbning produkter, kan du finde os. Vi har professionelt sprøjtestøbedesign og moden fremstillingsteknologi, der giver dig one-stop-service, fra produktdesign-formfremstilling-produktproduktion-produktemballage-produkttransport, vi kan hjælpe dig i hvert led. Så længe du kommer til os, vil vi yde dig den ultimative service og tilfredsstille dig i forhold til produktkvalitet, produktionstid, informationsdialog mv.
|
Produktnavn |
Løbebåndsstøbning |
|
Giv venligst |
2D, 3D, prøver eller størrelsen af multi-vinkel billederne |
|
Skimmeltid |
20-35 dage |
|
Produkt tid |
7-15 dage |
|
Formpræcision |
+/-0,01 mm |
|
Skimmelsvamp liv |
50-100 millioner skud |
|
Produktionsproces |
Revisionstegninger - skimmelstrømsanalyse - Designvalidering - Custom Materials - Formbearbejdning - kernebehandling - elektrodebearbejdning - Løbesystem forarbejdning - bearbejdning af dele og indkøb - bearbejdningsaccept - hulrum overfladebehandling proces - kompleks tilstand Die - Hele formoverfladebelægning - Monteringsplade - formprøve - prøvetest - afsendelse prøver |
|
Skimmelhule |
Ét hulrum, multi-hulrum eller samme forskellige produkter laves sammen |
|
Formmateriale |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Løber system |
Varm løber og kold løber |
|
Grundmateriale |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Slutte |
Pitting ordet, spejlfinish, mat overflade, striae |
|
Standard |
HASCO, DME eller afhængig af |
|
Hovedteknologi |
Fræsning, slibning, CNC, EDM, tråd skæring, udskæring, EDM, drejebænke, overfladefinish mv. |
|
Software |
CAD,PRO-E,UG Designtid: 1-3 dage (normale omstændigheder) |
|
Produktmateriale |
ABS,PP,PC,PA6,PA66,TPU,POM,PBT,PVC,HIPS,PMMA,TPE,PC/ABS,TPV,TPO,TPR,EVA,HDPE,LDPE,CPVC,PVDF,PPSU.PPS. |
|
Kvalitetssystem |
ISO9001:2008 |
|
Fastlæg tid |
20 dage |
|
Udstyr |
CNC, EDM, afskæring Maskine, plastikmaskiner osv. plastkuffertform zhe jiang |


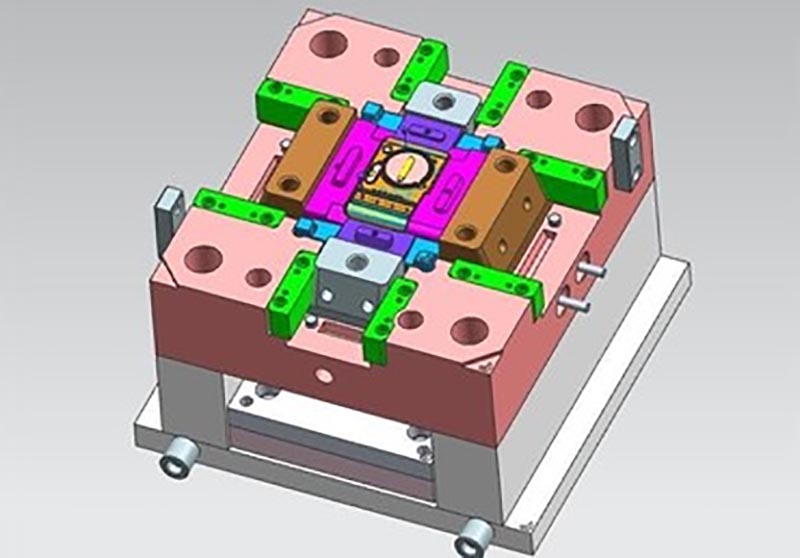
Fremstilling af plastsprøjtestøbeforme

Specifikationer for plaststøbning

Form design:



Transaktionsproces:

Skimmeltest:


Produktets emballage

Fabrik
Vi er Custom Plastic Mold fabrik. Vores fabrik er plastsprøjtestøbeproducent. vi har 17 års erfaring i professionel tilpasset plastform og 10 års erfaring med udenrigshandel. Vi er leverandør af tilpasset plaststøbeform. Vi kan levere tilpasset plaststøbeservice. Vores fabrik kan fremstille de sprøjtestøbte plastdele, og kvaliteten af produkterne vil tilfredsstille dig.
Vi har mere end 50 avancerede maskiner og hundredvis af ingeniører og designere. Vi kan levere one-stop service, fra produktdesign - formfremstilling - produktproduktion - produktemballage - transport. Vi har en komplet produktionskæde. Vi kan opfylde alle dine krav.
Tjenester vi leverer:
Professionel brugerdefineret form service, plast forme design og fremstilling. plastik produkt produktion, produkt design, form design, blæse form tilpasning, rotationsform tilpasning, die-casting form tilpasning. 3D-printtjenester, CNC-produktionstjenester, produktemballage, tilpasset emballage, forsendelsestjenester.










Vi overholder altid principperne om kvalitet først og gang først. Mens du giver kunderne produkter af højeste kvalitet, så prøv at maksimere produktionseffektiviteten og forkorte produktionstiden. Vi er stolte af at fortælle hver kunde, at vores virksomhed ikke har mistet nogen kunde siden etableringen. Hvis der er et problem med produktet, vil vi aktivt søge en løsning og tage ansvar til det sidste.

FAQ
Q1: Er du handelsvirksomhed eller producent?
A: Vi er producenter.
Q2. Hvornår kan jeg få tilbuddet?
A: Vi citerer normalt inden for 2 dage efter, at vi har modtaget din forespørgsel.
Hvis du haster meget, så ring til os eller fortæl os i din e-mail, så vi først kan give et tilbud til dig.
Q3. Hvor lang er leveringstiden for skimmelsvamp?
A: Det hele afhænger af produkternes størrelse og kompleksitet. Normalt er leveringstiden 25 dage.
Q4. Jeg har ingen 3D-tegning, hvordan skal jeg starte det nye projekt?
A: Du kan levere os en støbeprøve, vi hjælper dig med at færdiggøre 3D-tegningsdesignet.
Q5. Før forsendelse, hvordan sikrer man, at produkternes kvalitet?
A: Hvis du ikke kommer til vores fabrik og heller ikke har tredjeparten til inspektion, vil vi være din inspektionsmedarbejder.
Vi vil give dig en video til produktionsprocesdetaljer, herunder procesrapport, produktstørrelsesstruktur og overfladedetaljer, pakningsdetaljer og så videre.
Q6. Hvad er dine betalingsbetingelser?
A: Formbetaling: 40% depositum af T/T på forhånd, 30% anden formbetaling før udsendelse af de første prøveprøver, 30% skimmelbalance, efter at du har accepteret de endelige prøver.
B: Produktionsbetaling: 50% depositum på forhånd, 50% før afsendelse af de endelige varer.
Q7: Hvordan gør du vores forretning langsigtet og godt forhold?
A:1. Vi holder god kvalitet og konkurrencedygtig pris for at sikre, at vores kunder drager fordel af produkter af den bedste kvalitet.
2. Vi respekterer enhver kunde som vores ven, og vi handler oprigtigt og bliver venner med dem, uanset hvor de kommer fra.
Hot Tags: Plast sidedæksel motorcykel reservedele støbning, Kina, producent, leverandør, fabrik, tilpasset, engros, køb, kvalitet, seneste salg, fremstillet i Kina
Relateret kategori
Send forespørgsel
Du er velkommen til at give din forespørgsel i nedenstående formular. Vi svarer dig inden for 24 timer.