Hjem
>
Produkt > Kernetilpasningstjeneste > Brugerdefineret støbning > Plast scooter plast kropsdele støbning
Produkt
- Kernetilpasningstjeneste
- Sundhedspleje
- Elektroniske apparater og instrumenter
- Forme til mødre og børn
- Fritidssport
- Boligindretning Art
- Auto tilbehør
- Transport og lager
- Belysningsarmaturer
- Byggeudstyr
- Emballage produkt
- Uddannelse og laboratorier
- Bagagetilbehør til tøj
- Pleje og rengøringsmidler
- Landbrug & Skovbrug
- Mekanisk udstyr
- Kæledyrsartikler
- Køkkengrej
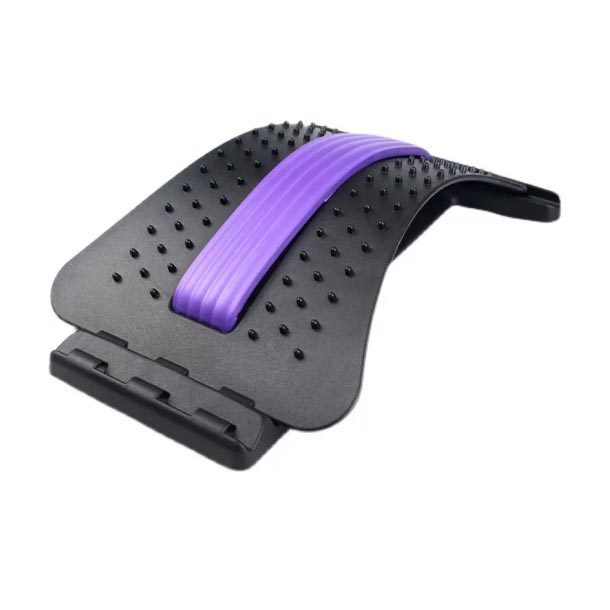
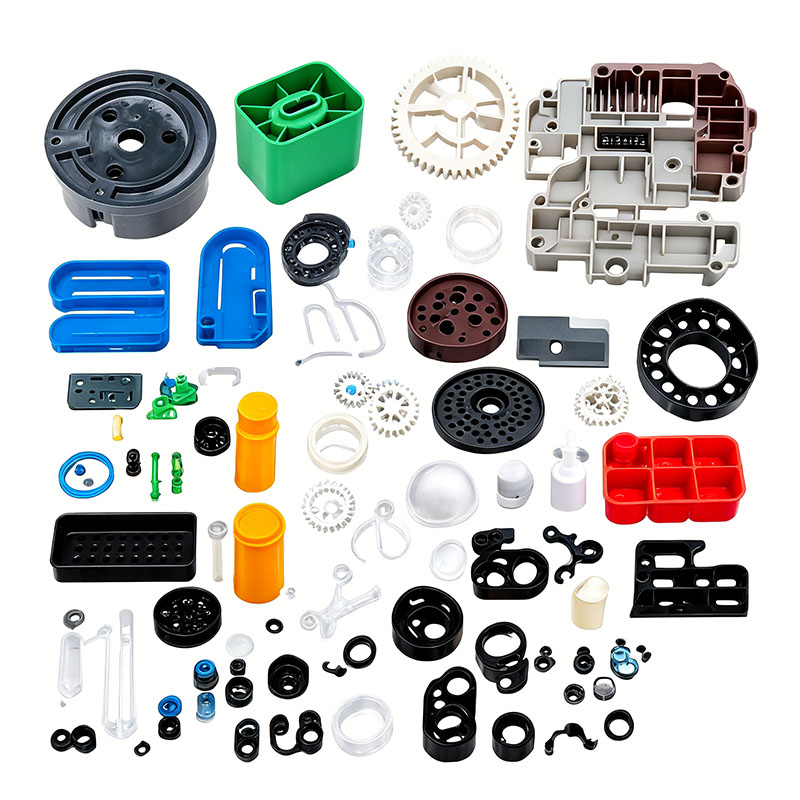
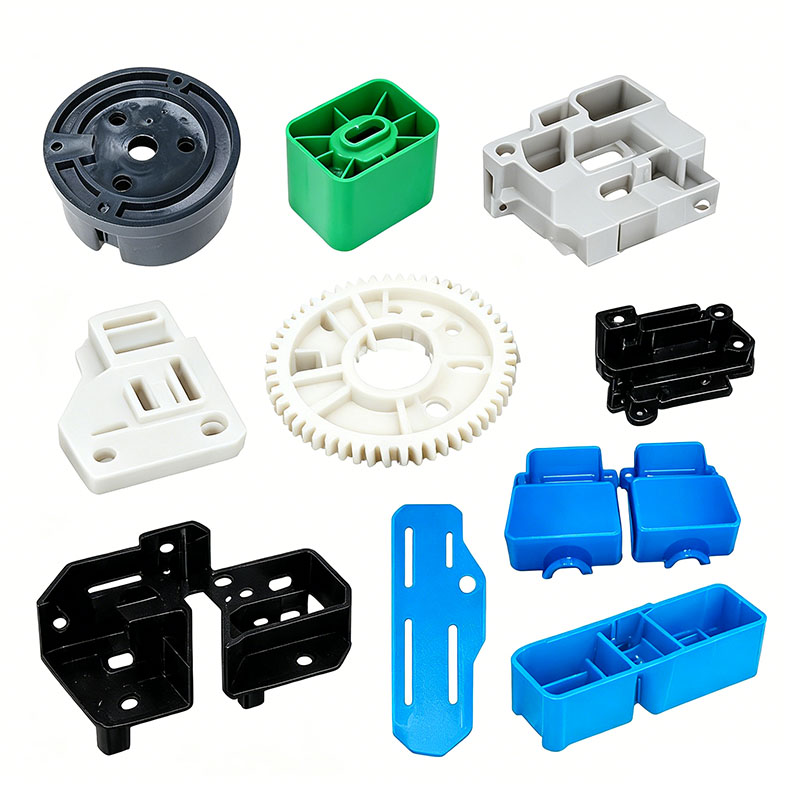
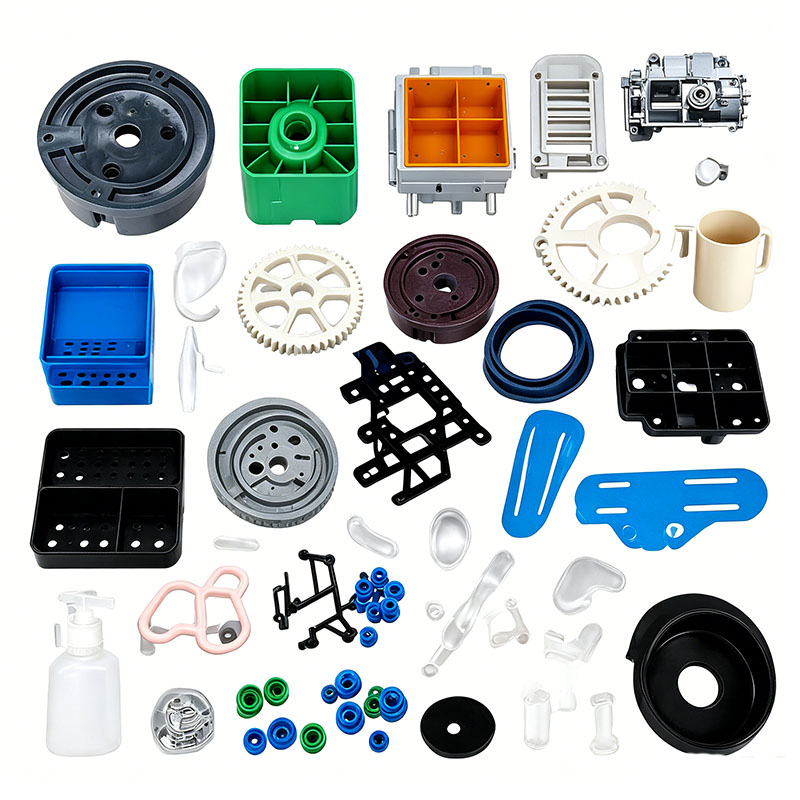
Plast scooter plast kropsdele støbning
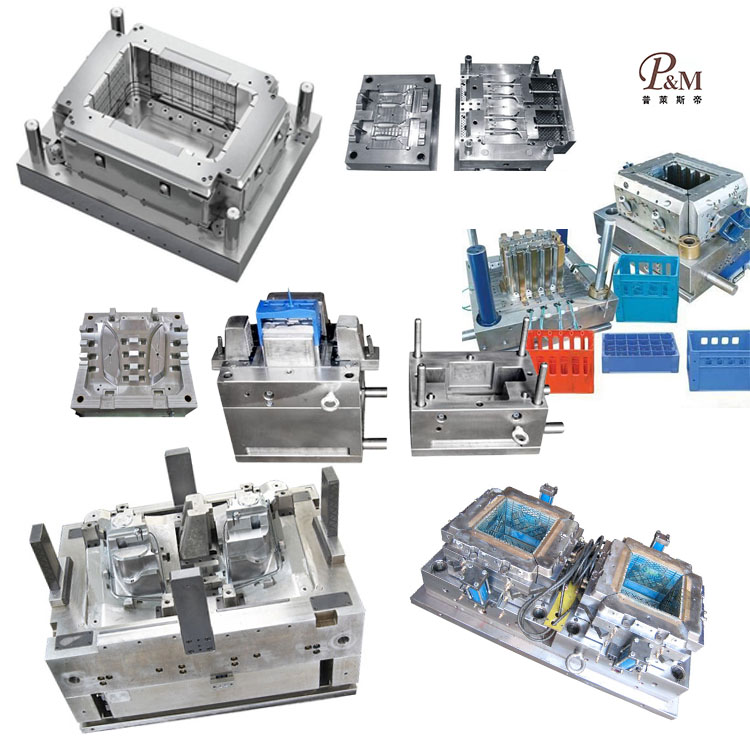
Ningbo (P&M) Plastic Metal Products Co., Ltd. har 17 års teknologi til fremstilling af støbeforme og kan tilpasse støbning af scooters plastikdele. Vi leverer professionel tilpasset støbning af scooter-plastikkropsdele, og vi er en professionel støbning af scooter-plastikkropsdele. Vi har tilstrækkelig erfaring med at udvælge produktråmaterialer og støbematerialer. I færd med at tilpasse støbning af scooters plastikdele, kan vores fabrik levere one-stop-service. Vi har design- og produktionskapaciteter relateret til støbning af plastikdele til scootere, såsom: CAD-design, fremstilling af forme, sprøjtestøbning, produktion af plastprodukter, montering og andre teknologier.
Send forespørgsel
Produkt beskrivelse
Derudover har vores virksomhed etableret samarbejdsrelationer med plastråvareleverandører, trykkerier mv. for at sikre råvareforsyning og trykkvalitet. Gennem vores rige erfaring og perfekte forsyningskæde kan vores virksomhed give kunderne skræddersyede produkter til støbning af plastikdele til scootere af høj kvalitet for at opfylde deres specifikke behov. Samtidig har vi 10 års professionel udenrigshandelserfaring, forstår udenrigshandelsprocessen og betjener vores kunder bedre. Til støbning af scooter-plastprodukter til karosseridele kan vi lave tilsvarende plastdele, hvilket hovedsageligt udføres gennem sprøjtestøbeforme.
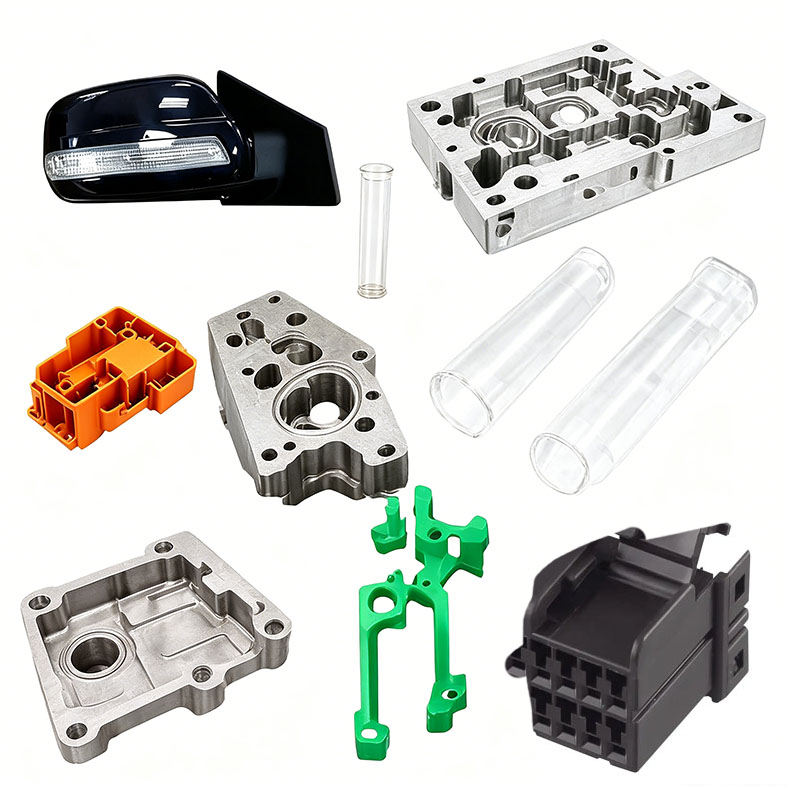
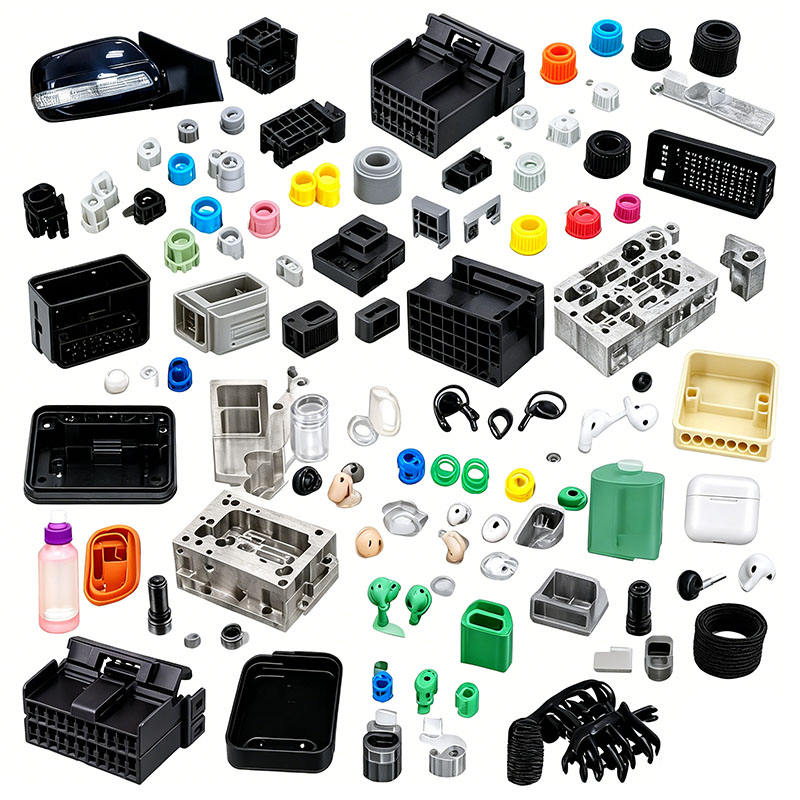
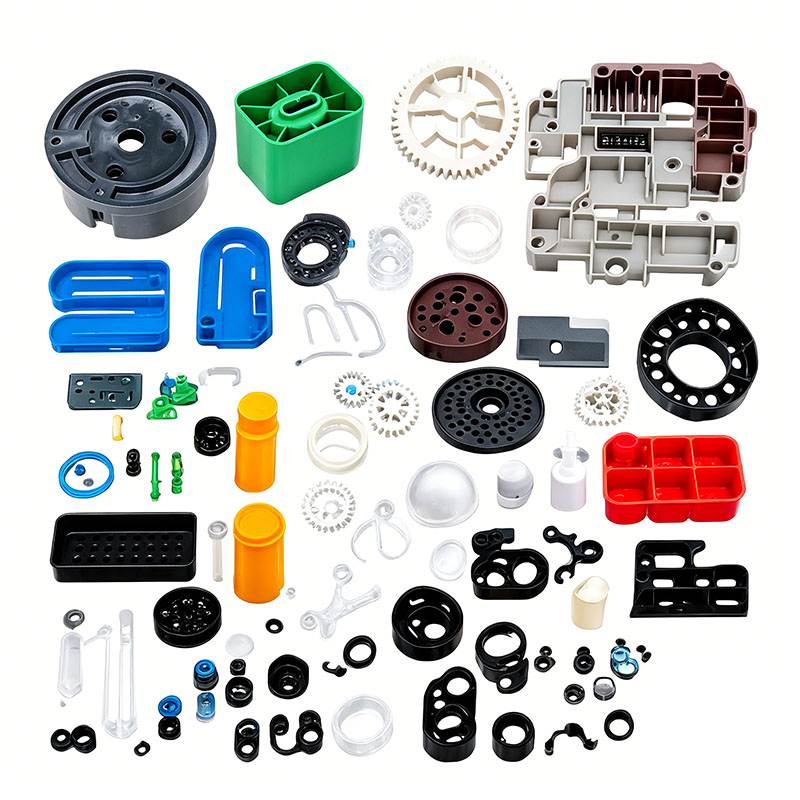
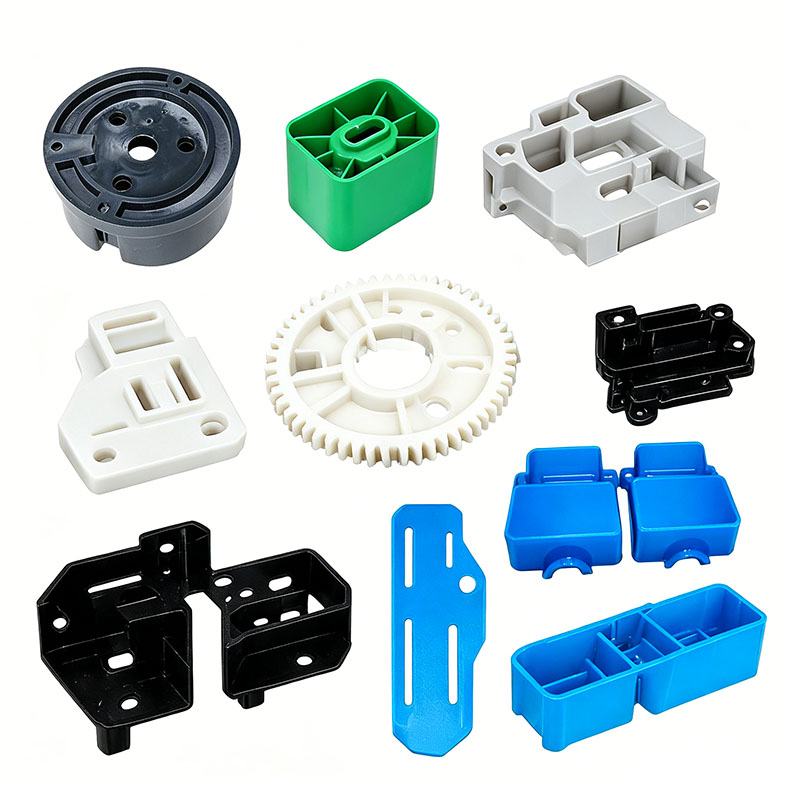
Plastkarosserikomponenter til elektriske løbehjul – såsom hovedhuset, dækslet, for- og bagskærme, batterirumskabinet, styrdisplayhus og sidedæksel – er store, integrerede strukturelle dele. Disse komponenter skal opfylde krævende krav til tyndvæggede æstetik med stor overflade, bærende strukturel styrke og udendørs vejrbestandighed; som følge heraf er støbeprocessen langt mere kompleks end for små plastikbefæstelser. Den komplette støbningsarbejdsgang omfatter fem kernetrin: forbehandling af råmateriale, opsætning og justering af støbeforme, sprøjtestøbningscyklussen, formning efter støbning og omfattende kvalitetskontrol. Standardiserede kontroller anvendes overalt for at sikre fravær af svejselinjer, minimere vridning, garantere ældningsmodstand og opretholde dimensionsstabilitet.
I. Råvareopbevaring og forbehandling
Da scooterkarosserier udsættes for langvarig udendørs sol og regn, bruges tre hovedtyper af materialer: vejrbestandig ASA, ABS+PC-legering og modificeret PP. At sikre materialets miljøvenlighed, korrekt tørring og nøjagtige blandingsforhold er det kritiske første trin i støbeprocessen.
Ved ankomsten skal materialerne gennemgå en verifikation af materialespecifikationer, UV-ældningsmodstandstestresultater og RoHS-miljøoverensstemmelsescertifikater. Kun nyt materiale er tilladt til synlige kropshuse; genslibning (oparbejdet skrot/løbere) kan bruges sparsomt - begrænset til under 10% - hvorimod medtagelse af genbrugsmateriale er strengt forbudt for strukturelle batterirumsdele for at forhindre en reduktion i slagstyrken. Til farvning anvendes højglans vejrbestandig masterbatch i forbindelse med UV-bestandig masterbatch og et lavmigrerende, miljøvenligt formslipmiddel. Disse blandes i en vertikal mixer ved lav hastighed i 8 til 12 minutter; lavhastighedsblanding forhindrer friktionsvarmeopbygning, der kan forårsage pelletagglomerering eller ujævn pigmentspredning.
Tørrings- og affugtningsfasen bestemmer direkte den æstetiske kvalitet af karrosseriet. ASA- og ABS+PC-huse tørres i en varmlufttørrer ved konstant 85°C i 4 timer (forlænges til 6 timer for PC-legeringsdele) for at holde fugtindholdet under 0,04%. Utilstrækkelig tørring resulterer i overfladefejl såsom "sølvstriber" og bobler på tværs af de store kropspaneler, hvilket kan føre til malingsfejl (popping) under efterfølgende belægning. Modificeret PP har ekstrem lav vandabsorption; tørring ved 60°C i kun en time – specielt i regnfulde eller fugtige forhold – er tilstrækkeligt til at fjerne overfladefugt. Masseproduktionslinjer er udstyret med et centralt materialetilførsels- og affugtningssystem; når de er tørret, føres råmaterialerne gennem forseglede rørledninger til sprøjtestøbemaskinens tragt, hvilket forhindrer fugtgenabsorbering fra luften.
II. Montering og forvarmning/idriftsættelse af store karrosseriforme
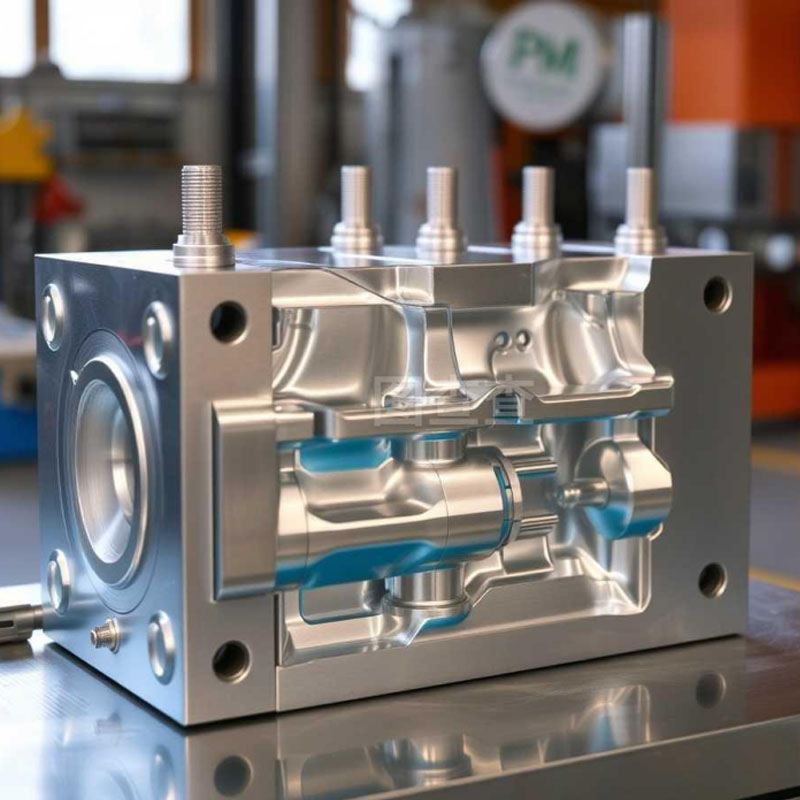
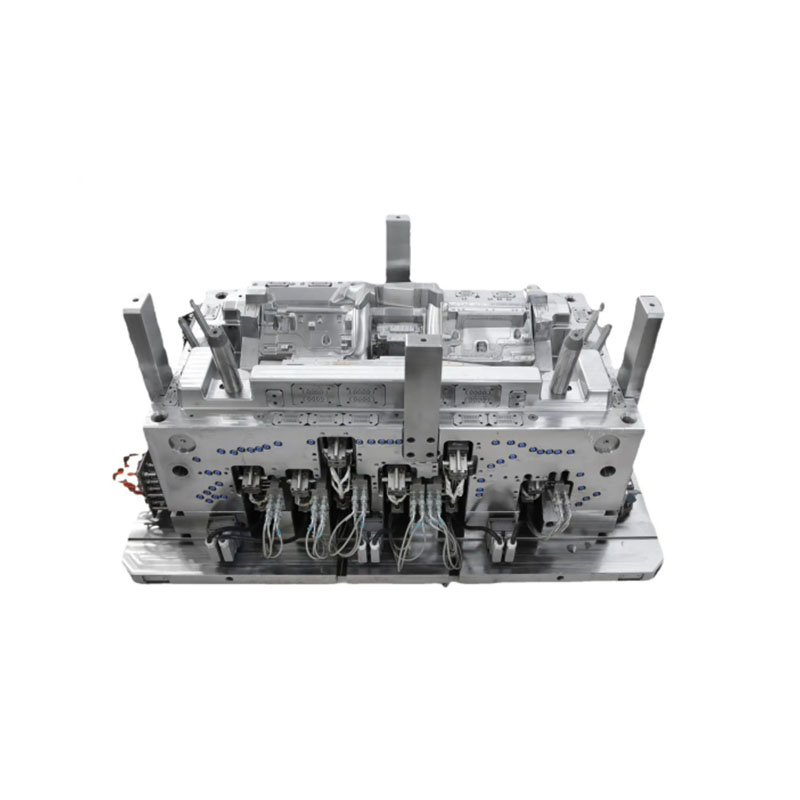
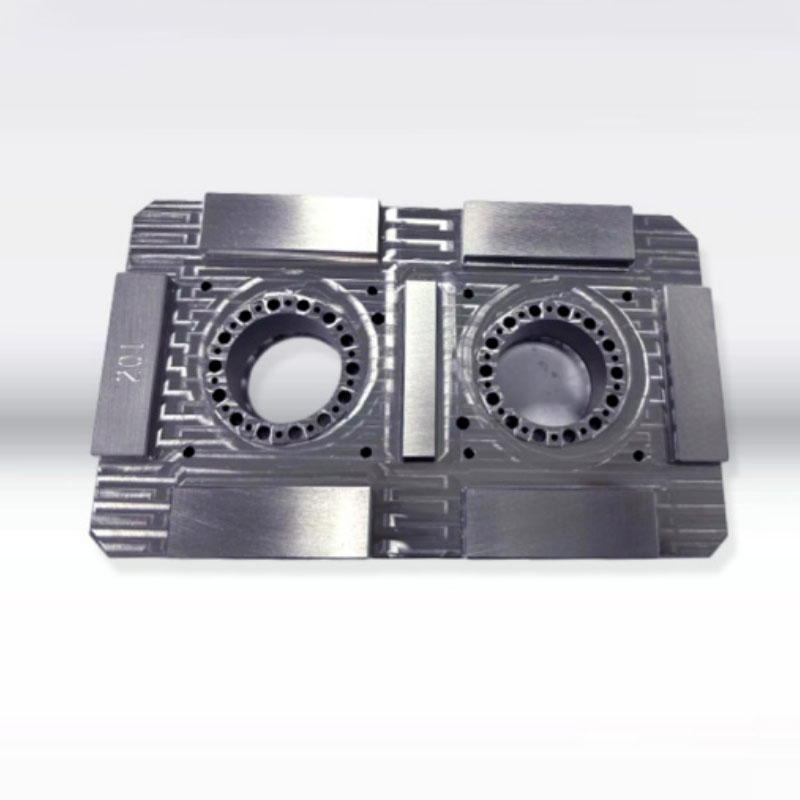
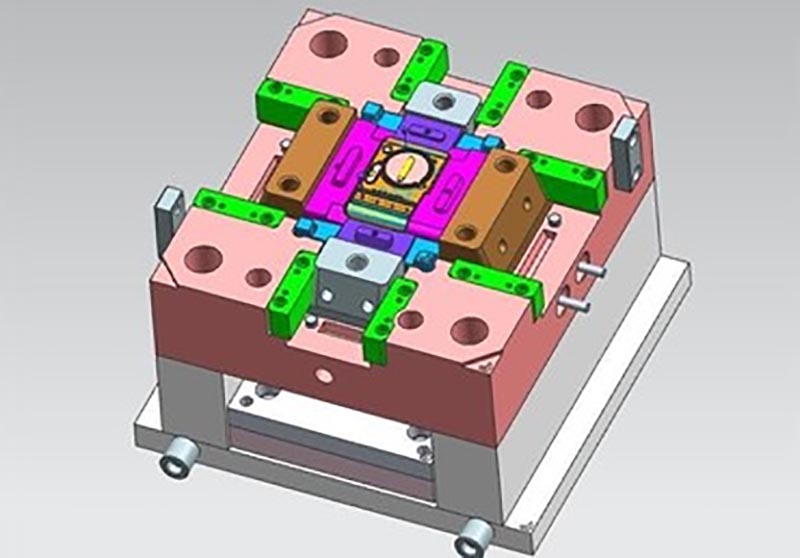
I betragtning af det store projicerede areal af karrosseridelene anvendes der typisk store forme med enkelt hulrum, med målrettede forstærkninger påført formstål, køle-, udluftnings- og udstødningssystemerne. S136 spejlfinish stål er valgt til de æstetiske hulrumsoverflader; polering opnår en spejllignende finish, hvilket sikrer en højglans tekstur til huset. For batterirummets form - som behandler glasfibermodificeret materiale over lange produktionskørsler - gennemgår hulrum nitreringsbehandling for at modstå erosion og slid fra smeltestrømmen. Konforme kølekanaler er designet omkring områder med ujævn vægtykkelse, mens spiralkølende kerner er installeret inde i tykvæggede ribber for at afbalancere kølehastigheder og derved løse problemer såsom lokale synkemærker og generel forvridning af karrosseriet.
Kontinuerlige, fine udluftningskanaler (0,015 mm dybe) er bearbejdet rundt om skillelinjen for hurtigt at evakuere indespærret luft under fyldning af store arealer, hvilket forhindrer svidning eller sortfarvning ved husets kanter. Til aflange komponenter som fendere og lange skærme er der tilføjet flere sæt ejektorstifter og afbalancerede ejektorblokke for at forhindre skalbøjning forårsaget af ujævne udkastningskræfter.
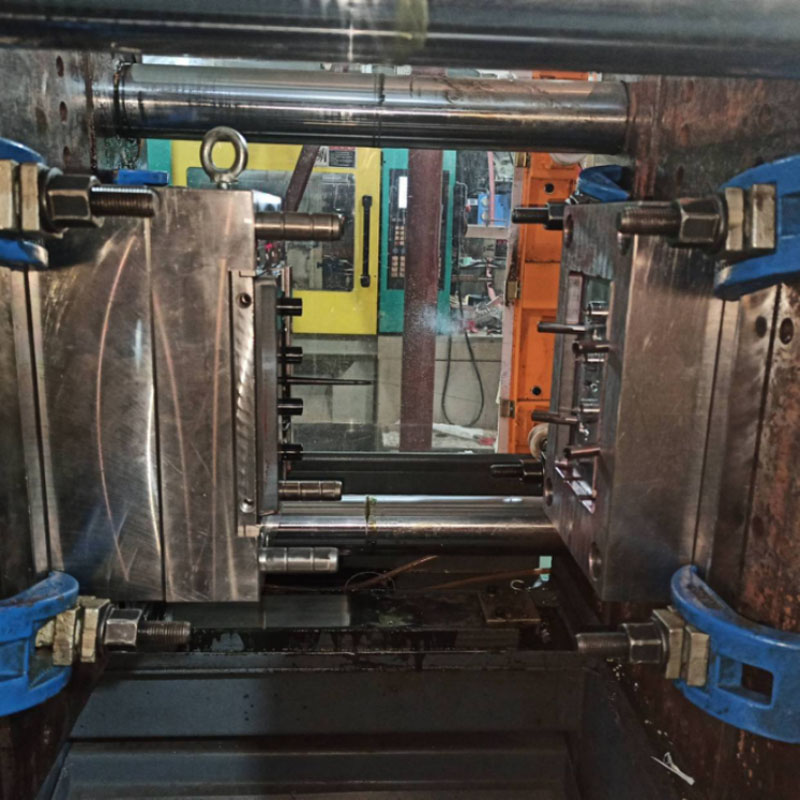
Formen hejses op på en sprøjtestøbemaskine med stor tonnage (800T–1300T); spændeplader er fastgjort for at sikre ensartet kraftfordeling på tværs af formpladerne. Kølevands- og formtemperaturkontrolledninger er forbundet og lækagetestet; når den er bekræftet lækfri, aktiveres temperaturstyringsenheden for at forvarme formen i 30 minutter. Formtemperaturer stabiliseres ved 50-60°C for æstetiske ASA-dele og hæves til 80°C for PC-legeringsdele. Lavtryks-form-klemningsbeskyttelsesparametre er kalibreret, så formen automatisk åbner, hvis der opdages restmateriale (såsom indløbsrester), hvilket forhindrer skader på den dyre store form.
III. Komplet støbecyklusproces på injektionsmaskinen
Støbecyklussen for en kropsskal omfatter seks hovedtrin: formfastspænding, sprøjtefyldning, flertrinsholdetryk, konstant temperaturkøling, formåbning og udstødning samt fjernelse af robotdele. Processen er centreret om lav hastighed, lav forskydning og ensartet fyldning. Formfastspændingsfasen består af fire trin: langsom lukning, hurtig fremføring, lavtryksbeskyttelse og højtrykslåsning. Huse med store projicerede arealer kræver højtryksspænding for at modvirke formåbningskraften, der genereres under injektion, og derved forhindre omfattende flash ved skillelinjen.
Tøndetemperaturerne styres i zoner: 170-200°C for ASA-kroppskomponenter og 190-260°C for ABS+PC-blandinger. Strenge temperaturgrænser håndhæves, da overdreven varme forårsager materialenedbrydning, gulning og reduceret sejhed. Indsprøjtningsfyldning anvender hastighedskontrol i flere trin: mellem- til høje hastigheder bruges til tyndvæggede områder for at sikre hurtig fyldning og forhindre for tidlig smelteafkøling (korte skud), mens lave hastigheder bruges til ribber og tykvæggede bundsektioner for at minimere indre spændinger forårsaget af molekylær forskydning og derved reducere risikoen for efterfølgende revnedannelse. Indsprøjtningstrykket indstilles mellem 90 og 120 bar; for højt tryk fører til alvorlige flash og en kraftig stigning i indre belastning, mens utilstrækkeligt tryk resulterer i svejselinjer og ufuldstændig fyldning.
Når hulrummet er fyldt, kompenserer en to-trins holdetrykproces for kølesvind. Holdetiderne er 15-22 sekunder for det tykvæggede batterirum og 6-10 sekunder for det tyndvæggede dekorative hus for at eliminere overfladevaskemærker. Under holdefasen forbereder skruen samtidig materiale til den næste cyklus, hvorved den samlede støbecyklustid forkortes.
Køling tegner sig for over 60 % af den samlede cyklustid og overholder en standard på 3-5 sekunders køling pr. millimeter vægtykkelse; det 2 mm tykke standardhus kræver cirka 10 sekunders afkøling. Ensartet cirkulerende kølevand fjerner varme, sikrer stabile formtemperaturer og forhindrer vridning eller forvrængning forårsaget af ujævn afkøling på den ene side af huset.
Efter afkøling udføres en tre-trins langsom formåbningsproces. Udstødningsmekanismen frigiver forsigtigt delen, mens en servodrevet robotarm automatisk griber om huset og samtidig skærer porten og løberaffaldet af. Færdige dele overføres til samlebåndet, mens sprue/runner-skrot opsamles, knuses og opbevares i forseglede beholdere. Manuel kontakt med synlige overflader er strengt forbudt under hele processen for at forhindre fingeraftryk eller olierester i at påvirke det efterfølgende maletrin.
IV. Bearbejdning efter støbning, afspænding og formning
Frisk afstøbte karosserihuse udviser ofte portmærker og fine skillelinjer, mens nogle slanke skærmsektioner kan udvise en lille vridning; derfor kræves standardiseret efterbehandling. Port- og gratbeskæring: For hot-runner-forme fjernes små portfremspring ved omhyggelig manuel slibning; til koldløbsforme med store låger sikrer hydrauliske fræsere et jævnt, rent snit. Fint blink langs skillelinjen poleres let med finkornet sandpapir eller en pneumatisk slibepen, efterfulgt af støvfjernelse for at sikre en glat husoverflade fri for skarpe kanter.
Udglødning for stressaflastning: Udvendige kropskomponenter undergår udglødning før maling; ASA og ABS huse bages i en 60°C varmluftovn i 2 timer, mens PC/ABS legeringsdele bages ved 70°C i 3 timer. Langsom, naturlig afkøling eliminerer markant interne støbespændinger, hvilket forhindrer revner under maling/hærdningsprocessen eller på grund af udendørs temperaturudsving.
Termisk formning og korrektion: Let skæve skærme eller sideskærme er fastgjort i metalformende jigs, der matcher produktprofilen til indstilling ved lav temperatur. De frigives efter afkøling for at korrigere forvridning, hvilket sikrer ensartede monteringsmellemrum på tværs af køretøjet.
Overfladeforbehandling: Huse, der kræver maling eller UV-belægning, gennemgår elektrostatisk støvfjernelse og affedtningstrin for at eliminere skimmelsvampe og støv og derved forbedre belægningens vedhæftning; matte huse, der ikke kræver maling, går direkte til kvalitetskontrol efter gratfjernelse.
Vi er en producent af støbning af kropsdele til scootere, der leverer fremstilling af støbning af støbningsdele til scootere i plastik af høj kvalitet. Så længe du ønsker at tilpasse/udvikle støbeprodukter til støbeprodukter af plastik til scootere, kan du finde os. Vi har professionelt sprøjtestøbedesign og moden fremstillingsteknologi, der giver dig one-stop-service, fra produktdesign-formfremstilling-produktproduktion-produktemballage-produkttransport, vi kan hjælpe dig i hvert led. Så længe du kommer til os, vil vi yde dig den ultimative service og tilfredsstille dig i forhold til produktkvalitet, produktionstid, informationsdialog mv.
|
Produktnavn |
Løbebåndsstøbning |
|
Giv venligst |
2D, 3D, prøver eller størrelsen af multi-vinkel billederne |
|
Skimmeltid |
20-35 dage |
|
Produkt tid |
7-15 dage |
|
Formpræcision |
+/-0,01 mm |
|
Skimmelsvamp liv |
50-100 millioner skud |
|
Produktionsproces |
Revisionstegninger - skimmelstrømsanalyse - Designvalidering - Custom Materials - Formbearbejdning - kernebehandling - elektrodebearbejdning - Løbesystem forarbejdning - bearbejdning af dele og indkøb - bearbejdningsaccept - hulrum overfladebehandling proces - kompleks tilstand Die - Hele formoverfladebelægning - Monteringsplade - formprøve - prøvetest - afsendelse prøver |
|
Skimmelhule |
Ét hulrum, multi-hulrum eller samme forskellige produkter laves sammen |
|
Formmateriale |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Løber system |
Varm løber og kold løber |
|
Grundmateriale |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Slutte |
Pitting ordet, spejlfinish, mat overflade, striae |
|
Standard |
HASCO, DME eller afhængig af |
|
Hovedteknologi |
Fræsning, slibning, CNC, EDM, tråd skæring, udskæring, EDM, drejebænke, overfladefinish mv. |
|
Software |
CAD,PRO-E,UG Designtid: 1-3 dage (normale omstændigheder) |
|
Produktmateriale |
ABS,PP,PC,PA6,PA66,TPU,POM,PBT,PVC,HIPS,PMMA,TPE,PC/ABS,TPV,TPO,TPR,EVA,HDPE,LDPE,CPVC,PVDF,PPSU.PPS. |
|
Kvalitetssystem |
ISO9001:2008 |
|
Fastlæg tid |
20 dage |
|
Udstyr |
CNC, EDM, afskæring Maskine, plastikmaskiner osv. plastkuffertform zhe jiang |


Fremstilling af plastsprøjtestøbeforme

Specifikationer for plaststøbning

Form design:



Transaktionsproces:

Skimmeltest:


Produktets emballage

Fabrik
Vi er Custom Plastic Mold fabrik. Vores fabrik er plastsprøjtestøbeproducent. vi har 17 års erfaring i professionel tilpasset plastform og 10 års erfaring med udenrigshandel. Vi er leverandør af tilpasset plaststøbeform. Vi kan levere tilpasset plaststøbeservice. Vores fabrik kan fremstille de sprøjtestøbte plastdele, og kvaliteten af produkterne vil tilfredsstille dig.
Vi har mere end 50 avancerede maskiner og hundredvis af ingeniører og designere. Vi kan levere one-stop service, fra produktdesign - formfremstilling - produktproduktion - produktemballage - transport. Vi har en komplet produktionskæde. Vi kan opfylde alle dine krav.
Tjenester vi leverer:
Professionel brugerdefineret form service, plast forme design og fremstilling. plastik produkt produktion, produkt design, form design, blæse form tilpasning, rotationsform tilpasning, die-casting form tilpasning. 3D-printtjenester, CNC-produktionstjenester, produktemballage, tilpasset emballage, forsendelsestjenester.










Vi overholder altid principperne om kvalitet først og gang først. Mens du giver kunderne produkter af højeste kvalitet, så prøv at maksimere produktionseffektiviteten og forkorte produktionstiden. Vi er stolte af at fortælle hver kunde, at vores virksomhed ikke har mistet nogen kunde siden etableringen. Hvis der er et problem med produktet, vil vi aktivt søge en løsning og tage ansvar til det sidste.

FAQ
Q1: Er du handelsvirksomhed eller producent?
A: Vi er producenter.
Q2. Hvornår kan jeg få tilbuddet?
A: Vi citerer normalt inden for 2 dage efter, at vi har modtaget din forespørgsel.
Hvis du haster meget, så ring til os eller fortæl os i din e-mail, så vi først kan give et tilbud til dig.
Q3. Hvor lang er leveringstiden for skimmelsvamp?
A: Det hele afhænger af produkternes størrelse og kompleksitet. Normalt er leveringstiden 25 dage.
Q4. Jeg har ingen 3D-tegning, hvordan skal jeg starte det nye projekt?
A: Du kan levere os en støbeprøve, vi hjælper dig med at færdiggøre 3D-tegningsdesignet.
Q5. Før forsendelse, hvordan sikrer man, at produkternes kvalitet?
A: Hvis du ikke kommer til vores fabrik og heller ikke har tredjeparten til inspektion, vil vi være din inspektionsmedarbejder.
Vi vil give dig en video til produktionsprocesdetaljer, herunder procesrapport, produktstørrelsesstruktur og overfladedetaljer, pakningsdetaljer og så videre.
Q6. Hvad er dine betalingsbetingelser?
A: Formbetaling: 40% depositum af T/T på forhånd, 30% anden formbetaling før udsendelse af de første prøveprøver, 30% skimmelbalance, efter at du har accepteret de endelige prøver.
B: Produktionsbetaling: 50% depositum på forhånd, 50% før afsendelse af de endelige varer.
Q7: Hvordan gør du vores forretning langsigtet og godt forhold?
A:1. Vi holder god kvalitet og konkurrencedygtig pris for at sikre, at vores kunder drager fordel af produkter af den bedste kvalitet.
2. Vi respekterer enhver kunde som vores ven, og vi handler oprigtigt og bliver venner med dem, uanset hvor de kommer fra.
Hot Tags: Plastic scooter plastik kropsdele støbning, Kina, producent, leverandør, fabrik, tilpasset, engros, køb, kvalitet, seneste salg, fremstillet i Kina
Relateret kategori
Send forespørgsel
Du er velkommen til at give din forespørgsel i nedenstående formular. Vi svarer dig inden for 24 timer.