Hjem
>
Produkt > Kernetilpasningstjeneste > Brugerdefineret støbning > plast samll krybbe dele støbning
Produkt
- Kernetilpasningstjeneste
- Sundhedspleje
- Elektroniske apparater og instrumenter
- Forme til mødre og børn
- Fritidssport
- Boligindretning Art
- Auto tilbehør
- Transport og lager
- Belysningsarmaturer
- Byggeudstyr
- Emballage produkt
- Uddannelse og laboratorier
- Bagagetilbehør til tøj
- Pleje og rengøringsmidler
- Landbrug & Skovbrug
- Mekanisk udstyr
- Kæledyrsartikler
- Køkkengrej
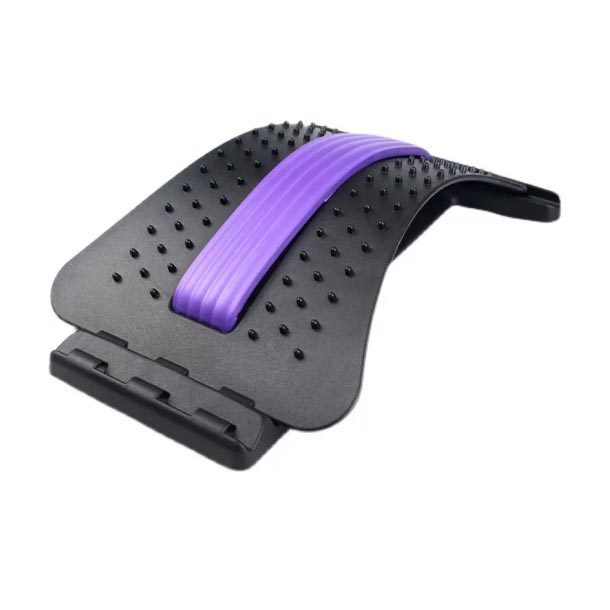
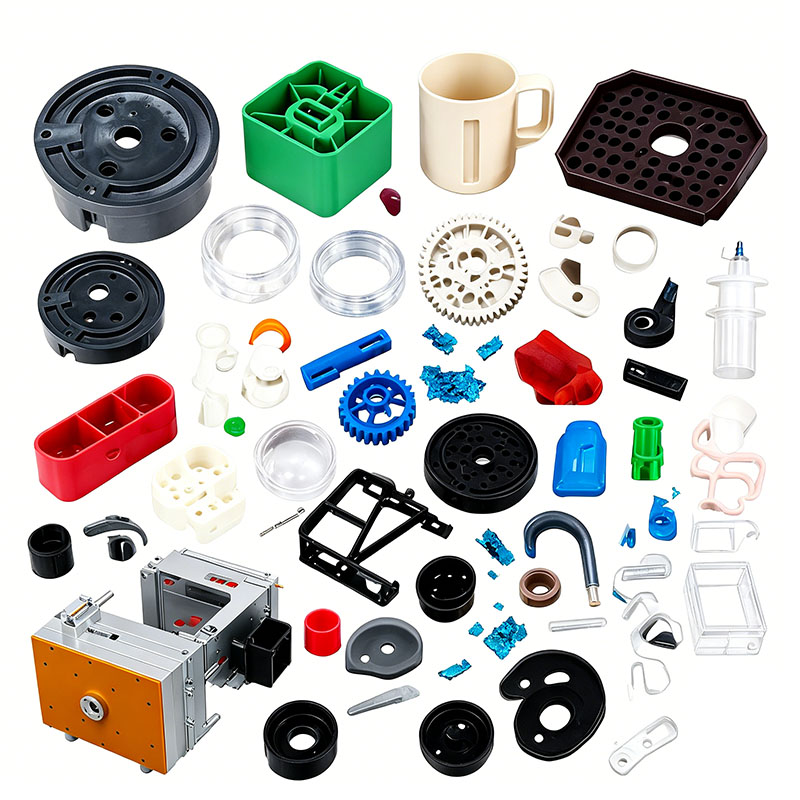
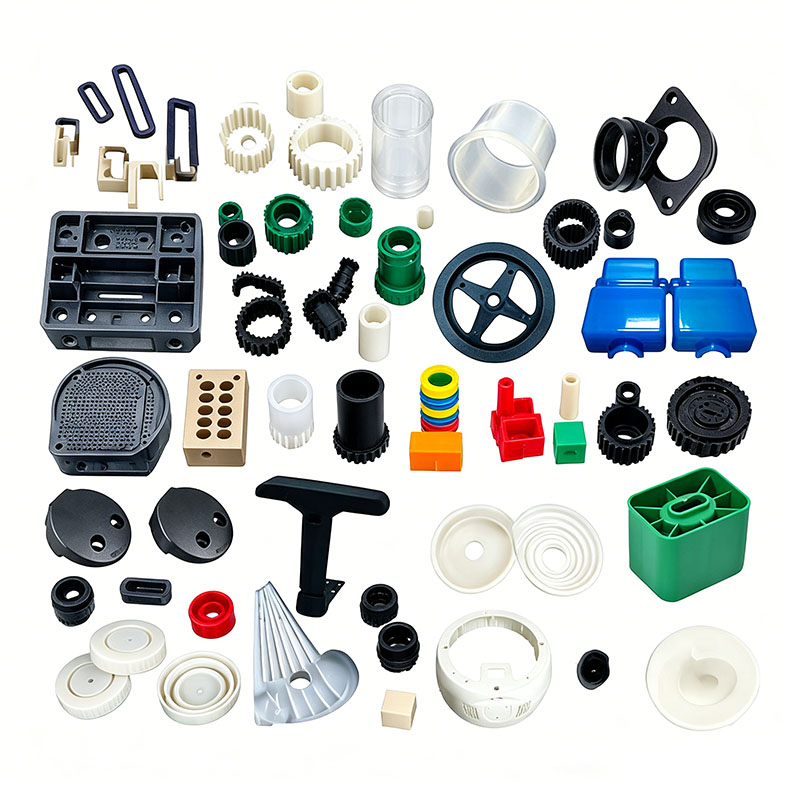
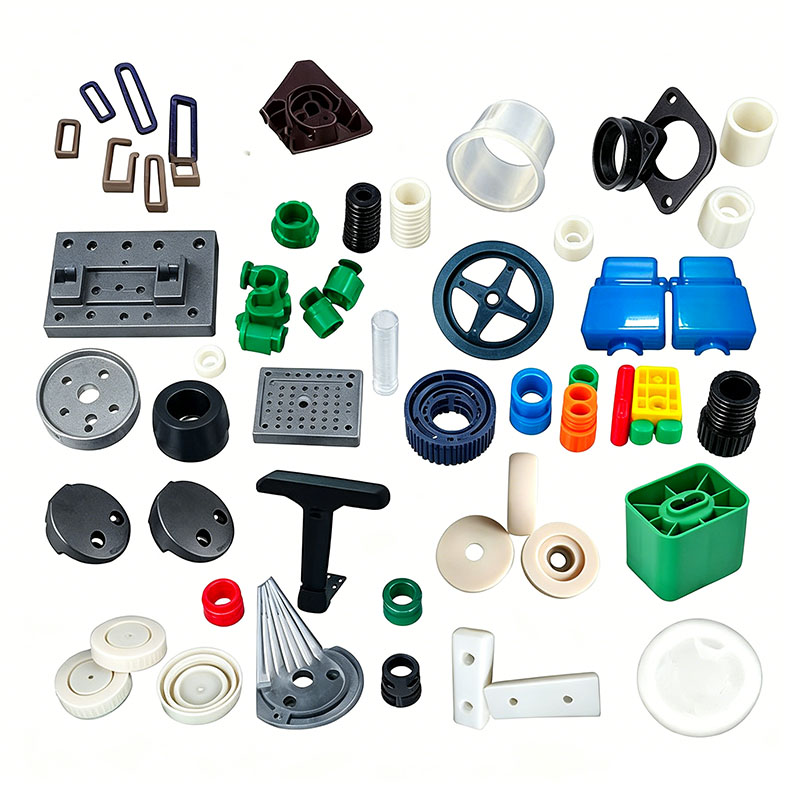
plast samll krybbe dele støbning
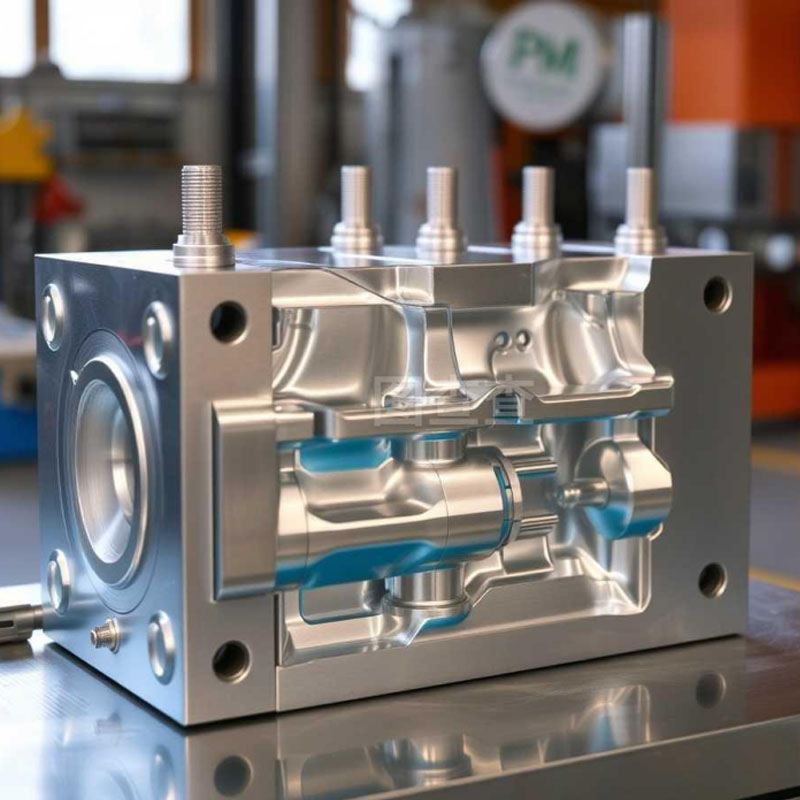
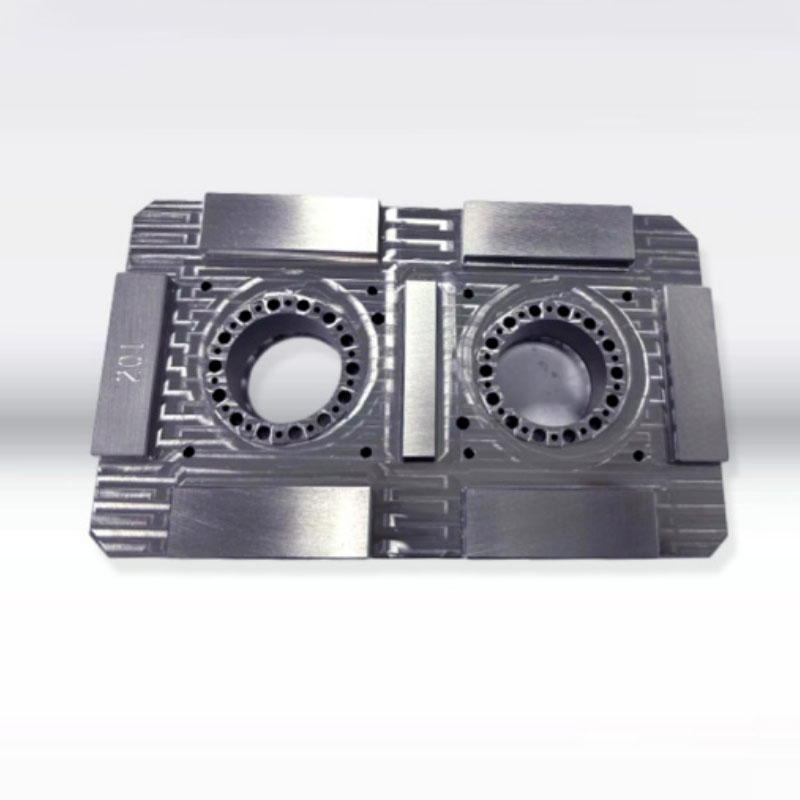
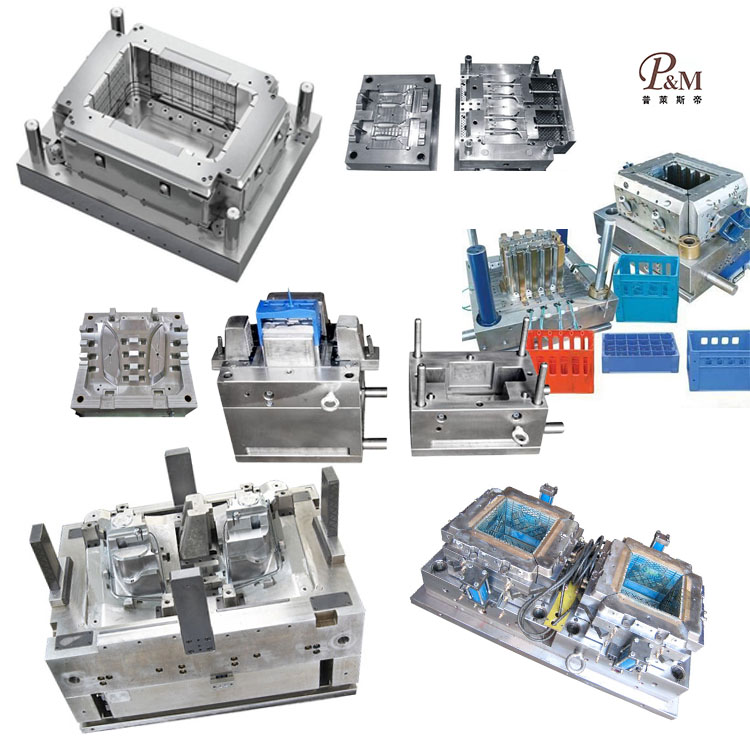
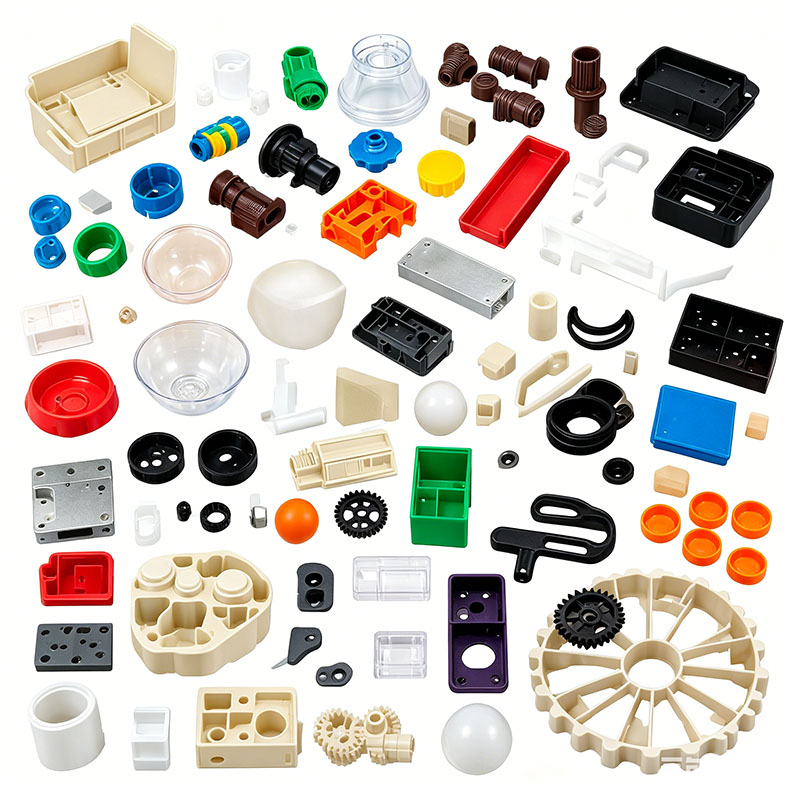
Ningbo (P&M) Plastic Metal Products Co., Ltd. har 17 års teknologi til fremstilling af forme og kan tilpasse støbning af plastkrybbedele. Vi leverer professionelle tilpassede støbningstjenester til plastkrybbedele, og vi er en professionel støbningsproducent af plastkrybbedele. Vi har tilstrækkelig erfaring med at udvælge produktråmaterialer og støbematerialer. I færd med at tilpasse støbning af plastkrybbedele kan vores fabrik levere one-stop-service. Vi har design- og produktionskapaciteter relateret til støbning af plastkrybbedele, såsom: CAD-design, fremstilling af forme, sprøjtestøbning, produktion af plastprodukter, montering og andre teknologier.
Send forespørgsel
Produkt beskrivelse
Derudover har vores virksomhed etableret samarbejdsrelationer med plastråvareleverandører, trykkerier mv. for at sikre råvareforsyning og trykkvalitet. Gennem vores rige erfaring og perfekte forsyningskæde kan vores virksomhed give kunderne højkvalitets tilpassede plastkrybbedele støbningsprodukter for at imødekomme deres specifikke behov. Samtidig har vi 10 års professionel udenrigshandelserfaring, forstår udenrigshandelsprocessen og betjener vores kunder bedre. Til støbeprodukter til krybbedele af plast kan vi fremstille tilsvarende plastdele, hvilket hovedsageligt udføres gennem sprøjtestøbeforme.
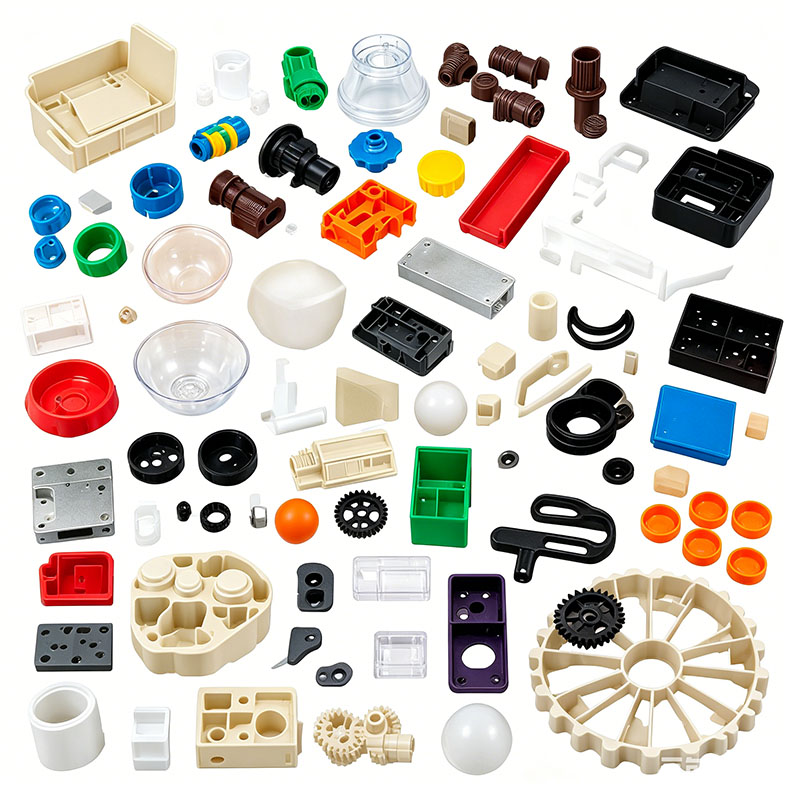
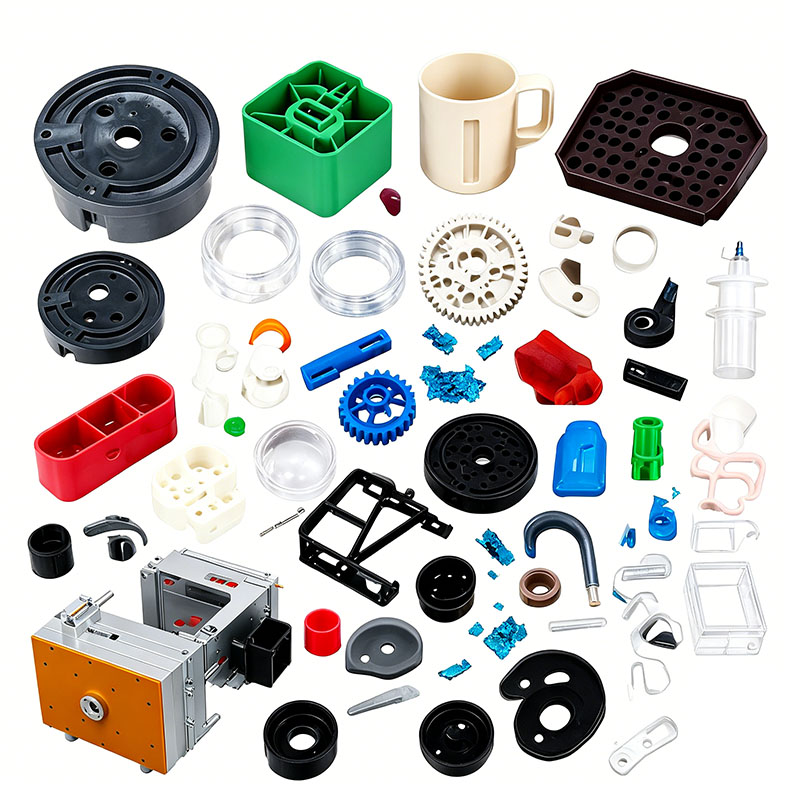
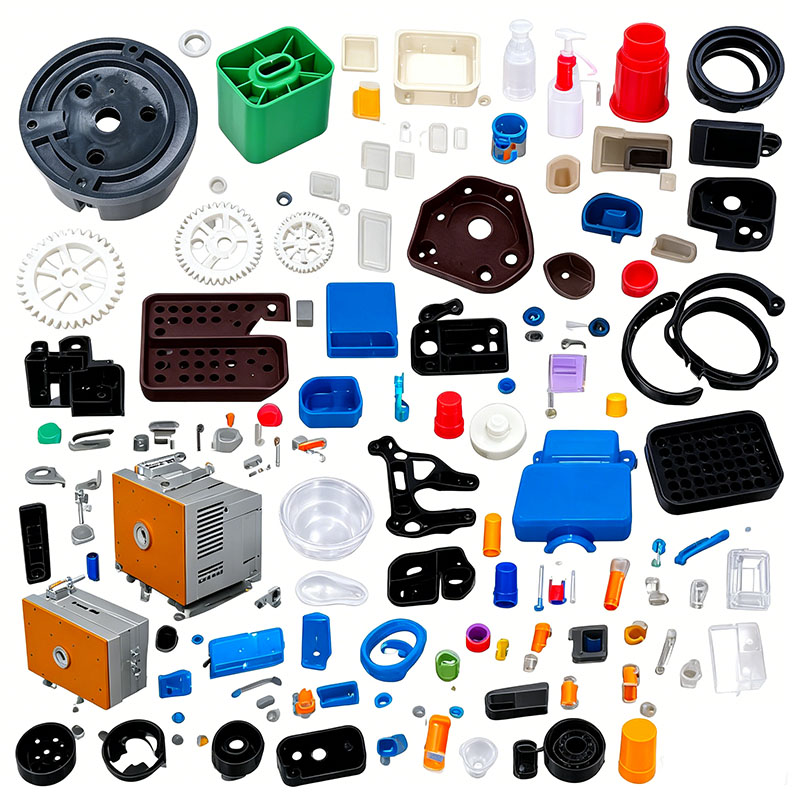
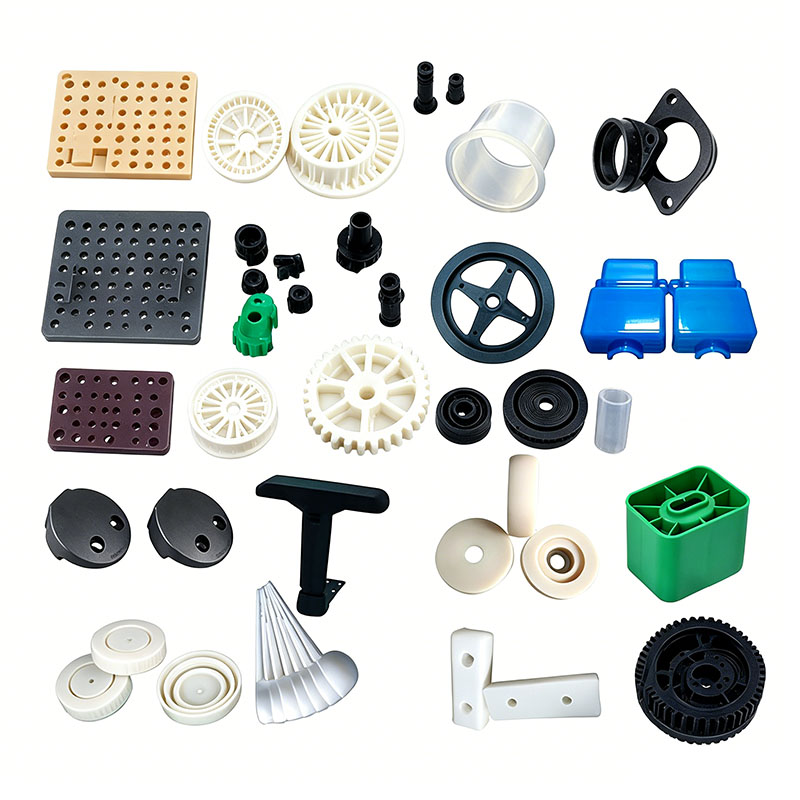
Plastkomponenter til barnesenge – såsom skinneendekapper, lydløse drejehjul, sengebundsclips, justeringslåse, beskyttende kofangere, legetøjsfastgørelsesbaser, rammeforbindelsesbøsninger og madrassikringsclips – kommer i direkte kontakt med spædbørn. Følgelig er de underlagt strenge obligatoriske standarder vedrørende fravær af grater og lugte, miljøsikkerhed, sejhed og slagfasthed og sikre dimensionelle afstande; hele sprøjtestøbningsprocessen er underlagt meget strengere kontrol end standard plastdele. Arbejdsgangen omfatter fem nøglefaser: råmaterialekontrol og forbehandling, formtilpasning, sprøjtestøbning, efterbearbejdning og flertrins sikkerhedskvalitetsinspektioner. Den standardiserede produktionsproces er detaljeret nedenfor.
I. Råstofindtag og forbehandling (den første forsvarslinje for sikker produktion)
Materialer, der er prioriteret til babykrybbeplastikdele, omfatter fødevaregodkendt PP, modificeret PE, blød TPE og høj-sejhed ABS. Brug af genbrugsskrot eller ikke-miljøvenlige blødgørere er strengt forbudt. Indgående råvarer skal ledsages af testrapporter, der bekræfter overholdelse af RoHS-standarder og grænser for phthalater og tungmetaller; Materialer optages først på lageret efter bestået verifikation af Incoming Quality Control (IQC).
Proportionering og blanding: Virgin materialer bruges til synlige komponenter; andelen af tilført genbrugs-/løbemateriale må ikke overstige 10 %, mens medtagelse af genbrugsmateriale er strengt forbudt for bærende låse og beskyttelsesskinnekomponenter. Miljøvenlige, lugtfri farve masterbatches er tilføjet til farvning sammen med anti-aging masterbatches og fødevaregodkendte skimmelslipmidler. Lavhastighedsblanding udføres i 6-10 minutter for at forhindre lugtgenerering eller partikelagglomerering forårsaget af friktionsvarme. Bløde TPE-materialer blandes separat for at undgå krydskontaminering med stiv plast.
Tørring og affugtning: PP og PE har meget lave vandabsorptionshastigheder; overfladefugt fjernes ved tørring ved 60°C i en time kun under fugtige forhold. ABS-skinnedekorationsdele tørres ved 80°C i tre timer for at forhindre "sølvstriber" defekter. Gennemsigtige pc-beskyttelsesdele gennemgår affugtning ved 110°C i fire timer. Bløde TPE-materialer kræver ikke langvarig tørring; en kort periode med lav temperatur fugtfjernelse er tilstrækkelig. Tørringsprocessen foregår i forseglede beholdere for at forhindre forurening med støv eller olie, hvorved risikoen for skarp lugt i de færdige støbte dele elimineres. II. Fejlfinding af støbeform til babyseng og maskininstallation
Plastkomponenter til babykrybbe har typisk afrundede sikkerhedsdesign; formdesign prioriterer at undgå skarpe blink og små, let løsnede fragmenter, hvilket kræver specifikke krav til formstål, udluftnings-, udkastningssystemer og skillelinjekonfigurationer.
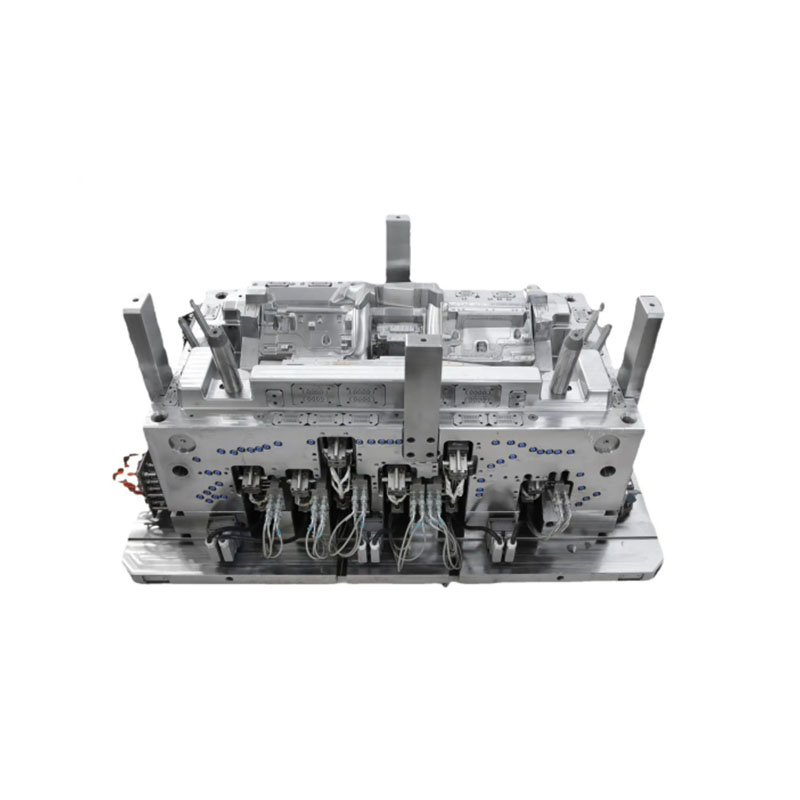
S136 spejlpoleret stål er udvalgt til æstetiske hulrumskomponenter for at forhindre overfladeridser, mens slidstærkt P20 stål med nitreringsbehandling anvendes til bærende låsemekanismer for at sikre holdbarhed og forhindre gratdannelse ved gentagen åbning og lukning. Alle formkanter og -hjørner har radius (R-filet) for at eliminere skarpe punkter ved kilden. Små snap-fit komponenter er produceret ved hjælp af 8-hulrumsforme, hvorimod store autoværnendestykker anvender single-cavity forme for at sikre ensartet fyldning og forhindre korte skud.
Kølekanaler er designet til at følge delens konturer og sikre afbalanceret afkøling for at minimere vridning og deformation – og derved forhindre monteringshuller, der kan udgøre en fare for at blive fanget af fingeren. Fine udluftningsspalter (0,012 mm dybe) er bearbejdet til skilleflader og ejektorstifter for effektivt at udstøde gasser fra polymernedbrydning, hvilket eliminerer lugte og brændte sorte pletter.
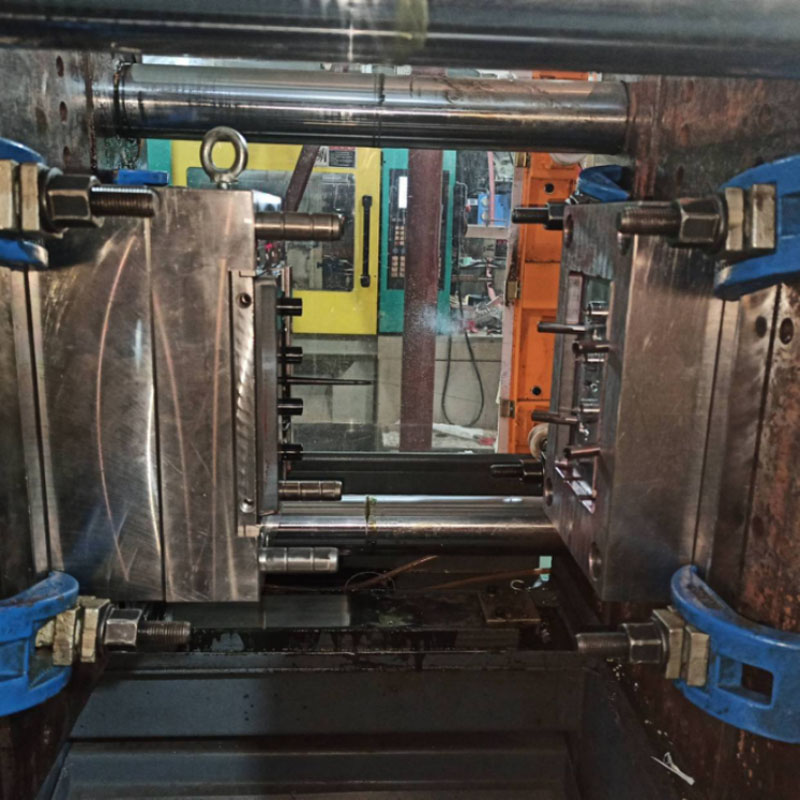
Efter at formen er hejst op på maskinen og tilsluttet til køle- og temperaturkontrolsystemer, forvarmer formtemperaturregulatoren enheden i 30 minutter, mens skillefladen inspiceres for utætheder. Lavtryksskimmelbeskyttelse er kalibreret til at udløse automatisk åbning ved detektering af små indløbsrester eller fremmedlegemer, hvilket forhindrer skimmelskader og forurening af produkter med metalspåner. Før produktionen påbegyndes, poleres skilleflader manuelt for at fjerne bearbejdningsgrater, hvilket sikrer flash-frie dele ved udtagning af formen.
III. Standardiseret sprøjtestøbningscyklusproces
Sprøjtestøbemaskiner fra 160T til 450T vælges baseret på komponentstørrelse. Støbecyklussen omfatter formlukning, sprøjtefyldning, holdetryk, afkøling og formåbning/udstødning/delfjernelse; procesparametre er optimeret for at sikre lav indre belastning, gratfri finish og minimal lugt. Formfastspændingsfasen anvender fire-trins hastighedskontrol; højtryksspænding sikrer en tæt pasform ved skillelinjen, hvilket effektivt forhindrer flash. Indsprøjtningsfyldning anvender variable hastigheder: mellem- til høje hastigheder bruges til de tyndvæggede ender af autoværn for at undgå korte skud, mens lave hastigheder bruges til tykvæggede låsekomponenter for at minimere forskydningsinduceret termisk nedbrydning og frigivelse af irriterende lugte. Tøndetemperaturer er strengt reguleret – 190–220 °C for PP, 180–205 °C for ABS og 170–190 °C for TPE – for at forhindre overophedning, som kan forårsage plastisk nedbrydning og frigivelse af skadelige stoffer.
Holdetryk påføres i to trin for at kompensere for plastisk krympning og forhindre løse samlinger forårsaget af sammentrækning af snappasninger og bøsninger; Holdetider justeres baseret på vægtykkelse, med 12-20 sekunder afsat til konstruktionsdele over 3 mm. Køletiden er indstillet til 3-4 sekunder pr. millimeter vægtykkelse for at sikre, at delen sætter sig helt, hvilket forhindrer forvrængning eller vridning under afformningen.
Formåbnings- og udstødningsprocesserne udføres jævnt ved lave hastigheder for at forhindre overdreven kraft i at forårsage blegning, revner eller dannelse af fint affald. Automatiserede produktionslinjer anvender robotarme til fjernelse af dele for at undgå kontaminering fra manuel håndtering (såsom olier), efterfulgt af automatisk adskillelse af portaffald; sprue/runner-skrot knuses, forsegles og opbevares med streng kontrol med genbrugsforholdet.
IV. Post-støbning formgivning og stress-relief processer
Frisk afstøbte dele bevarer låger og fine skillelinjer, hvilket kræver præcis efterbehandling for at eliminere skarpe kanter, der kan skade spædbørn.
Låge- og gratbehandling: Koldløbslåger fjernes rent ved hjælp af specialiserede skæreværktøjer; kraftig rivning, der kan forårsage hak, er strengt forbudt. Fint blitz fjernes via ultralydsslibning eller let manuel slibning med finkornet papir, og alle kanter er afrundede for at sikre en glat, snavsfri finish. TPE bløde gummi-kofangerstrimler trimmes og afgrates for at forhindre fragmenter i at løsne sig, hvis en baby bider eller tygger på dem.
Udglødning for spændingsaflastning: Stive ABS- og PC-beskyttelseskomponenter gennemgår en langsom afkølingsproces i en varmluftovn (holdes ved konstant 60°C i to timer) for at eliminere interne støbespændinger. Dette forhindrer revner under efterfølgende montering eller stød og reducerer lugtemissioner. Sengehjul og spænder, der udviser en let skævhed, gennemgår termisk omformning ved lav temperatur i et armatur for at sikre en sømløs pasform under montering.
Overfladebehandling: Kun miljøvenlig vandbaseret maling påføres, og markeringer skabes via blækfrit serigrafi for at fjerne opløsningsmiddelrester; bløde TPE-komponenter kræver ingen overfladebehandling og fortsæt til kvalitetskontrol efter støvfjernelse. Alle bearbejdningsværktøjer rengøres regelmæssigt for at forhindre, at olie eller metalstøv klæber til plastdelenes overflader.
Vi er en støbningsproducent af plastkrybbedele, der leverer støbning af plastkrybbedele af høj kvalitet. Så længe du ønsker at tilpasse/udvikle støbeprodukter til krybbedele i plastik, kan du finde os. Vi har professionelt sprøjtestøbedesign og moden fremstillingsteknologi, der giver dig one-stop-service, fra produktdesign-formfremstilling-produktproduktion-produktemballage-produkttransport, vi kan hjælpe dig i hvert led. Så længe du kommer til os, vil vi yde dig den ultimative service og tilfredsstille dig i forhold til produktkvalitet, produktionstid, informationsdialog mv.
|
Produktnavn |
Løbebåndsstøbning |
|
Giv venligst |
2D, 3D, prøver eller størrelsen af multi-vinkel billederne |
|
Skimmeltid |
20-35 dage |
|
Produkt tid |
7-15 dage |
|
Formpræcision |
+/-0,01 mm |
|
Skimmelsvamp liv |
50-100 millioner skud |
|
Produktionsproces |
Revisionstegninger - skimmelstrømsanalyse - Designvalidering - Custom Materials - Formbearbejdning - kernebehandling - elektrodebearbejdning - Løbesystem forarbejdning - bearbejdning af dele og indkøb - bearbejdningsaccept - hulrum overfladebehandling proces - kompleks tilstand Die - Hele formoverfladebelægning - Monteringsplade - formprøve - prøvetest - afsendelse prøver |
|
Skimmelhule |
Ét hulrum, multi-hulrum eller samme forskellige produkter laves sammen |
|
Formmateriale |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Løber system |
Varm løber og kold løber |
|
Grundmateriale |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Slutte |
Pitting ordet, spejlfinish, mat overflade, striae |
|
Standard |
HASCO, DME eller afhængig af |
|
Hovedteknologi |
Fræsning, slibning, CNC, EDM, tråd skæring, udskæring, EDM, drejebænke, overfladefinish mv. |
|
Software |
CAD,PRO-E,UG Designtid: 1-3 dage (normale omstændigheder) |
|
Produktmateriale |
ABS,PP,PC,PA6,PA66,TPU,POM,PBT,PVC,HIPS,PMMA,TPE,PC/ABS,TPV,TPO,TPR,EVA,HDPE,LDPE,CPVC,PVDF,PPSU.PPS. |
|
Kvalitetssystem |
ISO9001:2008 |
|
Fastlæg tid |
20 dage |
|
Udstyr |
CNC, EDM, afskæring Maskine, plastikmaskiner osv. plastkuffertform zhe jiang |


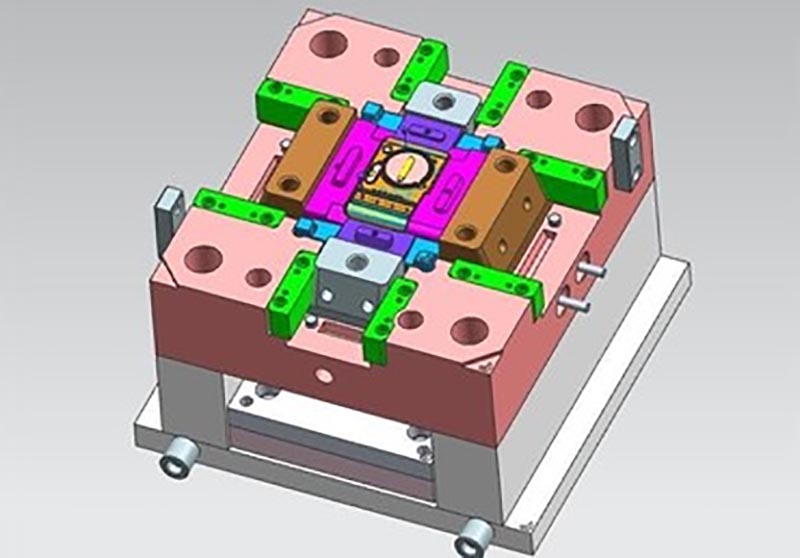
Fremstilling af plastsprøjtestøbeforme

Specifikationer for plaststøbning

Form design:



Transaktionsproces:

Skimmeltest:


Produktets emballage

Fabrik
Vi er Custom Plastic Mold fabrik. Vores fabrik er plastsprøjtestøbeproducent. vi har 17 års erfaring i professionel tilpasset plastform og 10 års erfaring med udenrigshandel. Vi er leverandør af tilpasset plaststøbeform. Vi kan levere tilpasset plaststøbeservice. Vores fabrik kan fremstille de sprøjtestøbte plastdele, og kvaliteten af produkterne vil tilfredsstille dig.
Vi har mere end 50 avancerede maskiner og hundredvis af ingeniører og designere. Vi kan levere one-stop service, fra produktdesign - formfremstilling - produktproduktion - produktemballage - transport. Vi har en komplet produktionskæde. Vi kan opfylde alle dine krav.
Tjenester vi leverer:
Professionel brugerdefineret form service, plast forme design og fremstilling. plastik produkt produktion, produkt design, form design, blæse form tilpasning, rotationsform tilpasning, die-casting form tilpasning. 3D-printtjenester, CNC-produktionstjenester, produktemballage, tilpasset emballage, forsendelsestjenester.










Vi overholder altid principperne om kvalitet først og gang først. Mens du giver kunderne produkter af højeste kvalitet, så prøv at maksimere produktionseffektiviteten og forkorte produktionstiden. Vi er stolte af at fortælle hver kunde, at vores virksomhed ikke har mistet nogen kunde siden etableringen. Hvis der er et problem med produktet, vil vi aktivt søge en løsning og tage ansvar til det sidste.

FAQ
Q1: Er du handelsvirksomhed eller producent?
A: Vi er producenter.
Q2. Hvornår kan jeg få tilbuddet?
A: Vi citerer normalt inden for 2 dage efter, at vi har modtaget din forespørgsel.
Hvis du haster meget, så ring til os eller fortæl os i din e-mail, så vi først kan give et tilbud til dig.
Q3. Hvor lang er leveringstiden for skimmelsvamp?
A: Det hele afhænger af produkternes størrelse og kompleksitet. Normalt er leveringstiden 25 dage.
Q4. Jeg har ingen 3D-tegning, hvordan skal jeg starte det nye projekt?
A: Du kan levere os en støbeprøve, vi hjælper dig med at færdiggøre 3D-tegningsdesignet.
Q5. Før forsendelse, hvordan sikrer man, at produkternes kvalitet?
A: Hvis du ikke kommer til vores fabrik og heller ikke har tredjeparten til inspektion, vil vi være din inspektionsmedarbejder.
Vi vil give dig en video til produktionsprocesdetaljer, herunder procesrapport, produktstørrelsesstruktur og overfladedetaljer, pakningsdetaljer og så videre.
Q6. Hvad er dine betalingsbetingelser?
A: Formbetaling: 40% depositum af T/T på forhånd, 30% anden formbetaling før udsendelse af de første prøveprøver, 30% skimmelbalance, efter at du har accepteret de endelige prøver.
B: Produktionsbetaling: 50% depositum på forhånd, 50% før afsendelse af de endelige varer.
Q7: Hvordan gør du vores forretning langsigtet og godt forhold?
A:1. Vi holder god kvalitet og konkurrencedygtig pris for at sikre, at vores kunder drager fordel af produkter af den bedste kvalitet.
2. Vi respekterer enhver kunde som vores ven, og vi handler oprigtigt og bliver venner med dem, uanset hvor de kommer fra.
Hot Tags: plast samll krybbe dele støbning, Kina, Producent, Leverandør, Fabrik, Customized, Engros, Køb, Kvalitet, Senest sælgende, Made in China
Relateret kategori
Send forespørgsel
Du er velkommen til at give din forespørgsel i nedenstående formular. Vi svarer dig inden for 24 timer.