Hjem
>
Produkt > Kernetilpasningstjeneste > Brugerdefineret støbning > Støbning af ventilatordele af plast
Produkt
- Kernetilpasningstjeneste
- Sundhedspleje
- Elektroniske apparater og instrumenter
- Forme til mødre og børn
- Fritidssport
- Boligindretning Art
- Auto tilbehør
- Transport og lager
- Belysningsarmaturer
- Byggeudstyr
- Emballage produkt
- Uddannelse og laboratorier
- Bagagetilbehør til tøj
- Pleje og rengøringsmidler
- Landbrug & Skovbrug
- Mekanisk udstyr
- Kæledyrsartikler
- Køkkengrej
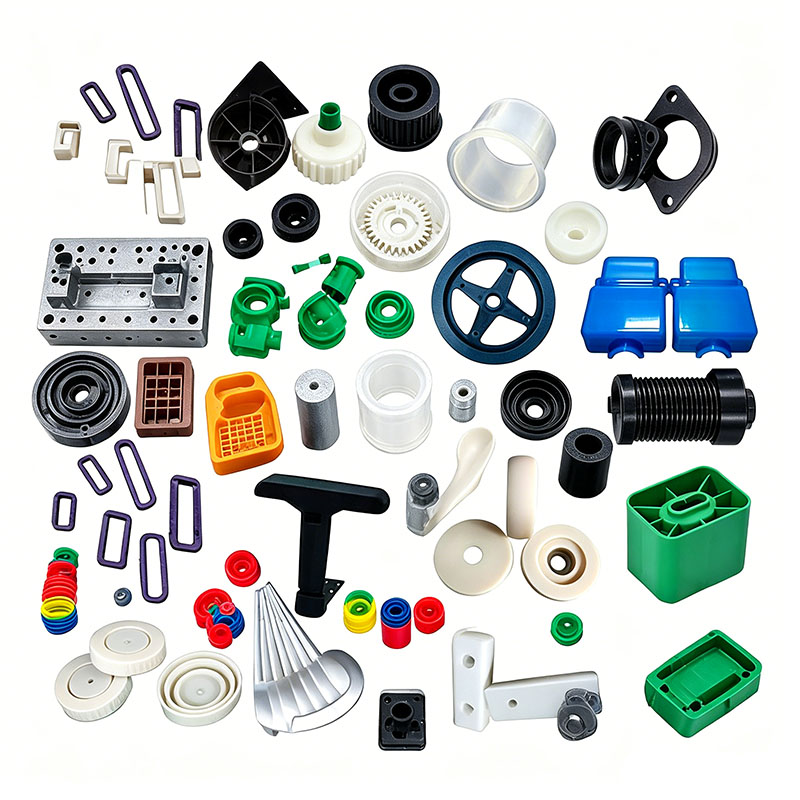
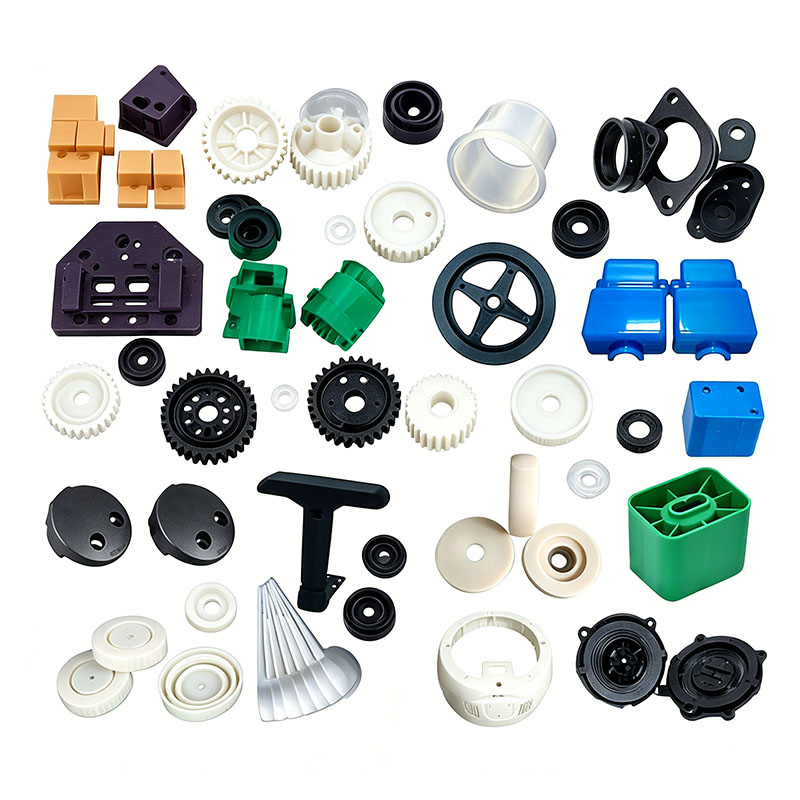
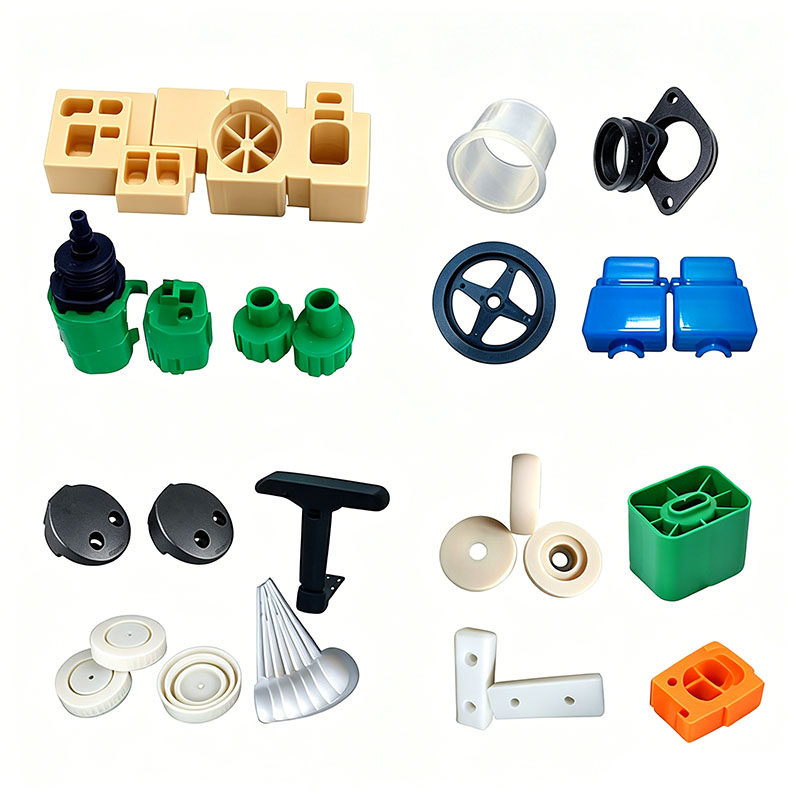
Støbning af ventilatordele af plast
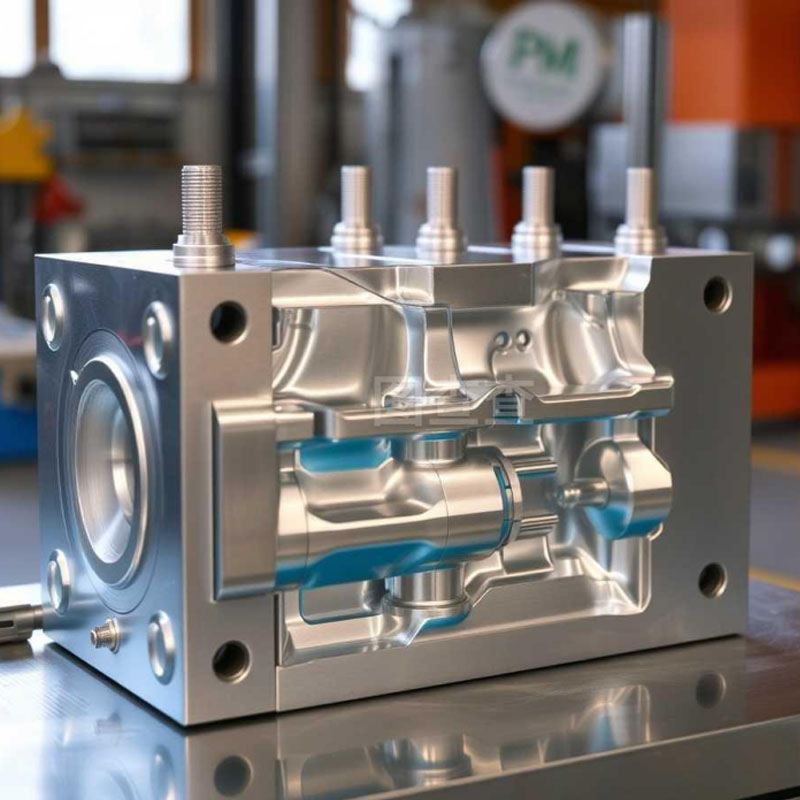
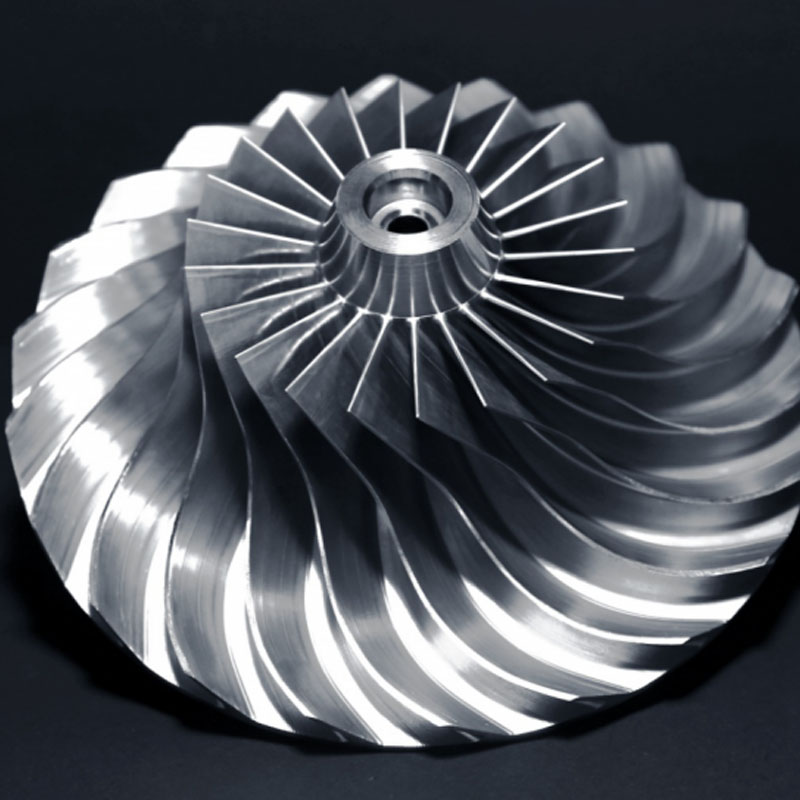
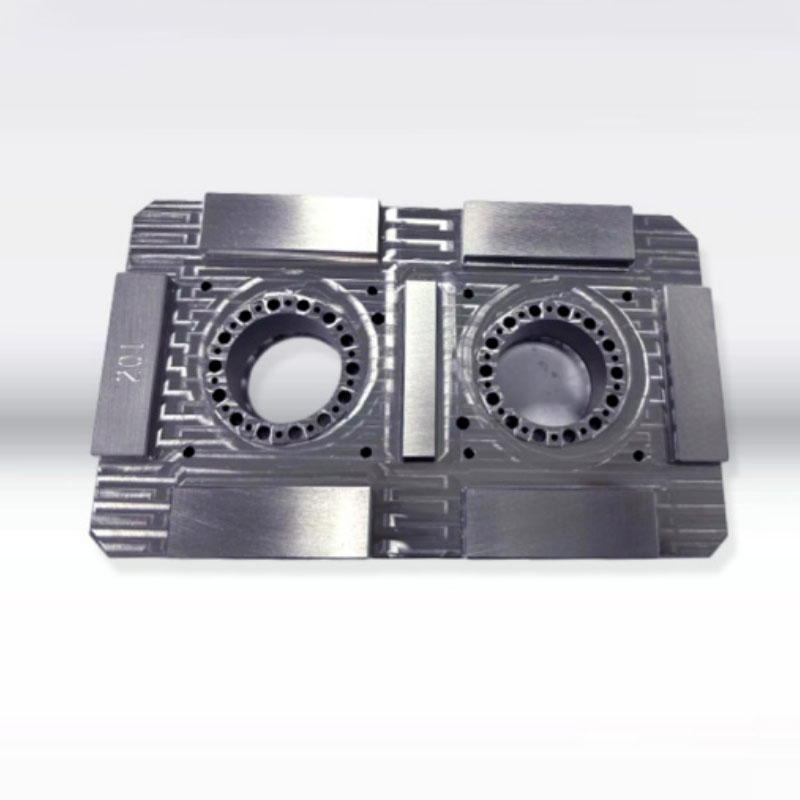
Ningbo (P&M) Plastic Metal Products Co., Ltd. har 17 års teknologi til fremstilling af forme og kan tilpasse støbning af plastventilatordele. Vi leverer professionelle tilpassede støbningstjenester til plastventilatordele, og vi er en professionel producent af plastventilatordele. Vi har tilstrækkelig erfaring med at udvælge produktråmaterialer og støbematerialer. I færd med at tilpasse støbning af plastventilatordele kan vores fabrik levere one-stop-service. Vi har design- og produktionskapaciteter relateret til støbning af plastventilatordele, såsom: CAD-design, formfremstilling, sprøjtestøbning, plastproduktproduktion, montering og andre teknologier.
Send forespørgsel
Produkt beskrivelse
Derudover har vores virksomhed etableret samarbejdsrelationer med plastråvareleverandører, trykkerier mv. for at sikre råvareforsyning og trykkvalitet. Gennem vores rige erfaring og perfekte forsyningskæde kan vores virksomhed give kunderne højkvalitets tilpassede plastikventilatordele støbeprodukter til at opfylde deres specifikke behov. Samtidig har vi 10 års professionel udenrigshandelserfaring, forstår udenrigshandelsprocessen og betjener vores kunder bedre. Til plastik blæserdele støbeprodukter kan vi lave tilsvarende plastdele, hvilket hovedsageligt udføres gennem sprøjtestøbeforme.
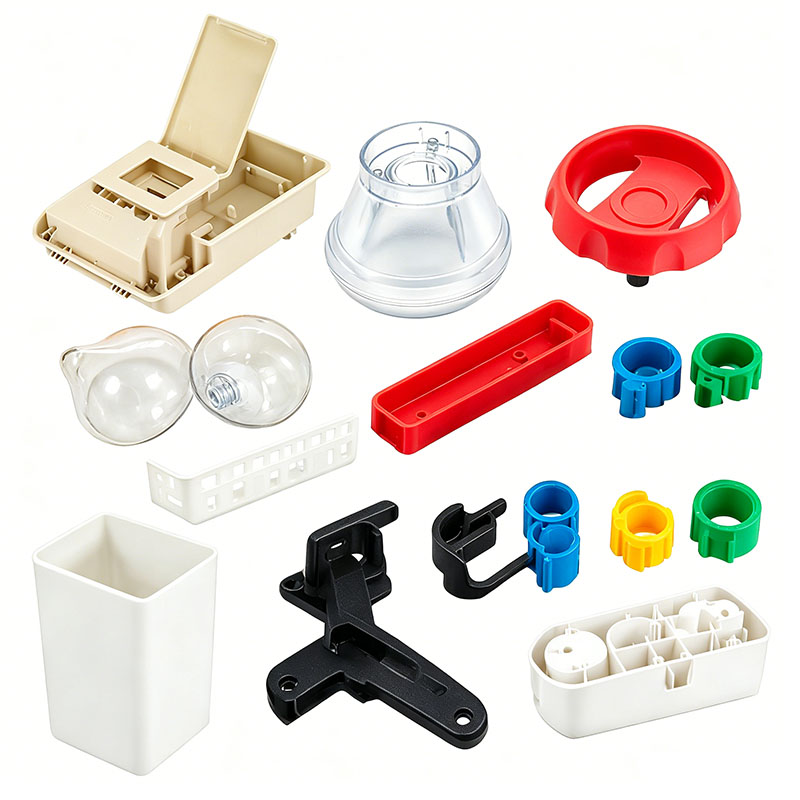
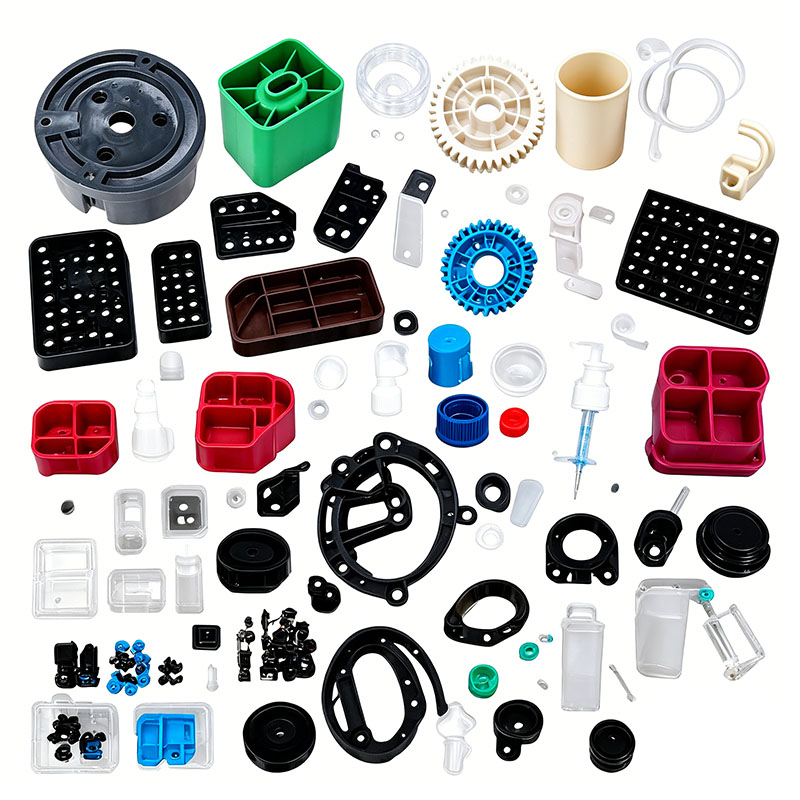
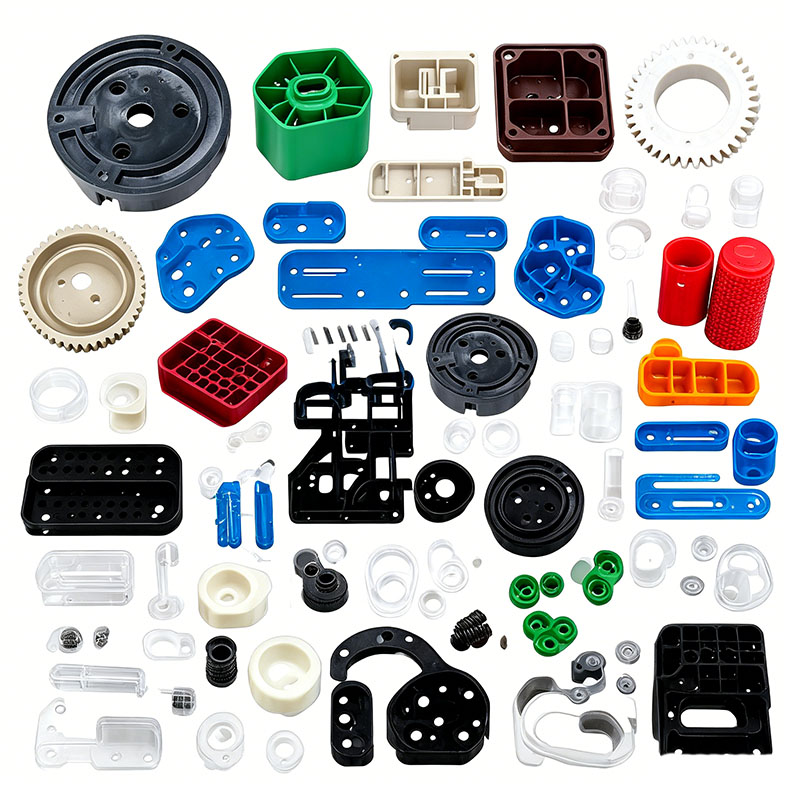
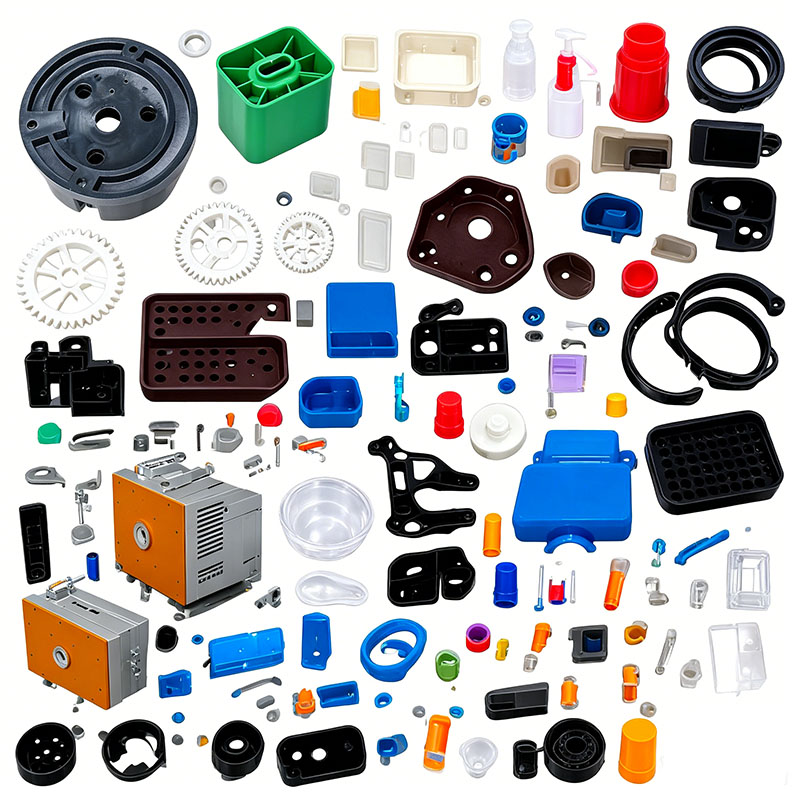
Plastdele til biler falder i fem hovedkategorier: udvendige karrosseripaneler, indvendige komponenter, chassiskonstruktionsdele, varmebestandige komponenter i motorområdet og flammehæmmende elektroniske komponenter. Eksempler omfatter kofangere, skærme, instrumentbrætter, dørpaneler, opbevaringsrum i passagersiden, gitre, skærme, kølerstøtter, motorunderskærme, ledningsnetforbindelser og lampehuse. Gennem hele deres levetid er disse dele udsat for udendørs UV-eksponering, temperaturcyklus, stenslagspåvirkninger, korrosion fra motorolie og frostvæske og kontinuerlige kørevibrationer. Strukturelle komponenter skal også opfylde standarder for kollisionssikkerhed. Obligatoriske nationale standarder dikterer krav til sejhed ved lav temperatur, dimensionsstabilitet, vejrbestandighed, flammehæmning, lav lugt og lav VOC-emission. Almindelige råmaterialer omfatter modificeret PP, TPO, ABS/PC, ASA, PA6+30GF, POM og flammehæmmende PC. Støbeprocesser fokuserer på fem centrale præstationsindikatorer: vejr-/revnemodstand, lav indre belastning, lave lugt-/VOC-niveauer, ensartet glasfiberspredning og langsigtet dimensionsstabilitet. Nøgleformningsovervejelser behandles systematisk på tværs af valg af råmateriale, formdesign, sprøjtestøbningsprocesser, efterbehandling og defektkontrolsystemer.
I. Råmaterialevalg og forbehandling til støbning
Zonematching af råvarer
Udvendige kofangere, gitre og stænkskærme: Vejrbestandig modificeret TPO og ASA; UV-bestandig (ikke-gulnende) og revnebestandig under -40°C påvirkning.
Instrumentbrætter og dørpaneler (interiør): Modificerede PP- og ABS/PC-legeringer; lav lugt og lav VOC-emission; blød berøringsfølelse velegnet til indpakning og maling.
Motorunderskærme, kølerstøtter og chassisclips: PA6 + 30 % glasfiber; høj styrke, oliebestandighed og høj temperaturbestandighed.
Gennemsigtige lampedæksler og instrumentpaneldæksler: PC med høj viskositet; høj lystransmission og modstandsdygtighed over for termisk stød.
Automotive stik og elektroniske styreenheder (ECU) huse: Flammehæmmende PA og PC; opfylder V-0 brandsikkerhedsklassificeringer. Der gælder strenge standarder for genbrug af råmaterialer: genmalingsindhold i udvendige kosmetiske dele er begrænset til ≤8 %; brug af genbrugsmateriale er forbudt til chassiskomponenter, bærende motordele og flammehæmmende elektroniske komponenter, da det reducerer slagstyrken betydeligt og kompromitterer de flammehæmmende egenskaber; Indvendige dele skal bruge masterbatches med lav lugt og ikke-migrerende, miljøvenlige tilsætningsstoffer til streng kontrol med flygtige organiske forbindelser (VOC'er). Glasfiberråmaterialer blandes separat for at forhindre fiberbrud, hvilket ellers ville reducere produktets stivhed.
Specifikationer for blandingskontrol
Der anvendes en forseglet lavhastighedsblander, der kører ved 260–300 o/min i en varighed på 8–12 minutter. Højhastighedsblanding over længere perioder er forbudt for fyldte og glasfibermodificerede materialer for at forhindre agglomerering af pulver og fiberbrud; blandeprocessen for indvendige dele er helt lukket for at minimere støvadsorption og reducere produktlugt. Materialer af forskellige typer og flammehæmmende/ikke-flammehæmmende kvaliteter opbevares i separate zoner; krydskontaminering under blanding er strengt forbudt.
Strenge standarder for tørring og affugtning
PC, PA6 og ABS/PC er meget hygroskopiske; selv spormængder af fugt kan forårsage sølvstriber og indre hulrum, hvilket fører til revner ved lavtemperaturpåvirkning.
ASA og ABS/PC: Varmlufttørring ved 85°C i 4-6 timer; fugtindhold ≤0,04%;
PA6+30GF: Affugtende tørretumbler ved konstant 110°C i over 4 timer; materialer skal tørres igen, hvis maskinen har været inaktiv i mere end 30 minutter;
PC-lampedæksler: Affugtende tørring ved 120°C i 6 timer;
Modificeret TPO og PP har ekstrem lav vandabsorption; tørring ved 60°C i 1 time er kun påkrævet i regntiden for at fjerne overfladefugt. Efter tørring transporteres råmaterialerne via et centraliseret, forseglet fodersystem for at forhindre sekundær forurening fra værkstedsfugtighed eller olie.
II. Nøglepunkter for bilspecifikt formdesign og maskinopsætning
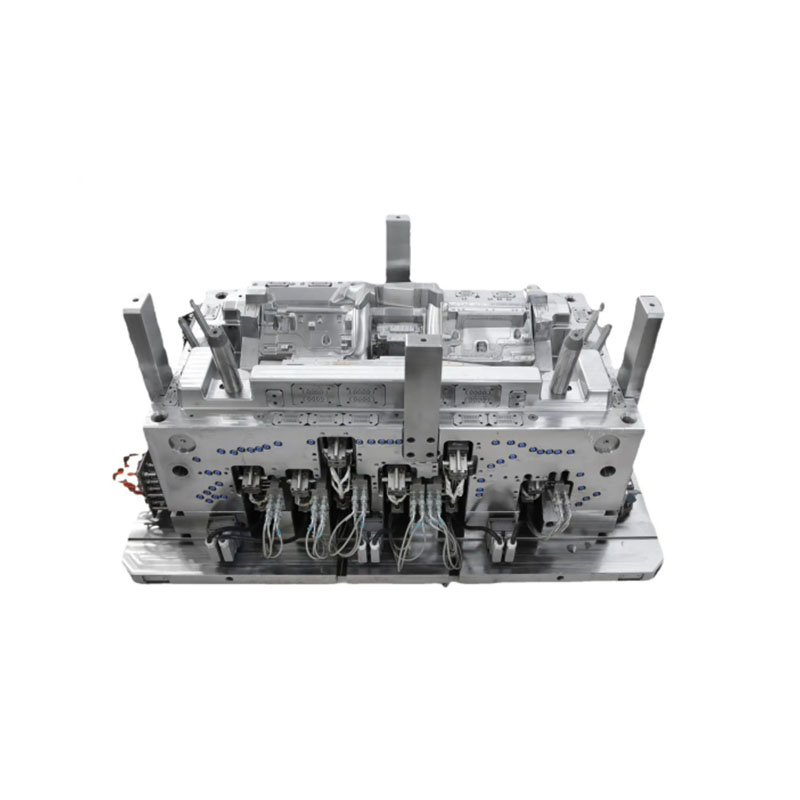
Automotive plastdele spænder fra store, tyndvæggede udvendige karrosseripaneler og højstyrke glasfiber strukturelle komponenter til præcision indvendige dele; formdesign fokuserer på afbalanceret køling, tilstrækkelig udluftning, slid- og korrosionsbestandighed og løbesystemer med lav belastning. **Udvalg af formstål**
Til udvendige ASA- og ABS/PC-komponenter vælges S136 spejlfinish, korrosionsbestandigt stål til hulrummene; dette sikrer en grubefri overflade efter polering og langtidsbestandighed mod vejrlig og korrosion. Forme til glasfiberchassiskomponenter har hulrum behandlet med overordnet nitrering for at modstå den kontinuerlige erosive virkning af hårde glasfibre og derved forlænge formens levetid. 718H forhærdet stål bruges til indvendige komponenter, mens STAVAX korrosionsbestandigt spejlstål anvendes til små præcisionsforbindelsesdele. Alle produkthjørner har ensartede radier for at eliminere spændingskoncentrationer, hvilket forhindrer revner under termisk cykling eller stød.
**Balanceret kølesystem (nøgle til at kontrollere forvridning og dimensionsdrift)**
Kofangere og instrumentbrætter er tyndvæggede dele med stort areal (1,8-2,5 mm tykke), men de indvendige ribber og monteringslister kan nå tykkelser på 4-6 mm; denne ulighed fører let til ujævnt svind og afvigelser i monteringsspalten. Formene anvender omsluttende konforme kølekanaler med spiralkølende kerner indlejret i tykvæggede fremspring; symmetriske kanallayouts til venstre og højre minimerer temperaturforskelle. Formtemperaturer styres nøjagtigt af zone: 55–65°C for ASA udvendige dele; 70–80°C for ABS/PC indvendige dele; 80–90°C for chassisdele af glasfiber/nylon; og 35–45°C for modificerede PP indvendige dele. Højere formtemperaturer øger nylons krystallinitet, forbedrer olieresistens og stivhed, mens moderate temperaturer for udvendige dele reducerer intern støbningsbelastning, hvilket sikrer langvarig holdbarhed mod revner i udendørs miljøer.
**Optimering af udluftning og balanceret udkast**
Store kropspaneler involverer lange smeltestrømningsbaner; kontinuerlige, fine udluftningsspalter (0,012–0,015 mm dybe) er indbygget ved svejselinjer og hjørner, med yderligere udluftningsindsatser placeret ved dybe ribber for at lette hurtig gasevakuering under højhastighedspåfyldning og derved forhindre forbrænding og svejseledningssvaghed. Dashboards og kofangere til stort område anvender en kombination af multipunkts afbalancerede ejektorblokke og stifter for at sikre ensartet udkastningskraft, hvilket forhindrer stressmærker ("hvidning") og lokaliseret deformation; slanke gitre og fendere er udstyret med hjælpeudkastningsmekanismer for at sikre afformning uden bøjning. Standarder for installation og opsætning af forme
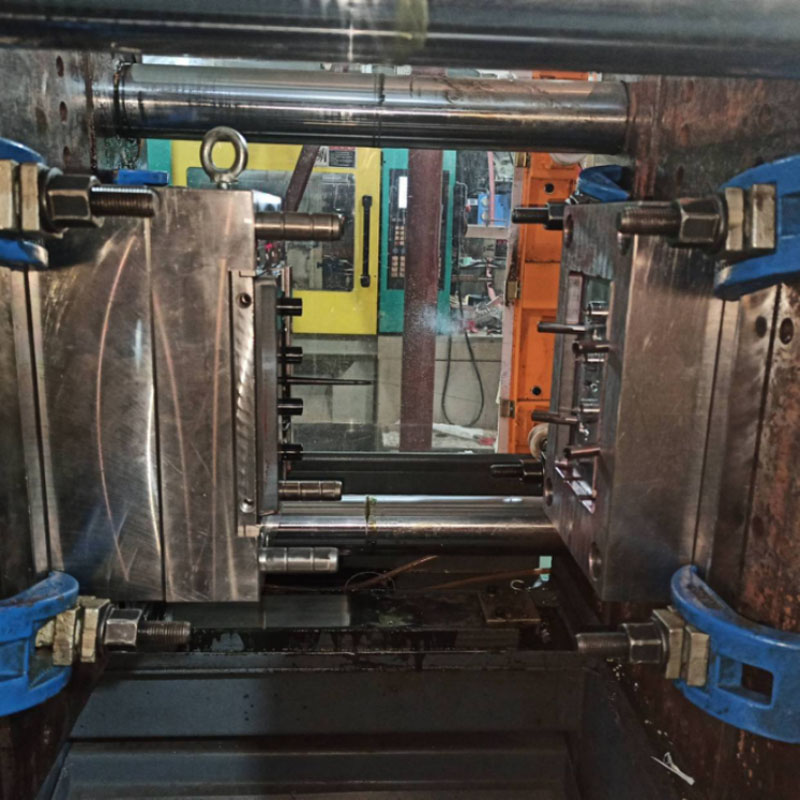
Store forme til kofangere og instrumentpaneler er parret med 800T–1600T sprøjtestøbemaskiner; spændeplader skal strammes jævnt for at modstå højtryksindsprøjtningskræfter og forhindre åbning af formen (blink) over store områder. Flowmonitorer er installeret på kølekredsløb for at sikre uhindret cirkulation; høj-/lavtryks trinvis spændebeskyttelse er kalibreret til at udløse automatisk åbning af formen, hvis der opdages resterende indløb eller fremmedlegemer, hvilket forhindrer beskadigelse af dyre store forme; og tønder rengøres grundigt, før de producerer flammehæmmende eller glasfiberforstærkede dele for at fjerne rester af uforenelige materialer.
III. Nøglekontrolpunkter for sprøjtestøbningsprocessen
Overordnet processtrategi: Skånsom fyldning med lav forskydning, trinvist holdetryk (to-trins) og tilstrækkelig, afbalanceret afkøling til at minimere intern belastning og forbedre slagfasthed og vejrbestandighed ved lave temperaturer.
Zoned tøndetemperaturkontrol
ASA udvendige dele: 180–210°C; dysetemperaturen må ikke overstige 215°C (overdreven varme forårsager UV-stabilisatornedbrydning og efterfølgende gulning).
ABS/PC indvendige dele: 190–250°C; strengt taget ikke overstige 260°C (høje temperaturer frigiver flygtige gasser, hvilket får indvendige lugtniveauer til at overskride grænserne).
PA6+30GF chassisdele: 230–260°C; temperaturer over 270°C forårsager nylonnedbrydning og betydelig styrketab.
Gennemsigtige PC-lampedæksler: 270–300°C; for lave temperaturer resulterer i dårligt flow og svejseledninger.
Iscenesat påfyldningsproces med variabel hastighed
Til langstrømsdele som kofangere og instrumentpaneler bruges en tretrins variabel hastighedsprofil: lavhastighedsbuffring ved porten, medium-til-højhastighedsfyldning for hovedlegemet og reduceret hastighed ved svejsestedet i det distale hulrum for at minimere intern stress forårsaget af molekylær forskydning. Glasfiberforstærkede chassisdele fyldes ved middel til lav hastighed gennem hele cyklussen for at afbøde "fiberflydende" defekter og sikre overfladeens ensartethed. Indsprøjtningstrykket indstilles til 90–130 bar; utilstrækkeligt tryk resulterer i svage svejselinjer, der er tilbøjelige til at gå i stykker under køretøjskollisioner, mens for højt tryk forårsager kraftig flash og intern stressakkumulering, hvilket fører til revner under termisk cykling.
Holdetryk i to trin
Krystallinske materialer som PP og PA6 udviser høj krympning; derfor kræves en to-trins holdetrykprofil (indledende og sekundære trin) for at sikre tilstrækkelig materialekompensation. Holdetider er indstillet til 6-10 sekunder for tyndvæggede udvendige beklædninger og 15-22 sekunder for tykvæggede chassismonteringsbeslag for at kompensere for kølesvind og eliminere overfladevaskemærker. Holdefasen løber samtidig med materialeakkumulering for at forkorte støbecyklussen.
Specifikationer for køling og fjernelse af dele
Køletider er baseret på en hastighed på 3-5 sekunder pr. 1 mm vægtykkelse; for eksempel kræver en 2 mm kofangerskal 10–14 sekunders afkøling. Utilstrækkelig køling kompromitterer dimensionsstabiliteten; dele kan gennemgå fortsat krympning og deformation efter køretøjsinstallation, hvilket fører til udvidede monteringshuller. Formåbning og udkastning udføres ved lave, konstante hastigheder, og dele fjernes af servodrevne robotarme på den automatiserede linje. Manuel kontakt med udvendige dele er strengt forbudt for at forhindre olie eller fedt i at forringe vedhæftningen af efterfølgende belægninger eller belægninger. Efter fjernelse skal dele lægges fladt på dedikerede armaturer; Det er forbudt at stable eller komprimere varme plastdele.
Vi er en producent af plastventilatordele, der leverer fremstilling af højkvalitets plastikventilatordele. Så længe du ønsker at tilpasse/udvikle plastikventilatordele støbeprodukter, kan du finde os. Vi har professionelt sprøjtestøbedesign og moden fremstillingsteknologi, der giver dig one-stop-service, fra produktdesign-formfremstilling-produktproduktion-produktemballage-produkttransport, vi kan hjælpe dig i hvert led. Så længe du kommer til os, vil vi yde dig den ultimative service og tilfredsstille dig i forhold til produktkvalitet, produktionstid, informationsdialog mv.
|
Produktnavn |
Løbebåndsstøbning |
|
Giv venligst |
2D, 3D, prøver eller størrelsen af multi-vinkel billederne |
|
Skimmeltid |
20-35 dage |
|
Produkt tid |
7-15 dage |
|
Formpræcision |
+/-0,01 mm |
|
Skimmelsvamp liv |
50-100 millioner skud |
|
Produktionsproces |
Revisionstegninger - skimmelstrømsanalyse - Designvalidering - Custom Materials - Formbearbejdning - kernebehandling - elektrodebearbejdning - Løbesystem forarbejdning - bearbejdning af dele og indkøb - bearbejdningsaccept - hulrum overfladebehandling proces - kompleks tilstand Die - Hele formoverfladebelægning - Monteringsplade - formprøve - prøvetest - afsendelse prøver |
|
Skimmelhule |
Ét hulrum, multi-hulrum eller samme forskellige produkter laves sammen |
|
Formmateriale |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Løber system |
Varm løber og kold løber |
|
Grundmateriale |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Slutte |
Pitting ordet, spejlfinish, mat overflade, striae |
|
Standard |
HASCO, DME eller afhængig af |
|
Hovedteknologi |
Fræsning, slibning, CNC, EDM, tråd skæring, udskæring, EDM, drejebænke, overfladefinish mv. |
|
Software |
CAD,PRO-E,UG Designtid: 1-3 dage (normale omstændigheder) |
|
Produktmateriale |
ABS,PP,PC,PA6,PA66,TPU,POM,PBT,PVC,HIPS,PMMA,TPE,PC/ABS,TPV,TPO,TPR,EVA,HDPE,LDPE,CPVC,PVDF,PPSU.PPS. |
|
Kvalitetssystem |
ISO9001:2008 |
|
Fastlæg tid |
20 dage |
|
Udstyr |
CNC, EDM, afskæring Maskine, plastikmaskiner osv. plastkuffertform zhe jiang |


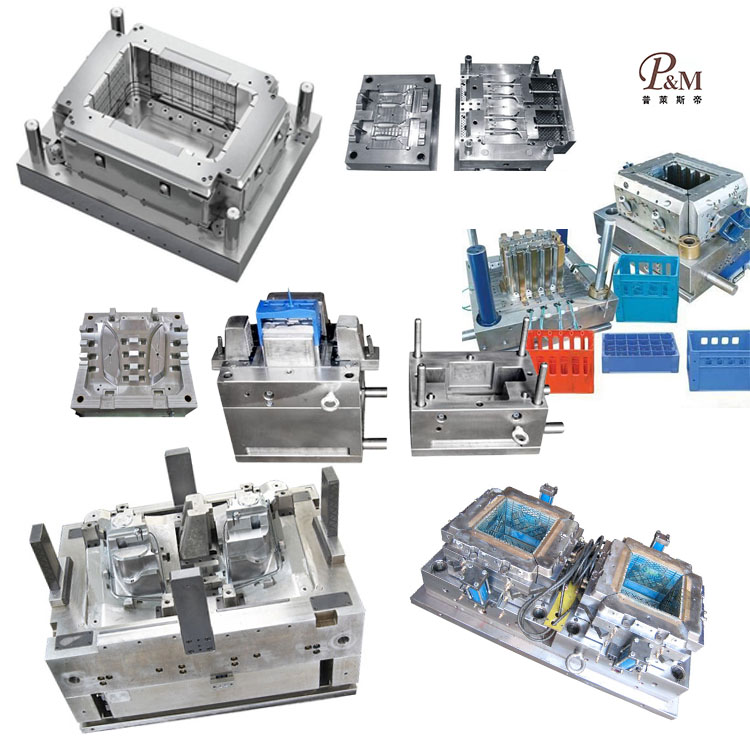
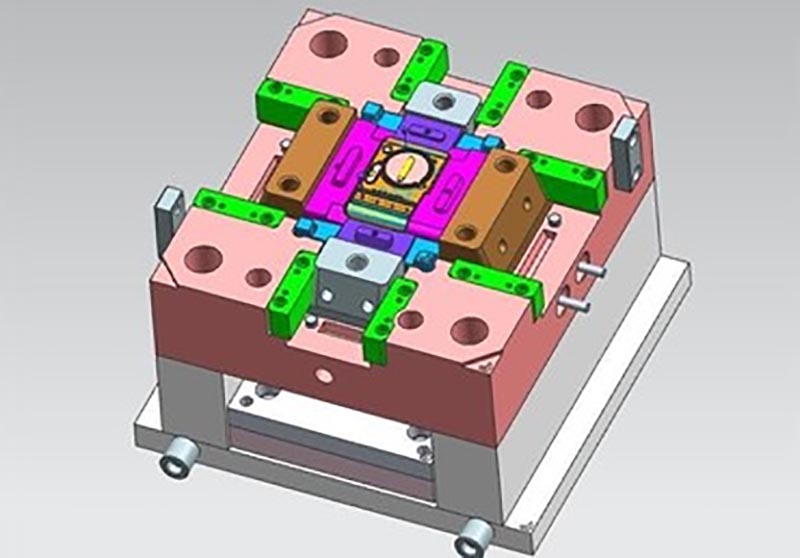
Fremstilling af plastsprøjtestøbeforme

Specifikationer for plaststøbning

Form design:



Transaktionsproces:

Skimmeltest:


Produktets emballage

Fabrik
Vi er Custom Plastic Mold fabrik. Vores fabrik er plastsprøjtestøbeproducent. vi har 17 års erfaring i professionel tilpasset plastform og 10 års erfaring med udenrigshandel. Vi er leverandør af tilpasset plaststøbeform. Vi kan levere tilpasset plaststøbeservice. Vores fabrik kan fremstille de sprøjtestøbte plastdele, og kvaliteten af produkterne vil tilfredsstille dig.
Vi har mere end 50 avancerede maskiner og hundredvis af ingeniører og designere. Vi kan levere one-stop service, fra produktdesign - formfremstilling - produktproduktion - produktemballage - transport. Vi har en komplet produktionskæde. Vi kan opfylde alle dine krav.
Tjenester vi leverer:
Professionel brugerdefineret form service, plast forme design og fremstilling. plastik produkt produktion, produkt design, form design, blæse form tilpasning, rotationsform tilpasning, die-casting form tilpasning. 3D-printtjenester, CNC-produktionstjenester, produktemballage, tilpasset emballage, forsendelsestjenester.










Vi overholder altid principperne om kvalitet først og gang først. Mens du giver kunderne produkter af højeste kvalitet, så prøv at maksimere produktionseffektiviteten og forkorte produktionstiden. Vi er stolte af at fortælle hver kunde, at vores virksomhed ikke har mistet nogen kunde siden etableringen. Hvis der er et problem med produktet, vil vi aktivt søge en løsning og tage ansvar til det sidste.

FAQ
Q1: Er du handelsvirksomhed eller producent?
A: Vi er producenter.
Q2. Hvornår kan jeg få tilbuddet?
A: Vi citerer normalt inden for 2 dage efter, at vi har modtaget din forespørgsel.
Hvis du haster meget, så ring til os eller fortæl os i din e-mail, så vi først kan give et tilbud til dig.
Q3. Hvor lang er leveringstiden for skimmelsvamp?
A: Det hele afhænger af produkternes størrelse og kompleksitet. Normalt er leveringstiden 25 dage.
Q4. Jeg har ingen 3D-tegning, hvordan skal jeg starte det nye projekt?
A: Du kan levere os en støbeprøve, vi hjælper dig med at færdiggøre 3D-tegningsdesignet.
Q5. Før forsendelse, hvordan sikrer man, at produkternes kvalitet?
A: Hvis du ikke kommer til vores fabrik og heller ikke har tredjeparten til inspektion, vil vi være din inspektionsmedarbejder.
Vi vil give dig en video til produktionsprocesdetaljer, herunder procesrapport, produktstørrelsesstruktur og overfladedetaljer, pakningsdetaljer og så videre.
Q6. Hvad er dine betalingsbetingelser?
A: Formbetaling: 40% depositum af T/T på forhånd, 30% anden formbetaling før udsendelse af de første prøveprøver, 30% skimmelbalance, efter at du har accepteret de endelige prøver.
B: Produktionsbetaling: 50% depositum på forhånd, 50% før afsendelse af de endelige varer.
Q7: Hvordan gør du vores forretning langsigtet og godt forhold?
A:1. Vi holder god kvalitet og konkurrencedygtig pris for at sikre, at vores kunder drager fordel af produkter af den bedste kvalitet.
2. Vi respekterer enhver kunde som vores ven, og vi handler oprigtigt og bliver venner med dem, uanset hvor de kommer fra.
Hot Tags: Plastventilatordele støbning, Kina, Producent, Leverandør, Fabrik, Tilpasset, Engros, Køb, Kvalitet, Senest solgt, Made in China
Relateret kategori
Send forespørgsel
Du er velkommen til at give din forespørgsel i nedenstående formular. Vi svarer dig inden for 24 timer.