Hjem
>
Produkt > Kernetilpasningstjeneste > Brugerdefineret støbning > Støbning af kropsdele af plast
Produkt
- Kernetilpasningstjeneste
- Sundhedspleje
- Elektroniske apparater og instrumenter
- Forme til mødre og børn
- Fritidssport
- Boligindretning Art
- Auto tilbehør
- Transport og lager
- Belysningsarmaturer
- Byggeudstyr
- Emballage produkt
- Uddannelse og laboratorier
- Bagagetilbehør til tøj
- Pleje og rengøringsmidler
- Landbrug & Skovbrug
- Mekanisk udstyr
- Kæledyrsartikler
- Køkkengrej
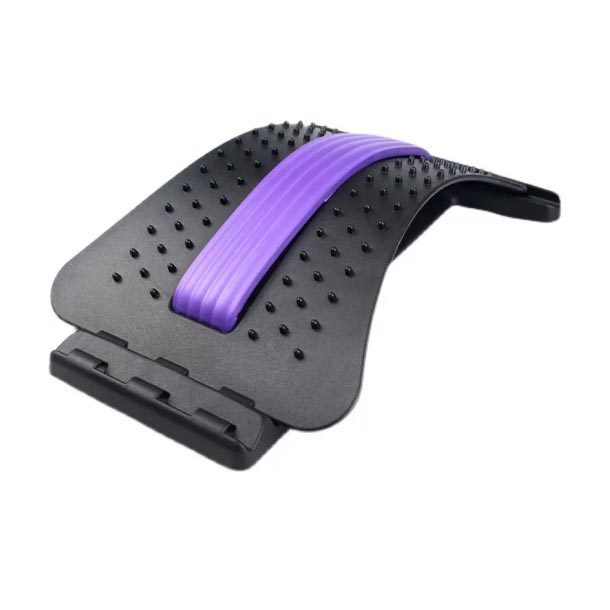
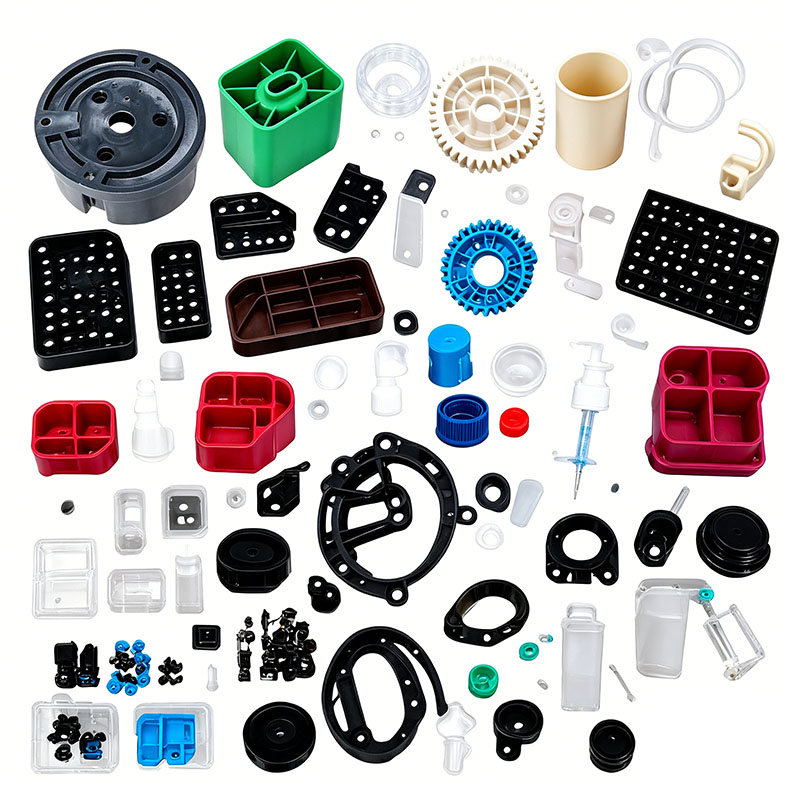
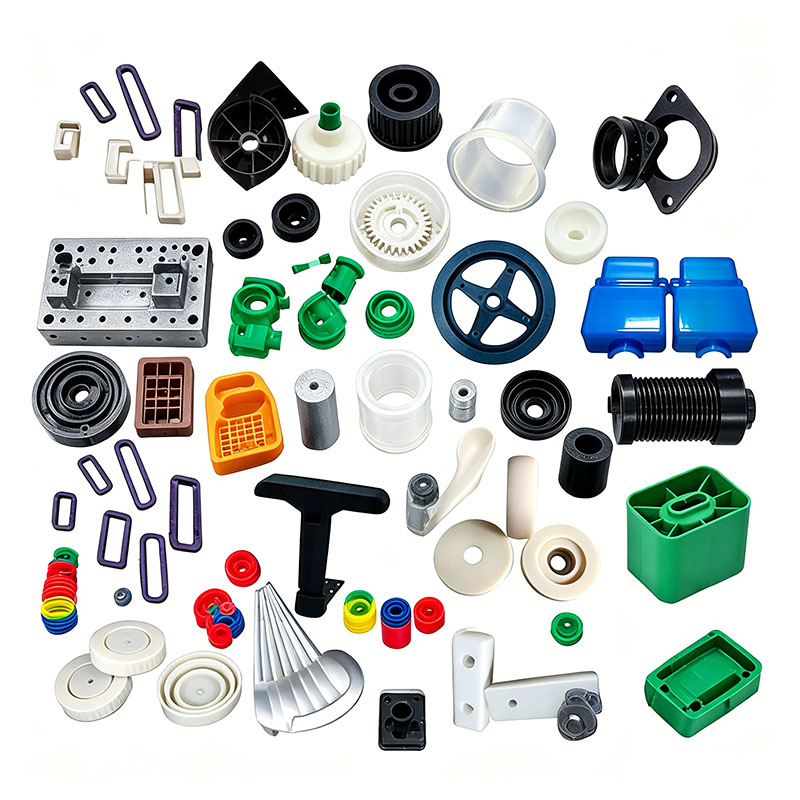
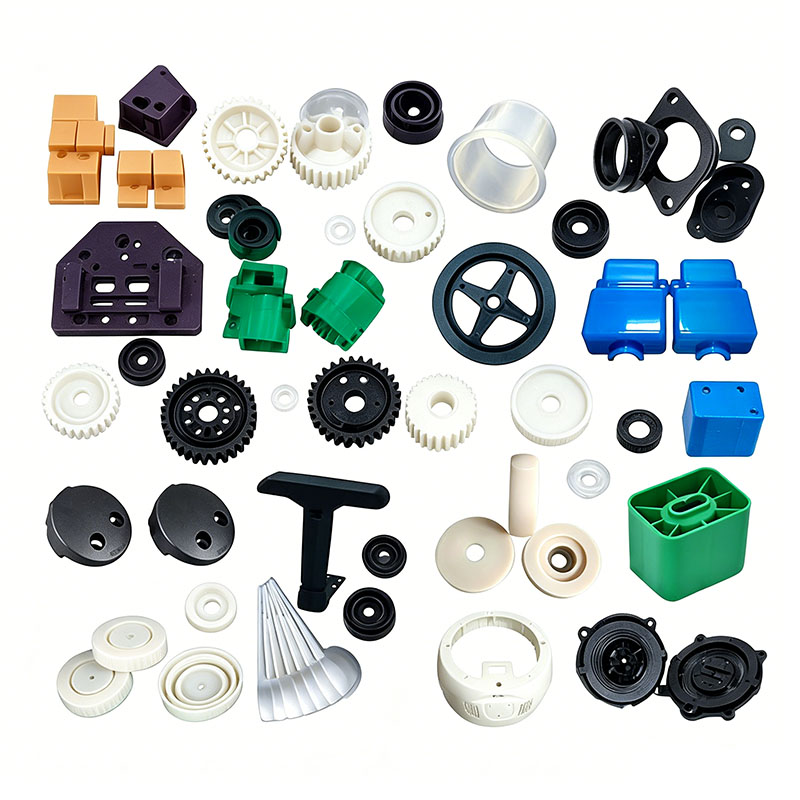
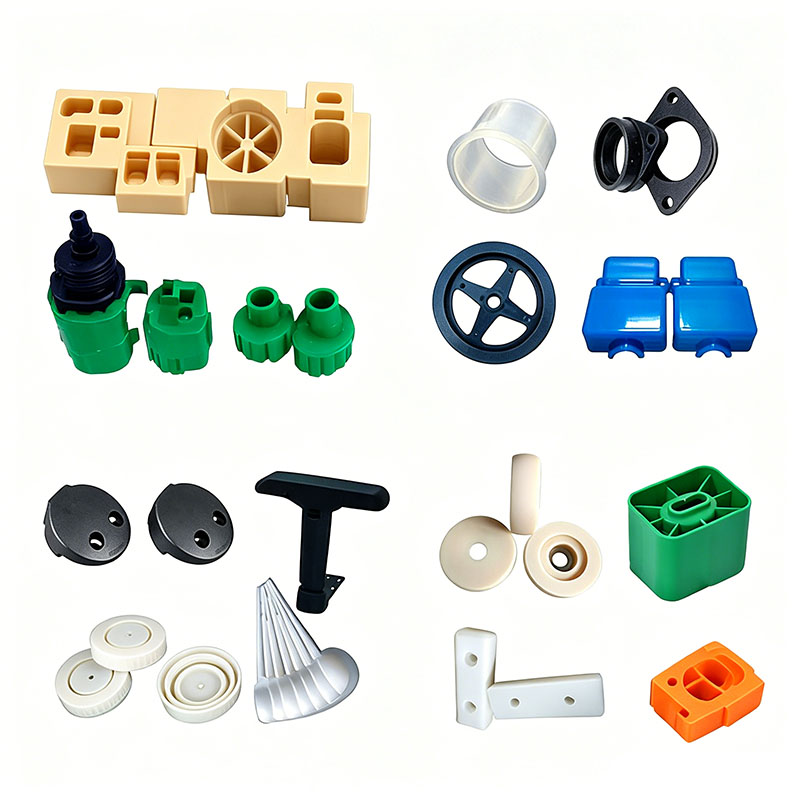
Støbning af kropsdele af plast
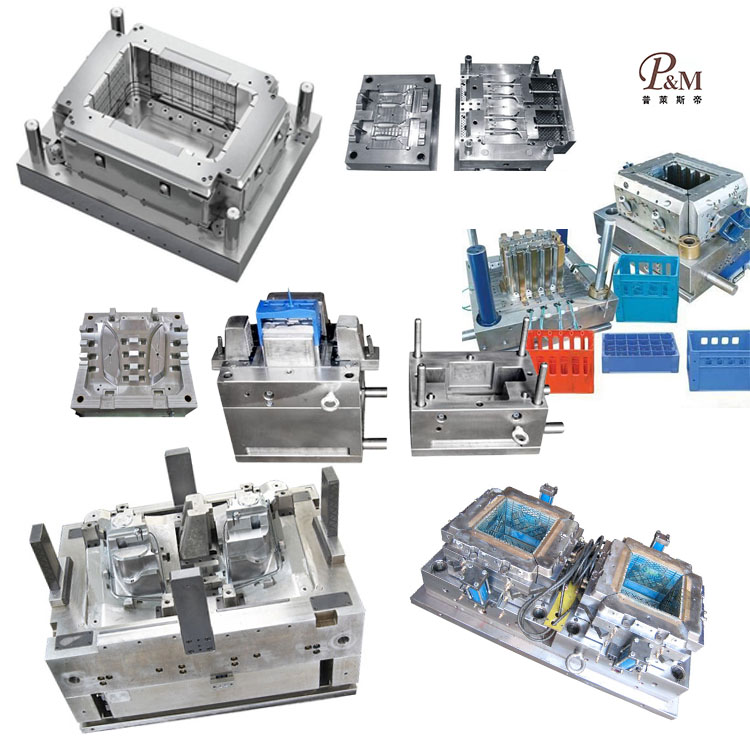
Ningbo (P&M) Plastic Metal Products Co., Ltd. har 17 års teknologi til fremstilling af forme og kan tilpasse støbning af plastlegemer. Vi leverer professionelle tilpassede støbningstjenester til plastkroppe, og vi er en professionel producent af støbning af plastkroppe. Vi har tilstrækkelig erfaring med at udvælge produktråmaterialer og støbematerialer. I færd med at tilpasse støbning af plastlegemedele kan vores fabrik levere one-stop-service. Vi har design- og produktionskapaciteter relateret til støbning af plastlegemer, såsom: CAD-design, fremstilling af forme, sprøjtestøbning, produktion af plastprodukter, montering og andre teknologier.
Send forespørgsel
Produkt beskrivelse
Derudover har vores virksomhed etableret samarbejdsrelationer med plastråvareleverandører, trykkerier mv. for at sikre råvareforsyning og trykkvalitet. Gennem vores rige erfaring og perfekte forsyningskæde kan vores virksomhed give kunderne skræddersyede produkter af høj kvalitet til at imødekomme deres specifikke behov. Samtidig har vi 10 års professionel udenrigshandelserfaring, forstår udenrigshandelsprocessen og betjener vores kunder bedre. Til støbningsprodukter af plastlegemer kan vi fremstille tilsvarende plastdele, hvilket hovedsageligt udføres gennem sprøjtestøbeforme.
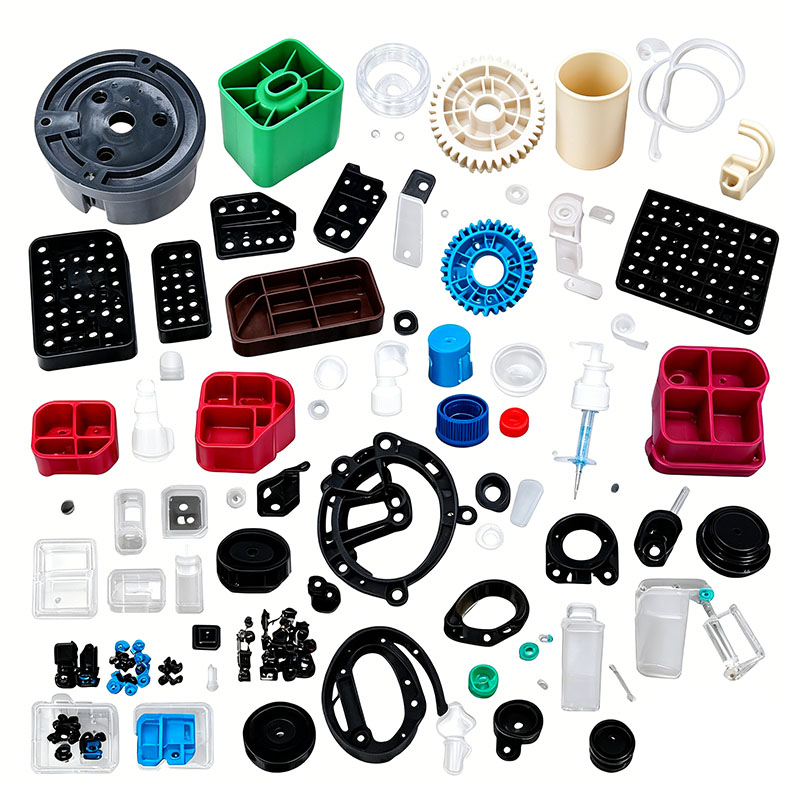
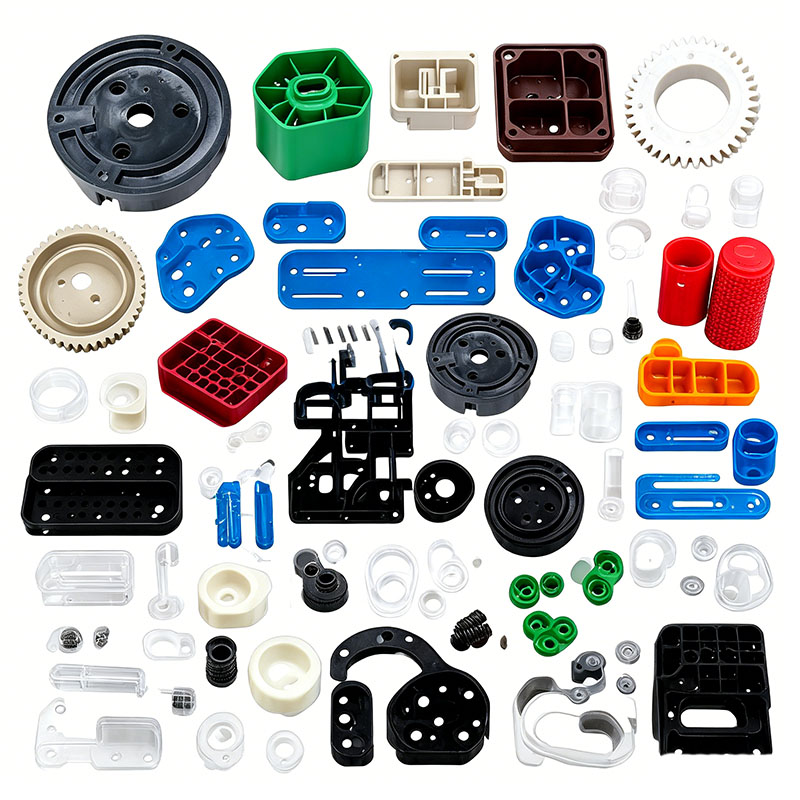
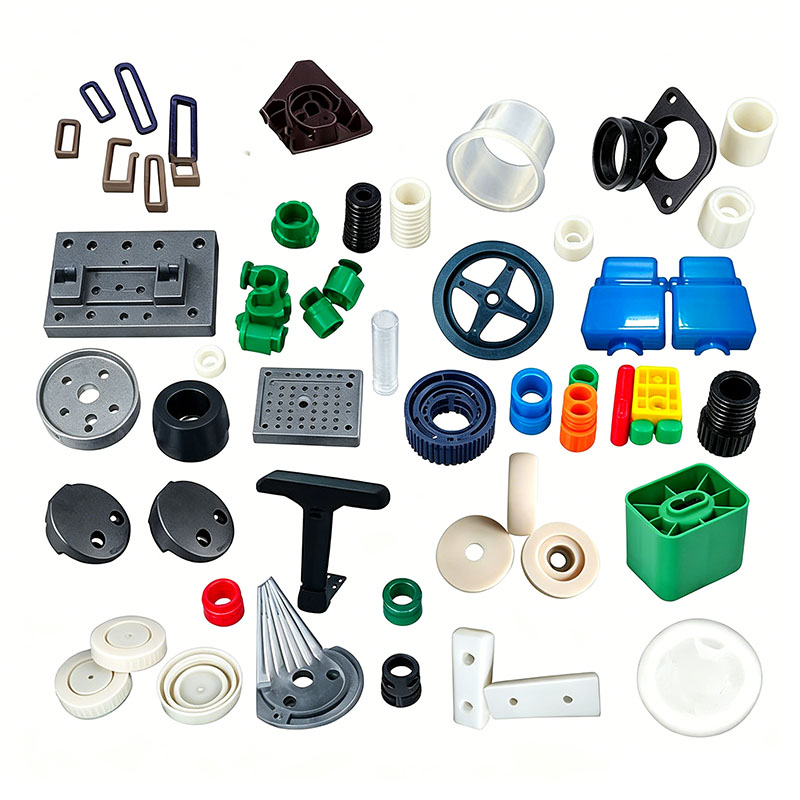
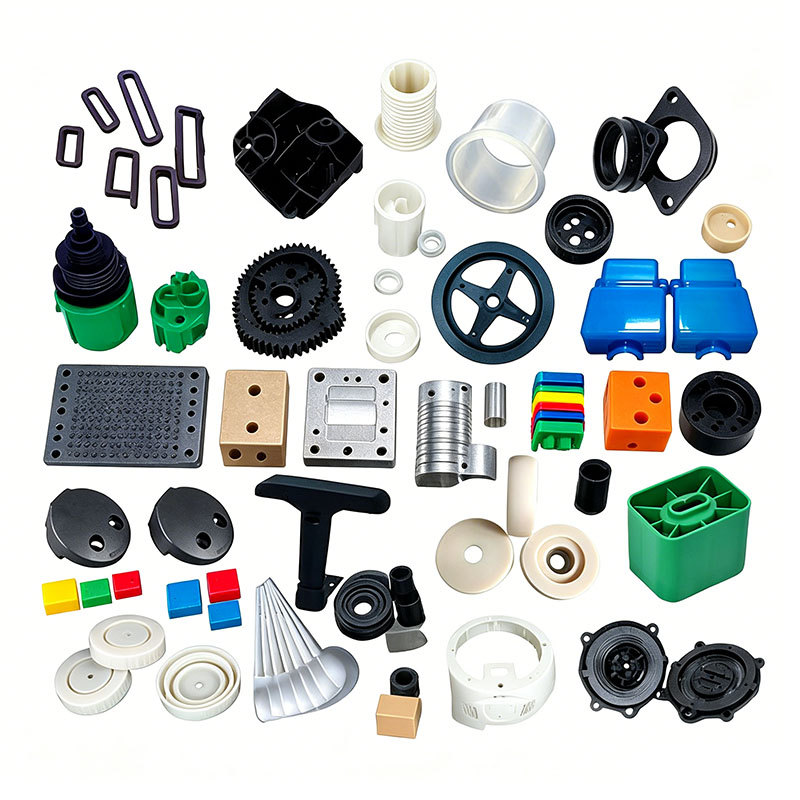
Plastkarosserikomponenter til elektriske scootere, e-cykler og motorcykler - såsom skaller til hele køretøjer, for- og bagskærme, sidepaneler, fodbrætdæksler, batterirumshuse og styrinstrumentkapper - er store, integrerede strukturelle dele. De skal samtidig opfylde krav til tyndvægget æstetik, strukturel bæreevne og udendørs vejrbestandighed, hvilket gør støbeprocessen væsentligt mere kompleks end for mindre plasttilbehør. Den komplette støbningsarbejdsgang omfatter fem kernetrin: forbehandling af råmateriale, opsætning og test af store støbeforme, cyklisk sprøjtestøbning, formning efter støbning og omfattende kvalitetskontrol. Standardiseret styring gennem hele processen fokuserer på at eliminere svejselinjer, minimere vridning, sikre ældningsmodstand og dimensionsstabilitet og opretholde slagfasthed.
I. Råvareopbevaring og forbehandling
Kropskomponenter udsættes for langvarig udsættelse for sollys, regn og temperaturudsving. De primære anvendte materialer omfatter vejrbestandigt ASA, ABS+PC-legeringer og talkummodificeret PP. At sikre materialets miljøvenlighed, korrekt tørring og nøjagtige blandingsforhold er det kritiske første trin i støbeprocessen.
Ved ankomst til fabrikken skal materialerne undergå verifikation af materialesammensætningsrapporter, UV-ældningsmodstandsrapporter og RoHS-miljøoverensstemmelsescertifikater. Udvendige karosseriskaller skal være fremstillet af 100 % nyt materiale; kun genslibning fra afklippede kanter og indløbsrør må genbruges i små mængder, med tilsætningsforholdet strengt begrænset til 10 %. Strukturelle, bærende komponenter - såsom batterirum - forbyder strengt inkludering af genbrugsmateriale, da det i væsentlig grad reducerer lav slagstyrke og øger risikoen for revner under køretøjets sammenstød. Til farvning udvælges vejrbestandige højglans masterbatches og kombineres med UV-resistente masterbatches og miljøvenlige formslipmidler med lav migration. Blandingen behandles i en lavhastigheds lodret mixer i 8-12 minutter; lavhastighedsblanding forhindrer friktionsvarmeopbygning og undgår derved partikelagglomerering og ujævn pigmentspredning.
Tørring og affugtning bestemmer direkte den æstetiske kvalitet af kropskomponenterne; utørret materiale kan forårsage "sølvstriber" og luftbobler, hvilket fører til storskala malingsfejl efter belægning. ASA- og ABS+PC-skaller tørres i varmlufttørrere ved konstant 85°C i 4 timer (forlænges til 6 timer for ABS+PC-legeringer) for at sikre, at fugtindholdet forbliver under 0,04%. Modificeret PP har ekstrem lav vandabsorption; tørring ved 60°C i en time - kun nødvendigt i regnfulde eller fugtige værkstedsforhold - er tilstrækkeligt til at fjerne overfladefugt. Den store produktionslinje er udstyret med et centraliseret, forseglet materialetilførsels- og affugtningssystem; når de er tørret, føres råmaterialerne gennem forseglede rørledninger direkte til sprøjtestøbemaskinens tragt, hvilket forhindrer genabsorption af atmosfærisk fugt.
II. Montering og forvarmning/idriftsættelse af karosseriforme til store biler
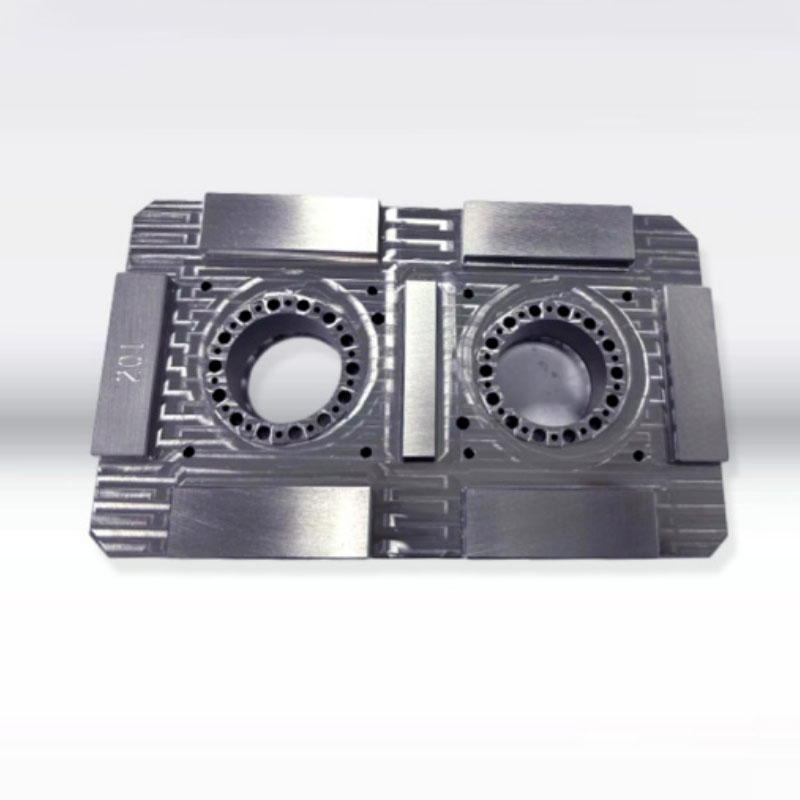
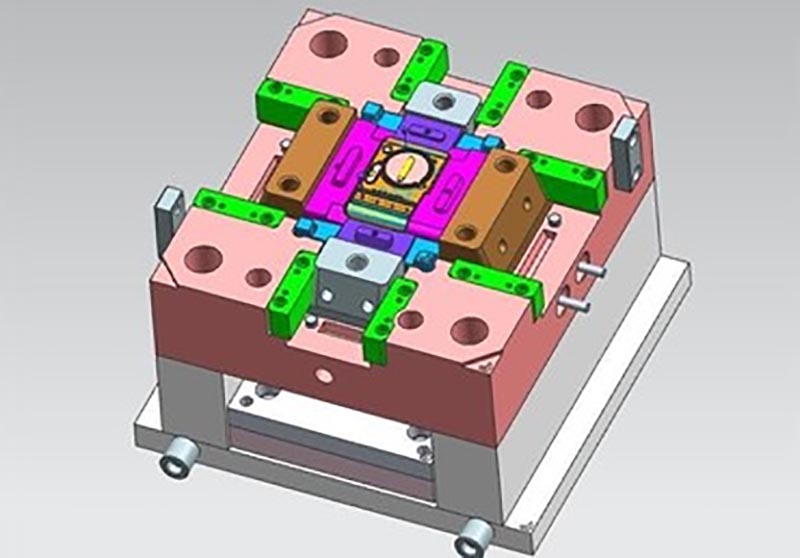
I betragtning af det store projicerede areal af bilens plastikdele anvendes der typisk store forme med enkelt kavitet, der byder på målrettet forstærkning i valg af formstål, køle-, udluftnings- og udstødningssystemer. Det æstetiske hulrum bruger S136 spejlfinishet rustfrit stål, poleret til en fejlfri overflade (ingen gruber eller ridser) for at opfylde kravene til højglanslakering af køretøjet; hulrummet til det glasfiberfyldte batterirum gennemgår nitreringsbehandling for at modstå langvarig erosion og slid fra den hårde smelte, og derved forlænge formens levetid. Vægtykkelsesfordelingen er ujævn; lokal tykkelse ved forstærkningsribber og monteringsknaster når 4-6 mm, mens den tyndvæggede skal kun måler 1,8-2,2 mm - en forskel, der gør delen meget modtagelig for synkemærker og skævheder. Formen inkorporerer konforme kølekanaler med spiralkølende kerner installeret inde i tykvæggede fremspring for at afbalancere den samlede kølehastighed. Kontinuerlige, fine udluftningsspalter (0,015 mm dybe) er bearbejdet rundt om skillelinjen for hurtigt at evakuere indespærret luft under fyldning af store områder, hvilket forhindrer svidning eller sortfarvning ved skallens kanter. Til slanke komponenter som fendere og lange skærme er der arrangeret flere sæt afbalancerede ejektorstifter og -blokke for at forhindre bøjning eller stressblegning forårsaget af ujævne udkastningskræfter.
Formen hejses op på en 800T-1300T storskala sprøjtestøbemaskine ved hjælp af en traverskran, og klempladerne strammes jævnt for at forhindre, at formen åbner (blinker) forårsaget af højtryksindsprøjtning. Kølevands- og formtemperaturkontrolledninger tilsluttes og kontrolleres for utætheder; når den er bekræftet lækfri, aktiveres temperaturstyringsenheden for at forvarme formen i 30 minutter. Formtemperaturen stabiliseres ved 50-60°C for æstetiske ASA-dele og hæves til 80°C for ABS+PC-legeringsdele. Lavtryks-form-fastspændingsbeskyttelsesparametre er kalibreret således, at hvis der forbliver resterende løbere eller fremmedlegemer under produktionen, åbner formen automatisk for at forhindre beskadigelse af den dyre storskala form. III. Komplet støbecyklusproces for sprøjtestøbemaskinen
Den komplette støbecyklus for køretøjets karrosseri omfatter seks hovedtrin: formfastspænding, trinvis sprøjtefyldning, to-trins holdetryk, konstant temperaturkøling, formåbning og udkastning og automatisk fjernelse af dele med en robotarm. Kerneprocesstrategien lægger vægt på lav hastighed, lav forskydning og afbalanceret fyldning for at minimere interne støbespændinger.
Formfastspænding involverer fire kontroltrin: langsom formlukning, hurtig fremføring, lavtryksbeskyttelse og højtrykslåsning. I betragtning af det store projicerede område af skallen - som genererer betydelige formåbningskræfter - er højtryksspænding afgørende for at sikre en tæt pasform ved skillelinjen og forhindre vedvarende flash.
Præcis, trinvis temperaturkontrol anvendes på tønden: 170–200°C for ASA kropsmateriale og 190–260°C for ABS+PC-blandinger. Streng overholdelse af temperaturgrænser er obligatorisk, da overdreven varme forårsager materialenedbrydning, gulfarvning og reduceret sejhed. Indsprøjtningsfyldning anvender flertrins hastighedskontrol; mellem- til høje hastigheder bruges til tyndvæggede områder for at forhindre for tidlig smeltekøling og korte skud, mens lave hastigheder anvendes til tykvæggede baser og ribbeplaceringer for at reducere molekylær forskydningsspænding og derved minimere risikoen for revner på grund af udendørs temperaturudsving eller malingsfejl under belægning. Indsprøjtningstrykket holdes mellem 90 og 120 bar; for højt tryk fører til alvorlige eksplosioner og en kraftig stigning i indre belastning, hvorimod utilstrækkeligt tryk resulterer i synlige svejselinjer og væsentligt reduceret slagfasthed.
Når hulrummet er fyldt, skifter processen til to-trins holdetryk for at kompensere for plastisk krympning under afkøling. Holdetider er indstillet til 15–22 sekunder for det tykvæggede batterirum og 6–10 sekunder for den tyndvæggede dekorative skal for at eliminere overfladevaskemærker. Under holdefasen forbereder skruen samtidigt materiale til den næste cyklus, hvilket effektivt forkorter den samlede støbetid.
Afkølingsprocessen tegner sig for over 60% af den samlede støbecyklus, idet den overholder en standard på 3-5 sekunders afkøling pr. millimeter vægtykkelse; en kropsskal med en standard 2 mm vægtykkelse kræver cirka 10 sekunders afkøling. Ensartet cirkulerende kølevand trækker kontinuerligt varme ud af hulrummet, stabiliserer formtemperaturen og forhindrer udsving. Dette sikrer jævn afkøling på tværs af skallen, forhindrer vridning forårsaget af ujævne afkølingshastigheder og undgår inkonsekvente monteringshuller i det endelige køretøj. Efter afkøling åbnes formen via en tre-trins sekvens med langsom hastighed, og udstødningsmekanismen frigiver forsigtigt plastdelen; en servodrevet robotarm griber om huset, mens den samtidig skærer porten og løbeskrot af og overfører det færdige produkt til samlebåndet. Manuel kontakt med den udvendige overflade er strengt forbudt under hele processen for at forhindre fingeraftryk eller olierester i at kompromittere vedhæftningen af den efterfølgende spraybelægning.
Vi er en producent af støbning af plastlegemer, der leverer støbning af plastkroppe af høj kvalitet. Så længe du ønsker at tilpasse/udvikle støbningsprodukter til kropsdele af plastik, kan du finde os. Vi har professionelt sprøjtestøbedesign og moden fremstillingsteknologi, der giver dig one-stop-service, fra produktdesign-formfremstilling-produktproduktion-produktemballage-produkttransport, vi kan hjælpe dig i hvert led. Så længe du kommer til os, vil vi yde dig den ultimative service og tilfredsstille dig i forhold til produktkvalitet, produktionstid, informationsdialog mv.
|
Produktnavn |
Løbebåndsstøbning |
|
Giv venligst |
2D, 3D, prøver eller størrelsen af multi-vinkel billederne |
|
Skimmeltid |
20-35 dage |
|
Produkt tid |
7-15 dage |
|
Formpræcision |
+/-0,01 mm |
|
Skimmelsvamp liv |
50-100 millioner skud |
|
Produktionsproces |
Revisionstegninger - skimmelstrømsanalyse - Designvalidering - Custom Materials - Formbearbejdning - kernebehandling - elektrodebearbejdning - Løbesystem forarbejdning - bearbejdning af dele og indkøb - bearbejdningsaccept - hulrum overfladebehandling proces - kompleks tilstand Die - Hele formoverfladebelægning - Monteringsplade - formprøve - prøvetest - afsendelse prøver |
|
Skimmelhule |
Ét hulrum, multi-hulrum eller samme forskellige produkter laves sammen |
|
Formmateriale |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Løber system |
Varm løber og kold løber |
|
Grundmateriale |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Slutte |
Pitting ordet, spejlfinish, mat overflade, striae |
|
Standard |
HASCO, DME eller afhængig af |
|
Hovedteknologi |
Fræsning, slibning, CNC, EDM, tråd skæring, udskæring, EDM, drejebænke, overfladefinish mv. |
|
Software |
CAD,PRO-E,UG Designtid: 1-3 dage (normale omstændigheder) |
|
Produktmateriale |
ABS,PP,PC,PA6,PA66,TPU,POM,PBT,PVC,HIPS,PMMA,TPE,PC/ABS,TPV,TPO,TPR,EVA,HDPE,LDPE,CPVC,PVDF,PPSU.PPS. |
|
Kvalitetssystem |
ISO9001:2008 |
|
Fastlæg tid |
20 dage |
|
Udstyr |
CNC, EDM, afskæring Maskine, plastikmaskiner osv. plastkuffertform zhe jiang |


Fremstilling af plastsprøjtestøbeforme

Specifikationer for plaststøbning

Form design:



Transaktionsproces:

Skimmeltest:


Produktets emballage

Fabrik
Vi er Custom Plastic Mold fabrik. Vores fabrik er plastsprøjtestøbeproducent. vi har 17 års erfaring i professionel tilpasset plastform og 10 års erfaring med udenrigshandel. Vi er leverandør af tilpasset plaststøbeform. Vi kan levere tilpasset plaststøbeservice. Vores fabrik kan fremstille de sprøjtestøbte plastdele, og kvaliteten af produkterne vil tilfredsstille dig.
Vi har mere end 50 avancerede maskiner og hundredvis af ingeniører og designere. Vi kan levere one-stop service, fra produktdesign - formfremstilling - produktproduktion - produktemballage - transport. Vi har en komplet produktionskæde. Vi kan opfylde alle dine krav.
Tjenester vi leverer:
Professionel brugerdefineret form service, plast forme design og fremstilling. plastik produkt produktion, produkt design, form design, blæse form tilpasning, rotationsform tilpasning, die-casting form tilpasning. 3D-printtjenester, CNC-produktionstjenester, produktemballage, tilpasset emballage, forsendelsestjenester.










Vi overholder altid principperne om kvalitet først og gang først. Mens du giver kunderne produkter af højeste kvalitet, så prøv at maksimere produktionseffektiviteten og forkorte produktionstiden. Vi er stolte af at fortælle hver kunde, at vores virksomhed ikke har mistet nogen kunde siden etableringen. Hvis der er et problem med produktet, vil vi aktivt søge en løsning og tage ansvar til det sidste.

FAQ
Q1: Er du handelsvirksomhed eller producent?
A: Vi er producenter.
Q2. Hvornår kan jeg få tilbuddet?
A: Vi citerer normalt inden for 2 dage efter, at vi har modtaget din forespørgsel.
Hvis du haster meget, så ring til os eller fortæl os i din e-mail, så vi først kan give et tilbud til dig.
Q3. Hvor lang er leveringstiden for skimmelsvamp?
A: Det hele afhænger af produkternes størrelse og kompleksitet. Normalt er leveringstiden 25 dage.
Q4. Jeg har ingen 3D-tegning, hvordan skal jeg starte det nye projekt?
A: Du kan levere os en støbeprøve, vi hjælper dig med at færdiggøre 3D-tegningsdesignet.
Q5. Før forsendelse, hvordan sikrer man, at produkternes kvalitet?
A: Hvis du ikke kommer til vores fabrik og heller ikke har tredjeparten til inspektion, vil vi være din inspektionsmedarbejder.
Vi vil give dig en video til produktionsprocesdetaljer, herunder procesrapport, produktstørrelsesstruktur og overfladedetaljer, pakningsdetaljer og så videre.
Q6. Hvad er dine betalingsbetingelser?
A: Formbetaling: 40% depositum af T/T på forhånd, 30% anden formbetaling før udsendelse af de første prøveprøver, 30% skimmelbalance, efter at du har accepteret de endelige prøver.
B: Produktionsbetaling: 50% depositum på forhånd, 50% før afsendelse af de endelige varer.
Q7: Hvordan gør du vores forretning langsigtet og godt forhold?
A:1. Vi holder god kvalitet og konkurrencedygtig pris for at sikre, at vores kunder drager fordel af produkter af den bedste kvalitet.
2. Vi respekterer enhver kunde som vores ven, og vi handler oprigtigt og bliver venner med dem, uanset hvor de kommer fra.
Hot Tags: Støbning af plastlegemer, Kina, producent, leverandør, fabrik, tilpasset, engros, køb, kvalitet, seneste salg, fremstillet i Kina
Relateret kategori
Send forespørgsel
Du er velkommen til at give din forespørgsel i nedenstående formular. Vi svarer dig inden for 24 timer.