Hjem
>
Produkt > Kernetilpasningstjeneste > Brugerdefineret støbning > Støbning af plastikdele til motorcykel
Produkt
- Kernetilpasningstjeneste
- Sundhedspleje
- Elektroniske apparater og instrumenter
- Forme til mødre og børn
- Fritidssport
- Boligindretning Art
- Auto tilbehør
- Transport og lager
- Belysningsarmaturer
- Byggeudstyr
- Emballage produkt
- Uddannelse og laboratorier
- Bagagetilbehør til tøj
- Pleje og rengøringsmidler
- Landbrug & Skovbrug
- Mekanisk udstyr
- Kæledyrsartikler
- Køkkengrej
Støbning af plastikdele til motorcykel
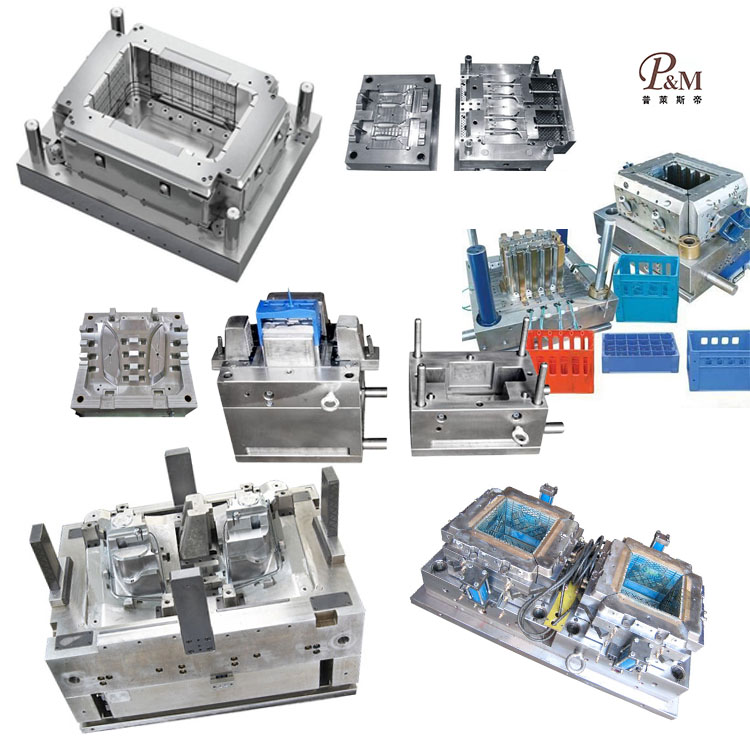
Ningbo (P&M) Plastic Metal Products Co., Ltd. har 17 års teknologi til fremstilling af forme og kan tilpasse støbning af motorcykel-plastdele. Vi leverer professionelle tilpassede motorcykel-plastdelestøbningstjenester, og vi er en professionel motorcykelstøbningsproducent af plastikdele. Vi har tilstrækkelig erfaring med at udvælge produktråmaterialer og støbematerialer. I færd med at tilpasse støbning af motorcykelplastdele kan vores fabrik levere one-stop-service. Vi har design- og produktionskapaciteter relateret til støbning af motorcykel-plastdele, såsom: CAD-design, fremstilling af forme, sprøjtestøbning, produktion af plastprodukter, montering og andre teknologier.
Send forespørgsel
Produkt beskrivelse
Derudover har vores virksomhed etableret samarbejdsrelationer med plastråvareleverandører, trykkerier mv. for at sikre råvareforsyning og trykkvalitet. Gennem vores rige erfaring og perfekte forsyningskæde kan vores virksomhed give kunderne højkvalitets tilpassede motorcykel-plastdelestøbningsprodukter for at opfylde deres specifikke behov. Samtidig har vi 10 års professionel udenrigshandelserfaring, forstår udenrigshandelsprocessen og betjener vores kunder bedre. Til støbeprodukter af motorcykel plastdele kan vi lave tilsvarende plastdele, hvilket hovedsageligt udføres gennem sprøjtestøbeforme.
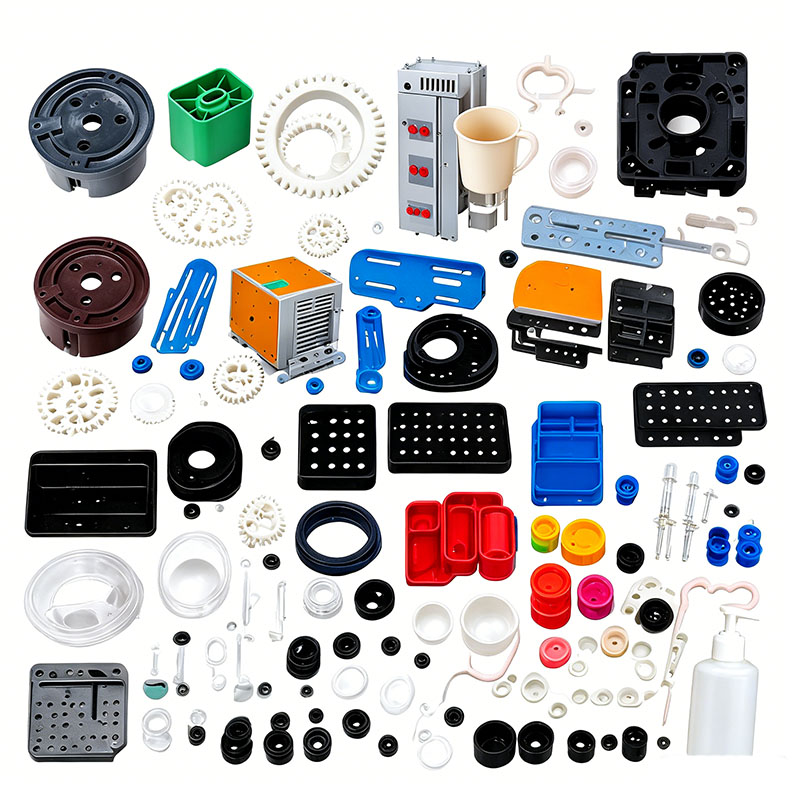
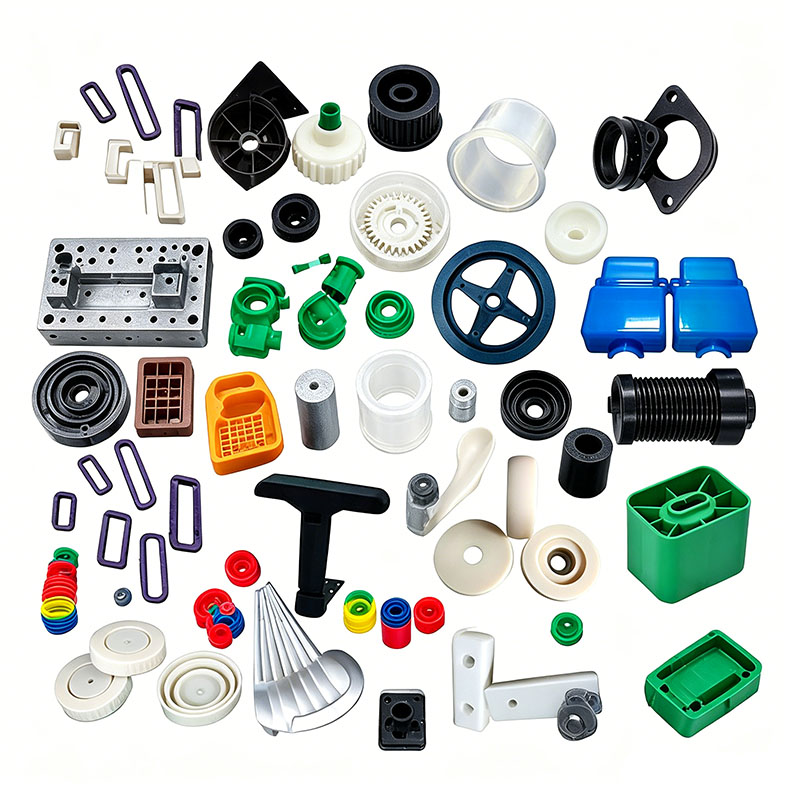
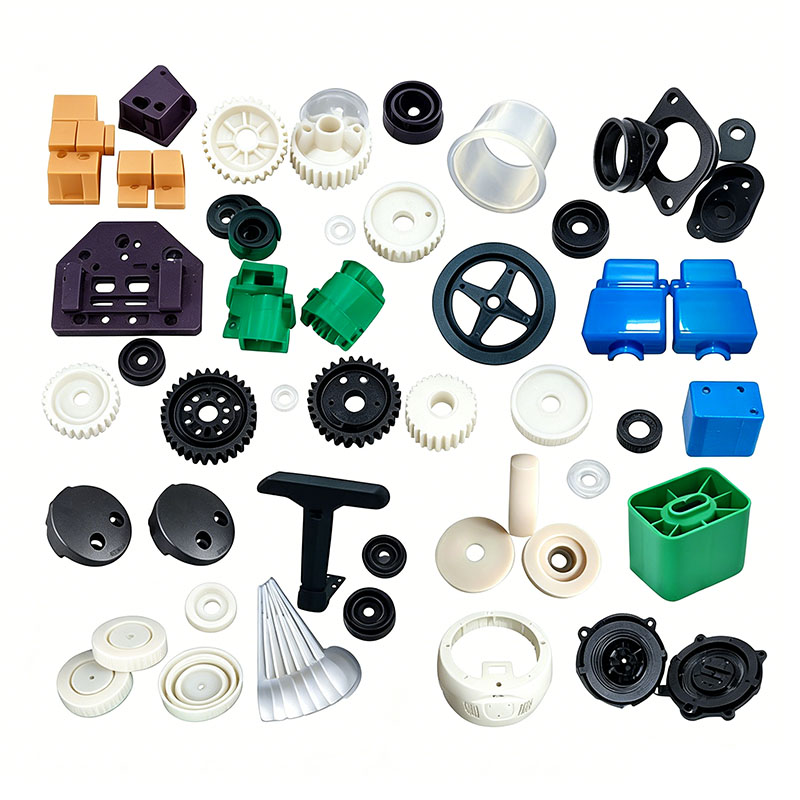
Motorcykel-plastkomponenter – inklusive karrosseri, frontbeklædning, sidepaneler, halekappe, skærme, instrumenthus, fodbrøndskærme, batteriboks, hjelmbeslag og styrovertræk – falder i to hovedkategorier: æstetisk karrosseri og bærende konstruktionsdele. Disse komponenter skal modstå højhastighedsvindmodstand, udendørs eksponering (sol og regn), køretøjsvibrationer, stenpåvirkninger og ekstreme temperaturudsving på lang sigt. Visse bærende dele skal også opfylde specifikke krav til slagfasthed, oliekorrosionsbestandighed og UV-ældningsbestandighed; følgelig er de overordnede standarder for sprøjtestøbningskontrol væsentligt højere end dem for plast til elektriske scootere. Den komplette støbeproces omfatter fem nøglefaser: forbehandling af råmateriale, samling af forme og fejlfinding, sprøjtestøbningscyklussen, efterbehandling/formning og pålidelighedsinspektion i flere trin.
I. Råvareopbevaring og forbehandling
Almindelige materialer til udsat motorcykelkarosseri omfatter ASA og vejrbestandige ABS+PC-legeringer; batteribokse og bærende fodrumsstrukturer bruger modificeret PP eller PA6 forstærket med 30 % glasfiber; og gennemsigtige instrumentbeklædninger bruger højeffekt-pc. Alle indgående råvarer skal ledsages af testrapporter, der verificerer RoHS-overholdelse, vejrbestandighed og kemisk korrosionsbestandighed. Æstetiske dele er udelukkende fremstillet af jomfruharpiks, med et maksimalt indhold af genslibning (sprue/løber) på 10 %; brugen af omslibet materiale er strengt forbudt til bærende komponenter - såsom rammeforbindelser og strukturelle beslag - for at forhindre enhver reduktion i slagstyrken.
Til farvning anvendes vejrbestandige masterbatches i forbindelse med UV-bestandige tilsætningsstoffer og oliebestandige skimmelslipmidler med lav migration. Blandingen blandes i en lodret blander ved lav hastighed i 8-12 minutter, med rotationshastigheden nøje kontrolleret for at forhindre friktionsvarme i at forårsage pigmentagglomerering eller polymernedbrydning. Glasfiberforstærket nylon blandes separat for at minimere fiberbrud, hvilket ellers ville kompromittere produktets stivhed.
Tørring og affugtning er kritiske processer til at kontrollere overfladefejl: ASA og ABS+PC karosserikomponenter gennemgår varmlufttørring ved 85°C i 4 timer, mens gennemsigtige PC-dele tørres ved 110°C i 6 timer ved hjælp af en affugtende tørretumbler, hvilket sikrer, at fugtindholdet forbliver under 0,02%. Utilstrækkelig tørring kan føre til defekter som sølvstriber og luftbobler samt storstilet malingsdelaminering (popping) efter malingsprocessen. PA6+GF30 nylon er meget hygroskopisk og kræver affugtende tørring ved 110°C i 4-5 timer; efter tørring skal råmaterialet transporteres i et forseglet system for at forhindre genoptagelse af fugt. Modificeret PP har ekstrem lav vandabsorption; tørring ved 60°C i en time i et fugtigt miljø for at fjerne overfladefugt er tilstrækkeligt. Store fabrikker anvender centrale materialetilførselssystemer til fuldstændigt at isolere råmaterialer fra støv- og olieforurening.
II. Montering og forvarmning/idriftsættelse af store kropspanelforme
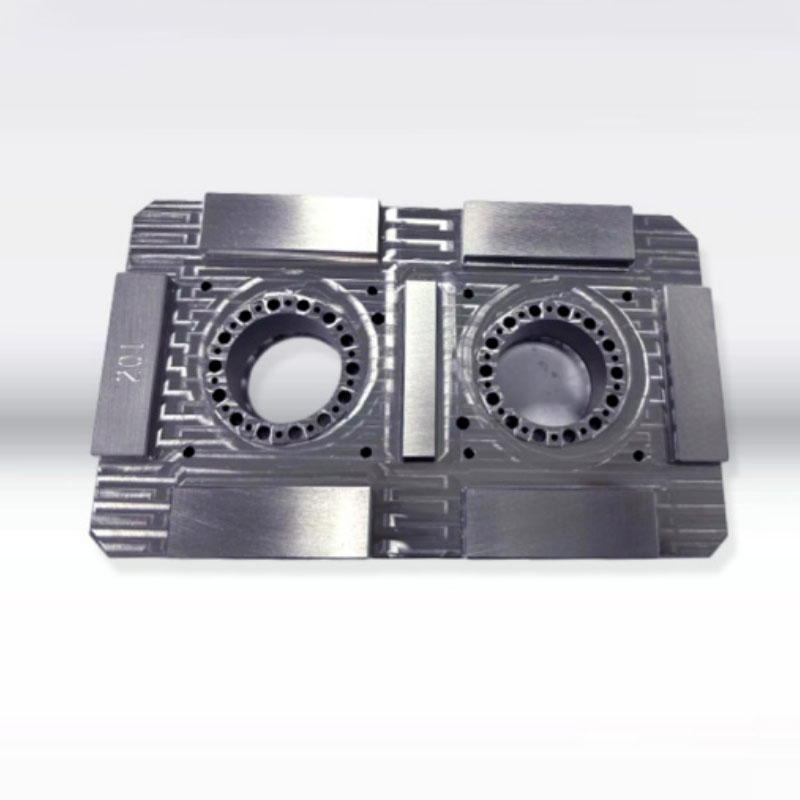
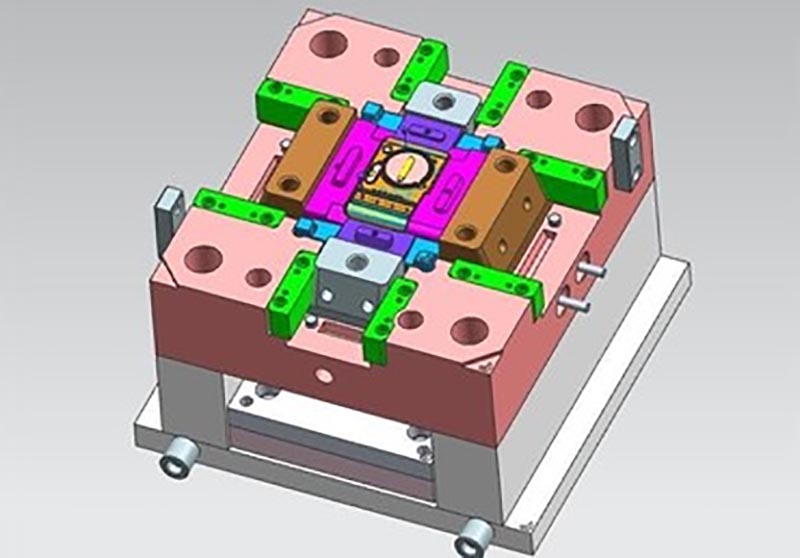
Motorcykelbeklædninger og halekapper er tyndvæggede plastdele med stort område, der typisk produceres ved hjælp af store forme med enkelt hulrum med målrettet forstærkning af formstål, køle-, udluftnings- og udstødningssystemer. Hulrum til synlige overflader bruger S136 spejlfinishet rustfrit stål, poleret for at være fri for huller eller ridser for at opfylde krav til maling og belægning; strukturelle forme til glasfiberforstærket nylon har nitrerede hulrum for at modstå langvarig erosion og slid fra hårde glasfibre, og derved forlænge formens levetid.
For at imødegå ujævn vægtykkelsesfordeling er spiralkølende kerner installeret i tykvæggede ribber og monteringsknaster, mens hovedskalkroppen anvender konforme kølekanaler til at afbalancere kølehastigheder og afbøde krympning og forvridning i huse med store arealer. Kontinuerlige, fine udluftningsspalter (0,015 mm dybe) er bearbejdet ved skillelinjer, hjørner og svejselinjer for hurtigt at evakuere indespærret luft under højhastighedspåfyldning, hvilket forhindrer svidning eller sortfarvning i kanterne. Lange, slanke komponenter såsom fendere og sidepaneler er udstyret med flere sæt afbalancerede ejektorstifter og -blokke for at forhindre bøjning, stressblegning eller revner forårsaget af ujævne udkastningskræfter.
Formen hejses op på en sprøjtestøbemaskine med stor tonnage (650T–1200T) ved hjælp af en traverskran, og spændepladerne strammes jævnt for at forhindre pladedeformation og flash under højtryksindsprøjtning. Kølevands- og formtemperaturkontrolledninger er tilsluttet, efterfulgt af en tryktest for at kontrollere for utætheder og en 30-minutters forvarmningsfase. Formtemperaturer holdes på 55-65°C for ASA-kosmetiske dele, 80-90°C for pc-dele og over 80°C for glasfiberforstærkede nylondele. Lavtryksformbeskyttelse er forudindstillet; støbeformen åbner automatisk, hvis der registreres resterende løbere eller fremmedlegemer på skillefladen, hvilket forhindrer skader på hulrummet forårsaget af klemkraften fra store støbeforme.
III. Standard sprøjtestøbningscyklusproces
Den komplette støbecyklus omfatter seks trin: formfastspænding, trinvis indsprøjtning, to-trins holdetryk, konstant temperaturkøling, formåbning og udkastning og automatisk fjernelse af dele med en robotarm. Kernen i processen fokuserer på fyldning med lav forskydning for at minimere intern stress og forbedre udendørs revnemodstand.
Formfastspænding involverer fire-trins hastighedskontrol: langsom lukning, hurtig fremføring, lavtryksbeskyttelse og højtrykslåsning. Kropspaneler med stort område genererer betydelige formåbningskræfter under injektion; højtryksspænding sikrer en tæt pasform ved skillefladen, hvilket forhindrer kontinuerlig flash.
Præcis zoneinddelt temperaturkontrol anvendes på cylinderen: 170-200°C for ASA-huse, 190-260°C for ABS+PC og 230-260°C for PA6+GF30 nylon. Streng overholdelse af temperaturgrænser er påkrævet; overdreven varme forårsager materialenedbrydning (gulning), reduceret sejhed og kompromitteret olieresistens. Injektion anvender flertrins fyldning med variabel hastighed: mellem- til høje hastigheder bruges til tyndvæggede boligområder for at forhindre for tidlig afkøling af smelten, hvilket kan føre til materialemangel eller korte skud; lavhastighedsindsprøjtning bruges til montering af stolper og tykvæggede baser for at reducere molekylær forskydningsspænding og derved minimere revneproblemer under efterfølgende maling eller termisk cykling. Indsprøjtningstrykket varierer fra 90 til 130 bar; for højt tryk forårsager alvorlige flash og en stigning i indre spændinger, mens utilstrækkeligt tryk resulterer i fremtrædende svejselinjer og væsentligt reduceret slagfasthed.
Når hulrummet er fyldt, skifter processen til to-trins holdetryk for at kompensere for plastisk krympning under afkøling. Holdetiden er 15-22 sekunder for tykvæggede batterihuse og 6-10 sekunder for tyndvæggede paneler, hvilket eliminerer overfladevaskemærker. Under holdefasen forbereder skruen samtidig materiale til den næste cyklus, hvorved den samlede støbetid forkortes.
Køletiden følger retningslinjen på 3–5 sekunder pr. 1 mm vægtykkelse; standard 2 mm paneler kræver ca. 10 sekunders afkøling. Kontinuerlig cirkulation af kølevand fjerner varme og stabiliserer formtemperaturen, hvilket forhindrer forvrængning eller monteringsforskydning forårsaget af ujævn afkøling på den ene side af huset. Efter afkøling åbner formen ved hjælp af en tre-trins decelerationsproces, og udstødningsmekanismen frigiver forsigtigt plastdelen. En servodrevet robotarm griber om huset for automatisk at trimme portaffald, og det færdige produkt overføres til samlebåndet; manuel kontakt med synlige overflader er strengt forbudt under hele processen for at forhindre fingeraftryk eller olier i at kompromittere malingens vedhæftning.
IV. Efterstøbningsbehandling, udglødning og overfladefinish
Frisk afstøbte dele udviser ofte portmærker og skillelinjegrater, mens slanke skærme er tilbøjelige til at vride sig lidt, hvilket nødvendiggør standardiserede efterbehandlingsprocedurer.
Port- og grattrimning: Hydraulisk sakse bruges til jævnt at fjerne store koldløberporte, mens mindre fremspring fra hotrunner-porte præcisionsslibes i hånden. Pneumatiske finslibehoveder og fint sandpapir bruges til let polering af skillelinjer og hjørner for at fjerne mikro-flash; efter at støv er blæst af, er husets overflade glat og fri for skarpe kanter. Diamantslibehoveder bruges til at fjerne grater fra glasfiberforstærkede nylonbeslag med høj hårdhed.
Udglødning for spændingsaflastning: Alle dele, der kræver maling eller belægning, skal undergå udglødning. ASA- og ABS-huse bages ved konstant 60°C i 2 timer, mens ABS+PC-legeringsdele bages ved 70°C i 3 timer. Langsom, naturlig afkøling sikrer fuldstændig eliminering af interne formspændinger og forhindrer revner forårsaget af bagning ved høje temperaturer eller udetemperatursvingninger.
Termisk formkorrektion: Vævede skærme og sideskærme er fastgjort i metalbeslag til formning ved lav temperatur; de frigives efter afkøling for at korrigere vridning og sikre ensartede monteringsmellemrum på tværs af køretøjet.
Overfladeforbehandling: Dele, der er beregnet til maling, gennemgår elektrostatisk støvfjernelse og affedtning for at fjerne skimmelsvampe og overfladestøv, og derved forbedre malingens vedhæftning. Gennemsigtige pc-instrumentdæksler får en UV-hærdende behandling for at forbedre slidstyrken og beskytte mod stenslag. Små funktionelle dele kræver kun gratfjernelse, før du går videre til kvalitetsinspektion.
V. Kvalitetsinspektion i flere trin og opbevaring af færdigvarer
Da motorcykel-plastdele er kritiske for både æstetik og sikkerhed, implementeres et tre-trins inspektionssystem: verifikation af første artikel, patruljeinspektion hvert 30. minut og omfattende inspektion af færdige produkter. Efter formændringer, materialebytte eller procesjusteringer betegnes de første ti støbte dele som "første artikel"-prøver; Kvalitetsinspektører bruger calipre til at måle monteringshuller og snappasningsdimensioner og udføre visuelle inspektioner for defekter såsom sølvstriber, luftbobler, brændemærker, synkemærker og svejselinjer. Prøvedele gennemgår en slagtest på 1,8 meter, og masseproduktionen fortsætter kun, hvis husene ikke viser revner eller splintring.
Under masseproduktion fokuserer inspektioner i processen på overvågning af husets skævhed, flash og farveafvigelse; kritiske montagedimensioner genmåles hver anden time for at spore processtabilitet. For glasfiberforstærkede konstruktionskomponenter er inspektioner specifikt rettet mod defekter som blotlagte fibre og indvendige revner. Færdige produkter gennemgår en taktil inspektion af alle kanter og hjørner for at sikre fraværet af skarpe grater; prøver udsættes for UV-forvitring, olienedsænkning og høj/lav temperatur cykling tests for at simulere krævende udendørs rideforhold. Defekte plastdele isoleres og jordes separat; efterbearbejdning eller blanding af produkter, der er i overensstemmelse med dem, er strengt forbudt.
Overensstemmende kropspaneler er individuelt pakket ind i EPE-skum og opbevaret i forseglede, lystætte kartoner for at forhindre for tidlig gulning eller nedbrydning af ASA- og ABS-materialerne forårsaget af langvarig lyseksponering. Samtidig vedligeholdes registreringer af råmaterialepartier, støbemaskiner og procesparametre for at etablere en omfattende produktionssporbarhedslog.
Vi er en producent af støbning af plastikdele til motorcykel, der leverer fremstilling af støbning af motorcykel-plastdele af høj kvalitet. Så længe du ønsker at tilpasse/udvikle støbeprodukter til motorcykel plastdele, kan du finde os. Vi har professionelt sprøjtestøbedesign og moden fremstillingsteknologi, der giver dig one-stop-service, fra produktdesign-formfremstilling-produktproduktion-produktemballage-produkttransport, vi kan hjælpe dig i hvert led. Så længe du kommer til os, vil vi yde dig den ultimative service og tilfredsstille dig i forhold til produktkvalitet, produktionstid, informationsdialog mv.
|
Produktnavn |
Løbebåndsstøbning |
|
Giv venligst |
2D, 3D, prøver eller størrelsen af multi-vinkel billederne |
|
Skimmeltid |
20-35 dage |
|
Produkt tid |
7-15 dage |
|
Formpræcision |
+/-0,01 mm |
|
Skimmelsvamp liv |
50-100 millioner skud |
|
Produktionsproces |
Revisionstegninger - skimmelstrømsanalyse - Designvalidering - Custom Materials - Formbearbejdning - kernebehandling - elektrodebearbejdning - Løbesystem forarbejdning - bearbejdning af dele og indkøb - bearbejdningsaccept - hulrum overfladebehandling proces - kompleks tilstand Die - Hele formoverfladebelægning - Monteringsplade - formprøve - prøvetest - afsendelse prøver |
|
Skimmelhule |
Ét hulrum, multi-hulrum eller samme forskellige produkter laves sammen |
|
Formmateriale |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Løber system |
Varm løber og kold løber |
|
Grundmateriale |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Slutte |
Pitting ordet, spejlfinish, mat overflade, striae |
|
Standard |
HASCO, DME eller afhængig af |
|
Hovedteknologi |
Fræsning, slibning, CNC, EDM, tråd skæring, udskæring, EDM, drejebænke, overfladefinish mv. |
|
Software |
CAD,PRO-E,UG Designtid: 1-3 dage (normale omstændigheder) |
|
Produktmateriale |
ABS,PP,PC,PA6,PA66,TPU,POM,PBT,PVC,HIPS,PMMA,TPE,PC/ABS,TPV,TPO,TPR,EVA,HDPE,LDPE,CPVC,PVDF,PPSU.PPS. |
|
Kvalitetssystem |
ISO9001:2008 |
|
Fastlæg tid |
20 dage |
|
Udstyr |
CNC, EDM, afskæring Maskine, plastikmaskiner osv. plastkuffertform zhe jiang |


Fremstilling af plastsprøjtestøbeforme

Specifikationer for plaststøbning

Form design:



Transaktionsproces:

Skimmeltest:


Produktets emballage

Fabrik
Vi er Custom Plastic Mold fabrik. Vores fabrik er plastsprøjtestøbeproducent. vi har 17 års erfaring i professionel tilpasset plastform og 10 års erfaring med udenrigshandel. Vi er leverandør af tilpasset plaststøbeform. Vi kan levere tilpasset plaststøbeservice. Vores fabrik kan fremstille de sprøjtestøbte plastdele, og kvaliteten af produkterne vil tilfredsstille dig.
Vi har mere end 50 avancerede maskiner og hundredvis af ingeniører og designere. Vi kan levere one-stop service, fra produktdesign - formfremstilling - produktproduktion - produktemballage - transport. Vi har en komplet produktionskæde. Vi kan opfylde alle dine krav.
Tjenester vi leverer:
Professionel brugerdefineret form service, plast forme design og fremstilling. plastik produkt produktion, produkt design, form design, blæse form tilpasning, rotationsform tilpasning, die-casting form tilpasning. 3D-printtjenester, CNC-produktionstjenester, produktemballage, tilpasset emballage, forsendelsestjenester.










Vi overholder altid principperne om kvalitet først og gang først. Mens du giver kunderne produkter af højeste kvalitet, så prøv at maksimere produktionseffektiviteten og forkorte produktionstiden. Vi er stolte af at fortælle hver kunde, at vores virksomhed ikke har mistet nogen kunde siden etableringen. Hvis der er et problem med produktet, vil vi aktivt søge en løsning og tage ansvar til det sidste.

FAQ
Q1: Er du handelsvirksomhed eller producent?
A: Vi er producenter.
Q2. Hvornår kan jeg få tilbuddet?
A: Vi citerer normalt inden for 2 dage efter, at vi har modtaget din forespørgsel.
Hvis du haster meget, så ring til os eller fortæl os i din e-mail, så vi først kan give et tilbud til dig.
Q3. Hvor lang er leveringstiden for skimmelsvamp?
A: Det hele afhænger af produkternes størrelse og kompleksitet. Normalt er leveringstiden 25 dage.
Q4. Jeg har ingen 3D-tegning, hvordan skal jeg starte det nye projekt?
A: Du kan levere os en støbeprøve, vi hjælper dig med at færdiggøre 3D-tegningsdesignet.
Q5. Før forsendelse, hvordan sikrer man, at produkternes kvalitet?
A: Hvis du ikke kommer til vores fabrik og heller ikke har tredjeparten til inspektion, vil vi være din inspektionsmedarbejder.
Vi vil give dig en video til produktionsprocesdetaljer, herunder procesrapport, produktstørrelsesstruktur og overfladedetaljer, pakningsdetaljer og så videre.
Q6. Hvad er dine betalingsbetingelser?
A: Formbetaling: 40% depositum af T/T på forhånd, 30% anden formbetaling før udsendelse af de første prøveprøver, 30% skimmelbalance, efter at du har accepteret de endelige prøver.
B: Produktionsbetaling: 50% depositum på forhånd, 50% før afsendelse af de endelige varer.
Q7: Hvordan gør du vores forretning langsigtet og godt forhold?
A:1. Vi holder god kvalitet og konkurrencedygtig pris for at sikre, at vores kunder drager fordel af produkter af den bedste kvalitet.
2. Vi respekterer enhver kunde som vores ven, og vi handler oprigtigt og bliver venner med dem, uanset hvor de kommer fra.
Hot Tags: Støbning af motorcykel plastdele, Kina, producent, leverandør, fabrik, tilpasset, engros, køb, kvalitet, seneste salg, fremstillet i Kina
Relateret kategori
Send forespørgsel
Du er velkommen til at give din forespørgsel i nedenstående formular. Vi svarer dig inden for 24 timer.