Hjem
>
Produkt > Kernetilpasningstjeneste > Brugerdefineret støbning > Støbning af sprøjtestøbte plastdele
Produkt
- Kernetilpasningstjeneste
- Sundhedspleje
- Elektroniske apparater og instrumenter
- Forme til mødre og børn
- Fritidssport
- Boligindretning Art
- Auto tilbehør
- Transport og lager
- Belysningsarmaturer
- Byggeudstyr
- Emballage produkt
- Uddannelse og laboratorier
- Bagagetilbehør til tøj
- Pleje og rengøringsmidler
- Landbrug & Skovbrug
- Mekanisk udstyr
- Kæledyrsartikler
- Køkkengrej
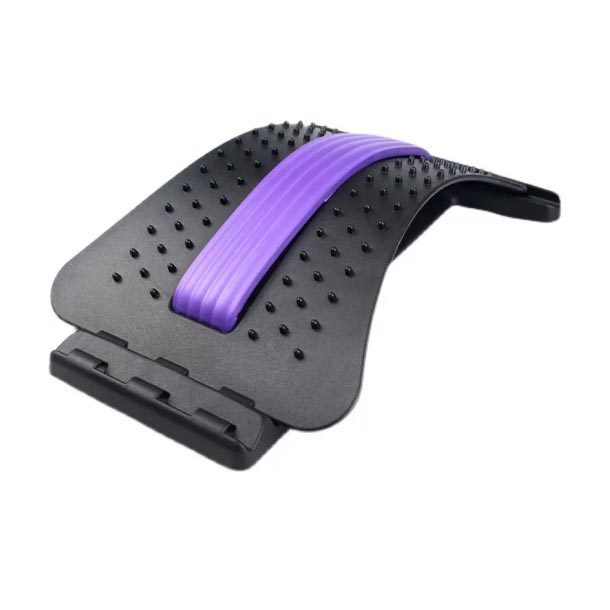
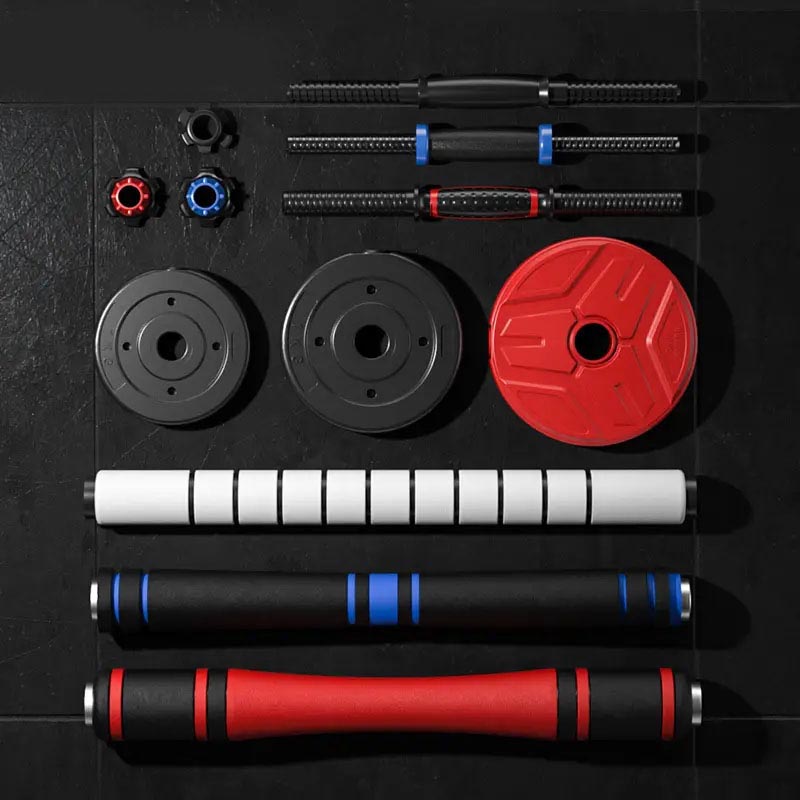
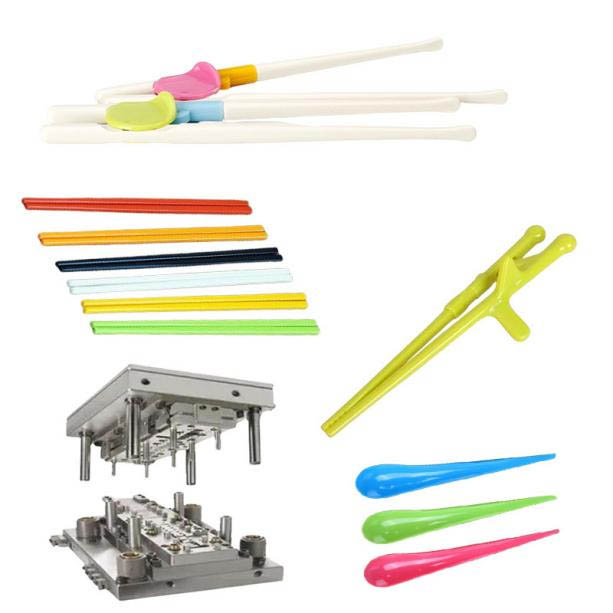
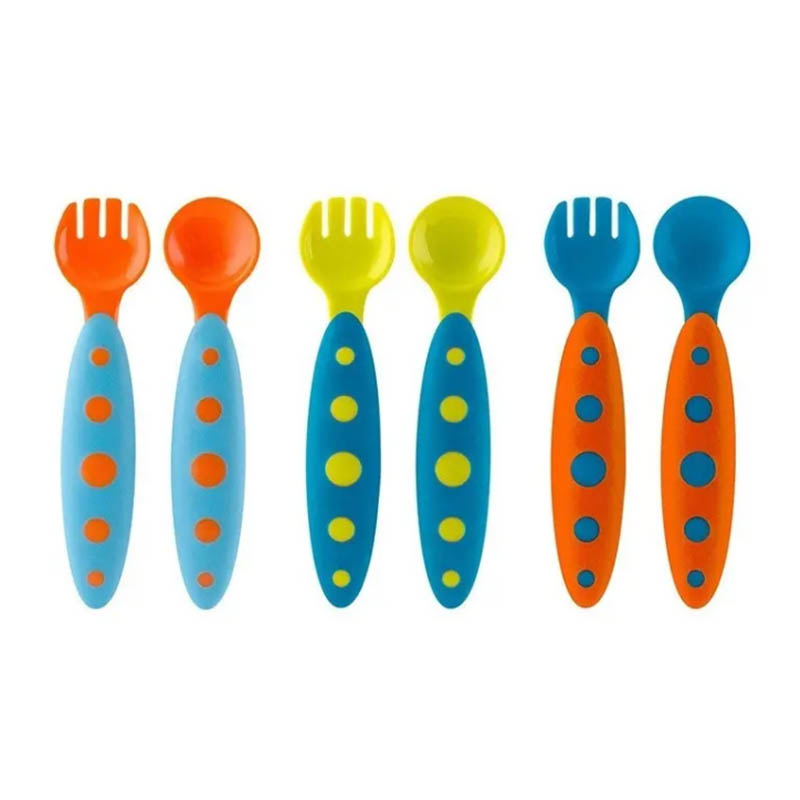
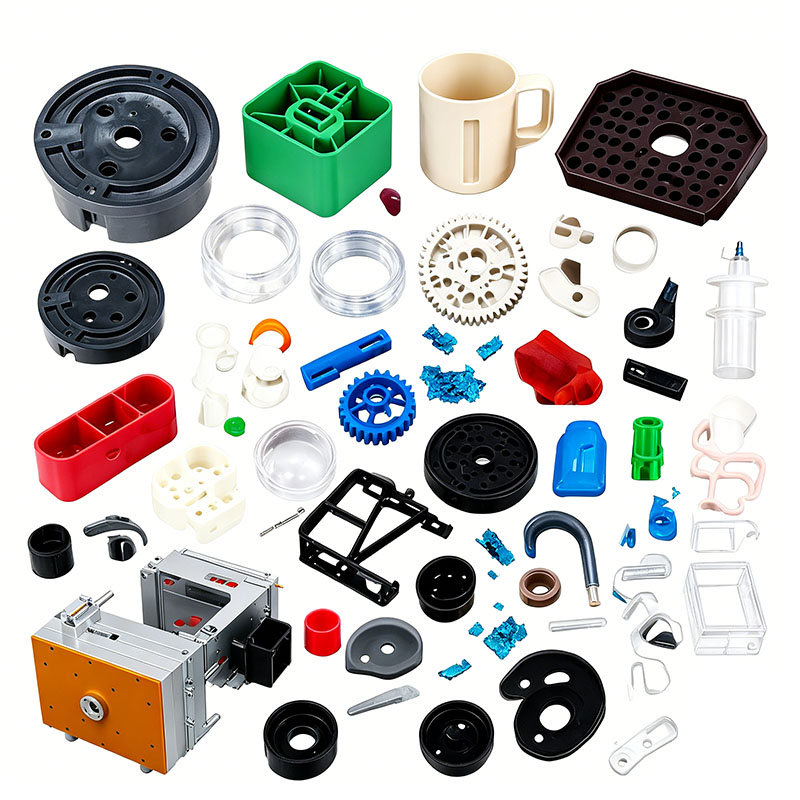
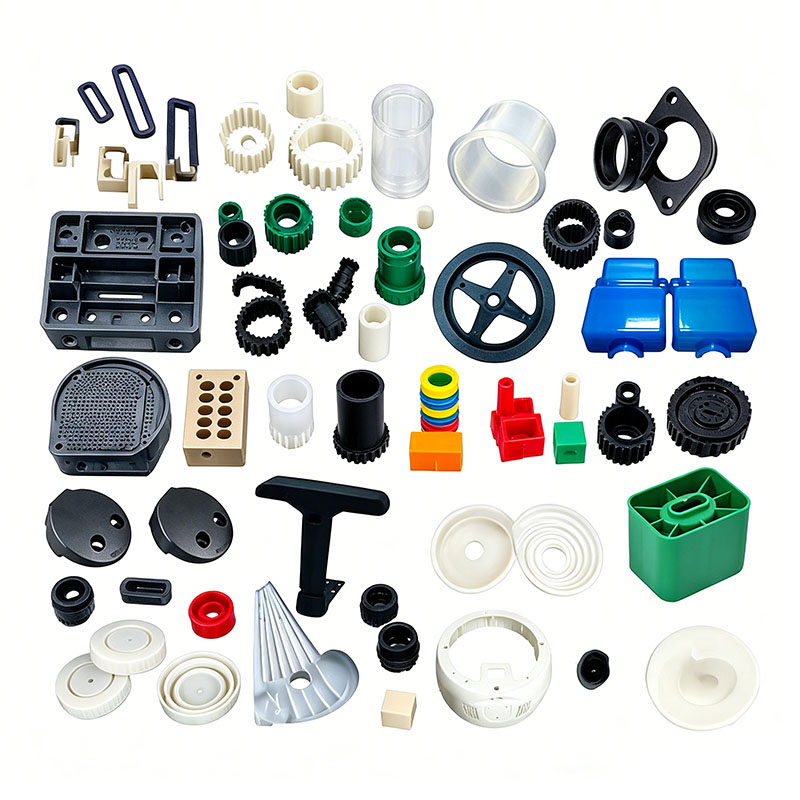
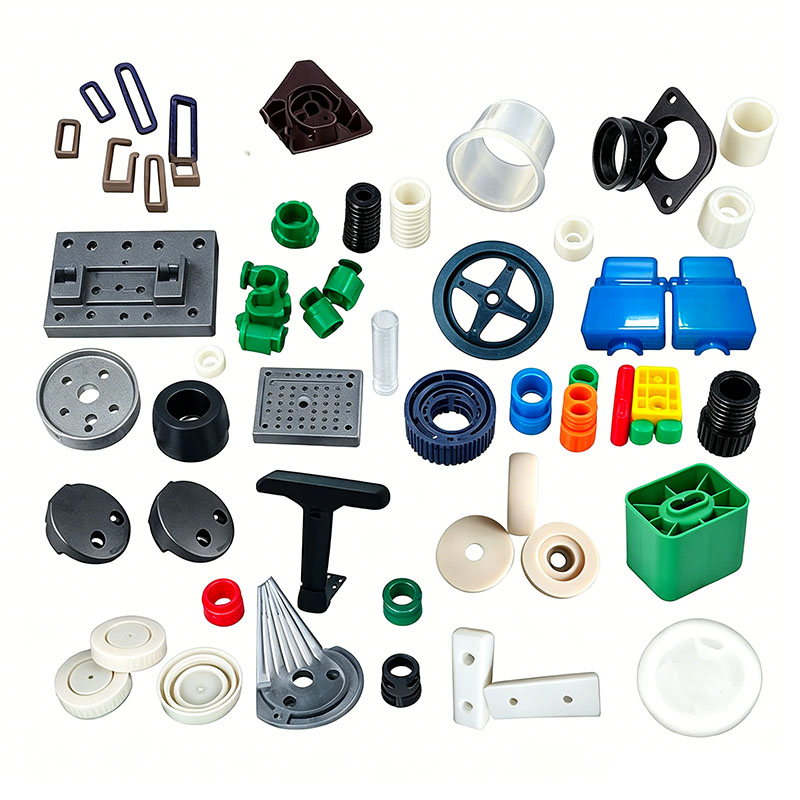
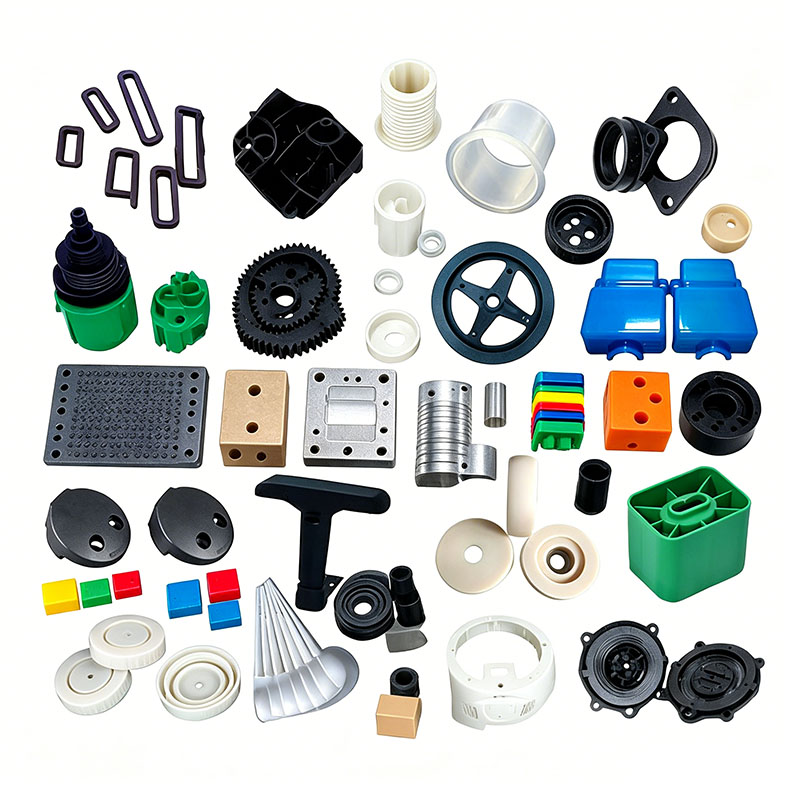
Støbning af sprøjtestøbte plastdele
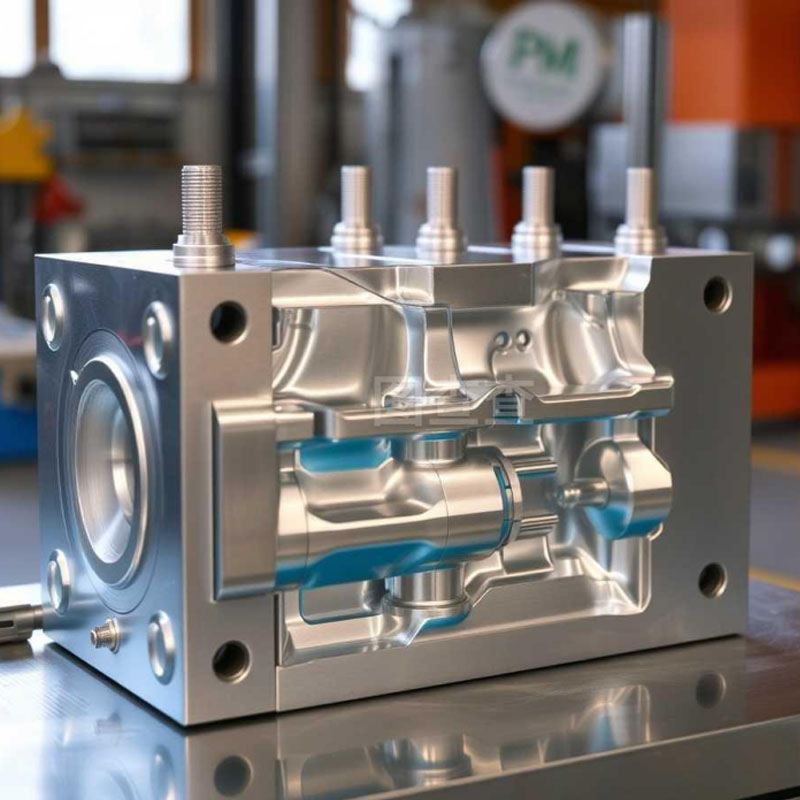
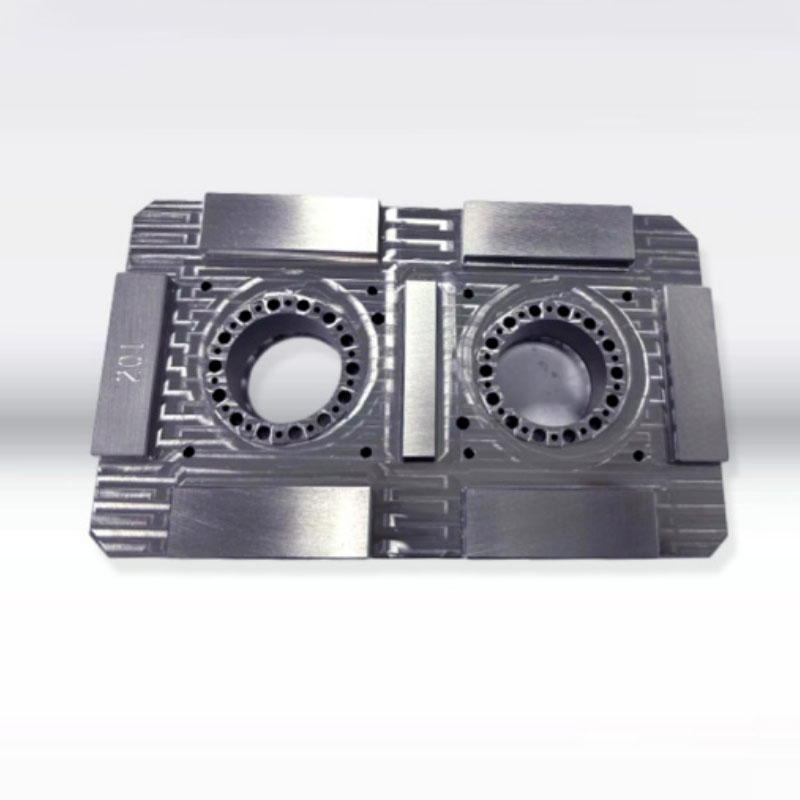
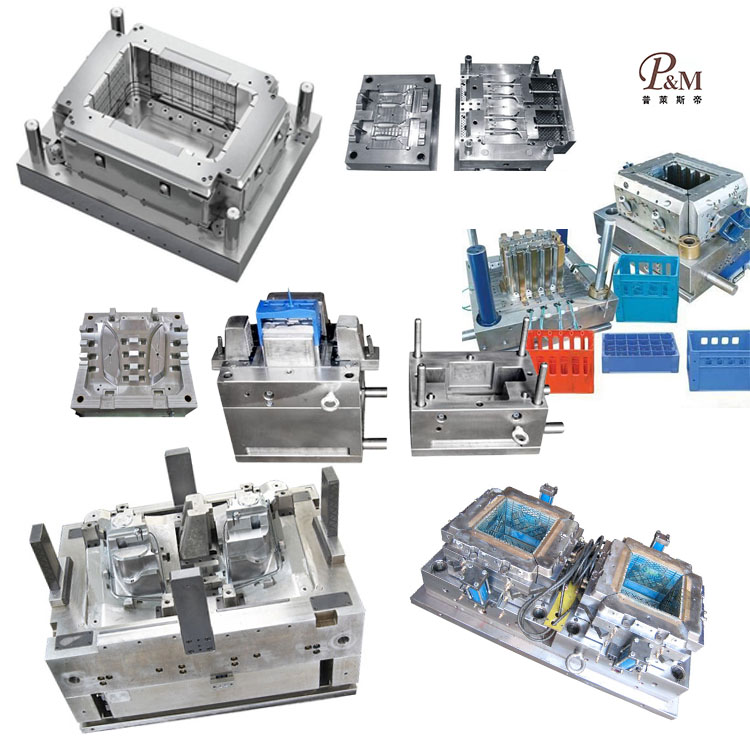
Ningbo (P&M) Plastic Metal Products Co., Ltd. har 17 års teknologi til fremstilling af støbeforme og kan tilpasse støbning af sprøjtestøbte plastdele. Vi leverer professionelle tilpassede sprøjtestøbte plastdelestøbningstjenester, og vi er en professionel producent af sprøjtestøbte plastdele. Vi har tilstrækkelig erfaring med at udvælge produktråmaterialer og støbematerialer. I processen med at tilpasse sprøjtestøbte plastdele, kan vores fabrik levere one-stop-service. Vi har design- og produktionskapaciteter relateret til støbning af sprøjtestøbte plastdele, såsom: CAD-design, formfremstilling, sprøjtestøbning, produktion af plastprodukter, montering og andre teknologier.
Send forespørgsel
Produkt beskrivelse
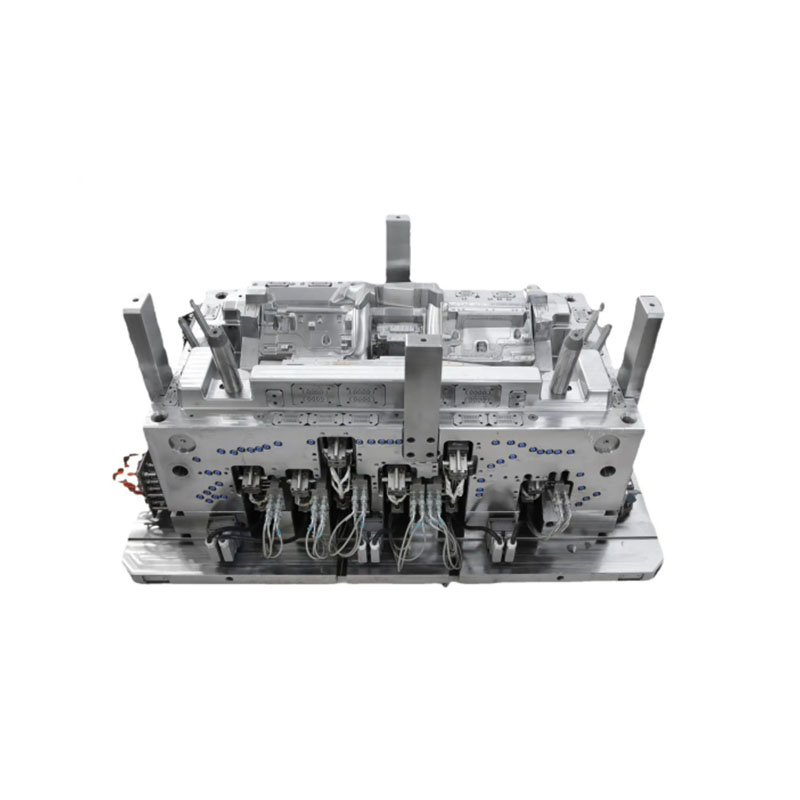
Derudover har vores virksomhed etableret samarbejdsrelationer med plastråvareleverandører, trykkerier mv. for at sikre råvareforsyning og trykkvalitet. Gennem vores rige erfaring og perfekte forsyningskæde kan vores virksomhed give kunderne højkvalitets skræddersyede sprøjtestøbte plastdelestøbningsprodukter for at imødekomme deres specifikke behov. Samtidig har vi 10 års professionel udenrigshandelserfaring, forstår udenrigshandelsprocessen og betjener vores kunder bedre. Til sprøjtestøbte plastdele støbeprodukter kan vi fremstille tilsvarende plastdele, hvilket hovedsageligt udføres gennem sprøjtestøbeforme.
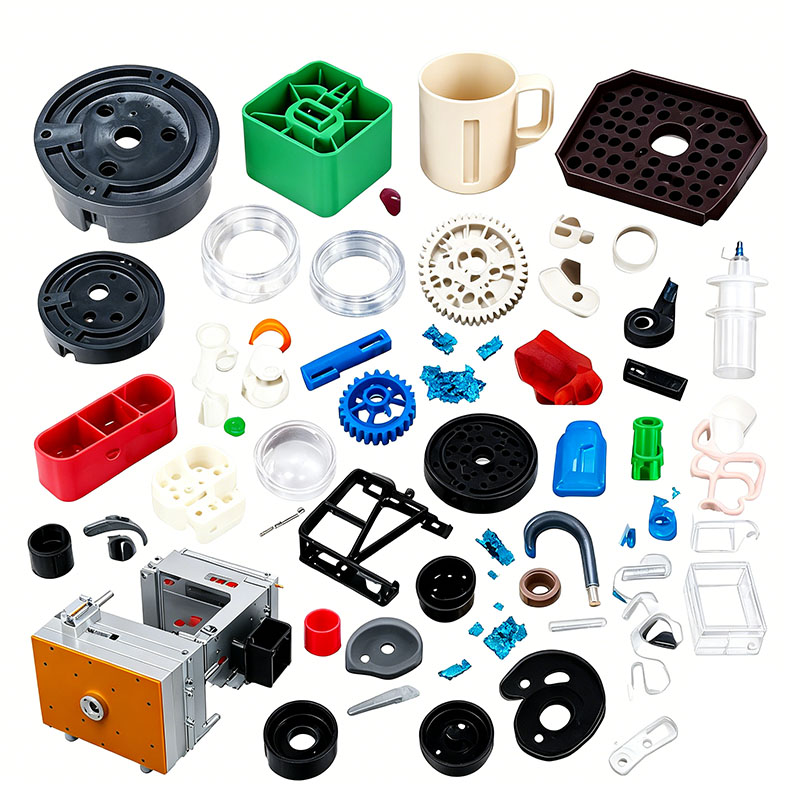
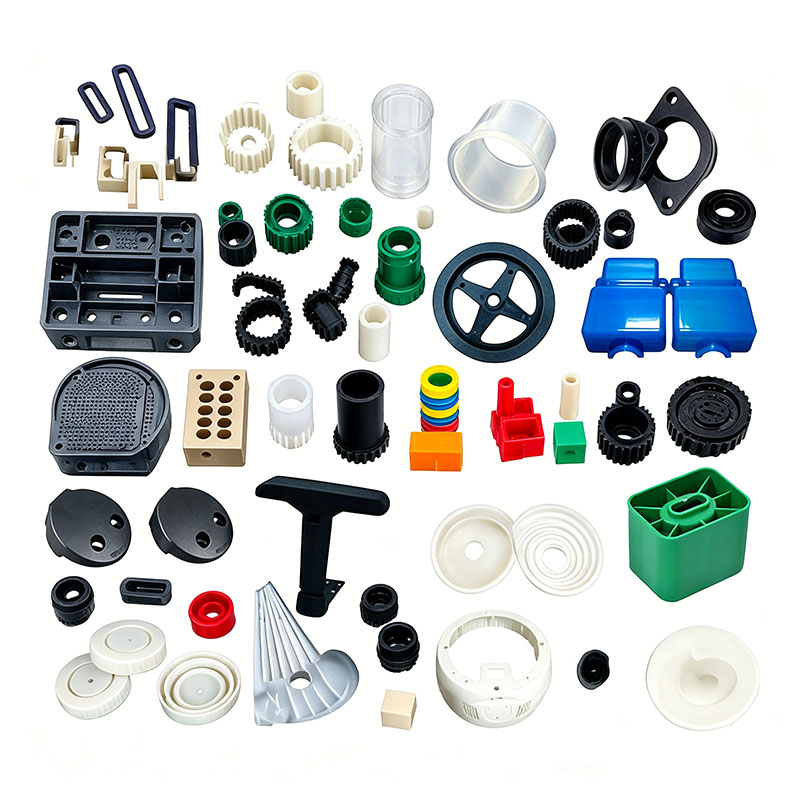
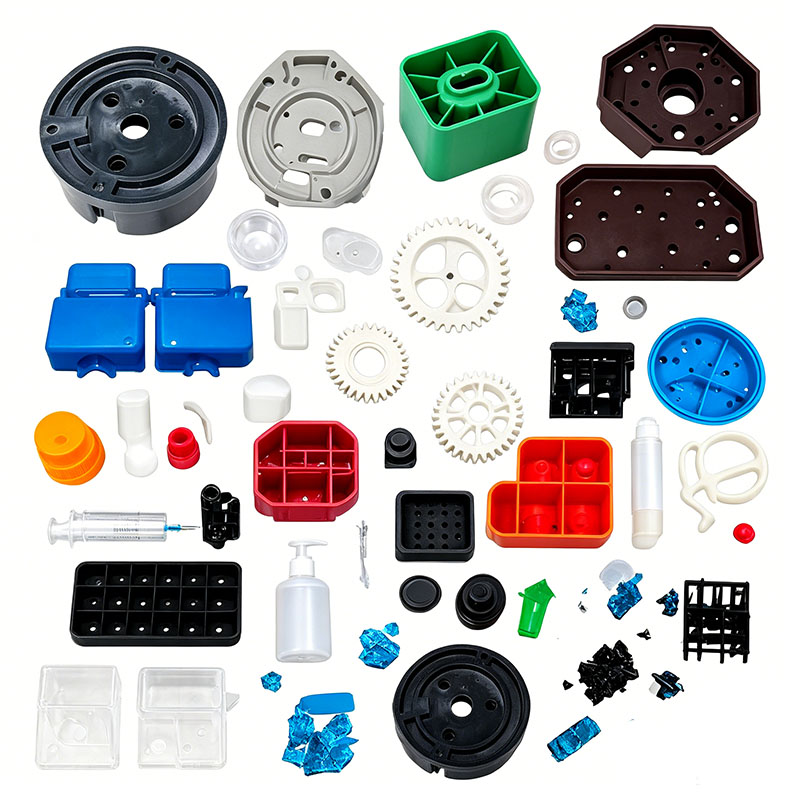
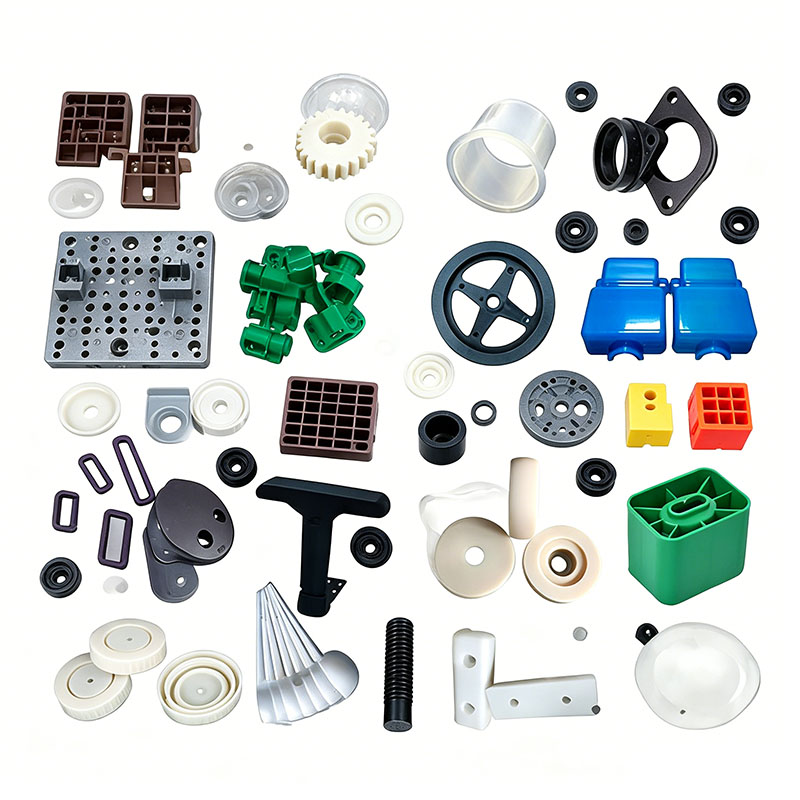
Standardproces for komplet sprøjtestøbning af plastdele (omfattende version)
Hele processen omfatter syv kernestadier: præproduktionsforberedelse, råmaterialeforbehandling, forminstallation og idriftsættelse, masseproduktion (injektionscyklus), efterbehandling/trimning, kvalitetsinspektion og lager. Den er anvendelig til en bred vifte af plastprodukter, herunder husholdningsapparater, elektriske køretøjer, motorcykler, opbevaringsbeholdere og små præcisionsdele.
I. Præproduktionsforberedelse
Tegning og procesbekræftelse
Bekræft produktets 3D-tegninger, vægtykkelse, samlingstolerancer og æstetiske krav; etablere standardprocesarket, inklusive råvarekvalitet, farvekode, genslibningsforhold, formtemperatur, smeltetemperatur og afkølingstid.
Inspektion af udstyr og forme
Sørg for, at sprøjtestøbemaskinens tonnage matcher formstørrelsen; inspicere det hydrauliske system, varmebånd, kølevandskredsløb, robotarme og temperaturkontrolenheder; tjek formen for rust, tilstoppede luftåbninger eller fastsiddende ejektorstifter; og fjern snavs fra skillefladen.
Klargøring af værktøj og hjælpemidler
Forbered skæreværktøjer, slibeværktøjer, formejigs, tørretragte, masterbatch, specialiserede formslipmidler, EPE-skum, emballagepaller og inspektionskalibre.
II. Råstofforbehandling
Materiale blanding
Indlæs jomfruharpiks, masterbatch og funktionelle additiver (UV-stabilisatorer, flammehæmmere, antistatiske midler) i henhold til de specificerede forhold; hvis genbrug er påkrævet, tilsæt rent genslibningsmateriale i den foreskrevne mængde. Bland med en lavhastighedsblander i 5-12 minutter for at sikre ensartet spredning af farvestoffer og fyldstoffer, hvilket forhindrer defekter som striber eller hvide pletter.
Tørring og affugtning (kritisk trin)
Hygroskopisk plast – såsom PC, ABS, ABS+PC og Nylon – skal tørres for at eliminere defekter som sølvstriber, bobler og malingsdelaminering; PP, PE og TPO kræver kun tørring i korte perioder i miljøer med høj luftfugtighed.
Efter tørring forsegles materialebeholderen og overføres til sprøjtestøbemaskinens lufttætte tragt for at forhindre genabsorption af fugt.
Tønderensning
Når du skifter mellem materialer eller farver, skal du fjerne restmateriale fra cylinderen ved hjælp af en renseblanding for at forhindre materialekontamination, delaminering, farveinkonsistens eller ydeevneforringelse. III. Installation af forme, forvarmning og fejlfinding
Hejsning og fastspænding
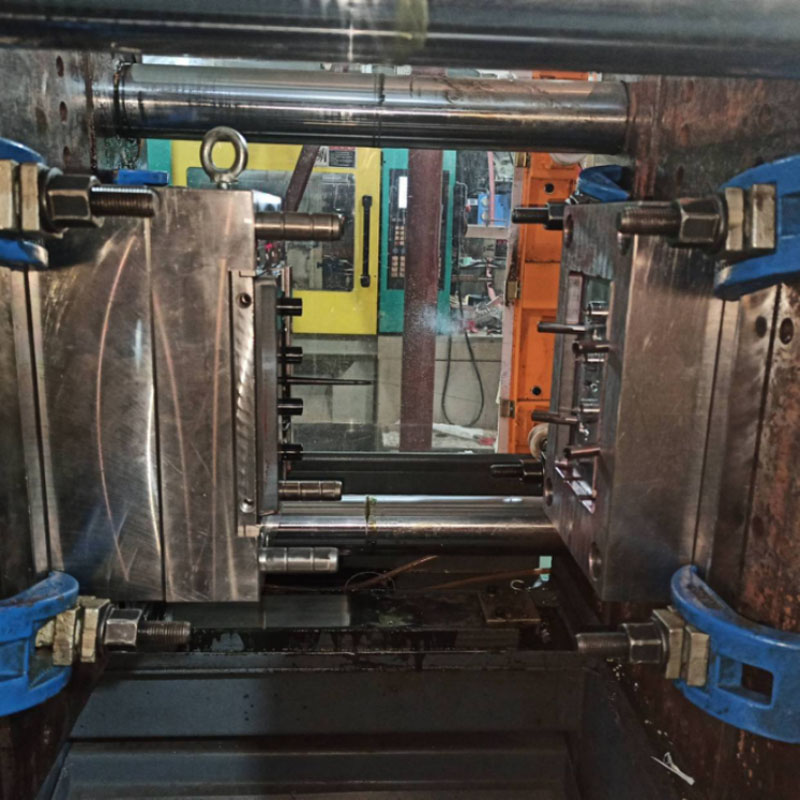
Løft formen ved hjælp af en traverskran og anbring den mod sprøjtestøbemaskinens plader; stram spændepladerne jævnt; forbinde kølevands- og formtemperaturregulatorlinjer; og løb vand for at tjekke for utætheder.
Formforvarmning
Aktiver formtemperaturregulatoren og indstil temperaturen i henhold til processpecifikationerne; holde en konstant temperatur i 20-30 minutter for at sikre ensartet og stabil kavitetstemperatur.
Udstyr Opvarmning
Opvarm tønden og dysen i trin; når standardformningstemperaturen er nået, skal du holde den i 10-20 minutter for at sikre, at råmaterialet er helt smeltet.
Prøvestøbning og parameterjustering
Udfør manuelle luftskud for at rense koldt materiale; udføre prøveskud ved lav hastighed og lavt tryk, gradvis justering af injektionshastighed, injektionstryk, holdetryk og afkølingstid; fremstille 5-10 på hinanden følgende prøvebilleder og inspicere for korte skud, blitz, synkemærker, skævheder og svejselinjer; iterativt optimere processen, indtil prøverne opfylder kvalitetsstandarderne.
Bekræftelse af første artikel
Indsend den første artikel til kvalitetskontrol for måling af dimensioner, udseende og styrke; masseproduktion må først påbegyndes efter bekræftelse af sign-off.
IV. Automatiseret sprøjtestøbning masseproduktionscyklus (standard enkelt-støbningstrin)
Følgende handlinger gentages for hver støbecyklus:
Formlukning: Langsom lukning → hurtig fremføring → lavtryksbeskyttelse → højtrykslåsning (for at forhindre skimmelsvamp fra fremmedlegemer).
Materialeakkumulering/forplastificering: Skruen roterer og trækker sig tilbage, smelter og akkumulerer råmateriale foran på tønden.
Indsprøjtning og påfyldning: Skruen bevæger sig fremad og tvinger smeltet plastik gennem løbere og porte for at fylde hulrummet; flertrins hastighedskontrol anvendes (langsom ved porten, hurtig i midten og decelereret i enden for at lette udluftning).
Etapevis holdetryk: Holdning i første trin fylder hulrummet; andet trins lavtrykshold kompenserer for krympning, når plastikken afkøles, hvilket eliminerer synkemærker.
Køling og størkning: Kontinuerlig vandkøling af formen tillader plastdelen at størkne i hulrummet; afkølingstiden styres for at forhindre deformation efter afformningen.
Formåbning: Langsom åbning med tre-trins deceleration for at forhindre træk eller deformering af plastdelen.
Udkastning: Etapevis lavhastighedsudkast med ensartet flerpunktsskub for at forhindre stressmærker ("hvide pletter"), punktering eller bøjning af produktet. Fjernelse af dele: Robotarme opsamler automatisk plastikdele og adskiller samtidig port/løbeaffald og sender affaldet til en granulatorbeholder; for opsætninger uden robotarme udføres manuel fjernelse med omhu for at undgå ridser på kosmetiske overflader.
V. Bearbejdning og trimning efter støbning
Fjernelse af port og løber
Pin-porte og ubådsporte giver mulighed for automatisk adskillelse; store porte skæres i plan ved hjælp af hydrauliske sakse.
Præcisionsafgratning
Fint blink ved skillelinjer, ribber og snappasninger fjernes i partier ved hjælp af pneumatiske slibemaskiner, sandpapir eller vibrerende efterbehandling for at sikre glatte kanter fri for skarpe punkter.
Termisk omformning/korrektion
PP og lange, tyndvæggede dele, der er tilbøjelige til at vride sig, placeres i matchende metalarmaturer for at afkøle og indstille ved lave temperaturer, hvilket korrigerer fladhed og monteringsgab.
Udglødning til stressaflastning (påkrævet for sprøjtede/malede dele)
Kosmetiske dele lavet af ABS-, PC- eller ABS+PC-blandinger bages ved konstant 60–70°C i 1–3 timer; langsom afkøling frigiver intern spænding, hvilket forhindrer fremtidig malingsrevner eller struktursvigt på grund af termisk cyklus.
Overfladebehandling
Produkter, der kræver æstetiske opgraderinger, gennemgår processer såsom elektrostatisk støv-/oliefjernelse, spraymaling, UV-hærdning, serigrafi eller overstøbning; dele til fødevarekontakt eller børn bruger kun miljøvenlig vandbaseret maling.
VI. Flertrins kvalitetsinspektionsproces
Patruljeinspektion: Der udtages prøver hvert 30. minut til visuel inspektion og kalibermåling af kritiske samlingsdimensioner.
Funktionelle stikprøver
Faldprøver for bærende dele; nedsænkningsprøver for lufttætte komponenter; brandmodstandsprøver for flammehæmmende dele; høj/lav temperatur cykling test for udendørs dele; frem- og tilbagegående friktionstest for slidbestandige dele.
Fuldstændig inspektion af færdigt produkt
Screening for defekter såsom sølvstriber, bobler, brændemærker, farvevariationer, vridninger, grater, mikrorevner eller stiv snappasning; defekte dele er isoleret og granuleret, med afviste bærende eller sikkerhedskritiske dele er strengt forbudt at blive genbrugt i funktionel komponentproduktion.
VII. Sortering, pakning og lager
Sortering og klassificering: Kvalificerede produkter, omarbejdelige genstande og skrotdele opbevares separat og er tydeligt mærket. Beskyttende emballage: Adskil synlige dele ved hjælp af EPE-skum og forsegl dem i lystætte plastikposer for at forhindre ridser og gulfarvning forårsaget af lyseksponering.
Lagerregistreringer: Mærk råmaterialebatcher, maskin-id'er og produktionsdatoer; etablere en kvalitetssporbarhedslog; og opbevare materialer i et tørt, lysbeskyttet lager.
Produktionsafslutningsprocedurer
Før nedlukning skal du tømme maskinens cylinder og slukke for varme- og kølesystemerne; rengør formens skilleflader, tragten og granulatoren; sprøjt formen med antirustolie og flyt den til formopbevaringsområdet; og organisere procesregistreringer og produktionsrapporter.
Vi er en producent af sprøjtestøbte plastdele, der leverer højkvalitets fremstilling af sprøjtestøbte plastdele. Så længe du ønsker at tilpasse/udvikle sprøjtestøbte plastdele, kan du finde os. Vi har professionelt sprøjtestøbedesign og moden fremstillingsteknologi, der giver dig one-stop-service, fra produktdesign-formfremstilling-produktproduktion-produktemballage-produkttransport, vi kan hjælpe dig i hvert led. Så længe du kommer til os, vil vi yde dig den ultimative service og tilfredsstille dig i forhold til produktkvalitet, produktionstid, informationsdialog mv.
|
Produktnavn |
Løbebåndsstøbning |
|
Giv venligst |
2D, 3D, prøver eller størrelsen af multi-vinkel billederne |
|
Skimmeltid |
20-35 dage |
|
Produkt tid |
7-15 dage |
|
Formpræcision |
+/-0,01 mm |
|
Skimmelsvamp liv |
50-100 millioner skud |
|
Produktionsproces |
Revisionstegninger - skimmelstrømsanalyse - Designvalidering - Custom Materials - Formbearbejdning - kernebehandling - elektrodebearbejdning - Løbesystem forarbejdning - bearbejdning af dele og indkøb - bearbejdningsaccept - hulrum overfladebehandling proces - kompleks tilstand Die - Hele formoverfladebelægning - Monteringsplade - formprøve - prøvetest - afsendelse prøver |
|
Skimmelhule |
Ét hulrum, multi-hulrum eller samme forskellige produkter laves sammen |
|
Formmateriale |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Løber system |
Varm løber og kold løber |
|
Grundmateriale |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Slutte |
Pitting ordet, spejlfinish, mat overflade, striae |
|
Standard |
HASCO, DME eller afhængig af |
|
Hovedteknologi |
Fræsning, slibning, CNC, EDM, tråd skæring, udskæring, EDM, drejebænke, overfladefinish mv. |
|
Software |
CAD,PRO-E,UG Designtid: 1-3 dage (normale omstændigheder) |
|
Produktmateriale |
ABS,PP,PC,PA6,PA66,TPU,POM,PBT,PVC,HIPS,PMMA,TPE,PC/ABS,TPV,TPO,TPR,EVA,HDPE,LDPE,CPVC,PVDF,PPSU.PPS. |
|
Kvalitetssystem |
ISO9001:2008 |
|
Fastlæg tid |
20 dage |
|
Udstyr |
CNC, EDM, afskæring Maskine, plastikmaskiner osv. plastkuffertform zhe jiang |


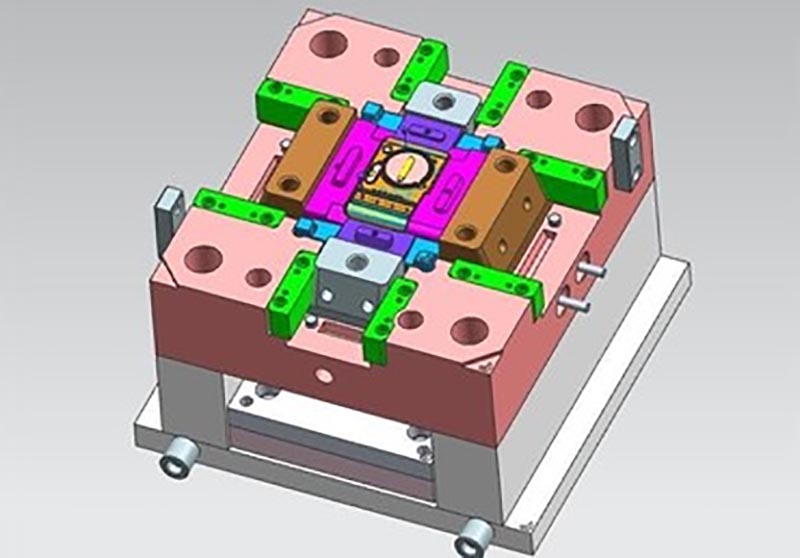
Fremstilling af plastsprøjtestøbeforme

Specifikationer for plaststøbning

Form design:



Transaktionsproces:

Skimmeltest:


Produktets emballage

Fabrik
Vi er Custom Plastic Mold fabrik. Vores fabrik er plastsprøjtestøbeproducent. vi har 17 års erfaring i professionel tilpasset plastform og 10 års erfaring med udenrigshandel. Vi er leverandør af tilpasset plaststøbeform. Vi kan levere tilpasset plaststøbeservice. Vores fabrik kan fremstille de sprøjtestøbte plastdele, og kvaliteten af produkterne vil tilfredsstille dig.
Vi har mere end 50 avancerede maskiner og hundredvis af ingeniører og designere. Vi kan levere one-stop service, fra produktdesign - formfremstilling - produktproduktion - produktemballage - transport. Vi har en komplet produktionskæde. Vi kan opfylde alle dine krav.
Tjenester vi leverer:
Professionel brugerdefineret form service, plast forme design og fremstilling. plastik produkt produktion, produkt design, form design, blæse form tilpasning, rotationsform tilpasning, die-casting form tilpasning. 3D-printtjenester, CNC-produktionstjenester, produktemballage, tilpasset emballage, forsendelsestjenester.










Vi overholder altid principperne om kvalitet først og gang først. Mens du giver kunderne produkter af højeste kvalitet, så prøv at maksimere produktionseffektiviteten og forkorte produktionstiden. Vi er stolte af at fortælle hver kunde, at vores virksomhed ikke har mistet nogen kunde siden etableringen. Hvis der er et problem med produktet, vil vi aktivt søge en løsning og tage ansvar til det sidste.

FAQ
Q1: Er du handelsvirksomhed eller producent?
A: Vi er producenter.
Q2. Hvornår kan jeg få tilbuddet?
A: Vi citerer normalt inden for 2 dage efter, at vi har modtaget din forespørgsel.
Hvis du haster meget, så ring til os eller fortæl os i din e-mail, så vi først kan give et tilbud til dig.
Q3. Hvor lang er leveringstiden for skimmelsvamp?
A: Det hele afhænger af produkternes størrelse og kompleksitet. Normalt er leveringstiden 25 dage.
Q4. Jeg har ingen 3D-tegning, hvordan skal jeg starte det nye projekt?
A: Du kan levere os en støbeprøve, vi hjælper dig med at færdiggøre 3D-tegningsdesignet.
Q5. Før forsendelse, hvordan sikrer man, at produkternes kvalitet?
A: Hvis du ikke kommer til vores fabrik og heller ikke har tredjeparten til inspektion, vil vi være din inspektionsmedarbejder.
Vi vil give dig en video til produktionsprocesdetaljer, herunder procesrapport, produktstørrelsesstruktur og overfladedetaljer, pakningsdetaljer og så videre.
Q6. Hvad er dine betalingsbetingelser?
A: Formbetaling: 40% depositum af T/T på forhånd, 30% anden formbetaling før udsendelse af de første prøveprøver, 30% skimmelbalance, efter at du har accepteret de endelige prøver.
B: Produktionsbetaling: 50% depositum på forhånd, 50% før afsendelse af de endelige varer.
Q7: Hvordan gør du vores forretning langsigtet og godt forhold?
A:1. Vi holder god kvalitet og konkurrencedygtig pris for at sikre, at vores kunder drager fordel af produkter af den bedste kvalitet.
2. Vi respekterer enhver kunde som vores ven, og vi handler oprigtigt og bliver venner med dem, uanset hvor de kommer fra.
Hot Tags: Sprøjtestøbte plastdele støbning, Kina, producent, leverandør, fabrik, tilpasset, engros, køb, kvalitet, seneste salg, fremstillet i Kina
Relateret kategori
Send forespørgsel
Du er velkommen til at give din forespørgsel i nedenstående formular. Vi svarer dig inden for 24 timer.