Hjem
>
Produkt > Kernetilpasningstjeneste > Brugerdefineret støbning > Elektrisk scooter plast kropsdele støbning
Produkt
- Kernetilpasningstjeneste
- Sundhedspleje
- Elektroniske apparater og instrumenter
- Forme til mødre og børn
- Fritidssport
- Boligindretning Art
- Auto tilbehør
- Transport og lager
- Belysningsarmaturer
- Byggeudstyr
- Emballage produkt
- Uddannelse og laboratorier
- Bagagetilbehør til tøj
- Pleje og rengøringsmidler
- Landbrug & Skovbrug
- Mekanisk udstyr
- Kæledyrsartikler
- Køkkengrej
Elektrisk scooter plast kropsdele støbning
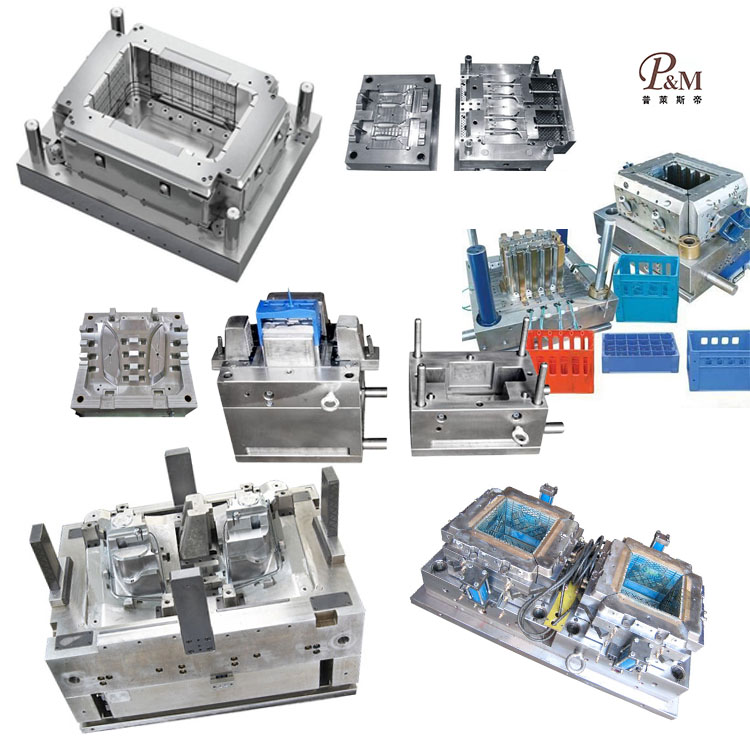
Ningbo (P&M) Plastic Metal Products Co., Ltd. har 17 års teknologi til fremstilling af forme og kan tilpasse støbning af elektriske scootere af plastikdele. Vi leverer professionelle tilpassede elektriske scootere til støbning af plastkroppe, og vi er en professionel producent af støbning af plastkroppe til elektrisk scooter. Vi har tilstrækkelig erfaring med at udvælge produktråmaterialer og støbematerialer. I færd med at tilpasse støbning af elektriske scootere af plastikdele, kan vores fabrik levere one-stop-service. Vi har design- og produktionskapaciteter relateret til støbning af plastkarosseridele til elektriske scootere, såsom: CAD-design, formfremstilling, sprøjtestøbning, produktion af plastprodukter, montering og andre teknologier.
Send forespørgsel
Produkt beskrivelse
Derudover har vores virksomhed etableret samarbejdsrelationer med plastråvareleverandører, trykkerier mv. for at sikre råvareforsyning og trykkvalitet. Gennem vores rige erfaring og perfekte forsyningskæde, kan vores virksomhed give kunderne højkvalitets tilpassede elektriske scootere til støbning af kropsdele til deres specifikke behov. Samtidig har vi 10 års professionel udenrigshandelserfaring, forstår udenrigshandelsprocessen og betjener vores kunder bedre. Til elektriske scootere til støbning af plastkarosseriprodukter kan vi lave tilsvarende plastdele, hvilket hovedsageligt udføres gennem sprøjtestøbeforme.
Plastkarosserikomponenter til elektriske scootere – inklusive for- og bagskærme, sidepaneler, dækkabinetter, styrdisplayhuse, batterirumsskaller, ratstammedæksler og baghjulsafskærmninger – er typisk store, tyndvæggede, buede og strukturelt integrerede dele. Disse produkter skal modstå langvarig udendørs eksponering for sol og regn, temperatursvingninger, gruspåvirkninger under kørsel og kontinuerlige vibrationer. Batterirummet kræver bæreevne og eksplosionssikre egenskaber; udvendige dele skal modstå revner efter maling og undgå gulning på grund af vejrlig; og strukturelle komponenter kræver slagfasthed, dimensionskonsistens og ensartede samlingsspalter. Almindelige råmaterialer falder i tre kategorier: ASA eller ABS+PC til udsatte udvendige dele; hærdet, modificeret PP til bærende batterirum og fendere; og højgennemsigtig pc til gennemsigtige lyscover og instrumentlinser. Det følgende afsnit beskriver den komplette støbeproces, der dækker forbehandling af råmateriale, installation og fejlfinding af støbeforme, sprøjtestøbningscyklusser, formning efter støbning, forebyggelse af defekter og kvalitetsinspektion.
I. Råmaterialeforbehandlingsproces
Råvareudvælgelse og genformalingshåndtering
Virgin ASA eller ABS+PC er valgt til udvendige karrosseripaneler og styrhuse på grund af UV-bestandighed og god sejhed ved lav temperatur; hærdet, fyldt PP bruges til batterirum og fendere for dets slagfasthed og moderate omkostninger; og PC bruges til gennemsigtige instrumentdæksler.
Til udvendige karrosseridele genbruges kun ren genslibning (indsprøjtninger/løbere) af samme materiale med et tilsætningsforhold på ≤8%. Blanding af genbrugsskrot i batterirum eller bærende forbindelseshuse er strengt forbudt; genbrugsmateriale reducerer slagfastheden, gør dele tilbøjelige til at revne under stød eller stød og skaber sikkerhedsrisici vedrørende batteriskader.
Under blanding tilsættes UV-resistente/vejrbestandige masterbatches og hydrolyse-resistente, lav-migrerende skimmelslipmidler for at forhindre "blooming" (blegning) forårsaget af udendørs regneksponering. Flammehæmmende materialer og glasfiberforstærkede materialer blandes og opbevares adskilt fra materialer af udvendig kvalitet for at eliminere krydskontaminering. Lavhastighedsblandere bruges i 8-12 minutter ved hastigheder ≤300 rpm for at forhindre højhastighedsfriktion i at nedbryde anti-aldringsadditiver.
Strenge standarder for tørring og affugtning
ASA, ABS+PC og PC er meget hygroskopiske; spormængder af fugt kan forårsage interne mikrobobler, hvilket fører til storskala malingsdelaminering efter belægning og brududbredelse langs boblesteder ved stød. ASA: Varmlufttørring ved 85°C i 4 timer; ABS+PC: Tørring ved 90°C i 5-6 timer; PC-instrumentdæksel: Affugtende tørring ved 110°C i 5 timer;
Modificeret PP: Tørres ved 60°C i 1 time kun under regntidens forhold med høj luftfugtighed for at fjerne overfladefugt. Efter tørring føres råmaterialerne til tragten via forseglede rørledninger for at forhindre fugtoptagelse og sekundær forurening fra værkstedsolietåge.
Tønderensning
Før skift af råmaterialer eller farver, bruges en specialiseret renseblanding til at tømme restmateriale fra tønden, hvilket forhindrer problemer som materialeblanding, farveafvigelse, delaminering og reduceret sejhed.
II. Installation og design af stor kropsform
Scooterkroppens komponenter er tyndvæggede dele med komplekse krumninger; den nominelle vægtykkelse er 1,8–2,3 mm, mens indvendige forstærkningsribber og monteringsknaster er 4–6 mm tykke. Denne betydelige variation i tykkelse gør delene meget modtagelige for krympning, vridning og inkonsekvente monteringsmellemrum mellem venstre og højre sidepaneler.
Valg af formstål
Til ASA og ABS+PC udvendige dele anvender formhulrummene S136 korrosionsbestandigt spejlfinish stål, fint poleret for at være fri for huller eller ridser, hvilket sikrer stabil malingvedhæftning. For fyldte PP-dele gennemgår formhulrummene en overordnet nitreringsbehandling for at modstå langvarigt slibende slid fra talkumfyldstoffer. Alle indvendige og udvendige hjørner har radier på R1,5 eller større for at eliminere stresskoncentrationer og forhindre revner forårsaget af vibrationer eller termisk cyklus. Skillelinjens bearbejdningspræcision bibeholdes inden for 0,01 mm for at minimere flash og forhindre samlingsfarer såsom klempunkter eller for store mellemrum.
Balanceret kølesystem (nøgle til at kontrollere forvridning)
Formen anvender symmetriske konforme kølekanaler, der følger produktets krumning, hvilket sikrer perfekt symmetri mellem lange og korte sider og mellem de indre og ydre overflader. Spiralkøleindsatser er installeret i tykvæggede monteringsknaster for at lette synkroniseret, afbalanceret varmeafledning og derved minimere temperaturforskelle mellem tykke og tynde sektioner.
Zoneinddelt formtemperaturkontrol: ASA sidepaneler: 55–65°C; ABS+PC instrumenthus: 70–80°C; Modificeret PP batterirum: 30–40°C. For høj formtemperatur fører til intensiveret krympning af krystallisation, hvilket forårsager dimensionelle afvigelser i venstre og højre beskyttelsesplader og ujævne monteringsspalter; omvendt resulterer overdrevent lav støbeformstemperatur i høj indre spænding, hvilket får huset til at deformeres eller deformeres under sæsonbestemte temperaturudsving.
Optimering af udluftning og balanceret udkast
På grund af den lange smeltestrømningsvej for kropskomponenten er kontinuerlige, fine udluftningskanaler (0,012-0,015 mm dybe) inkorporeret i enderne af buede overflader, langs ribber og ved svejseledningssteder for hurtigt at evakuere gasser, der genereres af smeltedbrydning, og derved forhindre sorte pletter og sprøde linjer. En kombination af symmetriske ejektorstifter og flade ejektorpuder bruges på indersiden af delen for at sikre ensartet udkastningskraft, hvilket eliminerer lokale stressmærker (blegning) og overfladedeformation; derudover er dedikerede små ejektorblokke installeret til snap-fit-tapperne for at forhindre brud, der kan føre til monteringshuller.
Protokoller for idriftsættelse og opsætning af forme
Kropsformen med enkelt hulrum er parret med en 500T-1000T sprøjtestøbemaskine, med klemplader strammet jævnt for at modstå høje injektionstryk og forhindre storskala flash forårsaget af formåbning (adskillelse af skillelinje). Vandstrømsdetektorer er installeret på kølekredsløb for at verificere fraværet af blokeringer eller lækager; lavtryks-form-klemmebeskyttelse aktiveres for at udløse automatisk formåbning i tilfælde af forhindringer (såsom løbere eller fremmedlegemer), og beskytter derved spejlfinish-hulrummet. Formen forvarmes i 30 minutter for at sikre ensartet og stabil kavitetstemperatur, før der udføres lavtryks-testskud med lav hastighed. Injektionsparametre – inklusive tryk, hastighed og holdetryk – justeres iterativt; masseproduktion begynder først, efter at den første artikel har bestået kvalitetsinspektioner med hensyn til dimensioner, udseende og sejhed. III. Standard sprøjtestøbningscyklusproces
Komplet enkelt-støbe-cyklus: Formlukning → Præ-plastificering/materialeakkumulering → Flertrins injektionsfyldning → To-trins holdetryk → Konstant temperatur afkøling/indstilling → Tre-trins decelereret formåbning → Flertrins lavhastighedsudkastning → Automatisk delfjernelse ved robotarm.
Præcis zoneinddelt temperaturkontrol for tønden
ASA kropspaneler: 170–200°C; dysetemperaturen må ikke overstige 210°C (overdreven varme forårsager nedbrydning af UV-resistente tilsætningsstoffer, hvilket fører til kortvarig gulning under udendørs eksponering).
ABS+PC instrumenthuse: 190–250°C; øvre grænse må ikke overstige 260°C (høje temperaturer reducerer sejhed ved lav temperatur, hvilket gør dele tilbøjelige til at revne ved stød om vinteren).
Hærdede PP batterirum og stænkskærme: 190–220°C (overdreven varme får fyldstof til at udfælde, hvilket resulterer i hvide pletter på overfladen eller "blomstring").
PC transparente dæksler: 270–290°C.
Flertrins påfyldningsproces med variabel hastighed
Buede kropsdele anvender en tre-trins fyldningsproces med variabel hastighed: lavhastighedsbuffer ved porten, medium-til-høj hastighed påfyldning for den buede hovedkrop og reduceret hastighed til udluftning ved fjerne svejselinjeområder for at minimere intern spænding forårsaget af molekylær forskydning. Indsprøjtningstryk: 85–110 bar; for lavt tryk resulterer i dårlig svejseledningssammensmeltning og brud på grund af drivvibrationer, mens for højt tryk fører til øget flash og intern stressakkumulering, hvilket forårsager blegning eller revner, når det udsættes for regn eller temperaturudsving.
To-trins holdetryk
PP udviser betydelig krystallisationskrympning, så en to-trins holdetrykprofil er indstillet til at kompensere for krympning; ASA og ABS+PC udviser lavere krympning, så lavtryks, kortvarig fastholdelse anvendes. Holdetiden er 6-10 s for tyndvæggede buede huse og 12-20 s for tykvæggede batterirum og monteringsknaster/clips for at fjerne synkemærker ved ribber og monteringsstolper; holdetryk og materialeakkumulering forekommer samtidigt for at forkorte støbecyklussen.
Specifikationer for køling og fjernelse af dele
Køletiden er beregnet til 3–4 s pr. 1 mm vægtykkelse; et standardhus på 2 mm kræver 9-13 sekunders afkøling. Utilstrækkeligt afkølede plastdele kan virke flade ved udtagning af formen, men gennemgår fortsat krympning og deformation efter 24 timer, hvilket fører til monteringsforskydning og inkonsekvente mellemrum på tværs af køretøjet. Formåbnings- og udstødningsprocesserne skal være jævne og langsom; robotgribere skal bruges til håndtering af kosmetiske dele, med manuel kontakt på buede overflader strengt forbudt for at forhindre fingeraftryk eller olier i at kompromittere malingens vedhæftning. Efter fjernelse skal dele lægges fladt på specialiserede buede armaturer; stabling eller komprimering af varme dele er strengt forbudt for at undgå permanent vridning af de buede overflader.
Vi er en producent af støbning af plastlegemer til elektriske scootere, der leverer fremstilling af højkvalitets støbning af elektriske scootere af plastkroppe. Så længe du ønsker at tilpasse/udvikle støbningsprodukter til elektriske scootere i plastkroppe, kan du finde os. Vi har professionelt sprøjtestøbedesign og moden fremstillingsteknologi, der giver dig one-stop-service, fra produktdesign-formfremstilling-produktproduktion-produktemballage-produkttransport, vi kan hjælpe dig i hvert led. Så længe du kommer til os, vil vi yde dig den ultimative service og tilfredsstille dig i forhold til produktkvalitet, produktionstid, informationsdialog mv.
|
Produktnavn |
Løbebåndsstøbning |
|
Giv venligst |
2D, 3D, prøver eller størrelsen af multi-vinkel billederne |
|
Skimmeltid |
20-35 dage |
|
Produkt tid |
7-15 dage |
|
Formpræcision |
+/-0,01 mm |
|
Skimmelsvamp liv |
50-100 millioner skud |
|
Produktionsproces |
Revisionstegninger - skimmelstrømsanalyse - Designvalidering - Custom Materials - Formbearbejdning - kernebehandling - elektrodebearbejdning - Løbesystem forarbejdning - bearbejdning af dele og indkøb - bearbejdningsaccept - hulrum overfladebehandling proces - kompleks tilstand Die - Hele formoverfladebelægning - Monteringsplade - formprøve - prøvetest - afsendelse prøver |
|
Skimmelhule |
Ét hulrum, multi-hulrum eller samme forskellige produkter laves sammen |
|
Formmateriale |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Løber system |
Varm løber og kold løber |
|
Grundmateriale |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Slutte |
Pitting ordet, spejlfinish, mat overflade, striae |
|
Standard |
HASCO, DME eller afhængig af |
|
Hovedteknologi |
Fræsning, slibning, CNC, EDM, tråd skæring, udskæring, EDM, drejebænke, overfladefinish mv. |
|
Software |
CAD,PRO-E,UG Designtid: 1-3 dage (normale omstændigheder) |
|
Produktmateriale |
ABS,PP,PC,PA6,PA66,TPU,POM,PBT,PVC,HIPS,PMMA,TPE,PC/ABS,TPV,TPO,TPR,EVA,HDPE,LDPE,CPVC,PVDF,PPSU.PPS. |
|
Kvalitetssystem |
ISO9001:2008 |
|
Fastlæg tid |
20 dage |
|
Udstyr |
CNC, EDM, afskæring Maskine, plastikmaskiner osv. plastkuffertform zhe jiang |


Fremstilling af plastsprøjtestøbeforme

Specifikationer for plaststøbning

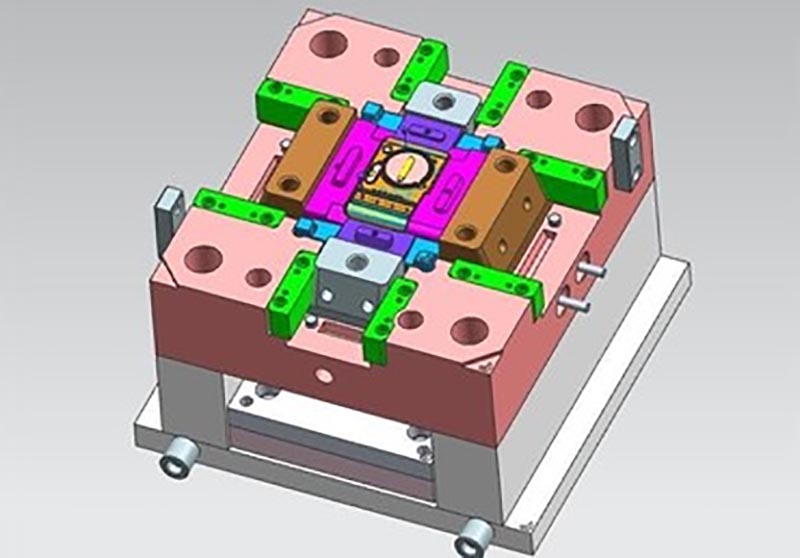
Form design:



Transaktionsproces:

Skimmeltest:


Produktets emballage

Fabrik
Vi er Custom Plastic Mold fabrik. Vores fabrik er plastsprøjtestøbeproducent. vi har 17 års erfaring i professionel tilpasset plastform og 10 års erfaring med udenrigshandel. Vi er leverandør af tilpasset plaststøbeform. Vi kan levere tilpasset plaststøbeservice. Vores fabrik kan fremstille de sprøjtestøbte plastdele, og kvaliteten af produkterne vil tilfredsstille dig.
Vi har mere end 50 avancerede maskiner og hundredvis af ingeniører og designere. Vi kan levere one-stop service, fra produktdesign - formfremstilling - produktproduktion - produktemballage - transport. Vi har en komplet produktionskæde. Vi kan opfylde alle dine krav.
Tjenester vi leverer:
Professionel brugerdefineret form service, plast forme design og fremstilling. plastik produkt produktion, produkt design, form design, blæse form tilpasning, rotationsform tilpasning, die-casting form tilpasning. 3D-printtjenester, CNC-produktionstjenester, produktemballage, tilpasset emballage, forsendelsestjenester.










Vi overholder altid principperne om kvalitet først og gang først. Mens du giver kunderne produkter af højeste kvalitet, så prøv at maksimere produktionseffektiviteten og forkorte produktionstiden. Vi er stolte af at fortælle hver kunde, at vores virksomhed ikke har mistet nogen kunde siden etableringen. Hvis der er et problem med produktet, vil vi aktivt søge en løsning og tage ansvar til det sidste.

FAQ
Q1: Er du handelsvirksomhed eller producent?
A: Vi er producenter.
Q2. Hvornår kan jeg få tilbuddet?
A: Vi citerer normalt inden for 2 dage efter, at vi har modtaget din forespørgsel.
Hvis du haster meget, så ring til os eller fortæl os i din e-mail, så vi først kan give et tilbud til dig.
Q3. Hvor lang er leveringstiden for skimmelsvamp?
A: Det hele afhænger af produkternes størrelse og kompleksitet. Normalt er leveringstiden 25 dage.
Q4. Jeg har ingen 3D-tegning, hvordan skal jeg starte det nye projekt?
A: Du kan levere os en støbeprøve, vi hjælper dig med at færdiggøre 3D-tegningsdesignet.
Q5. Før forsendelse, hvordan sikrer man, at produkternes kvalitet?
A: Hvis du ikke kommer til vores fabrik og heller ikke har tredjeparten til inspektion, vil vi være din inspektionsmedarbejder.
Vi vil give dig en video til produktionsprocesdetaljer, herunder procesrapport, produktstørrelsesstruktur og overfladedetaljer, pakningsdetaljer og så videre.
Q6. Hvad er dine betalingsbetingelser?
A: Formbetaling: 40% depositum af T/T på forhånd, 30% anden formbetaling før udsendelse af de første prøveprøver, 30% skimmelbalance, efter at du har accepteret de endelige prøver.
B: Produktionsbetaling: 50% depositum på forhånd, 50% før afsendelse af de endelige varer.
Q7: Hvordan gør du vores forretning langsigtet og godt forhold?
A:1. Vi holder god kvalitet og konkurrencedygtig pris for at sikre, at vores kunder drager fordel af produkter af den bedste kvalitet.
2. Vi respekterer enhver kunde som vores ven, og vi handler oprigtigt og bliver venner med dem, uanset hvor de kommer fra.
Hot Tags: Elektrisk scooter plastik kropsdele støbning, Kina, producent, leverandør, fabrik, tilpasset, engros, køb, kvalitet, seneste salg, fremstillet i Kina
Relateret kategori
Send forespørgsel
Du er velkommen til at give din forespørgsel i nedenstående formular. Vi svarer dig inden for 24 timer.