Hjem
>
Produkt > Kernetilpasningstjeneste > Brugerdefineret støbning > Støbning af computer plastdele
Produkt
- Kernetilpasningstjeneste
- Sundhedspleje
- Elektroniske apparater og instrumenter
- Forme til mødre og børn
- Fritidssport
- Boligindretning Art
- Auto tilbehør
- Transport og lager
- Belysningsarmaturer
- Byggeudstyr
- Emballage produkt
- Uddannelse og laboratorier
- Bagagetilbehør til tøj
- Pleje og rengøringsmidler
- Landbrug & Skovbrug
- Mekanisk udstyr
- Kæledyrsartikler
- Køkkengrej
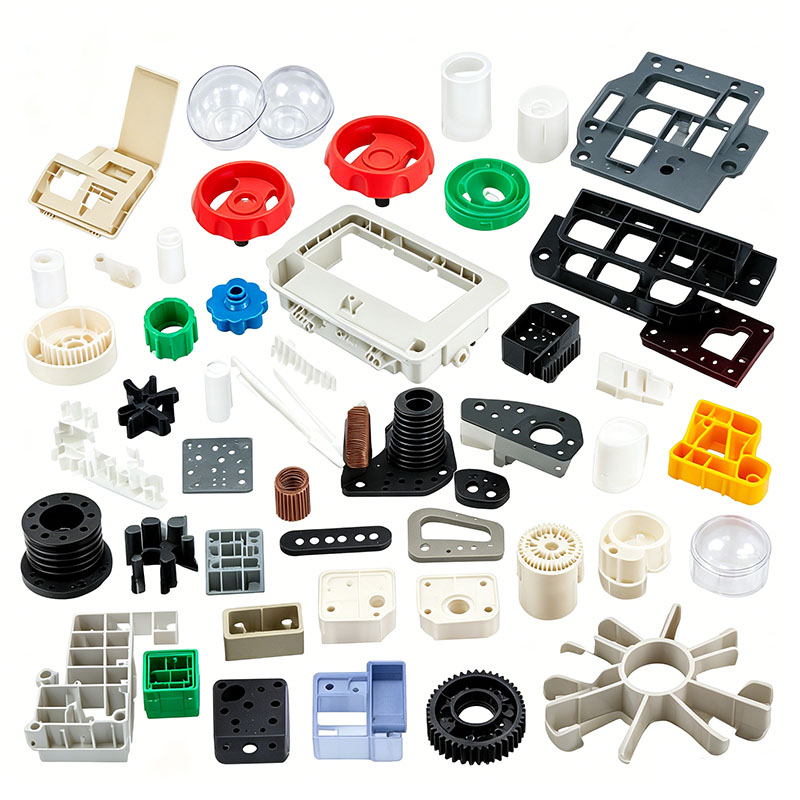
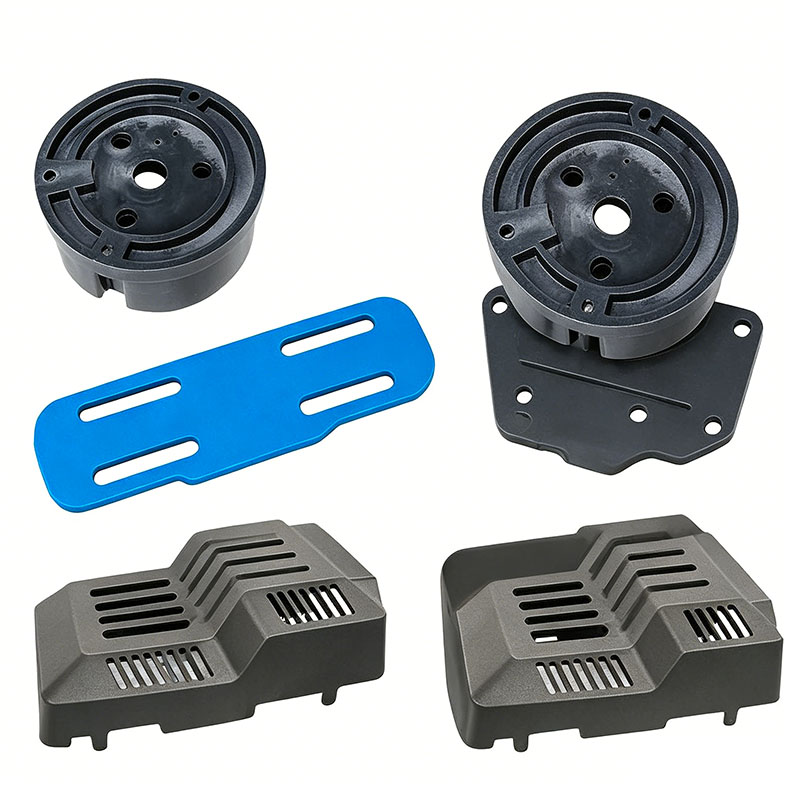
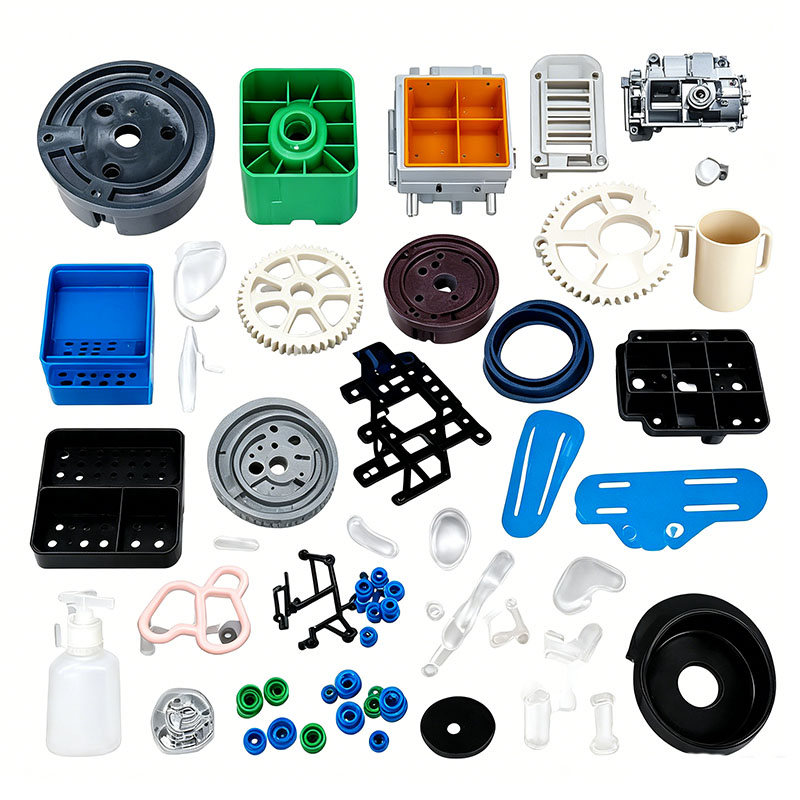
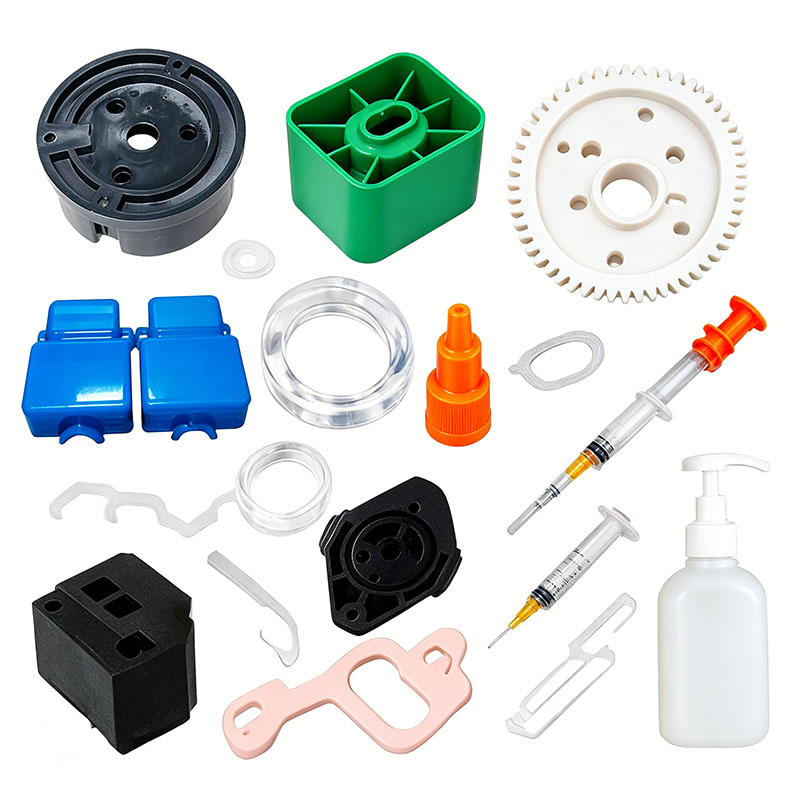
Støbning af computer plastdele
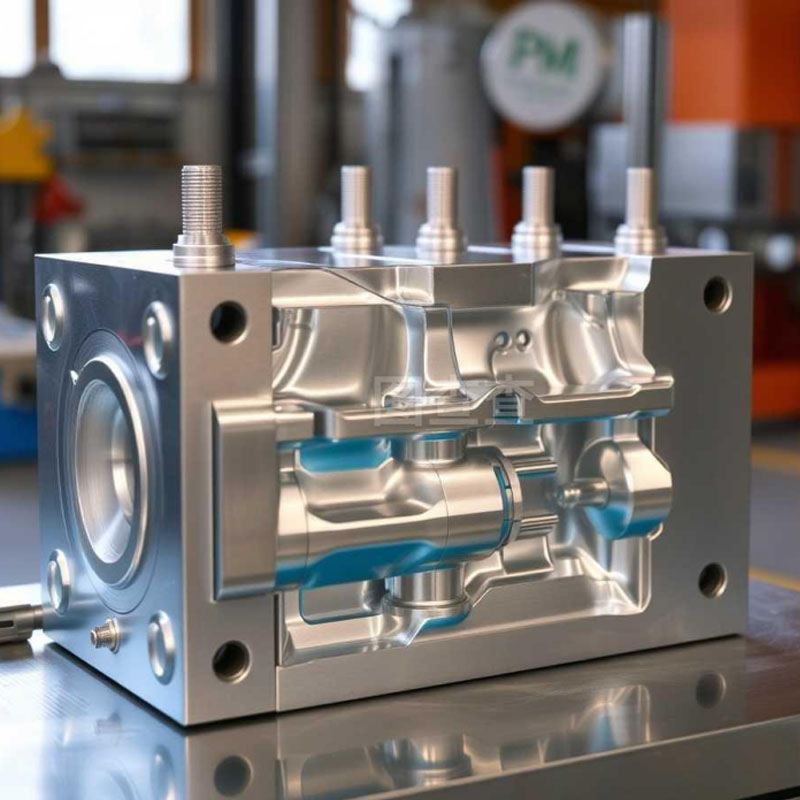
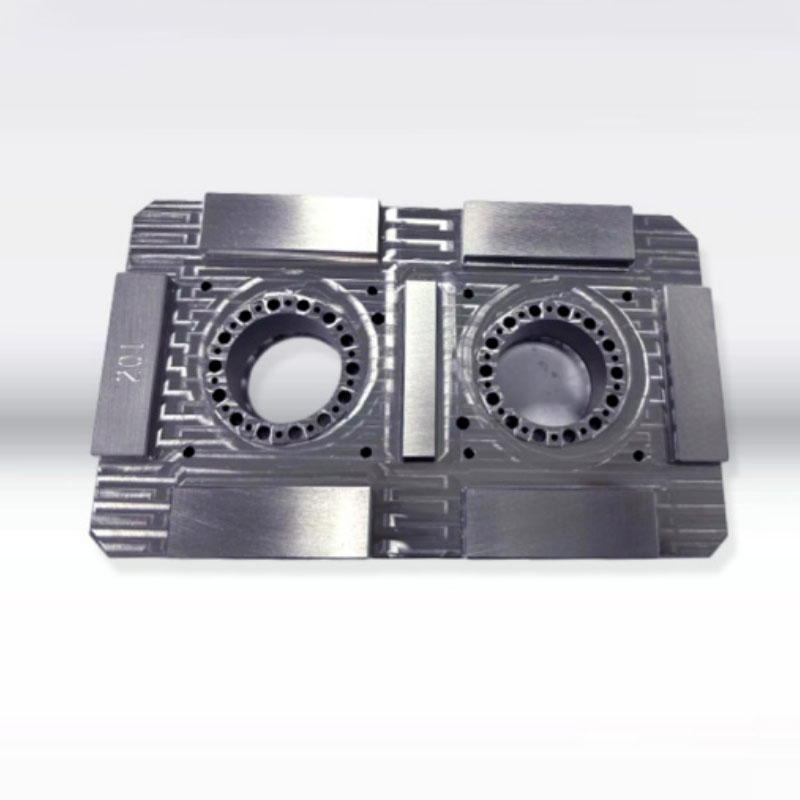
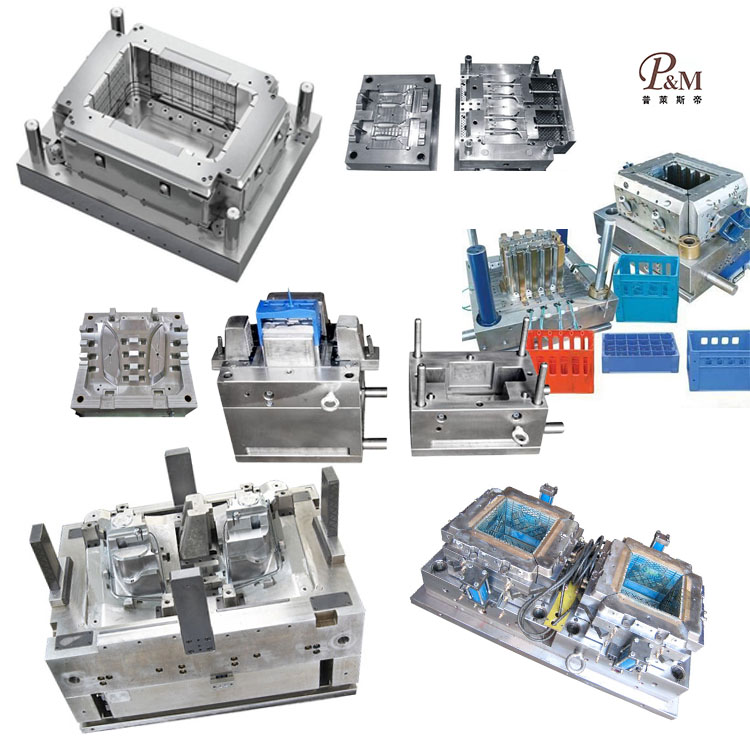
Ningbo (P&M) Plastic Metal Products Co., Ltd. har 17 års teknologi til fremstilling af forme og kan tilpasse støbning af computerplastikdele. Vi leverer professionelle tilpassede støbning af computerplastikdele, og vi er en professionel støbning af computerplastikdele. Vi har tilstrækkelig erfaring med at udvælge produktråmaterialer og støbematerialer. I færd med at tilpasse støbning af computerplastikdele kan vores fabrik levere one-stop-service. Vi har design- og produktionskapaciteter relateret til støbning af computerplastikdele, såsom: CAD-design, fremstilling af forme, sprøjtestøbning, produktion af plastprodukter, montering og andre teknologier.
Send forespørgsel
Produkt beskrivelse
Derudover har vores virksomhed etableret samarbejdsrelationer med plastråvareleverandører, trykkerier mv. for at sikre råvareforsyning og trykkvalitet. Gennem vores rige erfaring og perfekte forsyningskæde kan vores virksomhed give kunderne skræddersyede produkter af høj kvalitet til computerplastikdele, der opfylder deres specifikke behov. Samtidig har vi 10 års professionel udenrigshandelserfaring, forstår udenrigshandelsprocessen og betjener vores kunder bedre. Til computer plastdele støbeprodukter kan vi lave tilsvarende plastdele, hvilket hovedsageligt udføres gennem sprøjtestøbeforme.
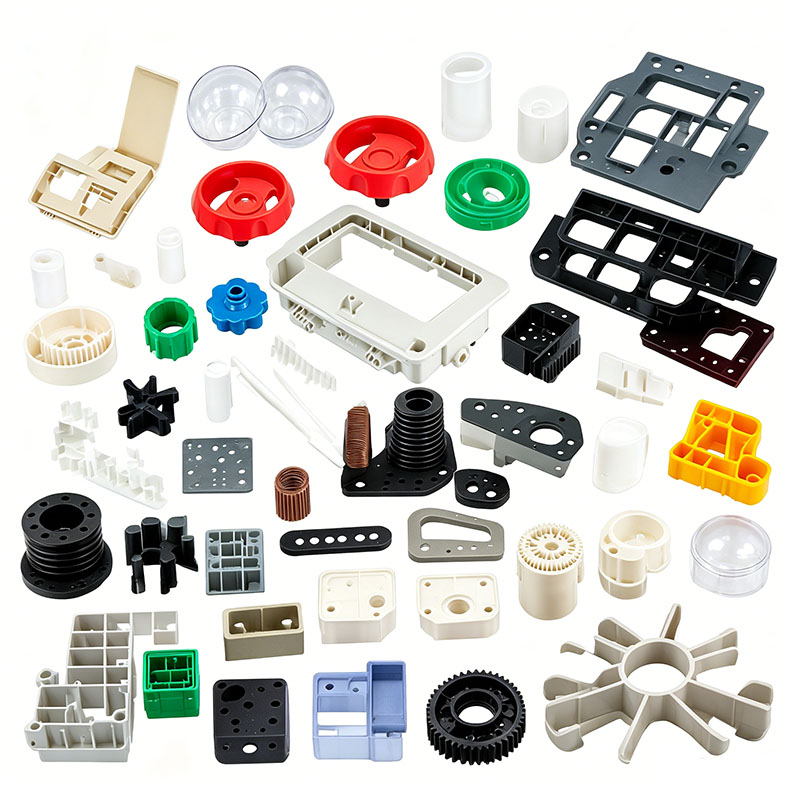
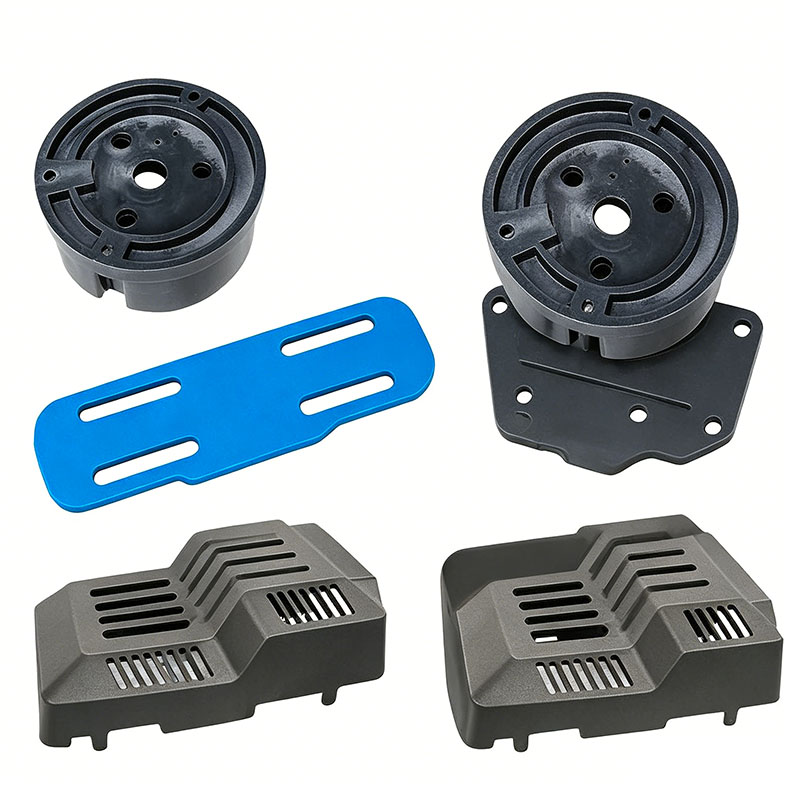
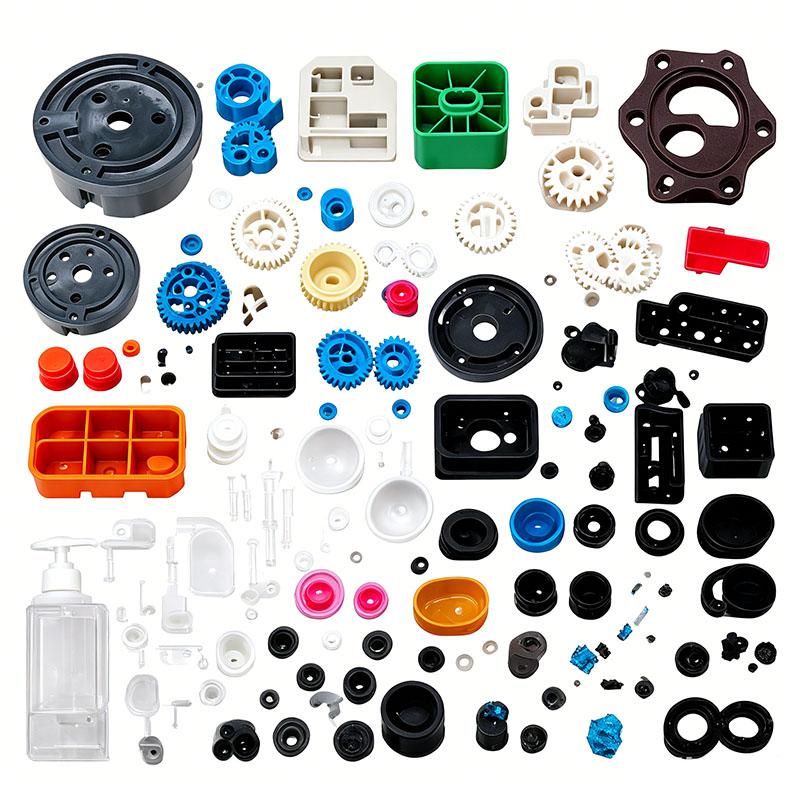
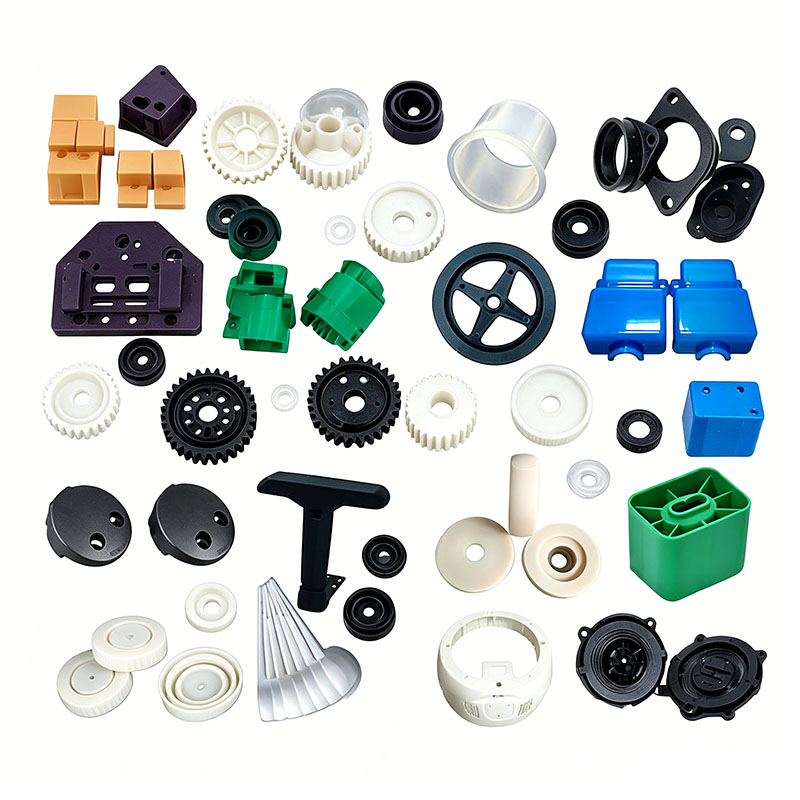
Plastkomponenter til computere – inklusive bærbare A/B/C/D-dæksler, skærmhuse, chassispaneler, tastaturtastaturer, køleblæserrammer, portdæksler, batterihuse, grafikkortbeslag og harddiskbakker – falder i fire kategorier: æstetiske/dekorative dele, strukturelle belastningsbærende dele og varmestyringskomponenter, varmestyringskomponenter, varmestyringskomponenter. Disse produkter er designet til langvarig indendørs brug, kræver letvægts tyndvægskonstruktion, højpræcisionsmontering, lav indre belastning, lav lugt, faldmodstand og elektrisk isolering/flammehæmning; desuden skal nogle termiske komponenter modstå langvarige høje temperaturer, mens batterikabinetter skal opfylde eksplosionssikre og slagfaste standarder. Mainstream-materialer omfatter ABS, ABS+PC-legeringer, glasfiberforstærket PC, flammehæmmende PP, POM og HIPS med høj stivhed. Støbeprocesser fokuserer på fem centrale præstationsindikatorer: fejlfri æstetik, dimensionspræcision, lav spænding (for at forhindre revner), stabil flammehæmning og varmebestandighed (for at forhindre deformation). Nøgleformningsovervejelser behandles systematisk på tværs af råmaterialeforbehandling, formdesign, sprøjtestøbningsprocesser, efterbehandling og defektforebyggelse.
I. Råmaterialevalg og forbehandling til støbning
1. Materialeklassificering og matchning
Laptop-kabinetter og skærmrammer: ABS+PC-legeringer (høj slagfasthed, varmebestandighed og egnethed til maling/anodisering; sikrer, at tyndvæggede kabinetter ikke bliver skøre eller revner).
Chassishuse og dekorative dæksler: Højglans ABS og modificeret HIPS (fremragende støbt glans og moderate omkostninger).
Batterihuse, grafikkortbeslag og harddiskbakker: Flammehæmmende pc og glasfiberforstærket pc (V-0 flammehæmning, knusningsmodstand og eksplosionssikre egenskaber).
Køleblæserrammer og luftudtagsskærme: Varmebestandig modificeret PP (modstår deformation under længere tids udsættelse for høje temperaturer).
Nøglehætter og præcisionsglideklemmer: POM og slagfast ABS (slidstyrke og modstandsdygtighed over for stressblegning ved gentagne tryk).
Streng kontrol med materialegenanvendelse: Brugen af genslibning (genbrugt knust materiale) er forbudt til æstetiske kabinetter til bærbare computere og flammehæmmende batterihuse, da genbrugsmateriale reducerer slagstyrken og kompromitterer flammehæmmende systemer; for standardchassis dekorative dele er tilsætningsforholdet af løbeskrot (indløb) begrænset til ≤10%, og materialer skal være af samme type, knust og sigtet før blanding. Når du blander materialer, skal du inkorporere miljøvenlige masterbatches med lavt VOC og lavmigrerende skimmelfrigøringsmidler for at forhindre lugtdannelse i det lukkede chassismiljø; Opbevar glasfiber og flammehæmmende materialer separat og bland dem ikke med standard ABS for at undgå ydeevneforringelse.
2. Materialeblandingsprotokoller
Brug en forseglet lavhastighedsblander, der kører ved 260–300 rpm i en blandingsvarighed på 6–10 minutter. Forbyd strengt højhastigheds, langvarig blanding til glasfiberforstærket PC for at forhindre fiberbrud og reduceret stivhed i huset; udfør blanding af kosmetiske dele i et helt lukket miljø for at minimere vedhæftning af støv, hvilket kan forårsage overfladegruber. Opbevar materialer med forskellige farvekoder og flammehæmmende/ikke-flammehæmmende kvaliteter i separate zoner for at eliminere batchdefekter forårsaget af materialesammenblanding.
3. Obligatoriske standarder for tørring og affugtning
ABS, PC og ABS+PC er meget hygroskopiske; spormængder af fugt kan forårsage "sølvstriber" og interne mikrohulrum, hvilket fører til revner langs disse hulrum under faldtest og kompromitterer trykmodstanden af flammehæmmende komponenter.
ABS+PC-huse: Affugt/tør ved 90°C i 4–6 timer; hold fugtindholdet under 0,04%.
Flammehæmmende PC-batterihuse: Affugt ved konstant 110°C i 5 timer; gentørrer råvarer, hvis maskinen har stået i tomgang i mere end 1 time.
Standard ABS chassisdele: Varmlufttør ved 80°C i 3 timer.
PP og POM har ekstremt lave vandabsorptionshastigheder; tør ved 60°C i 1 time kun i regntiden for at fjerne overfladefugt. Efter tørring transporteres råmaterialerne til maskinen via forseglede beholdere for at forhindre genoptagelse af værkstedsfugtighed.
II. Nøglepunkter for formdesign og maskinopsætning
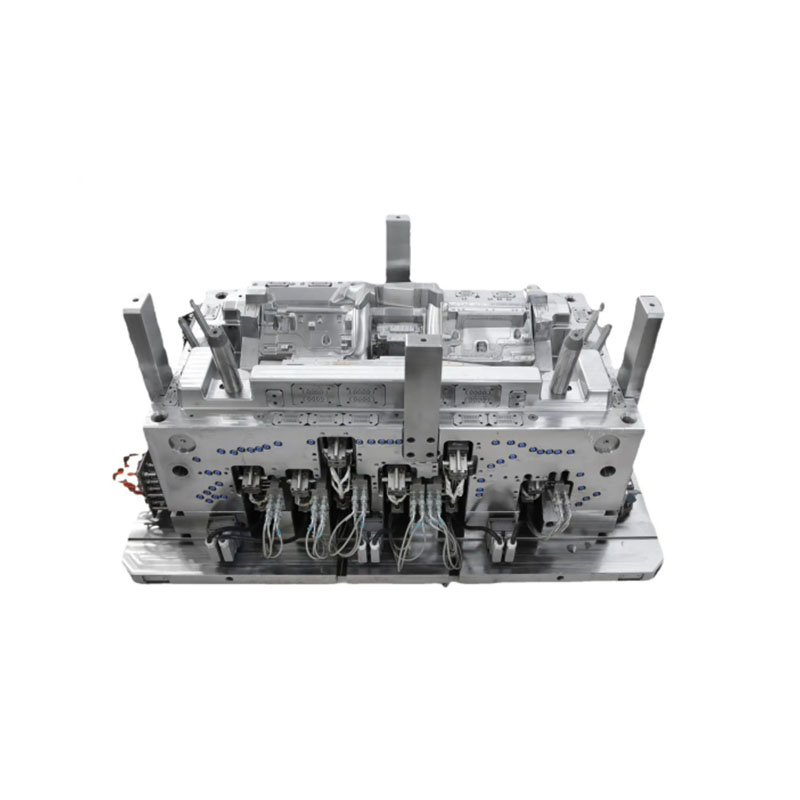
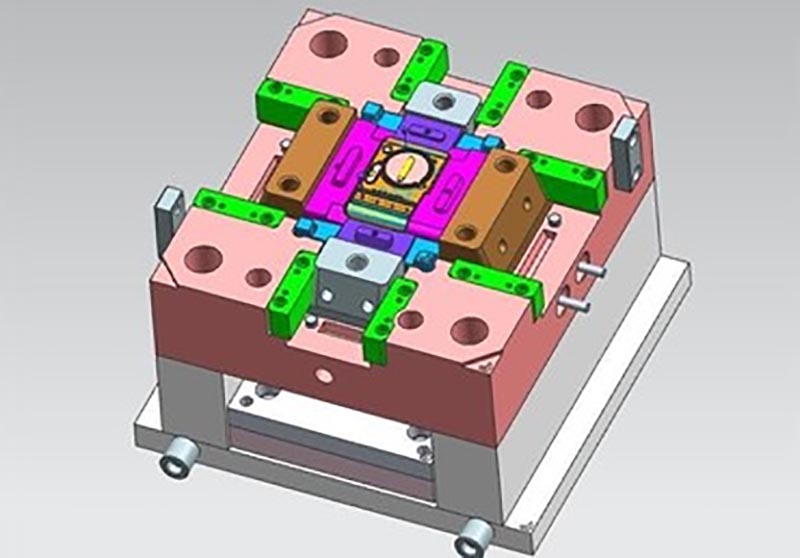
Computerplastikdele spænder fra ultratynde huse med stor overflade til små præcisionsdele med flere hulrum; formdesign fokuserer på spejlfinish polering, afbalanceret køling, afbalanceret udkastning og uafhængig udluftning. **Udvalg af formstål**
Til hulrummene i notebook- og monitorhuse vælges S136 eller STAVAX spejlfinish, korrosionsbestandigt stål; dette giver mulighed for en spejllignende polering – fri for ridser eller huller – der opfylder kravene til spraybelægning og teksturerede finish. Hulrum til glasfiberforstærket PC og flammehæmmende komponenter gennemgår en omfattende nitreringsbehandling for at modstå det slibende slid forårsaget af glasfibre og flammehæmmende additiver. 718H forhærdet stål bruges til nøglehætter og små snap-fit komponenter. Alle hjørner har afrundede radier (R-fileter) for at eliminere stresskoncentrationer og forhindre revner under faldtest.
**Balanceret kølesystem (nøgle til at kontrollere forvridning og dimensionsdrift)**
Notebook-huset har en vægtykkelse på kun 1,2–1,8 mm, mens indvendige ribber og monteringsknaster er 3–5 mm tykke; denne ulighed fører let til ujævn krympning og for store monteringsspalter. Formen bruger konforme kølekanaler med spiralkølende kerner indlejret i tykvæggede fremspring, og kølekredsløbene på venstre og højre side af huset er perfekt symmetriske. Formtemperaturer styres præcist af zone: 70–80°C for ABS+PC-huse, 50–60°C for ABS-chassis og 80–90°C for glasfiberforstærkede, flammehæmmende PC-dele. Høje formtemperaturer reducerer molekylær forskydningsspænding og forhindrer efterbelægningsrevner.
**Optimeret udluftning og balanceret udkast**
På grund af de lange smeltestrømningsveje i huse med stort areal skæres kontinuerlige udluftningskanaler (0,012 mm dybe) langs omkredsen af skillelinjen, og yderligere udluftningsindsatser placeres ved svejselinjer og distale påfyldningspunkter for at forhindre forbrænding og utilstrækkelig svejsestyrke. Til ultratynde notebook-huse sikrer et afbalanceret udkastningssystem, der kombinerer flere udkasterstifter og udkasterblokke, ensartet kraft, hvilket eliminerer stressmærker ("hvidning") og lokaliserede fordybninger. I multi-cavity keycap-forme er hvert hulrum uafhængigt udluftet for at forhindre korte skud og blitz.
**Standarder for installation og drift**
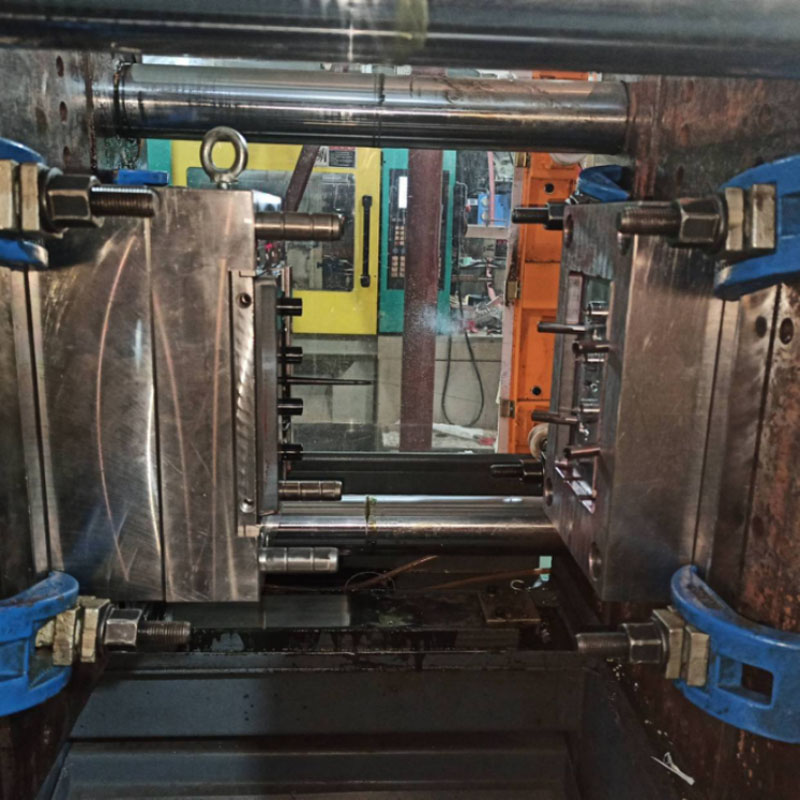
Store forme til notebook-huse er parret med 500T–900T sprøjtestøbemaskiner; spændeplader strammes jævnt for at forhindre åbning af skimmelsvamp (mugånding) og flashdannelse under højtryksindsprøjtning. Installer vandstrømsdetektorer i kølekredsløbene for at sikre uhindret flow; kalibrer lavtryks-form-lukningsbeskyttelse for at forhindre, at resterende indløbsmateriale beskadiger støbeformens hulrum med spejlfinish; rengør tønden grundigt før behandling af flammehæmmende PC for at fjerne rester af anden plast.
III. Nøglepunkter for sprøjtestøbningsproceskontrol
Kerneprocesstrategi: Skånsom fyldning med lav forskydning, to-trins graderet lavtryksholding og tilstrækkelig, afbalanceret køling til at minimere intern belastning og sikre dimensionsstabilitet og faldmodstand for tyndvæggede huse.
Præcis zoneinddelt tøndetemperaturkontrol
ABS+PC kabinetter til bærbare computere: 190–250°C (dyse ≤ 260°C); overdreven varme forårsager materialenedbrydning og reducerer slagfastheden betydeligt.
Brandhæmmende PC-batterihuse: 260–290°C (øvre grænse ≤ 300°C); høje temperaturer kan kompromittere det flammehæmmende system.
ABS chassispaneler: 170–200°C.
POM-taster: 180–210°C; overdreven varme fører til nedbrydning og frigivelse af irriterende gasser.
Zoned variabel hastighed påfyldningsproces
Ultratynde bærbare huse anvender tre-trins fyldning med variabel hastighed: lavhastighedsbuffring ved porten, medium til høj hastighed for hurtig formpåfyldning og reduceret hastighed ved svejselinjeområdet (enden af hulrummet) for at minimere forskydningsinduceret indre spænding. Glasfiberforstærkede pc-dele fyldes ved middel til lav hastighed gennem hele processen for at mindske fibereksponeringen og sikre et ensartet udseende. Indsprøjtningstryk: 85–120 bar; utilstrækkeligt tryk resulterer i svage svejselinjer og brud ved tab, mens for højt tryk forårsager øget flash og intern spændingsakkumulering.
To-trins graderet holdetryk
Amorfe materialer som PC og ABS+PC udviser lavt svind; en to-trins lavtryksholdestrategi bruges til at kompensere for mindre krympning og eliminere synkemærker ved monteringsknaster. Holdetiden er 5–10 sekunder for ultratynde kosmetiske huse og 12–18 sekunder for tykvæggede batteribeslag; fastholdelse og plastificering (materialeopladning) sker samtidigt for at forkorte støbecyklussen.
Specifikationer for køling og deludkast
Køletiden er beregnet til 3–4 s pr. 1 mm vægtykkelse; 1,5 mm bærbare kabinetter kræver 6-9 sekunders afkøling. Hvis huset er utilstrækkeligt afkølet, vil det undergå fortsat krympning efter støbning, hvilket fører til huller eller løse snappasninger under montering. Formåbnings- og udkastningsprocesserne udføres ved konsekvent lave hastigheder og med jævn bevægelse; robotarme på den automatiske linje håndterer fjernelse af dele, og manuel kontakt med kosmetiske overflader er strengt forbudt for at forhindre olieforurening i at kompromittere belægningens vedhæftning. Efter fjernelse lægges dele fladt på specialiserede armaturer; Det er forbudt at stable eller komprimere husene, mens de stadig er varme.
IV. Nøglepunkter for efterbehandling, omformning og overfladefinish
Computerhuse kræver ofte maling, teksturering og UV-hærdning; problemer såsom intern stress, grater eller let vridning kan direkte forårsage monteringsfejl eller kosmetiske defekter, hvilket gør efterbehandlingstrin vigtige.
Port- og gratbeskæring
For dele med pin-porte eller hot-runner-systemer er resterende portmateriale minimal og fjernes via batch-ultralydsslibning. Store porte fra koldløbssystemer trimmes flush ved hjælp af hydrauliske fræsere, mens fine blink langs skillelinjen forsigtigt fjernes med et fint pneumatisk slibehoved, hvilket sikrer gratfrie sammenkoblingsflader for en jævn samling. Diamantslibehoveder bruges til at fjerne hårde grater fra glasfiberforstærkede pc-dele.
Udglødning for stresslindring
Alle ABS+PC- og PC-huse, der er beregnet til maling eller UV-behandling, gennemgår konstant-temperaturudglødning i en ovn ved 70°C i 2-3 timer, efterfulgt af langsom, naturlig afkøling. Dette lindrer grundigt interne støbespændinger, forhindrer revner under maling/hærdningsprocessen eller på grund af termisk cykling. Skærmrammer eller varmeafledningsrammer, der udviser let vridning, er placeret i metalarmaturer til termisk omformning ved lav temperatur for at sikre dimensionel konsistens på tværs af batchen.
Overfladebehandling
Før maling gennemgår bærbare huse elektrostatisk støvfjernelse og plasmaaffedtning for at eliminere skimmelsvampe og forbedre malingens vedhæftning. Gennemsigtige pc-covers modtager UV-hærdning for ridse- og slidstyrke. Flammehæmmende batterihuse gennemgår prøveudtagningstests for isolering og flammehæmning. Keycaps har skærmtrykte tegn med blækvedhæftning, der opfylder standarderne, hvilket sikrer, at trykket ikke slides af under længere tids brug. V. Målrettet forebyggelse og kontrol af hyppige defekter
Revner efter hussprøjtning: Overdreven indre støbespænding; øge støbeformens temperatur, tilføje et udglødningstrin og reducere injektionshastigheden.
Batterihusets flammehæmmende svigt: Flammehæmmende middel blandet i genslibning eller overophedning af tønde; behandle flammehæmmende materiale separat og strengt kontrollere den øvre grænse for tøndetemperatur.
Ultratynd husforvrængning og store monteringsmellemrum: Asymmetriske kølekanaler eller ubalancerede holdetrykparametre; optimer til symmetriske kølekanaler og udfør termisk formning efter støbning.
Sølvstriber og mikrobobler på huset: Utilstrækkelig tørring af PC/ABS; forlænge affugtningstiden og sikre, at beholderen er forseglet mod fugt.
Taster, der bliver hvide eller slides let ved tryk: Brug af standard ABS i stedet for POM; reducere udkastningshastigheden og optimere formudluftningen.
Vi er en producent af computerplastikdele, der leverer støbning af computerplastdele af høj kvalitet. Så længe du ønsker at tilpasse/udvikle støbeprodukter til computerplastikdele, kan du finde os. Vi har professionelt sprøjtestøbedesign og moden fremstillingsteknologi, der giver dig one-stop-service, fra produktdesign-formfremstilling-produktproduktion-produktemballage-produkttransport, vi kan hjælpe dig i hvert led. Så længe du kommer til os, vil vi yde dig den ultimative service og tilfredsstille dig i forhold til produktkvalitet, produktionstid, informationsdialog mv.
|
Produktnavn |
Løbebåndsstøbning |
|
Giv venligst |
2D, 3D, prøver eller størrelsen af multi-vinkel billederne |
|
Skimmeltid |
20-35 dage |
|
Produkt tid |
7-15 dage |
|
Formpræcision |
+/-0,01 mm |
|
Skimmelsvamp liv |
50-100 millioner skud |
|
Produktionsproces |
Revisionstegninger - skimmelstrømsanalyse - Designvalidering - Custom Materials - Formbearbejdning - kernebehandling - elektrodebearbejdning - Løbesystem forarbejdning - bearbejdning af dele og indkøb - bearbejdningsaccept - hulrum overfladebehandling proces - kompleks tilstand Die - Hele formoverfladebelægning - Monteringsplade - formprøve - prøvetest - afsendelse prøver |
|
Skimmelhule |
Ét hulrum, multi-hulrum eller samme forskellige produkter laves sammen |
|
Formmateriale |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Løber system |
Varm løber og kold løber |
|
Grundmateriale |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Slutte |
Pitting ordet, spejlfinish, mat overflade, striae |
|
Standard |
HASCO, DME eller afhængig af |
|
Hovedteknologi |
Fræsning, slibning, CNC, EDM, tråd skæring, udskæring, EDM, drejebænke, overfladefinish mv. |
|
Software |
CAD,PRO-E,UG Designtid: 1-3 dage (normale omstændigheder) |
|
Produktmateriale |
ABS,PP,PC,PA6,PA66,TPU,POM,PBT,PVC,HIPS,PMMA,TPE,PC/ABS,TPV,TPO,TPR,EVA,HDPE,LDPE,CPVC,PVDF,PPSU.PPS. |
|
Kvalitetssystem |
ISO9001:2008 |
|
Fastlæg tid |
20 dage |
|
Udstyr |
CNC, EDM, afskæring Maskine, plastikmaskiner osv. plastkuffertform zhe jiang |


Fremstilling af plastsprøjtestøbeforme

Specifikationer for plaststøbning

Form design:



Transaktionsproces:

Skimmeltest:


Produktets emballage

Fabrik
Vi er Custom Plastic Mold fabrik. Vores fabrik er plastsprøjtestøbeproducent. vi har 17 års erfaring i professionel tilpasset plastform og 10 års erfaring med udenrigshandel. Vi er leverandør af tilpasset plaststøbeform. Vi kan levere tilpasset plaststøbeservice. Vores fabrik kan fremstille de sprøjtestøbte plastdele, og kvaliteten af produkterne vil tilfredsstille dig.
Vi har mere end 50 avancerede maskiner og hundredvis af ingeniører og designere. Vi kan levere one-stop service, fra produktdesign - formfremstilling - produktproduktion - produktemballage - transport. Vi har en komplet produktionskæde. Vi kan opfylde alle dine krav.
Tjenester vi leverer:
Professionel brugerdefineret form service, plast forme design og fremstilling. plastik produkt produktion, produkt design, form design, blæse form tilpasning, rotationsform tilpasning, die-casting form tilpasning. 3D-printtjenester, CNC-produktionstjenester, produktemballage, tilpasset emballage, forsendelsestjenester.










Vi overholder altid principperne om kvalitet først og gang først. Mens du giver kunderne produkter af højeste kvalitet, så prøv at maksimere produktionseffektiviteten og forkorte produktionstiden. Vi er stolte af at fortælle hver kunde, at vores virksomhed ikke har mistet nogen kunde siden etableringen. Hvis der er et problem med produktet, vil vi aktivt søge en løsning og tage ansvar til det sidste.

FAQ
Q1: Er du handelsvirksomhed eller producent?
A: Vi er producenter.
Q2. Hvornår kan jeg få tilbuddet?
A: Vi citerer normalt inden for 2 dage efter, at vi har modtaget din forespørgsel.
Hvis du haster meget, så ring til os eller fortæl os i din e-mail, så vi først kan give et tilbud til dig.
Q3. Hvor lang er leveringstiden for skimmelsvamp?
A: Det hele afhænger af produkternes størrelse og kompleksitet. Normalt er leveringstiden 25 dage.
Q4. Jeg har ingen 3D-tegning, hvordan skal jeg starte det nye projekt?
A: Du kan levere os en støbeprøve, vi hjælper dig med at færdiggøre 3D-tegningsdesignet.
Q5. Før forsendelse, hvordan sikrer man, at produkternes kvalitet?
A: Hvis du ikke kommer til vores fabrik og heller ikke har tredjeparten til inspektion, vil vi være din inspektionsmedarbejder.
Vi vil give dig en video til produktionsprocesdetaljer, herunder procesrapport, produktstørrelsesstruktur og overfladedetaljer, pakningsdetaljer og så videre.
Q6. Hvad er dine betalingsbetingelser?
A: Formbetaling: 40% depositum af T/T på forhånd, 30% anden formbetaling før udsendelse af de første prøveprøver, 30% skimmelbalance, efter at du har accepteret de endelige prøver.
B: Produktionsbetaling: 50% depositum på forhånd, 50% før afsendelse af de endelige varer.
Q7: Hvordan gør du vores forretning langsigtet og godt forhold?
A:1. Vi holder god kvalitet og konkurrencedygtig pris for at sikre, at vores kunder drager fordel af produkter af den bedste kvalitet.
2. Vi respekterer enhver kunde som vores ven, og vi handler oprigtigt og bliver venner med dem, uanset hvor de kommer fra.
Hot Tags: Støbning af computerplastikdele, Kina, producent, leverandør, fabrik, tilpasset, engros, køb, kvalitet, seneste salg, fremstillet i Kina
Relateret kategori
Send forespørgsel
Du er velkommen til at give din forespørgsel i nedenstående formular. Vi svarer dig inden for 24 timer.