Hjem
>
Produkt > Kernetilpasningstjeneste > Brugerdefineret støbning > Aoto bil plast karosseridele støbning
Produkt
- Kernetilpasningstjeneste
- Sundhedspleje
- Elektroniske apparater og instrumenter
- Forme til mødre og børn
- Fritidssport
- Boligindretning Art
- Auto tilbehør
- Transport og lager
- Belysningsarmaturer
- Byggeudstyr
- Emballage produkt
- Uddannelse og laboratorier
- Bagagetilbehør til tøj
- Pleje og rengøringsmidler
- Landbrug & Skovbrug
- Mekanisk udstyr
- Kæledyrsartikler
- Køkkengrej
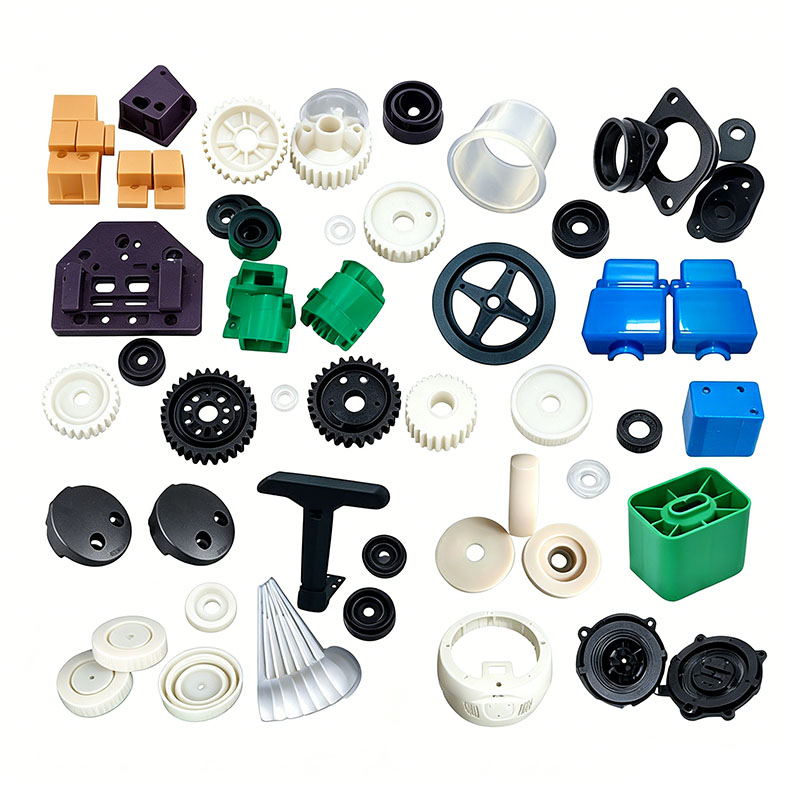
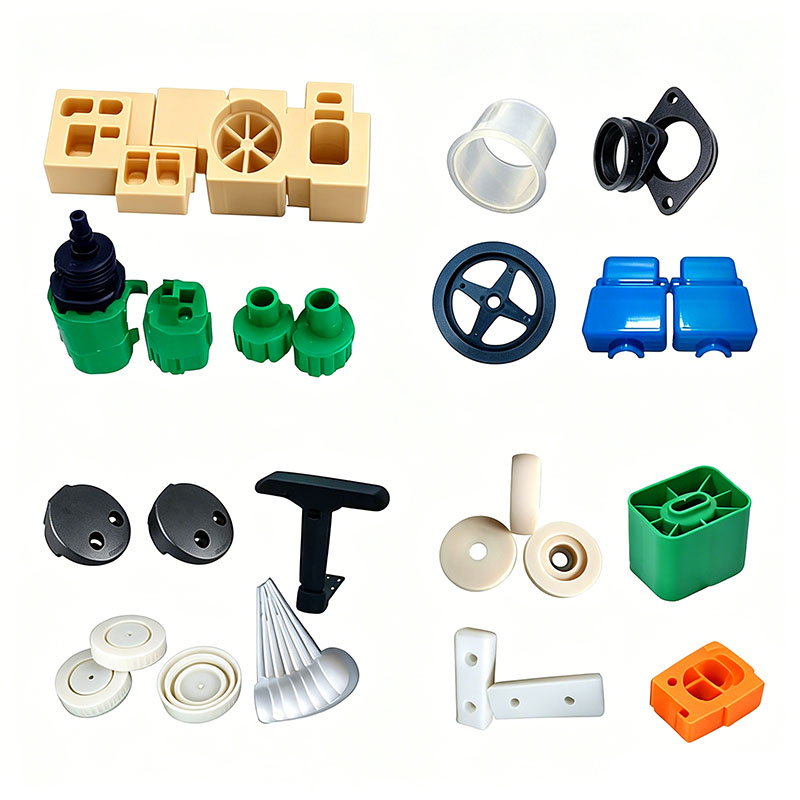
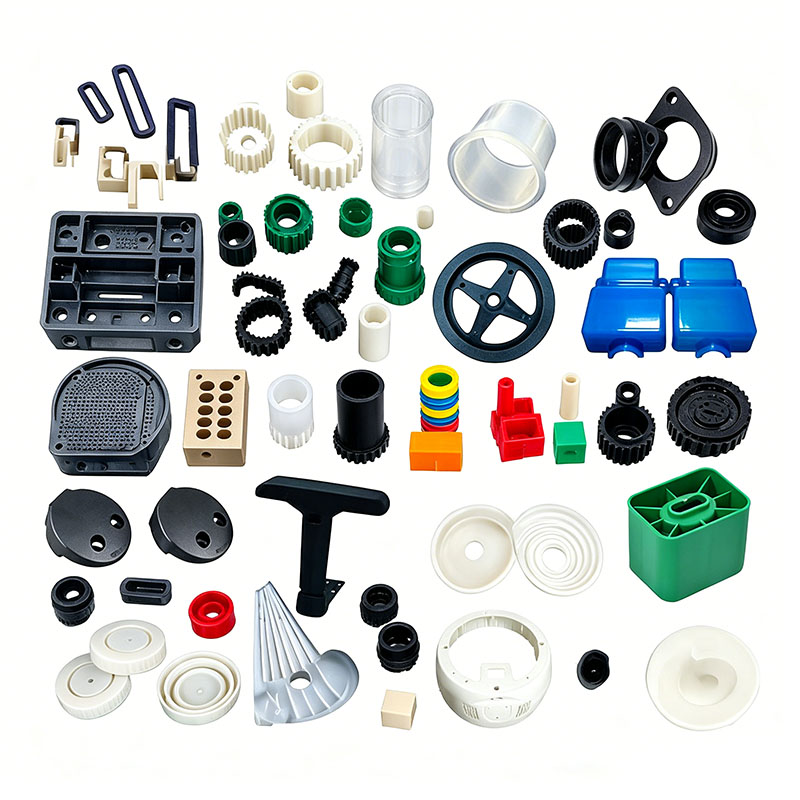
Aoto bil plast karosseridele støbning
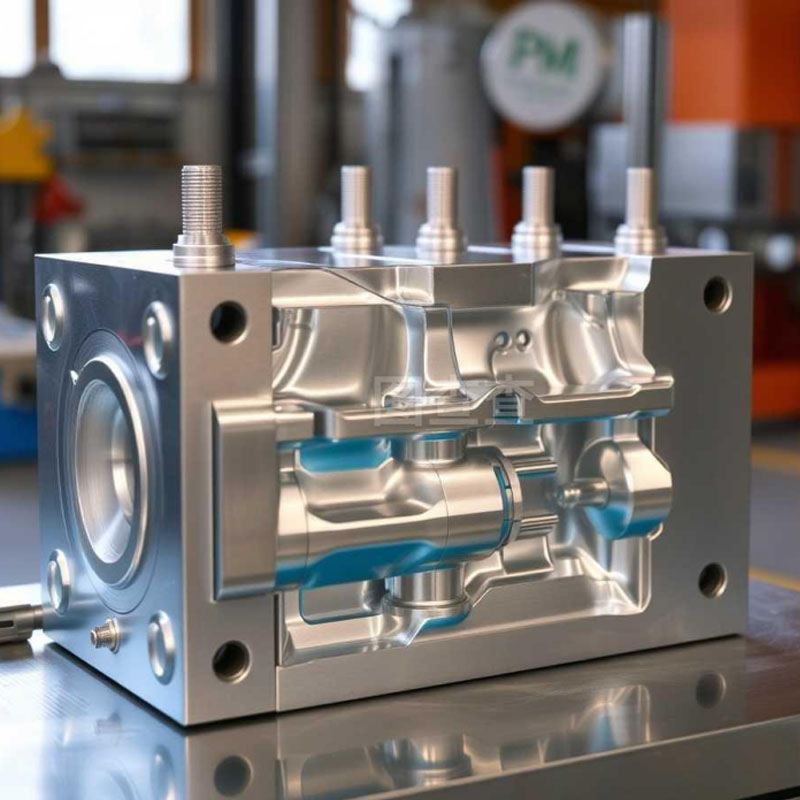
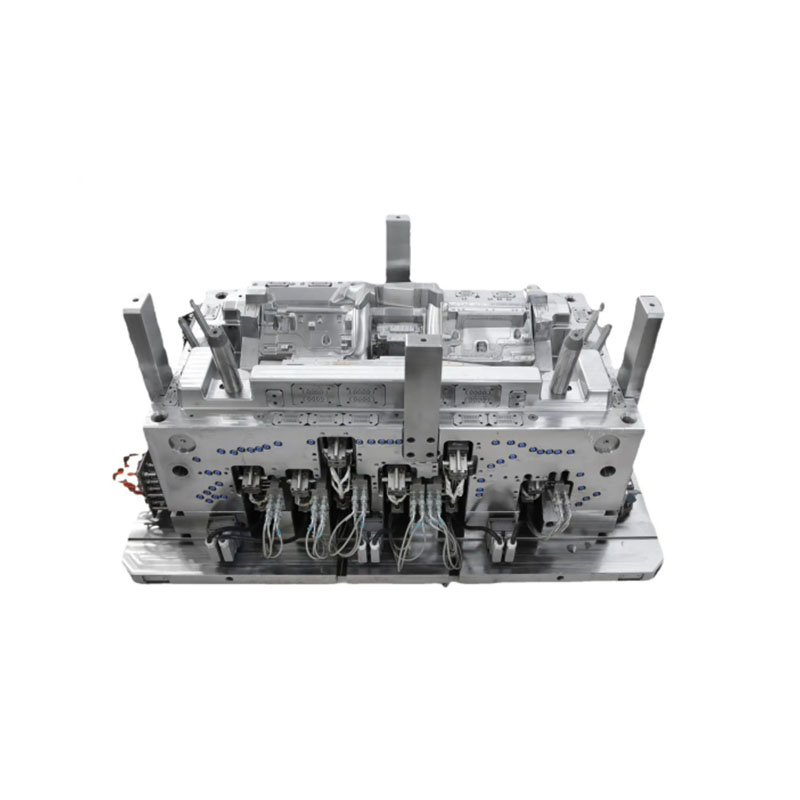
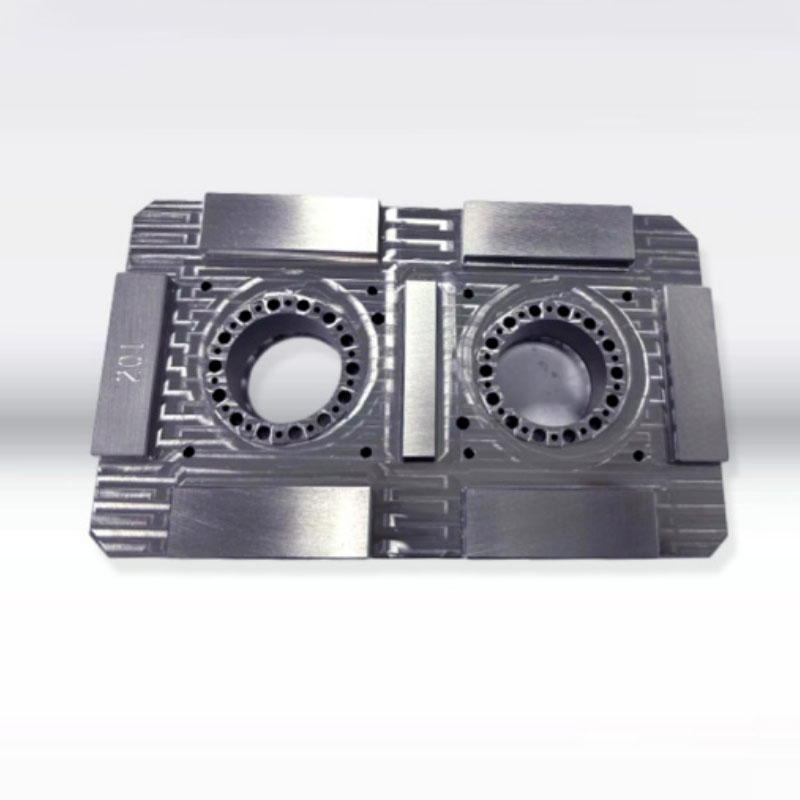
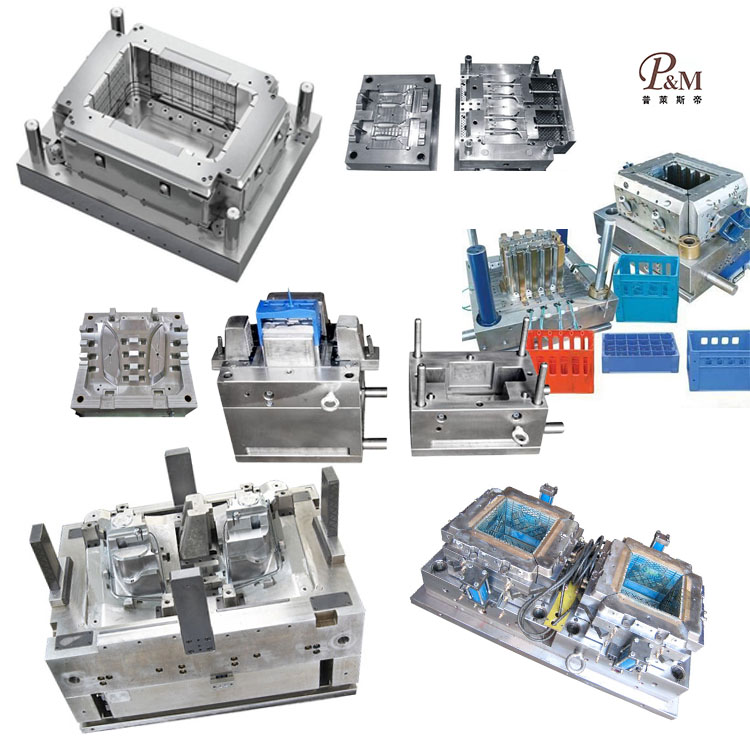
Ningbo (P&M) Plastic Metal Products Co., Ltd. har 17 års teknologi til fremstilling af støbeforme og kan tilpasse blandt andet støbning af karosseridele til biler. Vi leverer professionelle tilpassede støbningstjenester til aoto bil plastik dele, og vi er en professionel aoto bil plast støbning producent. Vi har tilstrækkelig erfaring med at udvælge produktråmaterialer og støbematerialer. I færd med at tilpasse aoto-støbning af plastikdele til biler, kan vores fabrik levere one-stop-service. Vi har design- og produktionskapaciteter relateret til bl.a. støbning af karosseridele til biler, såsom: CAD-design, fremstilling af forme, sprøjtestøbning, produktion af plastprodukter, montering og andre teknologier
Send forespørgsel
Produkt beskrivelse
Derudover har vores virksomhed etableret samarbejdsrelationer med plastråvareleverandører, trykkerier mv. for at sikre råvareforsyning og trykkvalitet. Gennem vores rige erfaring og perfekte forsyningskæde kan vores virksomhed give kunderne højkvalitets skræddersyede aoto bil plastik dele støbning produkter til at opfylde deres specifikke behov. Samtidig har vi 10 års professionel udenrigshandelserfaring, forstår udenrigshandelsprocessen og betjener vores kunder bedre. Til støbeprodukter af aoto bil plastik karosseridele kan vi lave tilsvarende plastdele, hvilket hovedsageligt udføres gennem sprøjtestøbeforme.
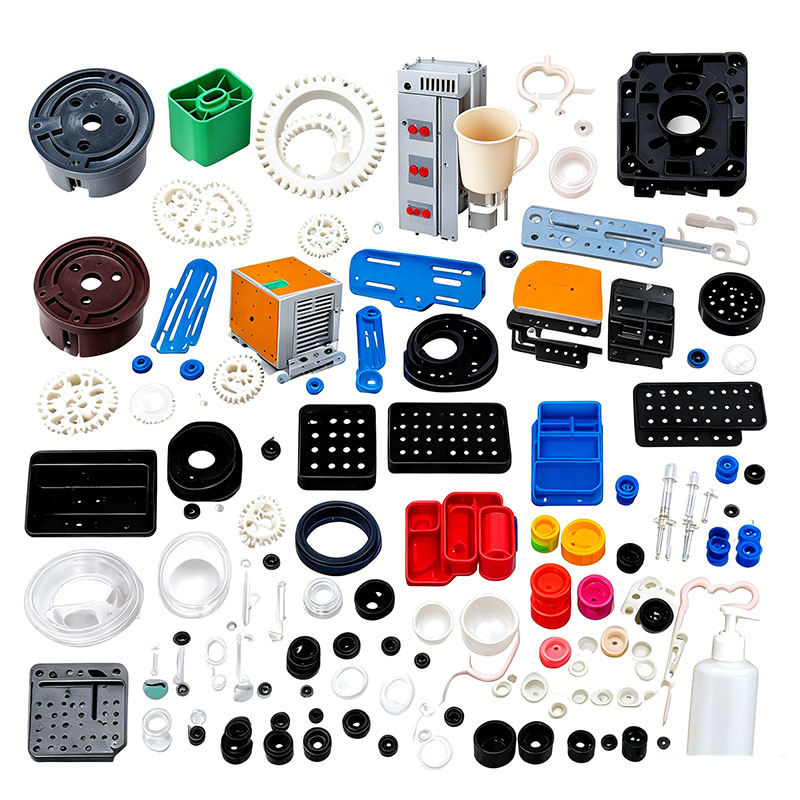
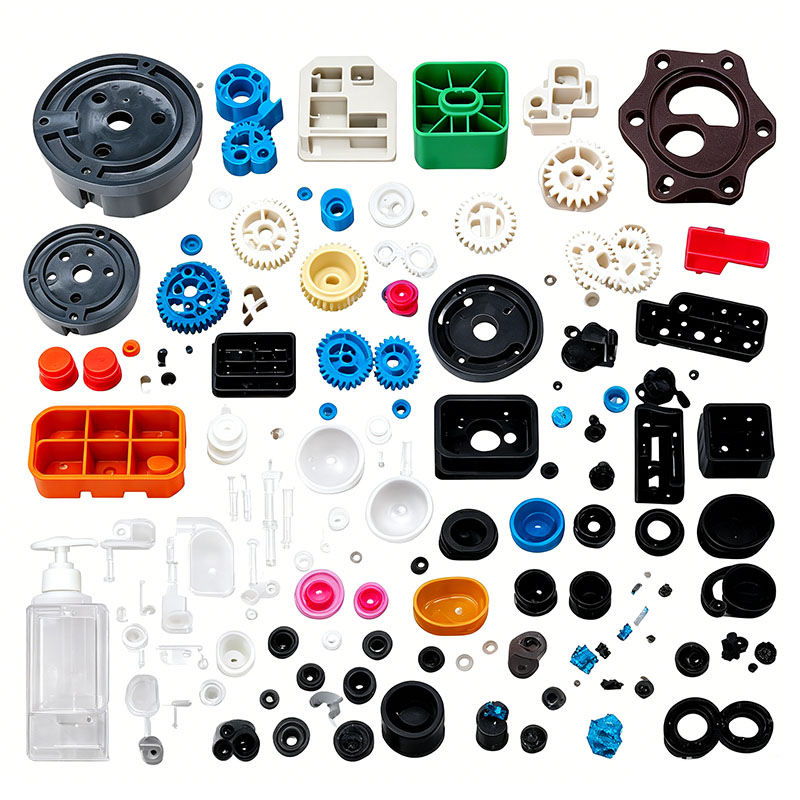
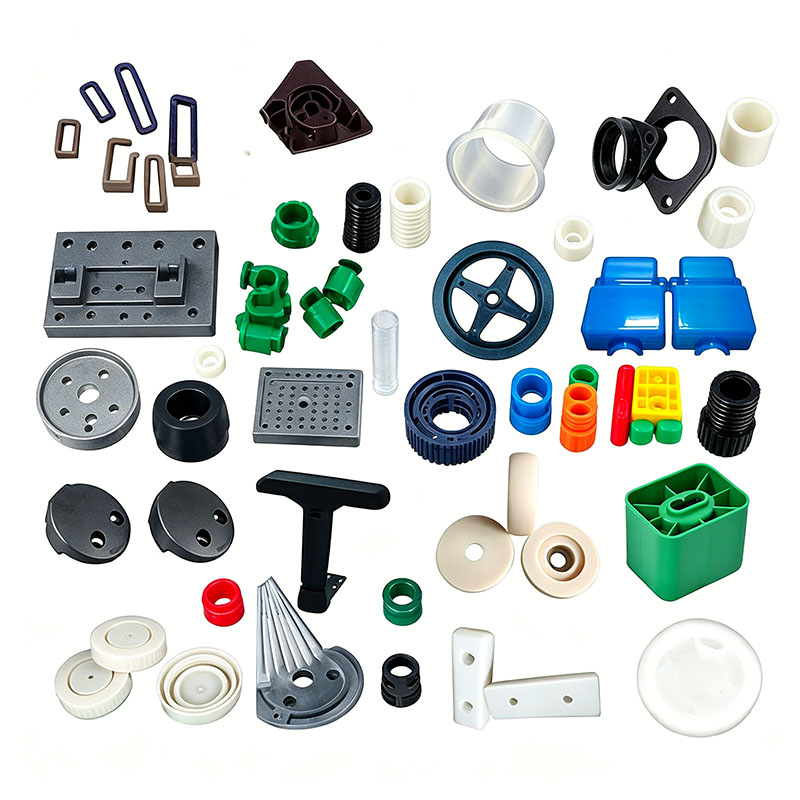
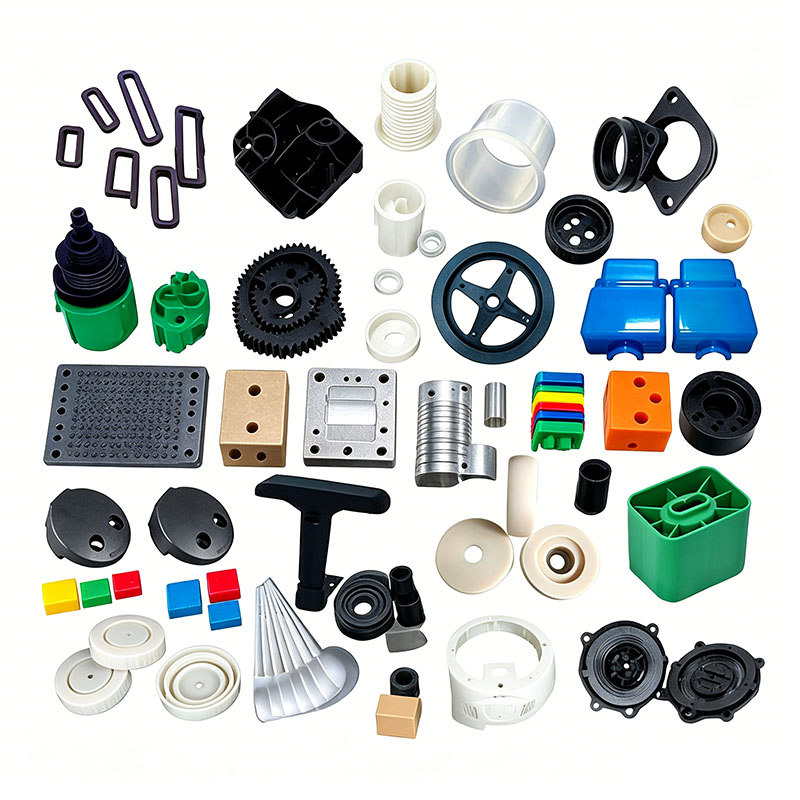
Plastkomponenter til elektriske køretøjer falder i tre kategorier: udvendige karrosseripaneler, funktionelle strukturelle dele og elektriske beskyttelseskomponenter. Eksempler omfatter for- og bagskærme, frontpaneler, fendere, fodrumsdæksler, batterirumshuse, instrumenthuse, lysbeslag, ledningsdæksler og opbevaringsrum. Disse produkter udsættes for langvarig udendørs eksponering (sollys, regn og temperaturudsving) samt kontinuerlige vibrationer og stenpåvirkninger under drift. Derudover kræver batteri- og elektroniske kontrolkomponenter elektrisk isolering og flammehæmning; udvendige dele skal tåle maling uden at revne eller gulne (vejrbestandighed); og bærende dele skal modstå slag uden deformation. Almindelige råmaterialer omfatter ASA og ABS/PC til vejrbestandige udvendige dele; modificeret PP og glasfiberforstærket PP til strukturelle bærende dele; PC til transparente lyshuse; og flammehæmmende ABS til elektroniske styredæksler. Nøgleformningskontrolpunkter fokuserer på vejrbestandighed og revneforebyggelse, lav intern belastning, dimensionsstabilitet, lav VOC-emission og pålidelig flammehæmning, som beskrevet nedenfor.
I. Råvarevalg og forbehandling
Råvareklassificering og genmalingshåndtering
Udsatte dele såsom køretøjets karrosseri og skærme bruger virgin ASA eller ABS/PC, med kun en lille mængde (≤10%) ren genslibning af det samme materiale tilladt. Brug af genslibning er strengt forbudt for batterirum, bærende dele forbundet til rammen og flammehæmmende elektriske huse; genslibning kan reducere slagstyrken og kompromittere flammehæmmende systemer, hvilket fører til revner ved stød og risiko for kortslutning eller brand.
Materialeblandinger inkorporerer anti-UV/vejrbestandige masterbatches og lav-migrering, miljøvenlige skimmelfrigørende midler for at minimere udendørs overfladeblomstring og indvendige lugte. Flammehæmmende og glasfiberforstærkede materialer blandes og opbevares i separate siloer; blanding med standard PP eller ABS er forbudt for at forhindre forringelse af ydeevnen. Glasfibermodificerede materialer undergår lavhastighedsblanding for at forhindre fiberbrud, hvilket ellers ville reducere styrken og forårsage eksponering af overfladefibre.
Strenge standarder for tørring og affugtning
ASA, ABS/PC og PC er meget følsomme over for fugtabsorption; spormængder af fugt kan forårsage "sølvstriber" og interne mikroporer, hvilket fører til malingsfejl (såsom spring) og sprøde svigt under stød. ASA- og ABS+PC-materialer gennemgår varmluftstørring ved 85°C i 4 timer; PC-lampehuse gennemgår affugtende tørring ved 110°C i 4-6 timer. Modificeret PP har ekstrem lav vandabsorption; overfladefugt fjernes ved tørring ved 60°C i kun 1 time i regntiden. Efter tørring transporteres råmaterialerne via forseglede rørledninger for at forhindre genoptagelse af værkstedsfugt.
II. Nøglepunkter for formdesign og maskinidriftsættelse
Huse til elektriske køretøjer (EV) er typisk tyndvæggede dele med stort område (1,8-2,5 mm tykke), med indvendige ribber og monteringsknaster med vægtykkelser på 3-6 mm. Denne betydelige variation i tykkelse gør dem tilbøjelige til at synke mærker og skævheder; derfor fokuserer formdesign på afbalanceret køling, tilstrækkelig udluftning og afbalanceret udkast.
Formstål og strukturel optimering
Hulrum til kosmetiske dele bruger S136 spejlfinish stål, hvilket sikrer en ridse- og pitfri overflade efter polering, der er velegnet til maleprocesser. Hulrum til glasfiberforstærkede eller flammehæmmende dele gennemgår en integreret nitrering for at modstå erosion fra fyldstoffer og forlænge levetiden. Alle hjørner har radier (R-fileter) for at eliminere stresskoncentrationer, hvilket forhindrer revner forårsaget af termisk cykling eller vibration. Højpræcisionsbearbejdning af skillelinjer minimerer fint flash og forhindrer monteringsrisici (såsom klemte fingre) og store mellemrum.
Balanceret kølesystem (vigtigt for at forhindre skævhed)
Beskyttelsespaneler og fronthuse anvender symmetriske, konforme kølekanaler, der vikler sig rundt om delen, mens tykvæggede fremspring har indvendige spiralkølende kerner for at minimere temperaturforskelle mellem tykke og tynde sektioner. Formtemperaturer styres af zone: 55–65°C for ASA udvendige dele; 70–80°C for ABS/PC-dele; og 30–45°C for modificerede PP-dele. For høje PP-formtemperaturer fører til øget krystallisationskrympning og ujævne monteringsspalter, mens for lave temperaturer resulterer i høj resterende intern stress, hvilket forårsager langsom forvrængning og deformation under udendørs brug.
Udluftning og balanceret udstødning
Huse med stort areal involverer lange smeltestrømningsveje. Kontinuerlige udluftningsspalter (0,012–0,015 mm dybe) er bearbejdet langs de lange sider af skillelinjen, ved svejselinjer og ved enderne af ribber for hurtigt at evakuere nedbrydningsgasser og derved forhindre afbrænding og sikre tilstrækkelig svejselinjestyrke. Til store dele bruges et afbalanceret udkastningssystem, der kombinerer flere ejektorstifter og ejektorblokke for at forhindre lokaliseret stressblegning eller husdeformation; ekstra ejektorblokke er tilføjet til slanke fenderkomponenter.
Protokoller til installation og opsætning af forme
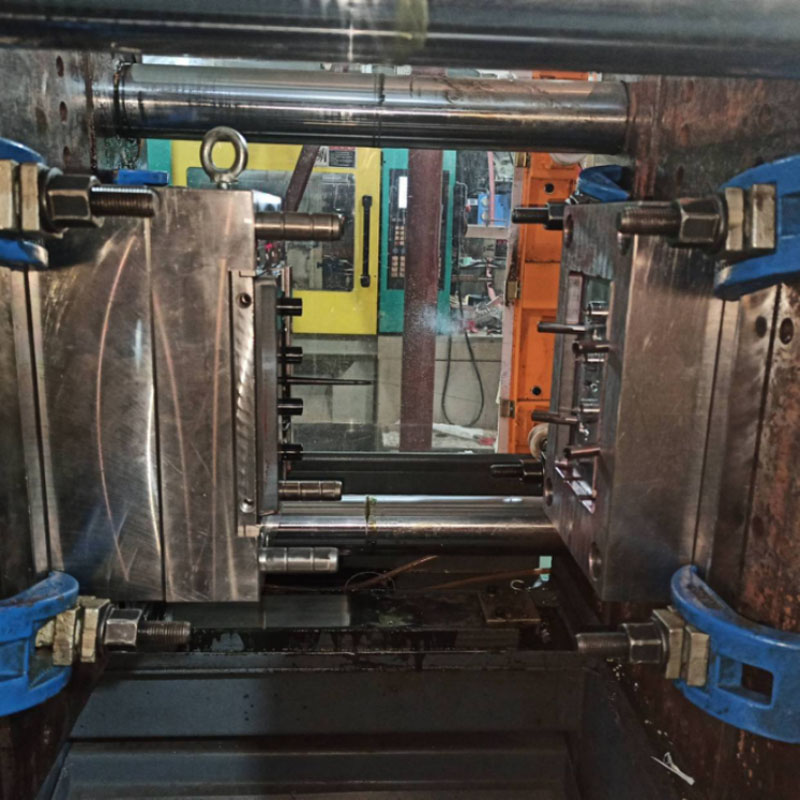
Store karosseriforme er parret med 500T–1200T sprøjtestøbemaskiner; spændeplader skal strammes jævnt for at modstå højtryksindsprøjtningskræfter og forhindre åbning af skimmelsvamp eller flashdannelse. Vandkredsløb er udstyret med flowdetektorer for at verificere, at hver ledning er fri for blokeringer eller utætheder. Lavtryksformbeskyttelse er kalibreret til at udløse automatisk åbning, hvis der opdages portrester, og derved sikre det dyre formhulrum. Inden der produceres flammehæmmende dele, renses cylinderen grundigt for at fjerne eventuelle rester af inkompatible plastik.
III. Nøglekontrolpunkter for sprøjtestøbning
Proceskerne: Lav-forskydningsfaset fyldning, to-trins lavtryksholding og tilstrækkelig, afbalanceret køling for at minimere intern stress og forbedre udendørs slagfasthed og vejrbestandighed.
Zoned tøndetemperaturkontrol
ASA kropsskaller: 175–205°C (dyse ≤210°C); overdreven varme nedbryder UV-resistente tilsætningsstoffer, hvilket fører til fremtidig gulning.
ABS/PC instrumenthuse: 190–250°C (maks. 260°C); overophedning frigiver flygtige stoffer, hvilket forårsager stærke lugte i køretøjets interiør.
Modificerede PP-batterirum: 190–220°C; flammehæmmende ABS elektroniske styrehuse: ≤225°C (overdreven varme kompromitterer det flammehæmmende system).
Iscenesat påfyldning med variabel hastighed
Store beskyttelsespaneler anvender en tre-trins hastighedsprofil: lavhastighedsbuffring ved porten, medium til høj hastighed for den mellemliggende påfyldningsfase og reduceret hastighed til udluftning ved fjerne svejselinjer for at minimere forskydningsinduceret indre spænding. Glasfiberforstærkede dele er støbt ved middel til lave hastigheder hele vejen igennem for at afbøde "fiberflydende" defekter. Indsprøjtningstrykket indstilles til 90–120 bar; utilstrækkeligt tryk resulterer i svage svejselinjer, der er tilbøjelige til at bryde fra køretøjets vibrationer, mens for højt tryk forårsager flash og intern stressakkumulering, hvilket fører til revner under termisk cykling.
To-trins holdetryk
PP og glasfiberforstærket PP er semi-krystallinske materialer med høje krympningshastigheder; derfor implementeres en to-trins holdetrykprofil for at sikre tilstrækkelig materialekompensation. Holdetider er indstillet til 6-10 sekunder for tyndvæggede kosmetiske dele og 15-20 sekunder for tykvæggede batterirumsbeslag for at eliminere overfladevaskemærker; fastholdelse og materialeplastificering sker samtidigt for at forkorte støbecyklussen.
Protokoller til afkøling og fjernelse af dele
Køletiden er beregnet til 3-5 sekunder pr. 1 mm vægtykkelse (f.eks. 9-14 sekunder for et 2 mm tykt hus). Utilstrækkelig køling kompromitterer delens fladhed ved udtagning af formen, hvilket fører til vedvarende krympning og deformation under opbevaring eller udendørs brug, hvilket forårsager fejljustering under montering af køretøjet. Formåbning og udkastning fortsætter ved lave, konstante hastigheder; en robotarm håndterer delefjernelse, og manuel kontakt med kosmetiske overflader er strengt forbudt for at forhindre olieforurening i at påvirke malingens vedhæftning. Efter fjernelse lægges dele fladt på armaturer; stabling eller komprimering af varme huse er forbudt.
IV. Efterbehandling: Shaping og stresslindring
Præcisionstrimning af portgrater
Store koldløberporte fjernes gnidningsløst ved hjælp af hydrauliske fræsere, mens fine blink på skillelinjen slibes ned med pneumatiske præcisionsslibehoveder. Diamantslibehoveder bruges til stive glasfiberforstærkede dele for at sikre gratfri, tætsiddende samling og forhindre stress-induceret revnedannelse forårsaget af køretøjets vibrationer.
Udglødning for stressaflastning (obligatorisk for malede dele)
Alle ASA- og ABS/PC-huse, der er beregnet til maling eller bagning, gennemgår konstant temperaturudglødning i en ovn ved 60–70°C i 2–3 timer. Langsom afkøling frigiver interne spændinger, forhindrer revner under male-/bageprocessen eller på grund af udetemperaturudsving. Let skæve skærme og skærme gennemgår termisk formning ved lav temperatur i dedikerede metalarmaturer for at sikre ensartede mellemrum på tværs af køretøjet.
Overfladeforbehandling
Malede dele gennemgår elektrostatisk støvfjernelse og plasmaaffedtning for at eliminere rester af skimmelsvampe og forbedre vedhæftningen af malingsfilm. Gennemsigtige PC-lyshuse modtager UV-hærdende behandling for at modstå ridser fra sten. Flammehæmmende elektriske kontrolkomponenter gennemgår stikprøver til isolering og flammehæmmende test, før de godkendes til lager.
Vi er en producent af støbning af karrosseridele til aoto-biler, der leverer fremstilling af støbning af aoto-karrosseridele af høj kvalitet til biler. Så længe du ønsker at tilpasse/udvikle aoto-støbningsprodukter i plastik til biler, kan du finde os. Vi har professionelt sprøjtestøbedesign og moden fremstillingsteknologi, der giver dig one-stop-service, fra produktdesign-formfremstilling-produktproduktion-produktemballage-produkttransport, vi kan hjælpe dig i hvert led. Så længe du kommer til os, vil vi yde dig den ultimative service og tilfredsstille dig i forhold til produktkvalitet, produktionstid, informationsdialog mv.
|
Produktnavn |
Løbebåndsstøbning |
|
Giv venligst |
2D, 3D, prøver eller størrelsen af multi-vinkel billederne |
|
Skimmeltid |
20-35 dage |
|
Produkt tid |
7-15 dage |
|
Formpræcision |
+/-0,01 mm |
|
Skimmelsvamp liv |
50-100 millioner skud |
|
Produktionsproces |
Revisionstegninger - skimmelstrømsanalyse - Designvalidering - Custom Materials - Formbearbejdning - kernebehandling - elektrodebearbejdning - Løbesystem forarbejdning - bearbejdning af dele og indkøb - bearbejdningsaccept - hulrum overfladebehandling proces - kompleks tilstand Die - Hele formoverfladebelægning - Monteringsplade - formprøve - prøvetest - afsendelse prøver |
|
Skimmelhule |
Ét hulrum, multi-hulrum eller samme forskellige produkter laves sammen |
|
Formmateriale |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Løber system |
Varm løber og kold løber |
|
Grundmateriale |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Slutte |
Pitting ordet, spejlfinish, mat overflade, striae |
|
Standard |
HASCO, DME eller afhængig af |
|
Hovedteknologi |
Fræsning, slibning, CNC, EDM, tråd skæring, udskæring, EDM, drejebænke, overfladefinish mv. |
|
Software |
CAD,PRO-E,UG Designtid: 1-3 dage (normale omstændigheder) |
|
Produktmateriale |
ABS,PP,PC,PA6,PA66,TPU,POM,PBT,PVC,HIPS,PMMA,TPE,PC/ABS,TPV,TPO,TPR,EVA,HDPE,LDPE,CPVC,PVDF,PPSU.PPS. |
|
Kvalitetssystem |
ISO9001:2008 |
|
Fastlæg tid |
20 dage |
|
Udstyr |
CNC, EDM, afskæring Maskine, plastikmaskiner osv. plastkuffertform zhe jiang |


Fremstilling af plastsprøjtestøbeforme

Specifikationer for plaststøbning

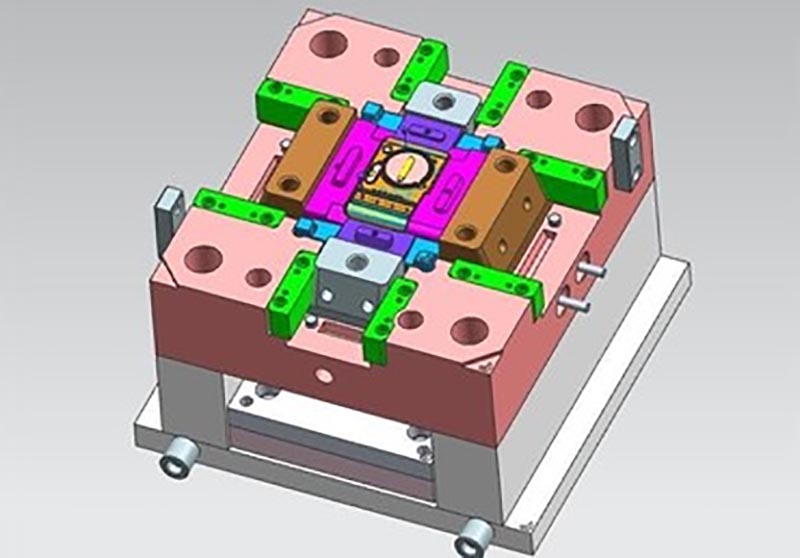
Form design:



Transaktionsproces:

Skimmeltest:


Produktets emballage

Fabrik
Vi er Custom Plastic Mold fabrik. Vores fabrik er plastsprøjtestøbeproducent. vi har 17 års erfaring i professionel tilpasset plastform og 10 års erfaring med udenrigshandel. Vi er leverandør af tilpasset plaststøbeform. Vi kan levere tilpasset plaststøbeservice. Vores fabrik kan fremstille de sprøjtestøbte plastdele, og kvaliteten af produkterne vil tilfredsstille dig.
Vi har mere end 50 avancerede maskiner og hundredvis af ingeniører og designere. Vi kan levere one-stop service, fra produktdesign - formfremstilling - produktproduktion - produktemballage - transport. Vi har en komplet produktionskæde. Vi kan opfylde alle dine krav.
Tjenester vi leverer:
Professionel brugerdefineret form service, plast forme design og fremstilling. plastik produkt produktion, produkt design, form design, blæse form tilpasning, rotationsform tilpasning, die-casting form tilpasning. 3D-printtjenester, CNC-produktionstjenester, produktemballage, tilpasset emballage, forsendelsestjenester.










Vi overholder altid principperne om kvalitet først og gang først. Mens du giver kunderne produkter af højeste kvalitet, så prøv at maksimere produktionseffektiviteten og forkorte produktionstiden. Vi er stolte af at fortælle hver kunde, at vores virksomhed ikke har mistet nogen kunde siden etableringen. Hvis der er et problem med produktet, vil vi aktivt søge en løsning og tage ansvar til det sidste.

FAQ
Q1: Er du handelsvirksomhed eller producent?
A: Vi er producenter.
Q2. Hvornår kan jeg få tilbuddet?
A: Vi citerer normalt inden for 2 dage efter, at vi har modtaget din forespørgsel.
Hvis du haster meget, så ring til os eller fortæl os i din e-mail, så vi først kan give et tilbud til dig.
Q3. Hvor lang er leveringstiden for skimmelsvamp?
A: Det hele afhænger af produkternes størrelse og kompleksitet. Normalt er leveringstiden 25 dage.
Q4. Jeg har ingen 3D-tegning, hvordan skal jeg starte det nye projekt?
A: Du kan levere os en støbeprøve, vi hjælper dig med at færdiggøre 3D-tegningsdesignet.
Q5. Før forsendelse, hvordan sikrer man, at produkternes kvalitet?
A: Hvis du ikke kommer til vores fabrik og heller ikke har tredjeparten til inspektion, vil vi være din inspektionsmedarbejder.
Vi vil give dig en video til produktionsprocesdetaljer, herunder procesrapport, produktstørrelsesstruktur og overfladedetaljer, pakningsdetaljer og så videre.
Q6. Hvad er dine betalingsbetingelser?
A: Formbetaling: 40% depositum af T/T på forhånd, 30% anden formbetaling før udsendelse af de første prøveprøver, 30% skimmelbalance, efter at du har accepteret de endelige prøver.
B: Produktionsbetaling: 50% depositum på forhånd, 50% før afsendelse af de endelige varer.
Q7: Hvordan gør du vores forretning langsigtet og godt forhold?
A:1. Vi holder god kvalitet og konkurrencedygtig pris for at sikre, at vores kunder drager fordel af produkter af den bedste kvalitet.
2. Vi respekterer enhver kunde som vores ven, og vi handler oprigtigt og bliver venner med dem, uanset hvor de kommer fra.
Hot Tags: Aoto støbning af karosseridele til biler, Kina, producent, leverandør, fabrik, tilpasset, engros, køb, kvalitet, seneste salg, fremstillet i Kina
Relateret kategori
Send forespørgsel
Du er velkommen til at give din forespørgsel i nedenstående formular. Vi svarer dig inden for 24 timer.