Hjem
>
Produkt > Kernetilpasningstjeneste > Brugerdefineret støbning > Reservedele skuffeskab plast lister
Produkt
- Kernetilpasningstjeneste
- Sundhedspleje
- Elektroniske apparater og instrumenter
- Forme til mødre og børn
- Fritidssport
- Boligindretning Art
- Auto tilbehør
- Transport og lager
- Belysningsarmaturer
- Byggeudstyr
- Emballage produkt
- Uddannelse og laboratorier
- Bagagetilbehør til tøj
- Pleje og rengøringsmidler
- Landbrug & Skovbrug
- Mekanisk udstyr
- Kæledyrsartikler
- Køkkengrej
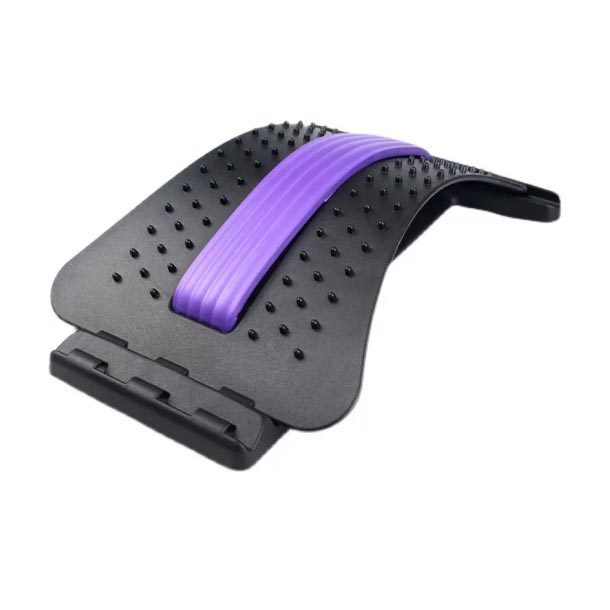
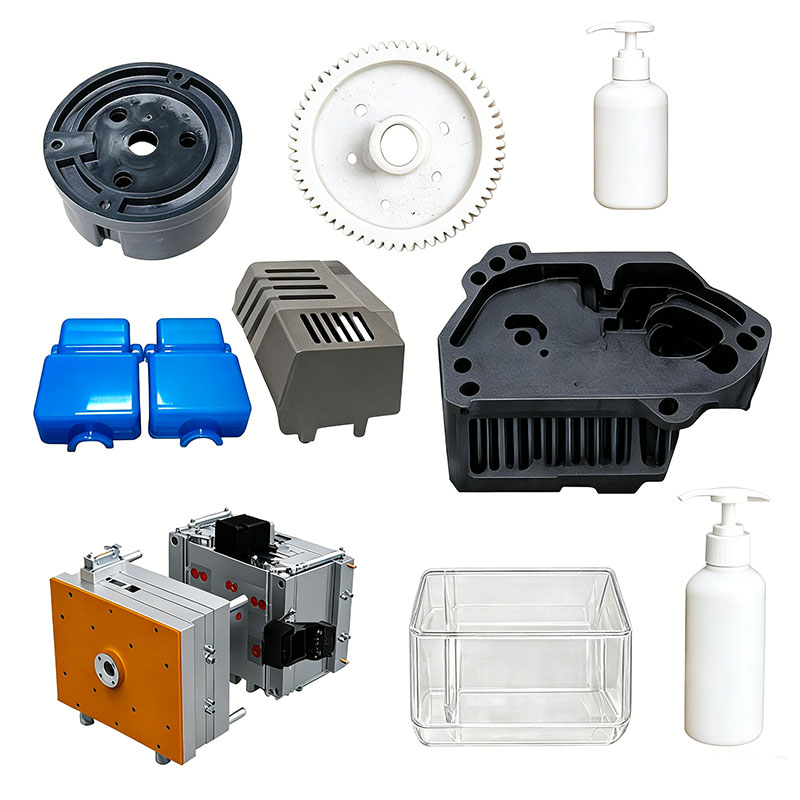
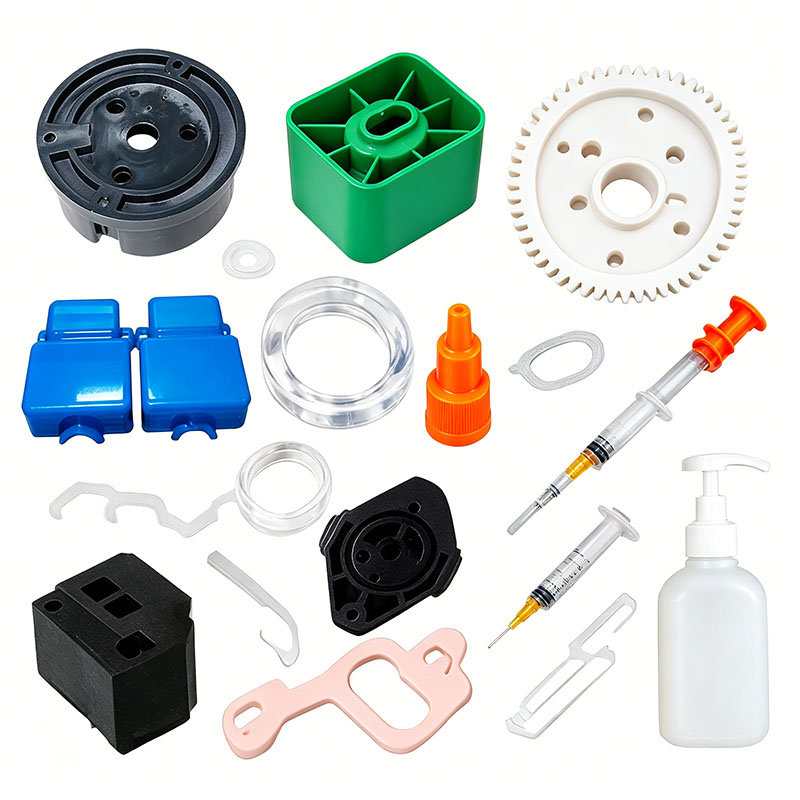
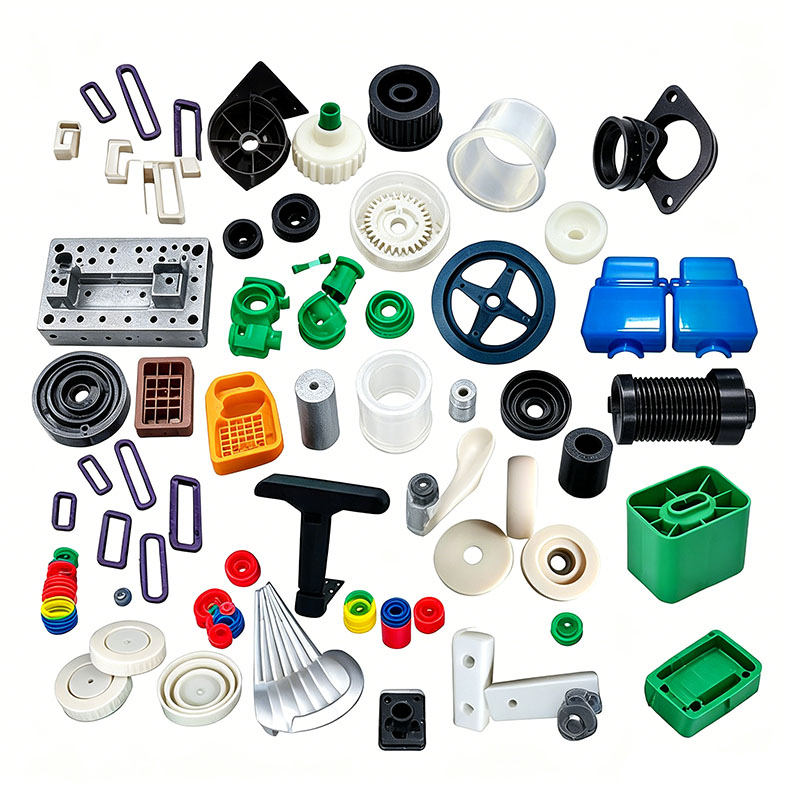
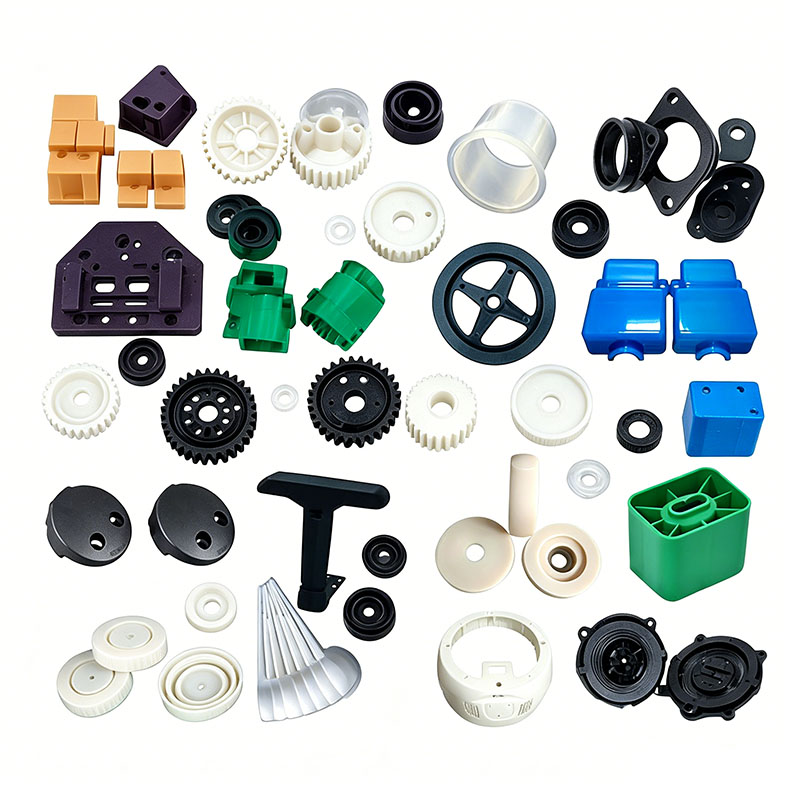
Reservedele skuffeskab plast lister
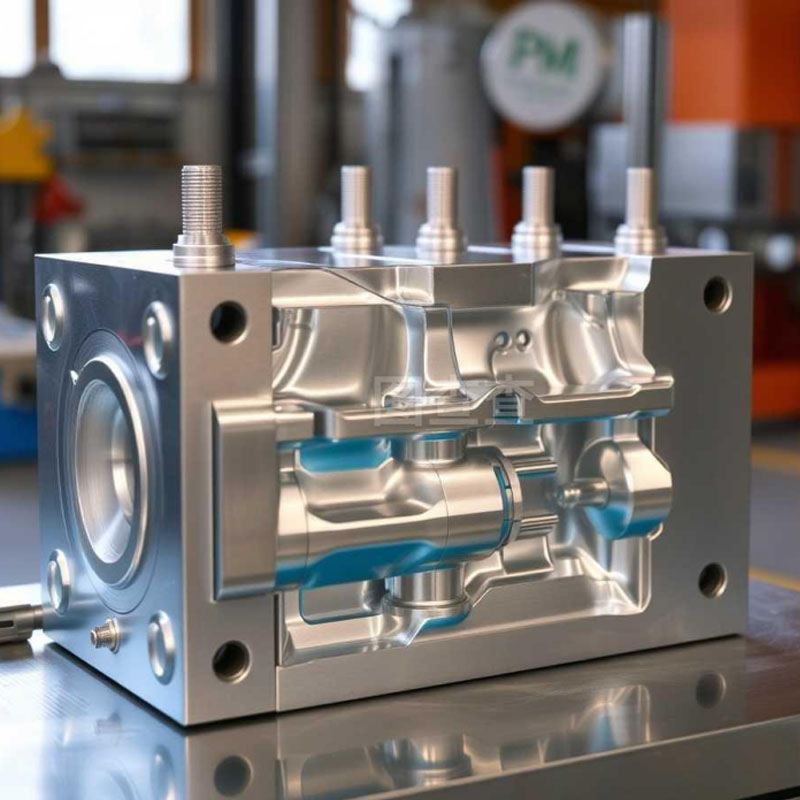
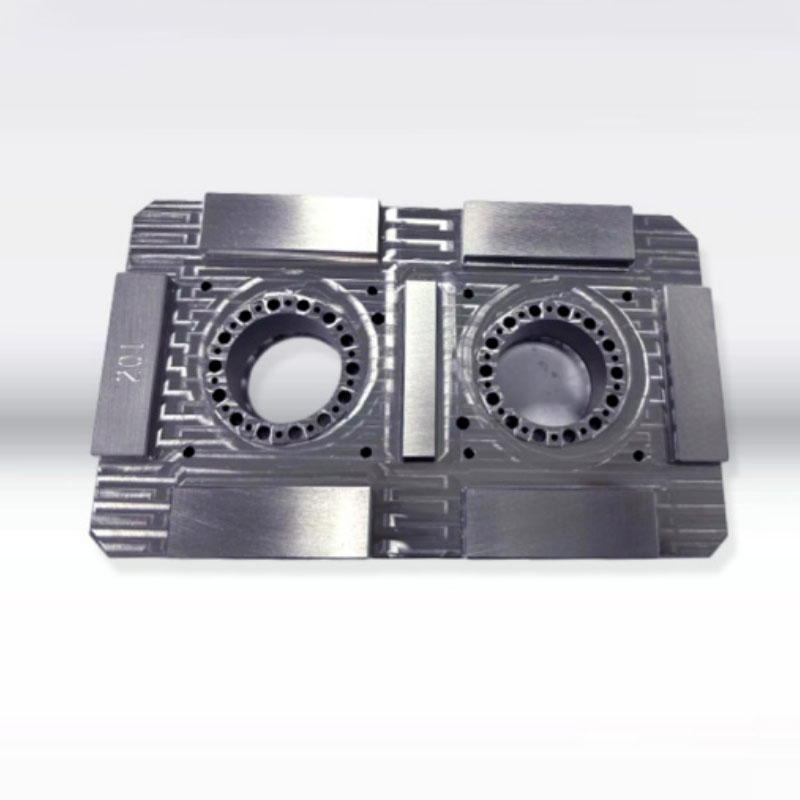
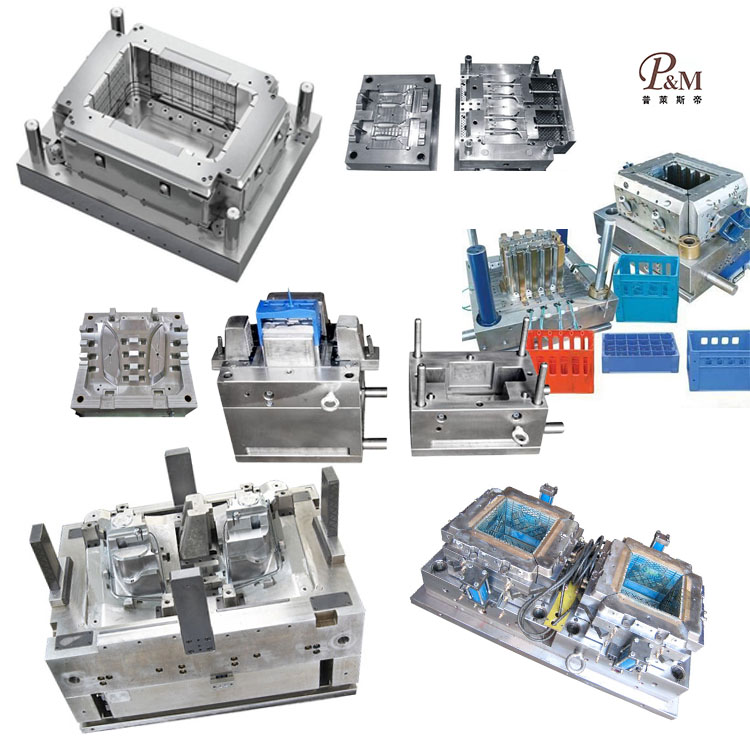
Ningbo (P&M) Plastic Metal Products Co., Ltd. har 17 års støbefremstillingsteknologi og kan tilpasse plaststøbning af reservedele til skuffeskabe. Vi leverer professionelle tilpassede reservedelsskuffeskabe plaststøbningstjenester, og vi er en professionel reservedelsskuffeskab plaststøbningsproducent. Vi har tilstrækkelig erfaring med at udvælge produktråmaterialer og støbematerialer. I færd med at tilpasse plaststøbning til reservedeleskuffeskabe kan vores fabrik levere one-stop-service. Vi har design- og produktionskapaciteter relateret til plaststøbning af reservedeleskuffeskabe, såsom: CAD-design, formfremstilling, sprøjtestøbning, plastikproduktproduktion, montering og andre teknologier.
Send forespørgsel
Produkt beskrivelse
Derudover har vores virksomhed etableret samarbejdsrelationer med plastråvareleverandører, trykkerier mv. for at sikre råvareforsyning og trykkvalitet. Gennem vores rige erfaring og perfekte forsyningskæde kan vores virksomhed give kunderne skræddersyede reservedele skuffeskabe plaststøbningsprodukter af høj kvalitet til at opfylde deres specifikke behov. Samtidig har vi 10 års professionel udenrigshandelserfaring, forstår udenrigshandelsprocessen og betjener vores kunder bedre. Til reservedelsskuffeskabe plaststøbningsprodukter kan vi lave tilsvarende plastdele, hvilket hovedsageligt udføres gennem sprøjtestøbeforme.
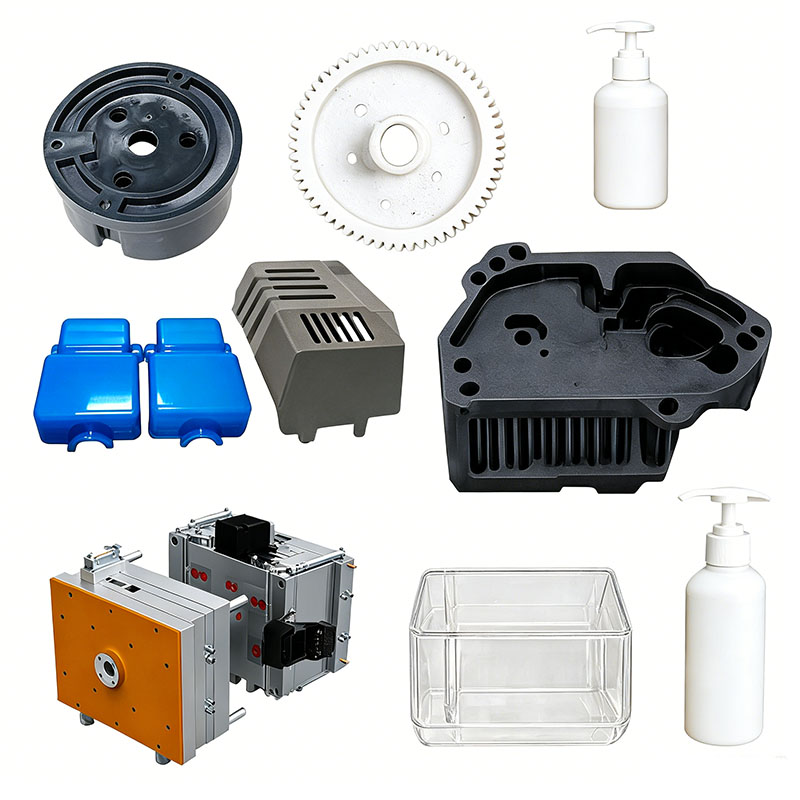
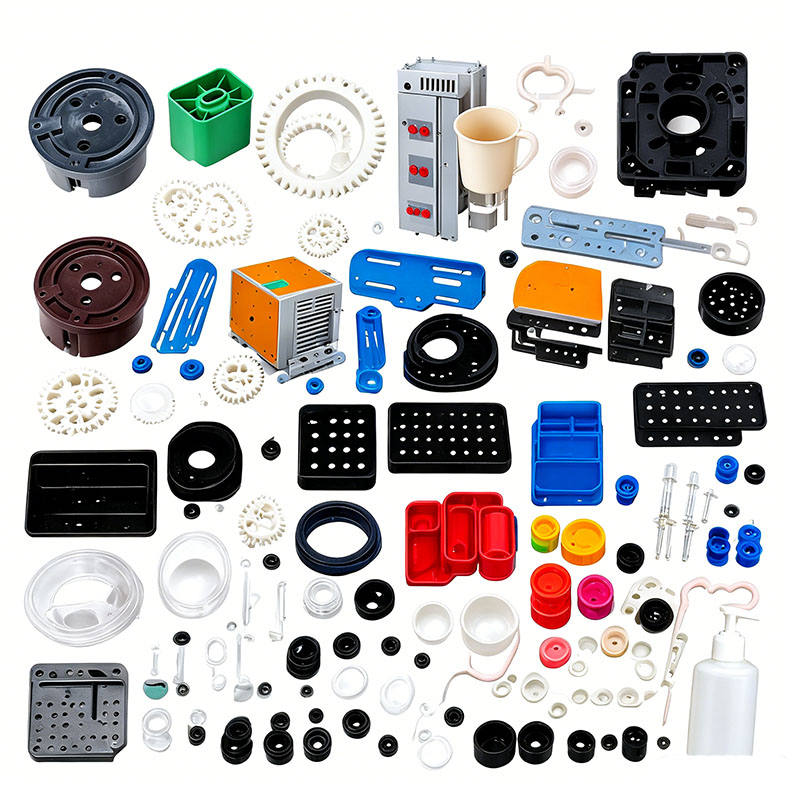
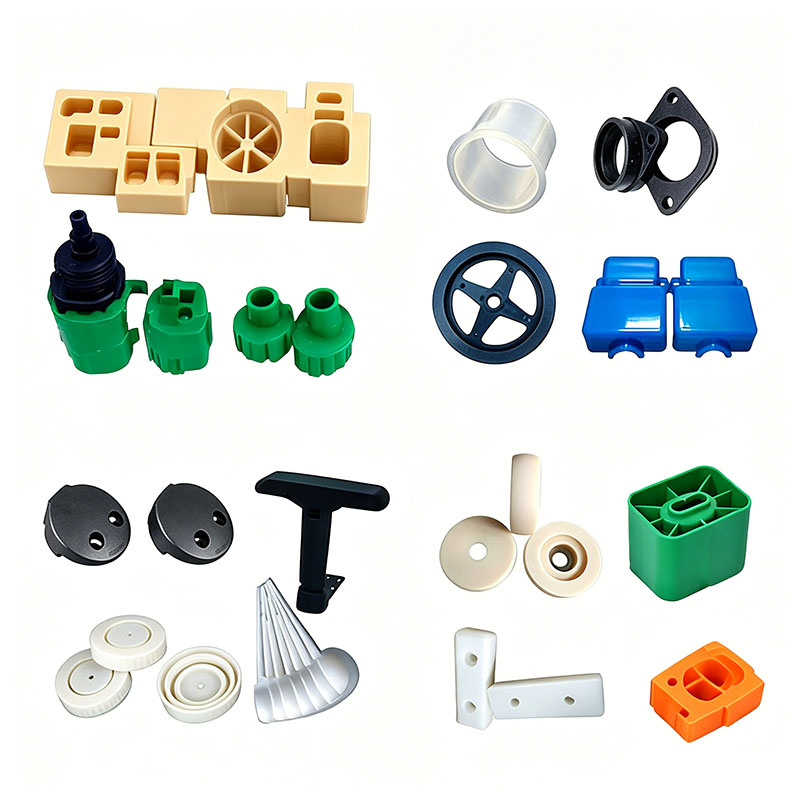
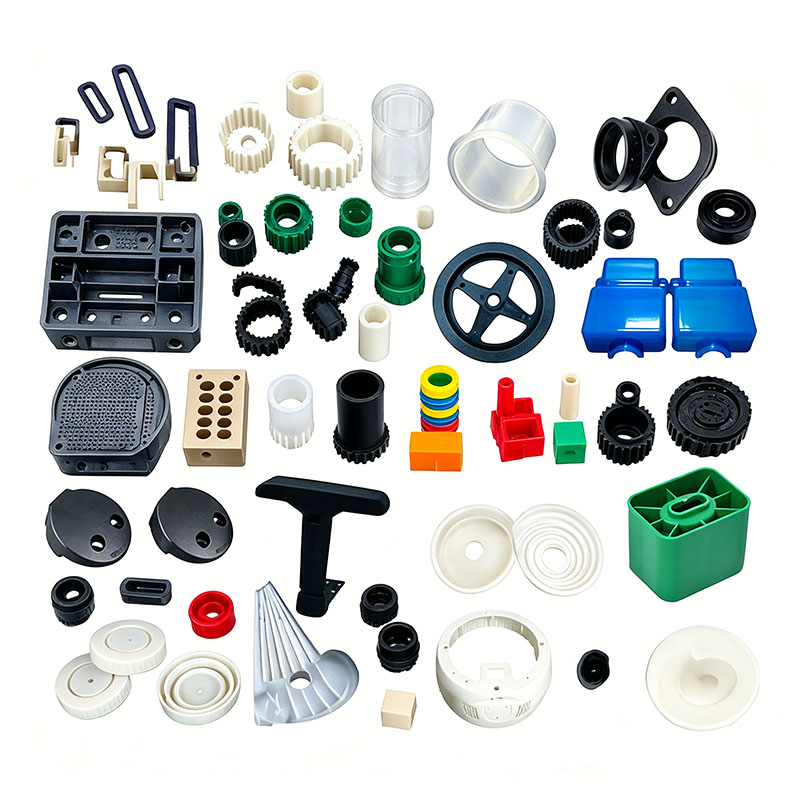
Plastkomponenter til værkstedsreservedelsskuffeskabe - inklusive skuffebeholdere, skabssidepaneler, skillevægge, glideskinnebaser, snap-in-håndtag, støttefødder og hyldebeslag - bruges i vid udstrækning til bilreparationer, hardware og fabriksopbevaring. Disse dele skal modstå langtidsopbevaring af metalkomponenter, kontinuerlige statiske belastninger, hyppig glidende friktion og udsættelse for skærevæsker og maskinolier. Som tyndvæggede dele med høje billedformater er de meget modtagelige for problemer som forvridning, dimensionsafvigelse og utilstrækkelig svejselinjestyrke. Almindelige råmaterialer omfatter talkumfyldt modificeret PP, ABS med høj stivhed og HIPS med høj slagkraft. Vigtige støbningskontrolmål omfatter minimering af krympning og deformation, forbedring af den bærende styrke, sikring af dimensionel udskiftelighed på tværs af partier og forebyggelse af olierelateret overfladeudsivning. De følgende sektioner beskriver disse aspekter på tværs af fem dimensioner: råmaterialer, formdesign, sprøjtestøbningsprocesser, efterbehandling og defektafhjælpning (i alt ca. 1.500 ord).
I. Udvælgelse af råmateriale og forbehandling/støbning
1. Materiale Matching Principper
Talkumfyldt PP er valgt til skuffespande, skillevægge og basislegemer; talkum reducerer støbekrympningen markant, samtidig med at den øger stivheden, fedtbestandigheden og omkostningseffektiviteten, hvilket gør den ideel til bærende strukturer med stort volumen. ABS er valgt til udsatte dørpaneler, håndtag og etiketplader på grund af dets ensartede overfladeglans, gode sejhed og egnethed til silketryk modelinformation. High-impact HIPS bruges til glideskinnestøtter og lastbærende snappasninger, der tilbyder høj hårdhed og slidstyrke for at forhindre blegning eller slid under gentagen glidning.
Der gælder strenge grænser for materialegenanvendelse: andelen af genslibning (indsprøjtninger/løbere) tilsat kosmetiske ABS-dele må ikke overstige 10 %. Blanding af genbrugsskrot i skuffer eller bærende underlag er forbudt; gentagen slibning forårsager molekylær nedbrydning, hvilket gør dele tilbøjelige til at sprøde under belastning. Fyldte PP-, ABS- og PS-materialer skal opbevares og behandles separat; blanding er strengt forbudt, da det fører til delaminering, skørhed og overfladepletter.
For at imødegå det olieholdige værkstedsmiljø, tilsættes antistatiske masterbatches og lav-ekssuderende, miljøvenlige skimmelsvampemidler for at forhindre overfladens fedtethed og tiltrækning af metalstøv. 2. Nøglepunkter ved blandingsoperationer
Fyld masterbatch, fyldstofpulver og funktionelle additiver i en lavhastigheds lodret mixer; opretholde en rotationshastighed på 280–320 rpm og en blandingstid på 6–10 minutter. Højhastighedsblanding skal undgås for talkumfyldt PP, da højhastighedsfriktion forårsager pulveragglomerering, hvilket resulterer i hvide pletter, striber og inkonsekvent lokal stivhed på plastdelens overflade. Efter blanding skal materialet forsegles og opbevares i en beholder mærket med materialetype og batchnummer for at forhindre materialesammenblanding.
3. Tørrings- og affugtningsspecifikationer
ABS er meget hygroskopisk; manglende tørring af det fører til "sølvstriber" og indre bobler. Bobler i bærende områder reducerer direkte bæreevnen. Standardtørrebetingelserne er varmluftstørring ved 80°C i 3-4 timer, hvorved fugtindholdet holdes under 0,04%. Fyldt PP og HIPS har ekstremt lave vandabsorptionshastigheder og kræver generelt ikke tørring i standard værkstedsmiljøer; i perioder med høj luftfugtighed (såsom regntiden) er det dog nødvendigt at tørre ved 60°C i 1 time for at fjerne overfladefugt. Tørrede råvarer skal transporteres til beholderen i et forseglet system for at forhindre genoptagelse af fugt fra luften.
II. Nøglepunkter i formdesign og maskinkommissionering
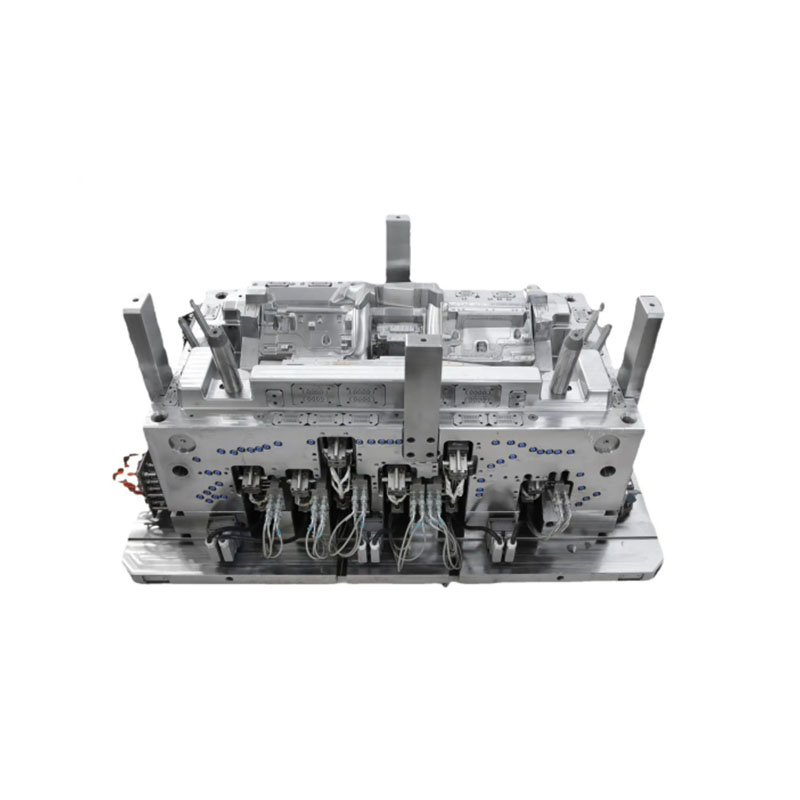
Plastdele af skuffetypen har betydelige forskelle mellem længde og bredde, tynde vægge og tætte ribber. Kernen i formdesignet ligger i afbalanceret afkøling, symmetrisk udstødning og tilstrækkelig udluftning til grundlæggende at undertrykke vridning og deformation.
Valg af formstål
Til ABS-dele, der kræver en finish af høj kvalitet, vælges 718H forhærdet spejlfinishstål til hulrummet; dette sikrer en overflade fri for huller eller ridser efter polering og giver stabil vedhæftning til serigrafi. Forme til talkumfyldt PP har nitrerede hulrum for at modstå kontinuerlig slid fra fyldstofpulveret og forlænge formens levetid. Slidbestandige små komponenter, såsom glideskinnebaser, bruger P20 formstål for at forhindre sammenbrud eller deformation under langsigtet masseproduktion. Alle indvendige hjørner af plastdelen har ensartede radier (R-hjørner) for at eliminere spændingskoncentrationer og forhindre revner under trykket fra tunge belastninger.
Kølesystem (kritisk for at forhindre skævhed)
Standard skuffevægge er 1,8–2,2 mm tykke, mens bundstøttesøjler og forstærkningsribber kan nå tykkelser på 4–5 mm; en sådan ujævn vægtykkelse forårsager differentiel krympning og ensidig vridning. Formen anvender konforme kølekanaler, der vikler sig rundt om delen, med et symmetrisk layout langs skuffens lange og korte sider; tykvæggede lodrette ribber har indvendige spiralkølende kerner for at accelerere varmeafledning i tunge sektioner. Formtemperaturen styres af zone: 50–60°C for ABS og 30–45°C for PP. For høje PP-formetemperaturer forværrer krympning af krystallisation, hvilket resulterer i underdimensionerede skuffer og ujævne monteringsmellemrum mellem stablede enheder; omvendt fører for lave temperaturer til høje interne belastninger, hvilket forårsager gradvis vridning under opbevaring.
Udluftning og balanceret udstødning
Skuffen i langt format involverer en lang smeltestrømningsbane, hvilket gør den distale svejselinje meget modtagelig for gasindfangning og brænding; kontinuerlige udluftningskanaler (0,012 mm dybe) er bearbejdet langs de lange sider af skillelinjen. Et tæt ribmønster på bunden er parret med en symmetrisk række af ejektorstifter og flade ejektorer for at sikre ensartet udkastningskraft. Ubalanceret udkastning får skuffen til at bøje sig opad på den ene side efter udtagning af formen, hvilket fører til klæbning eller binding under montering og drift. Hjælpeudkasterblokke er tilføjet til slanke skilleplader for at forhindre gennemslag eller overfladeblegning.
Standarder for installation og drift af forme
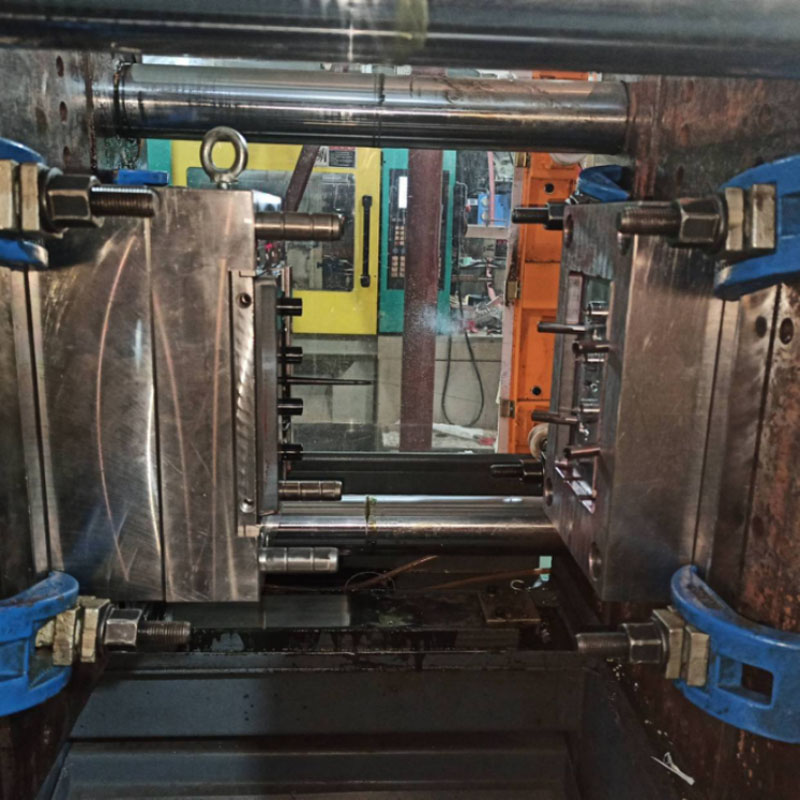
Skuffeformen i stort format er designet til 450T–750T sprøjtestøbemaskiner; efter hejsning skal spændepladerne strammes jævnt for at forhindre omfattende flash forårsaget af højtryksindsprøjtning. Flowdetektorer er installeret på kølekredsløb for at sikre uhindret cirkulation. Lavtryksstøbebeskyttelse er kalibreret til at udløse automatisk åbning af formen ved detektering af resterende løbere eller fremmedlegemer, og derved forhindre kostbar skade på hulrummet. Kølekredsløbskonnektorer gennemgår en streng lækagetest for at forhindre fugt i at trænge ind i smelten, hvilket kan forårsage gasbobler.
Vi er en producent af plaststøbning af reservedele til skuffeskabe, der leverer fremstilling af højkvalitets reservedele til plaststøbning af skuffeskabe. Så længe du ønsker at tilpasse/udvikle reservedele skuffeskabe plaststøbningsprodukter, kan du finde os. Vi har professionelt sprøjtestøbedesign og moden fremstillingsteknologi, der giver dig one-stop-service, fra produktdesign-formfremstilling-produktproduktion-produktemballage-produkttransport, vi kan hjælpe dig i hvert led. Så længe du kommer til os, vil vi yde dig den ultimative service og tilfredsstille dig i forhold til produktkvalitet, produktionstid, informationsdialog mv.
|
Produktnavn |
Løbebåndsstøbning |
|
Giv venligst |
2D, 3D, prøver eller størrelsen af multi-vinkel billederne |
|
Skimmeltid |
20-35 dage |
|
Produkt tid |
7-15 dage |
|
Formpræcision |
+/-0,01 mm |
|
Skimmelsvamp liv |
50-100 millioner skud |
|
Produktionsproces |
Revisionstegninger - skimmelstrømsanalyse - Designvalidering - Custom Materials - Formbearbejdning - kernebehandling - elektrodebearbejdning - Løbesystem forarbejdning - bearbejdning af dele og indkøb - bearbejdningsaccept - hulrum overfladebehandling proces - kompleks tilstand Die - Hele formoverfladebelægning - Monteringsplade - formprøve - prøvetest - afsendelse prøver |
|
Skimmelhule |
Ét hulrum, multi-hulrum eller samme forskellige produkter laves sammen |
|
Formmateriale |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Løber system |
Varm løber og kold løber |
|
Grundmateriale |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Slutte |
Pitting ordet, spejlfinish, mat overflade, striae |
|
Standard |
HASCO, DME eller afhængig af |
|
Hovedteknologi |
Fræsning, slibning, CNC, EDM, tråd skæring, udskæring, EDM, drejebænke, overfladefinish mv. |
|
Software |
CAD,PRO-E,UG Designtid: 1-3 dage (normale omstændigheder) |
|
Produktmateriale |
ABS,PP,PC,PA6,PA66,TPU,POM,PBT,PVC,HIPS,PMMA,TPE,PC/ABS,TPV,TPO,TPR,EVA,HDPE,LDPE,CPVC,PVDF,PPSU.PPS. |
|
Kvalitetssystem |
ISO9001:2008 |
|
Fastlæg tid |
20 dage |
|
Udstyr |
CNC, EDM, afskæring Maskine, plastikmaskiner osv. plastkuffertform zhe jiang |


Fremstilling af plastsprøjtestøbeforme

Specifikationer for plaststøbning

Form design:



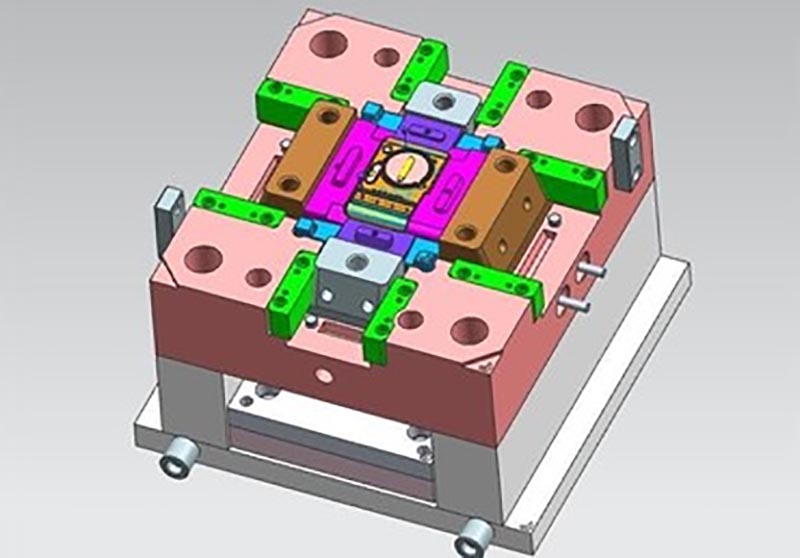
Transaktionsproces:

Skimmeltest:


Produktets emballage

Fabrik
Vi er Custom Plastic Mold fabrik. Vores fabrik er plastsprøjtestøbeproducent. vi har 17 års erfaring i professionel tilpasset plastform og 10 års erfaring med udenrigshandel. Vi er leverandør af tilpasset plaststøbeform. Vi kan levere tilpasset plaststøbeservice. Vores fabrik kan fremstille de sprøjtestøbte plastdele, og kvaliteten af produkterne vil tilfredsstille dig.
Vi har mere end 50 avancerede maskiner og hundredvis af ingeniører og designere. Vi kan levere one-stop service, fra produktdesign - formfremstilling - produktproduktion - produktemballage - transport. Vi har en komplet produktionskæde. Vi kan opfylde alle dine krav.
Tjenester vi leverer:
Professionel brugerdefineret form service, plast forme design og fremstilling. plastik produkt produktion, produkt design, form design, blæse form tilpasning, rotationsform tilpasning, die-casting form tilpasning. 3D-printtjenester, CNC-produktionstjenester, produktemballage, tilpasset emballage, forsendelsestjenester.










Vi overholder altid principperne om kvalitet først og gang først. Mens du giver kunderne produkter af højeste kvalitet, så prøv at maksimere produktionseffektiviteten og forkorte produktionstiden. Vi er stolte af at fortælle hver kunde, at vores virksomhed ikke har mistet nogen kunde siden etableringen. Hvis der er et problem med produktet, vil vi aktivt søge en løsning og tage ansvar til det sidste.

FAQ
Q1: Er du handelsvirksomhed eller producent?
A: Vi er producenter.
Q2. Hvornår kan jeg få tilbuddet?
A: Vi citerer normalt inden for 2 dage efter, at vi har modtaget din forespørgsel.
Hvis du haster meget, så ring til os eller fortæl os i din e-mail, så vi først kan give et tilbud til dig.
Q3. Hvor lang er leveringstiden for skimmelsvamp?
A: Det hele afhænger af produkternes størrelse og kompleksitet. Normalt er leveringstiden 25 dage.
Q4. Jeg har ingen 3D-tegning, hvordan skal jeg starte det nye projekt?
A: Du kan levere os en støbeprøve, vi hjælper dig med at færdiggøre 3D-tegningsdesignet.
Q5. Før forsendelse, hvordan sikrer man, at produkternes kvalitet?
A: Hvis du ikke kommer til vores fabrik og heller ikke har tredjeparten til inspektion, vil vi være din inspektionsmedarbejder.
Vi vil give dig en video til produktionsprocesdetaljer, herunder procesrapport, produktstørrelsesstruktur og overfladedetaljer, pakningsdetaljer og så videre.
Q6. Hvad er dine betalingsbetingelser?
A: Formbetaling: 40% depositum af T/T på forhånd, 30% anden formbetaling før udsendelse af de første prøveprøver, 30% skimmelbalance, efter at du har accepteret de endelige prøver.
B: Produktionsbetaling: 50% depositum på forhånd, 50% før afsendelse af de endelige varer.
Q7: Hvordan gør du vores forretning langsigtet og godt forhold?
A:1. Vi holder god kvalitet og konkurrencedygtig pris for at sikre, at vores kunder drager fordel af produkter af den bedste kvalitet.
2. Vi respekterer enhver kunde som vores ven, og vi handler oprigtigt og bliver venner med dem, uanset hvor de kommer fra.
Hot Tags: Reservedele skuffeskab plaststøbning, Kina, producent, leverandør, fabrik, tilpasset, engros, køb, kvalitet, seneste salg, fremstillet i Kina
Relateret kategori
Send forespørgsel
Du er velkommen til at give din forespørgsel i nedenstående formular. Vi svarer dig inden for 24 timer.