Hjem
>
Produkt > Kernetilpasningstjeneste > Brugerdefineret støbning > Støbning af køleskabsdele i plast
Produkt
- Kernetilpasningstjeneste
- Sundhedspleje
- Elektroniske apparater og instrumenter
- Forme til mødre og børn
- Fritidssport
- Boligindretning Art
- Auto tilbehør
- Transport og lager
- Belysningsarmaturer
- Byggeudstyr
- Emballage produkt
- Uddannelse og laboratorier
- Bagagetilbehør til tøj
- Pleje og rengøringsmidler
- Landbrug & Skovbrug
- Mekanisk udstyr
- Kæledyrsartikler
- Køkkengrej
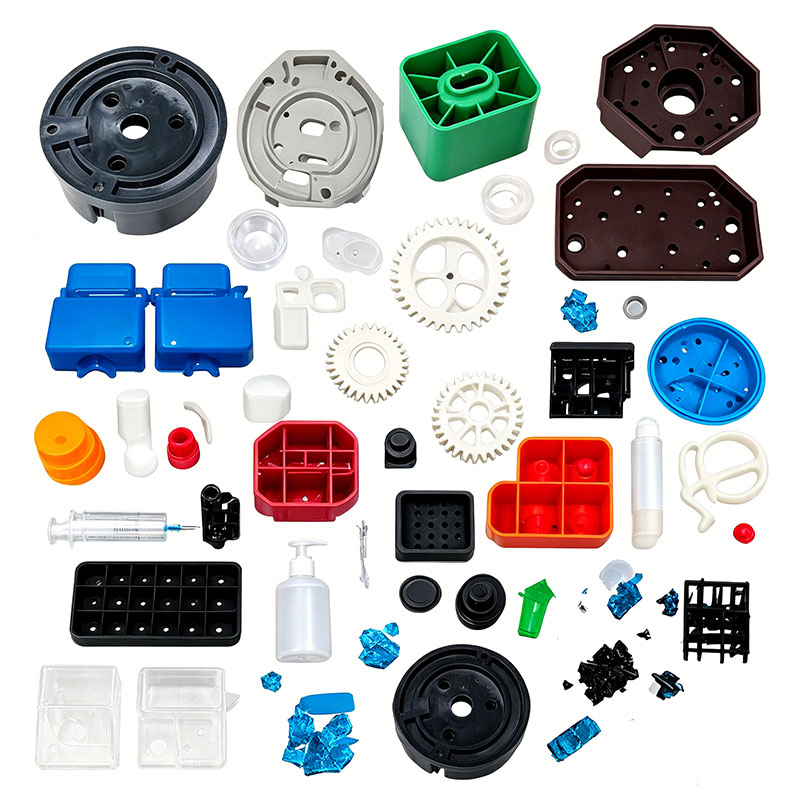
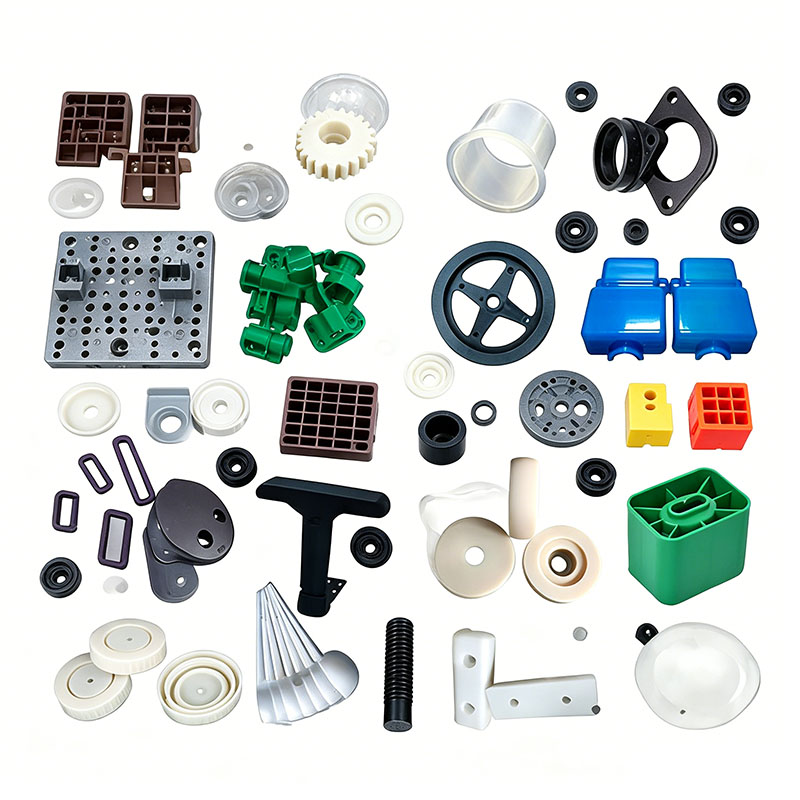
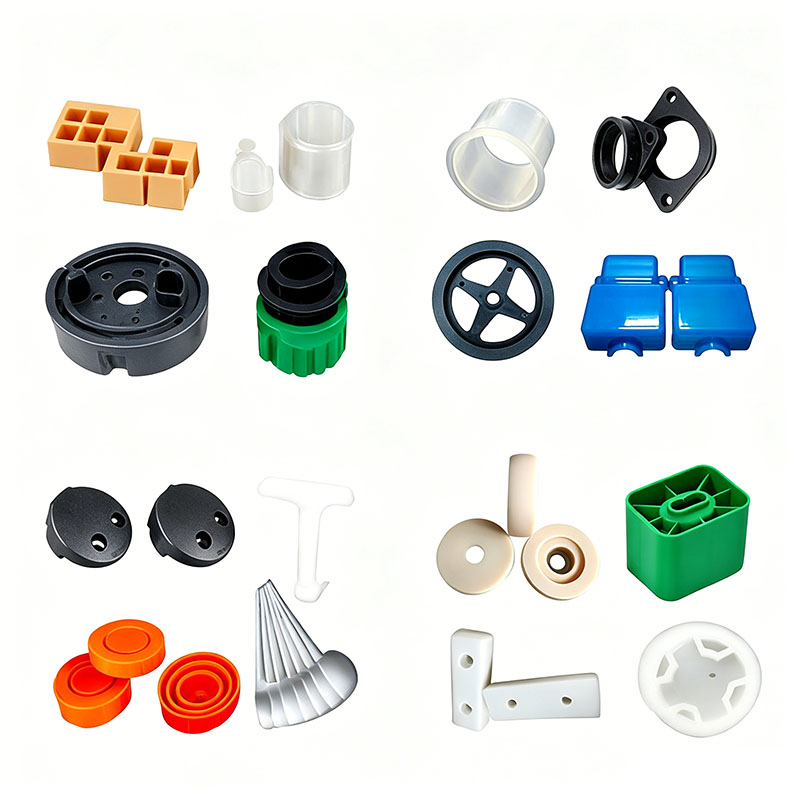
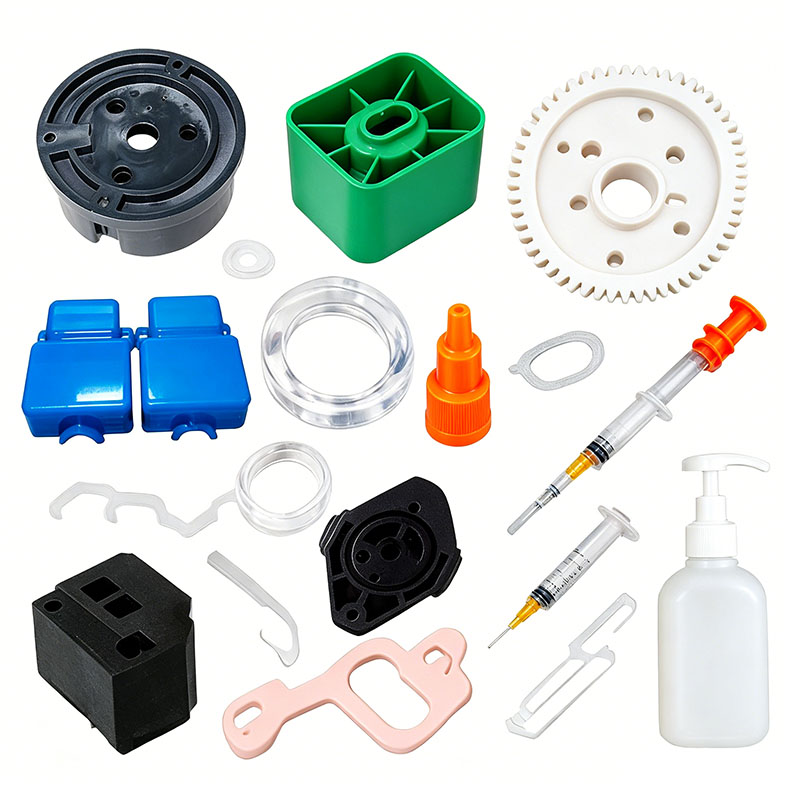
Støbning af køleskabsdele i plast
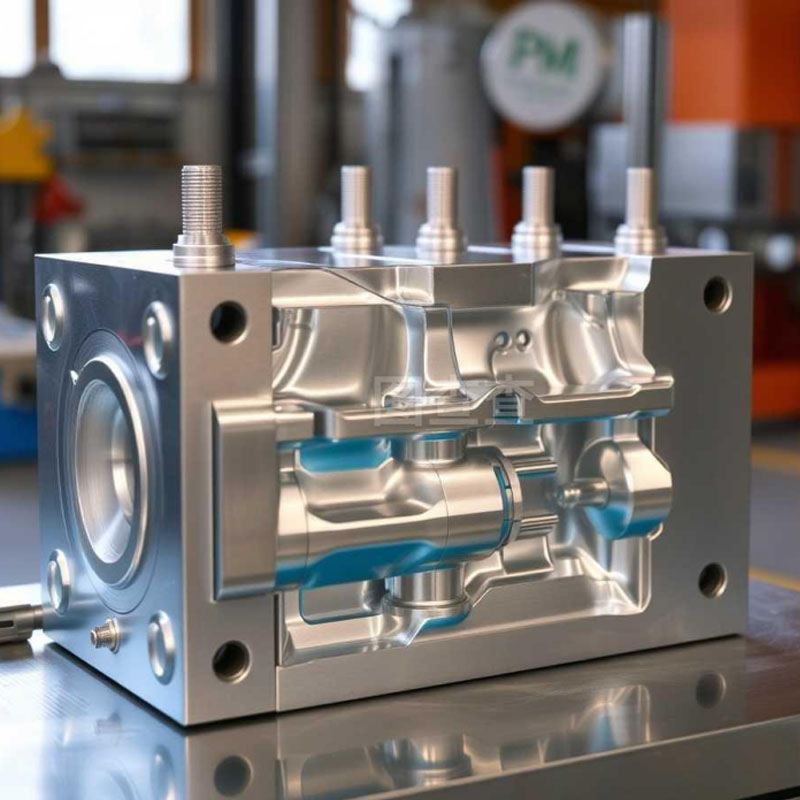
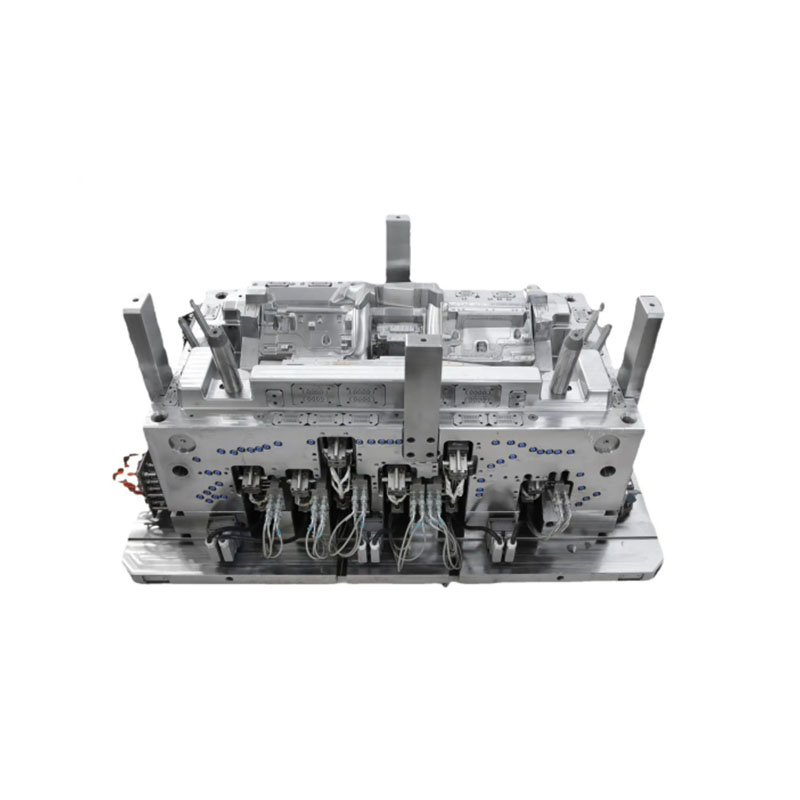
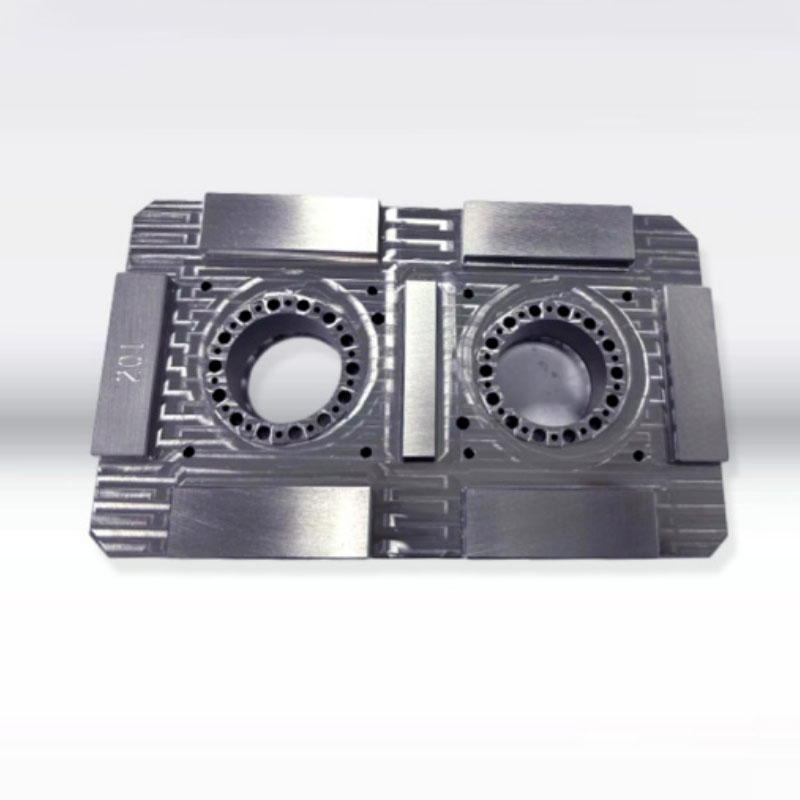
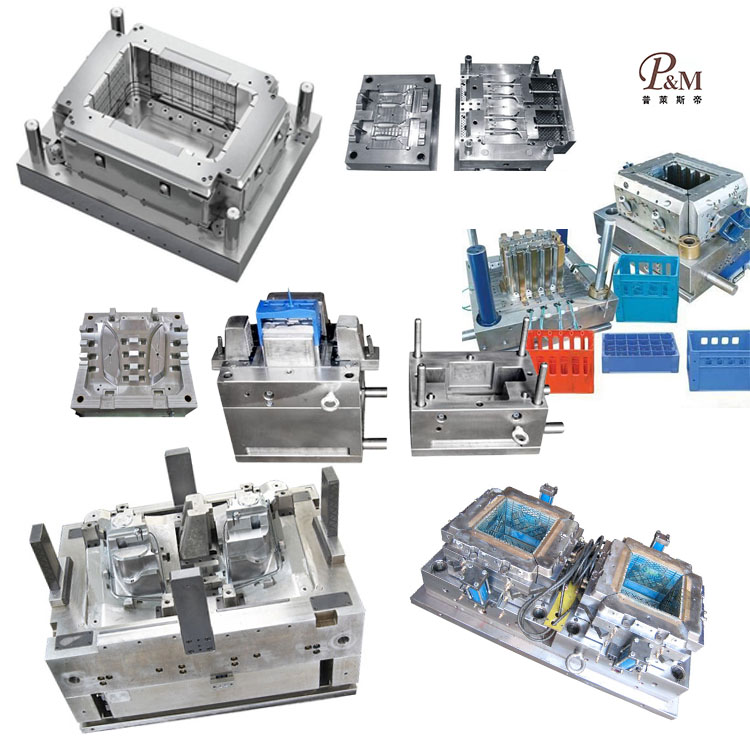
Ningbo (P&M) Plastic Metal Products Co., Ltd. har 17 års teknologi til fremstilling af forme og kan tilpasse støbning af plastikkøleskabsdele. Vi leverer professionelle tilpassede støbning af plastikkøleskabsdele, og vi er en professionel støbningsproducent af plastikkøleskabsdele. Vi har tilstrækkelig erfaring med at udvælge produktråmaterialer og støbematerialer. I processen med at tilpasse støbning af plastikkøleskabsdele kan vores fabrik levere one-stop-service. Vi har design- og produktionskapaciteter relateret til støbning af plastikkøleskabsdele, såsom: CAD-design, fremstilling af forme, sprøjtestøbning, produktion af plastprodukter, montering og andre teknologier.
Send forespørgsel
Produkt beskrivelse
Derudover har vores virksomhed etableret samarbejdsrelationer med plastråvareleverandører, trykkerier mv. for at sikre råvareforsyning og trykkvalitet. Gennem vores rige erfaring og perfekte forsyningskæde kan vores virksomhed give kunderne skræddersyede produkter til støbning af køleskabsdele i høj kvalitet for at opfylde deres specifikke behov. Samtidig har vi 10 års professionel udenrigshandelserfaring, forstår udenrigshandelsprocessen og betjener vores kunder bedre. Til støbeprodukter til køleskabsdele i plast kan vi lave tilsvarende plastdele, hvilket hovedsageligt udføres gennem sprøjtestøbeforme.
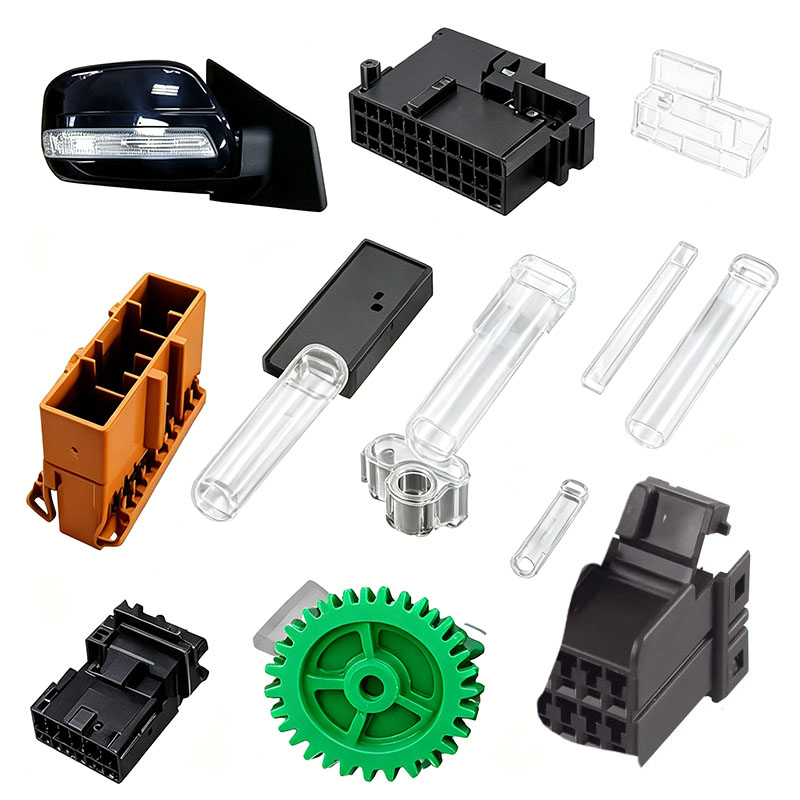
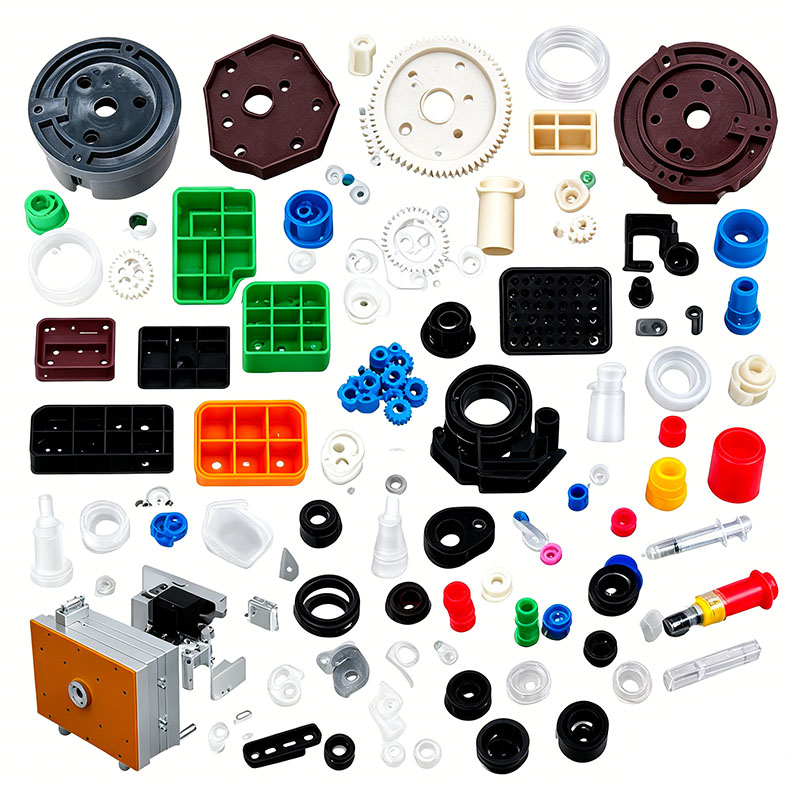
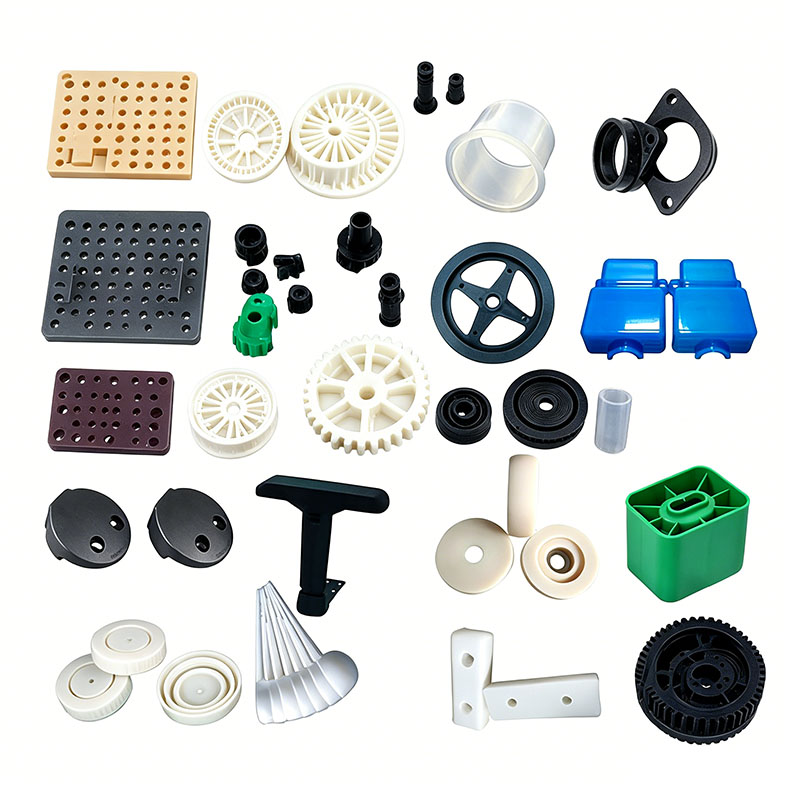
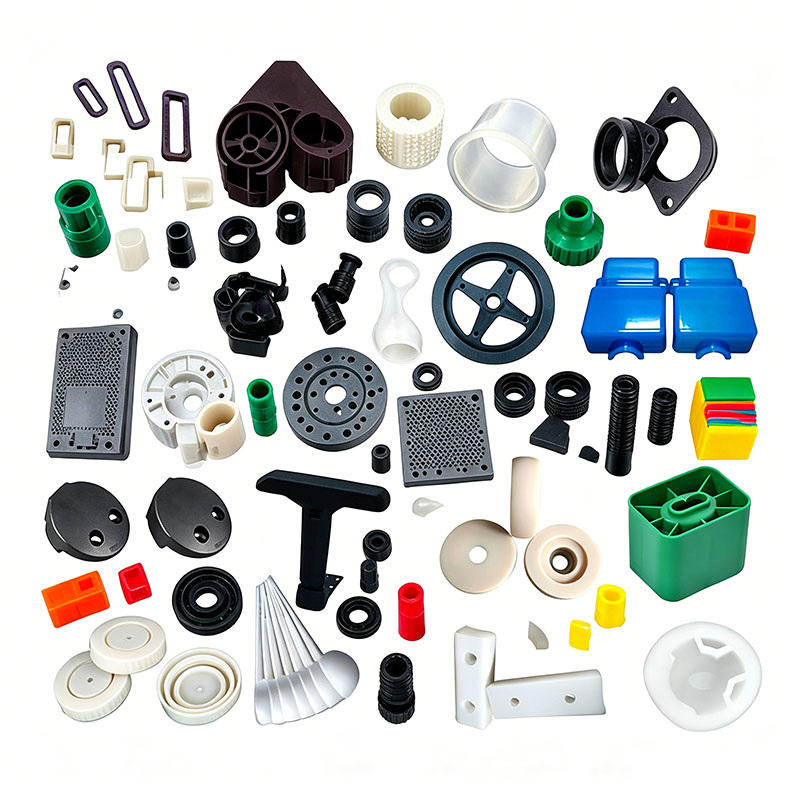
Køleskabsplastikkomponenter falder i fem kategorier: dekorative udvendige dele, strukturelle bærende dele, komponenter til køleluftkanaler, opbevarings-/organiseringsdele og flammehæmmende elektriske komponenter. Eksempler omfatter dørskaller, indvendige foringer, skuffer og skarpere beholdere, hyldestøtter, luftkanaldæksler, isbakker, dørtætningsbeslag, kompressorskærme og indvendige skillevægge. Disse produkter fungerer i miljøer, der cykler mellem -20°C og stuetemperatur og kommer i kontakt med fugt og madolier. Specifikke krav omfatter flammehæmning, slagfasthed ved lav temperatur og dimensionsstabilitet (modstand mod deformation). Almindelige materialer omfatter HIPS, modificeret PP, ABS, GPPS og flammehæmmende ABS. Nøglestøbningsparametre fokuserer på sejhed ved lav temperatur, lavt svind, lugtfrihed, lav indre belastning og hydrolysemodstand. De følgende sektioner skitserer de væsentligste støbninger, der dækker forbehandling af råmateriale, formdesign, sprøjtestøbningsprocessen, efterbehandling og forebyggelse af defekter.
I. Råmaterialevalg og forbehandling
Materialevalg og matchning
Modificeret PP bruges primært til indvendige foringer, opbevaringsskuffer og skarpere beholdere på grund af dens modstandsdygtighed over for lav temperatur, fedtbestandighed, lav vandabsorption og moderate omkostninger. ABS er valgt til dørpaneler og dekorative beklædninger på grund af dets højglans, som letter filmlaminering og maling. High-impact HIPS bruges til skabsisoleringsforinger og luftkanalplader, hvilket giver lavt formsvind og stabil stivhed. GPPS bruges til gennemsigtige friskhedskasser og opbevaringshylder. Flammehæmmende ABS bruges til kompressorkapper og elektriske kasser for at opfylde apparatets brandsikkerhedsstandarder.
Streng kontrol med materialegenanvendelse: Inklusionsforholdet af genslibning (indsprøjtninger/løbere) til æstetiske dele må ikke overstige 10 %. Blanding af genbrugsskrot i indvendige foringer eller bærende hylder er forbudt; gentagen genbrug reducerer sejheden ved lav temperatur markant, hvilket gør dele tilbøjelige til at revne ved opbevaring af frosne fødevarer. Ved blanding af materialer er kun fødevaregodkendte, lav-migrerende skimmelslipmidler og lugtfri masterbatches tilladt; brugen af skarpe tilsætningsstoffer er strengt forbudt for at forhindre resterende lugt inde i køleskabet. Flammehæmmende materialer skal blandes og behandles adskilt fra standard plast for at undgå at kompromittere flammehæmmende egenskaber.
Blandingskontrolkrav
Brug en lodret mixer til at blande materialer ved lav hastighed (under 300 rpm) i 6 til 10 minutter. Fyldt/modificeret PP bør ikke udsættes for højhastighedsblanding for at undgå pulveragglomerering, som forårsager overfladegruber. ABS og hofter er relativt skøre; Friktionsinduceret varmeopbygning skal minimeres for at forhindre for tidlig nedbrydning og gulfarvning af pellets. Efter blanding skal materialer opbevares i lukkede beholdere for at forhindre kontaminering med støv eller olie.
Tørrings- og affugtningsspecifikationer
ABS og hofter er meget hygroskopiske; støbning med højt fugtindhold fører til sølvstriber og bobler, hvilket gør dele tilbøjelige til at bryde på boblesteder under lavtemperaturbelastning. Tørrestandarder: ABS ved konstant 80°C i 3-4 timer; HIPS ved 75°C i 3 timer; fugtindhold kontrolleret under 0,04%. PP og GPPS har ekstremt lav vandabsorption og kræver generelt ikke tørring til standardproduktion; i miljøer med høj luftfugtighed (såsom "Plum Rain"-sæsonen i sydlige regioner) er tørring ved 60°C i 1 time dog tilstrækkelig for at fjerne overfladefugt. Efter tørring skal materialer transporteres via forseglede tragte for at forhindre genabsorption af atmosfærisk fugt.
II. Nøglepunkter for formdesign og maskinopsætning
Køleskabsplastikdele er typisk tyndvæggede skaller med stort område. Foringer og skuffer har store dimensioner med vægtykkelser på 1,6–2,2 mm; ujævn tykkelse gør dem tilbøjelige til at synke mærker og skævheder. Formdesign fokuserer på at optimere køle-, udluftnings- og afbalancerede udstødningssystemer.
Valg af formstål
Til ABS udvendige dørskaller anvendes 718H forhærdet spejlfinish stål til hulrummet for at sikre en ensartet, blank overflade fri for ridser eller huller efter polering. P20 forhærdet stål er udvalgt til PP og HIPS liner forme for at sikre stabil masseproduktion. Hulrum til støbeforme, der anvender fyldte/modificerede eller flammehæmmende materialer, gennemgår nitreringsbehandling for at modstå erosion fra pulvere og flammehæmmende additiver, og derved forlænge støbeformens levetid. Alle indvendige hjørner har radius (R) fileter for at eliminere stresskoncentrationer og forhindre revner under lavtemperatur termisk cykling.
Balanceret kølesystem (nøgle til at forhindre skævhed)
Foringer og lange skuffer har høje længde-til-bredde-forhold; forme anvender symmetriske, konforme kølekanaler, der vikler sig rundt på begge sider. Spiralkølende kerner er installeret i tykvæggede monteringsknaster og forstærkningsribber for at minimere temperaturforskelle mellem tykke og tynde sektioner. Streng zoneinddelt formtemperaturkontrol: 50–60°C for ABS kosmetiske dele; 30–40°C for PP liners; 40–50°C for HIPS luftkanalkomponenter. For høje PP-formtemperaturer forværrer krympning af krystallisation, hvilket fører til underdimensionerede skuffer og klæber under drift; omvendt resulterer overdrevent lave temperaturer i høj resterende intern spænding, hvilket forårsager vridning eller deformation under lav temperatur brug.
Udluftning og afbalanceret udkastdesign
For store foringer med lange smeltestrømningsveje er luftindfangning og forbrænding tilbøjelige til at forekomme ved fjerne svejselinjer; kontinuerlige, fine udluftningsspalter (0,012 mm dybe) er bearbejdet langs skillefladens lange sider. Tæt ribkant i bunden anvender et symmetrisk flerpunktslayout af udkasterstifter og flade udkastere for at sikre ensartet udkastningskraft og forhindre skuffen i at vippe eller løfte på den ene side. Ekstra ejektorblokke er tilføjet til den tyndvæggede luftkanaldækselplade for at forhindre gennemslag eller stressblegning.
Specifikationer for installation og opsætning af forme
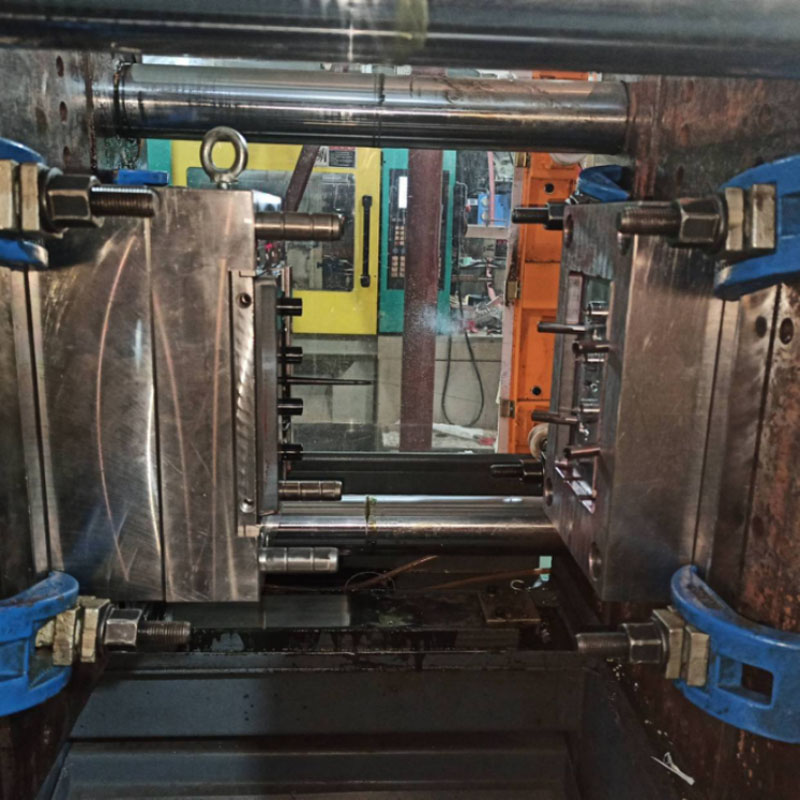
Store forme til køleskabsforinger og dørskaller er parret med 500T–1000T sprøjtestøbemaskiner; spændeplader skal strammes jævnt for at forhindre omfattende flash forårsaget af højtryksindsprøjtning. Flowdetektorer er installeret på kølekredsløb for at sikre uhindret flow; lavtryks-støbebeskyttelse er kalibreret for at forhindre kavitetskader fra resterende indløbsmateriale; og omfattende lækagetest udføres på kølekredsløbsforbindelser for at eliminere fugtindtrængning i smelten, hvilket kan forårsage bobler.
III. Nøglepunkter i sprøjtestøbningsproceskontrol
Kerneprocesstrategi: Lav forskydning, trinvist holdetryk og tilstrækkelig afkøling for at minimere intern støbebelastning og forbedre slagfasthed ved lav temperatur. Tøndetemperaturzoneinddeling
ABS-dørskal: Indføringszone 160°C, midterzone 180–190°C, dyse 195–205°C; temperaturen må ikke overstige 210°C, da høj varme reducerer materialets sejhed, hvilket gør det tilbøjeligt til at revne ved stød i kolde omgivelser.
Modificeret PP inderside/skuffe: 190–220°C, dyse 210°C; overdreven varme forårsager additiv migration, hvilket resulterer i hvide pletter og lugte på indervægge.
HIPS luftkanalpanel: 180–205°C; flammehæmmende ABS elektriske komponenter: maksimal temperatur 230°C for at forhindre nedbrydning og svigt af det flammehæmmende system.
Iscenesat injektionsfyldning
Lange indvendige foringer og skuffer anvender tre-trins fyldning med variabel hastighed: lavhastighedsbuffring ved porten, medium-til-høj hastighedsfyldning for hulrummets midtersektion og reduceret hastighed ved det distale svejselinjeområde for at minimere intern stress forårsaget af molekylær forskydning. Indsprøjtningstryk: 80–110 bar; utilstrækkeligt tryk resulterer i svage svejselinjer, der er tilbøjelige til at bryde efter afkøling, mens for højt tryk forårsager øget flash og intern spændingsakkumulering.
To-trins holdetryk
PP udviser betydelig krystallisationskrympning; derfor kræves to-trins holdetryk for kompensation. Det første trin fylder hulrummet, mens det andet trin kompenserer for kølesvind og eliminerer synkemærker på den indvendige forings sidevægge og bund. Holdetid: 6–10 sekunder for tyndvæggede luftkanalpaneler, 12–18 sekunder for tykvæggede opbevaringsskuffer; materialeplastificering til den næste cyklus sker samtidigt under holdefasen for at forkorte den samlede støbecyklus.
Specifikationer for køling og fjernelse af dele
Køletiden er beregnet til 3–4 s pr. 1 mm vægtykkelse; en standard 2 mm inderforing kræver 8-12 sekunders afkøling. Dele med utilstrækkelig afkøling kan virke flade ved udtagning af formen, men kan undergå permanent deformation under længerevarende opbevaring ved lav temperatur. Formåbning og udkastning skal udføres ved lave, konstante hastigheder; en automatiseret robot fjerner delene, som derefter lægges fladt på et plant armatur – stabling eller komprimering af varme plastdele er strengt forbudt.
Vi er en støbningsproducent af plastikkøleskabsdele, der leverer støbning af plastikkøledele af høj kvalitet. Så længe du ønsker at tilpasse/udvikle støbeprodukter til køleskabsdele i plast, kan du finde os. Vi har professionelt sprøjtestøbedesign og moden fremstillingsteknologi, der giver dig one-stop-service, fra produktdesign-formfremstilling-produktproduktion-produktemballage-produkttransport, vi kan hjælpe dig i hvert led. Så længe du kommer til os, vil vi yde dig den ultimative service og tilfredsstille dig i forhold til produktkvalitet, produktionstid, informationsdialog mv.
|
Produktnavn |
Løbebåndsstøbning |
|
Giv venligst |
2D, 3D, prøver eller størrelsen af multi-vinkel billederne |
|
Skimmeltid |
20-35 dage |
|
Produkt tid |
7-15 dage |
|
Formpræcision |
+/-0,01 mm |
|
Skimmelsvamp liv |
50-100 millioner skud |
|
Produktionsproces |
Revisionstegninger - skimmelstrømsanalyse - Designvalidering - Custom Materials - Formbearbejdning - kernebehandling - elektrodebearbejdning - Løbesystem forarbejdning - bearbejdning af dele og indkøb - bearbejdningsaccept - hulrum overfladebehandling proces - kompleks tilstand Die - Hele formoverfladebelægning - Monteringsplade - formprøve - prøvetest - afsendelse prøver |
|
Skimmelhule |
Ét hulrum, multi-hulrum eller samme forskellige produkter laves sammen |
|
Formmateriale |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Løber system |
Varm løber og kold løber |
|
Grundmateriale |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Slutte |
Pitting ordet, spejlfinish, mat overflade, striae |
|
Standard |
HASCO, DME eller afhængig af |
|
Hovedteknologi |
Fræsning, slibning, CNC, EDM, tråd skæring, udskæring, EDM, drejebænke, overfladefinish mv. |
|
Software |
CAD,PRO-E,UG Designtid: 1-3 dage (normale omstændigheder) |
|
Produktmateriale |
ABS,PP,PC,PA6,PA66,TPU,POM,PBT,PVC,HIPS,PMMA,TPE,PC/ABS,TPV,TPO,TPR,EVA,HDPE,LDPE,CPVC,PVDF,PPSU.PPS. |
|
Kvalitetssystem |
ISO9001:2008 |
|
Fastlæg tid |
20 dage |
|
Udstyr |
CNC, EDM, afskæring Maskine, plastikmaskiner osv. plastkuffertform zhe jiang |


Fremstilling af plastsprøjtestøbeforme

Specifikationer for plaststøbning

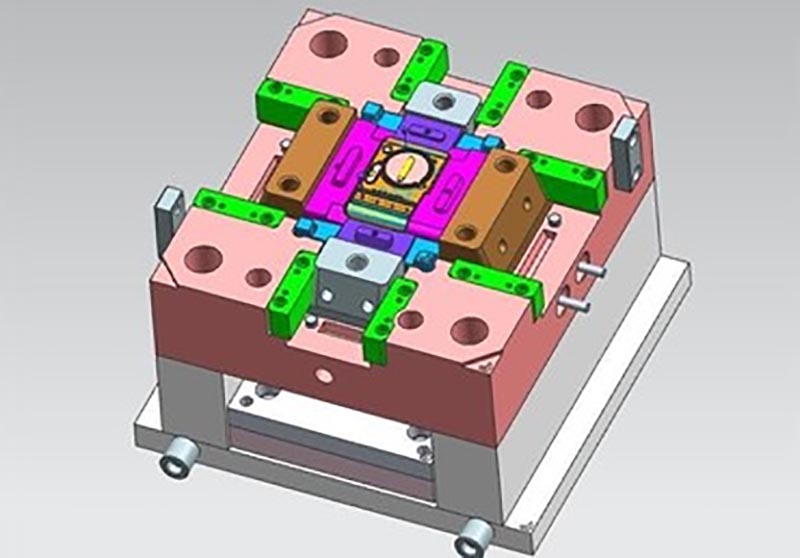
Form design:



Transaktionsproces:

Skimmeltest:


Produktets emballage

Fabrik
Vi er Custom Plastic Mold fabrik. Vores fabrik er plastsprøjtestøbeproducent. vi har 17 års erfaring i professionel tilpasset plastform og 10 års erfaring med udenrigshandel. Vi er leverandør af tilpasset plaststøbeform. Vi kan levere tilpasset plaststøbeservice. Vores fabrik kan fremstille de sprøjtestøbte plastdele, og kvaliteten af produkterne vil tilfredsstille dig.
Vi har mere end 50 avancerede maskiner og hundredvis af ingeniører og designere. Vi kan levere one-stop service, fra produktdesign - formfremstilling - produktproduktion - produktemballage - transport. Vi har en komplet produktionskæde. Vi kan opfylde alle dine krav.
Tjenester vi leverer:
Professionel brugerdefineret form service, plast forme design og fremstilling. plastik produkt produktion, produkt design, form design, blæse form tilpasning, rotationsform tilpasning, die-casting form tilpasning. 3D-printtjenester, CNC-produktionstjenester, produktemballage, tilpasset emballage, forsendelsestjenester.










Vi overholder altid principperne om kvalitet først og gang først. Mens du giver kunderne produkter af højeste kvalitet, så prøv at maksimere produktionseffektiviteten og forkorte produktionstiden. Vi er stolte af at fortælle hver kunde, at vores virksomhed ikke har mistet nogen kunde siden etableringen. Hvis der er et problem med produktet, vil vi aktivt søge en løsning og tage ansvar til det sidste.

FAQ
Q1: Er du handelsvirksomhed eller producent?
A: Vi er producenter.
Q2. Hvornår kan jeg få tilbuddet?
A: Vi citerer normalt inden for 2 dage efter, at vi har modtaget din forespørgsel.
Hvis du haster meget, så ring til os eller fortæl os i din e-mail, så vi først kan give et tilbud til dig.
Q3. Hvor lang er leveringstiden for skimmelsvamp?
A: Det hele afhænger af produkternes størrelse og kompleksitet. Normalt er leveringstiden 25 dage.
Q4. Jeg har ingen 3D-tegning, hvordan skal jeg starte det nye projekt?
A: Du kan levere os en støbeprøve, vi hjælper dig med at færdiggøre 3D-tegningsdesignet.
Q5. Før forsendelse, hvordan sikrer man, at produkternes kvalitet?
A: Hvis du ikke kommer til vores fabrik og heller ikke har tredjeparten til inspektion, vil vi være din inspektionsmedarbejder.
Vi vil give dig en video til produktionsprocesdetaljer, herunder procesrapport, produktstørrelsesstruktur og overfladedetaljer, pakningsdetaljer og så videre.
Q6. Hvad er dine betalingsbetingelser?
A: Formbetaling: 40% depositum af T/T på forhånd, 30% anden formbetaling før udsendelse af de første prøveprøver, 30% skimmelbalance, efter at du har accepteret de endelige prøver.
B: Produktionsbetaling: 50% depositum på forhånd, 50% før afsendelse af de endelige varer.
Q7: Hvordan gør du vores forretning langsigtet og godt forhold?
A:1. Vi holder god kvalitet og konkurrencedygtig pris for at sikre, at vores kunder drager fordel af produkter af den bedste kvalitet.
2. Vi respekterer enhver kunde som vores ven, og vi handler oprigtigt og bliver venner med dem, uanset hvor de kommer fra.
Hot Tags: Støbning af plastikkøleskabsdele, Kina, Producent, Leverandør, Fabrik, Customized, Engros, Køb, Kvalitet, Senest solgt, Made in China
Relateret kategori
Send forespørgsel
Du er velkommen til at give din forespørgsel i nedenstående formular. Vi svarer dig inden for 24 timer.