Hjem
>
Produkt > Kernetilpasningstjeneste > Brugerdefineret støbning > Plaststøbning maskine dele støbning
Produkt
- Kernetilpasningstjeneste
- Sundhedspleje
- Elektroniske apparater og instrumenter
- Forme til mødre og børn
- Fritidssport
- Boligindretning Art
- Auto tilbehør
- Transport og lager
- Belysningsarmaturer
- Byggeudstyr
- Emballage produkt
- Uddannelse og laboratorier
- Bagagetilbehør til tøj
- Pleje og rengøringsmidler
- Landbrug & Skovbrug
- Mekanisk udstyr
- Kæledyrsartikler
- Køkkengrej
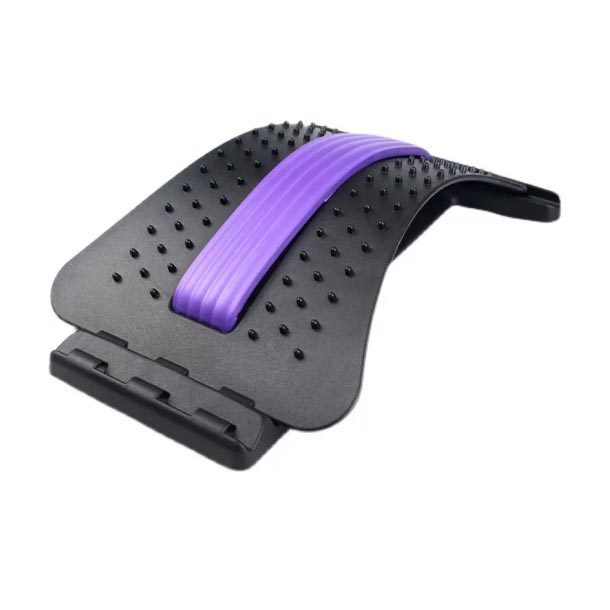
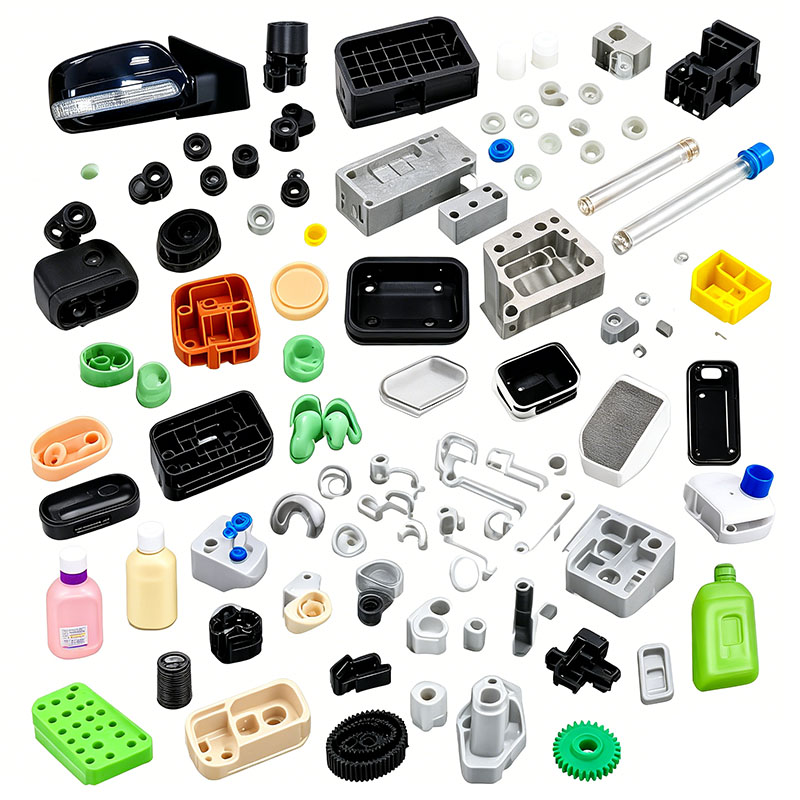
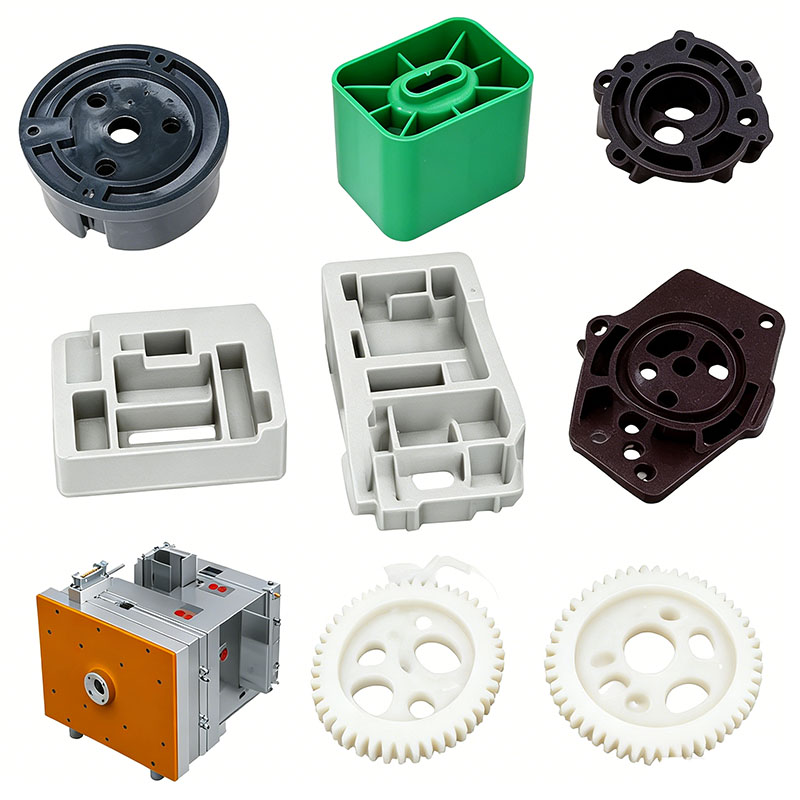
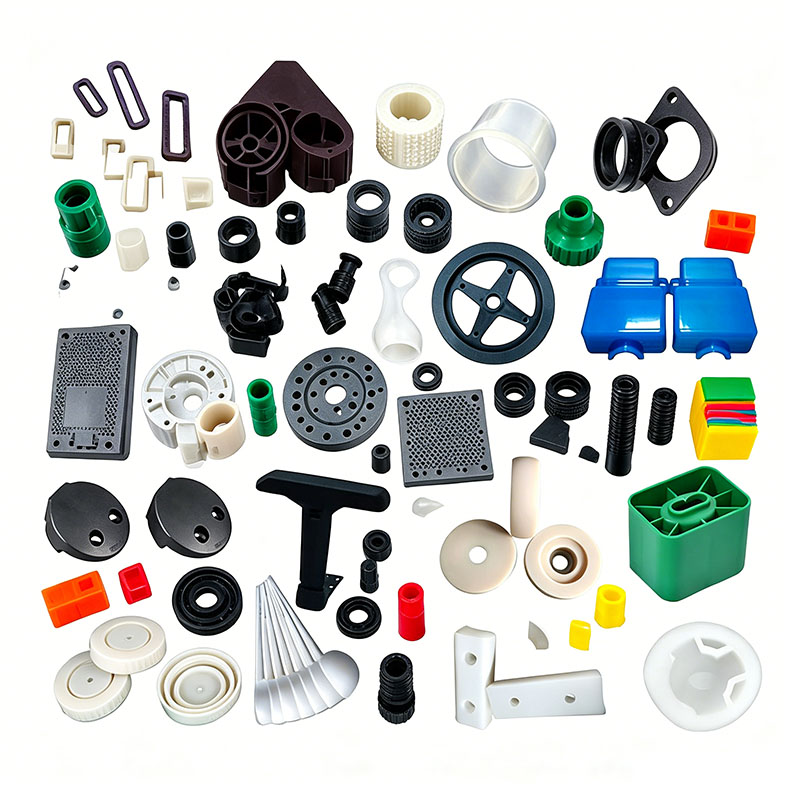
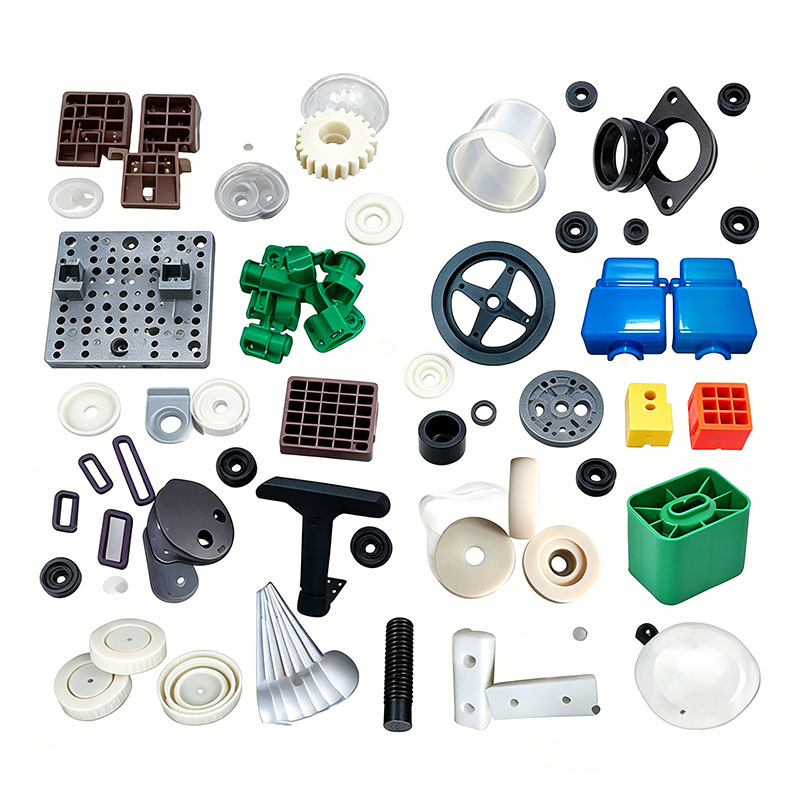
Plaststøbning maskine dele støbning
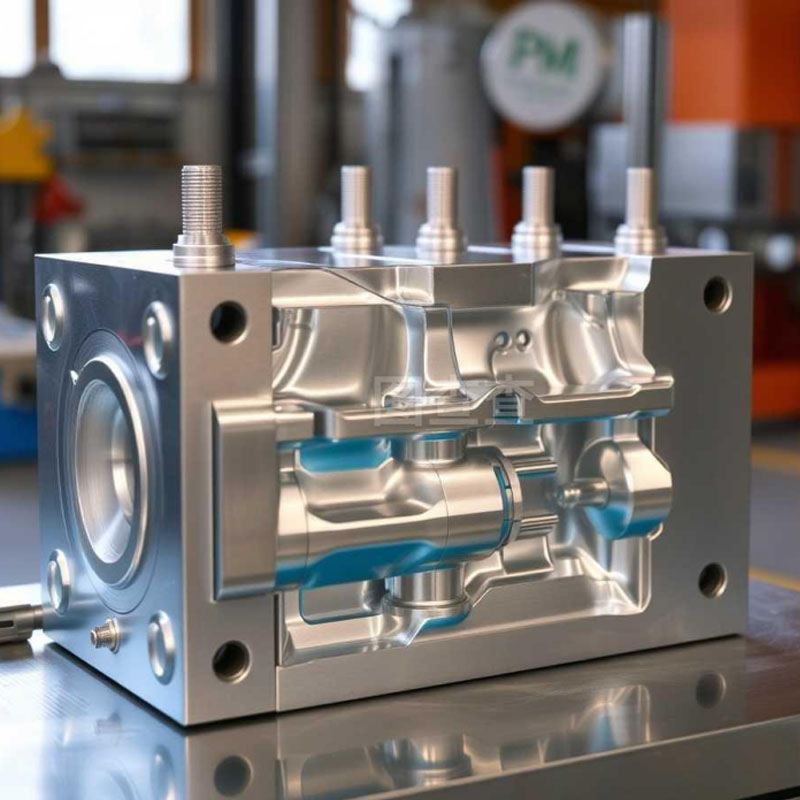
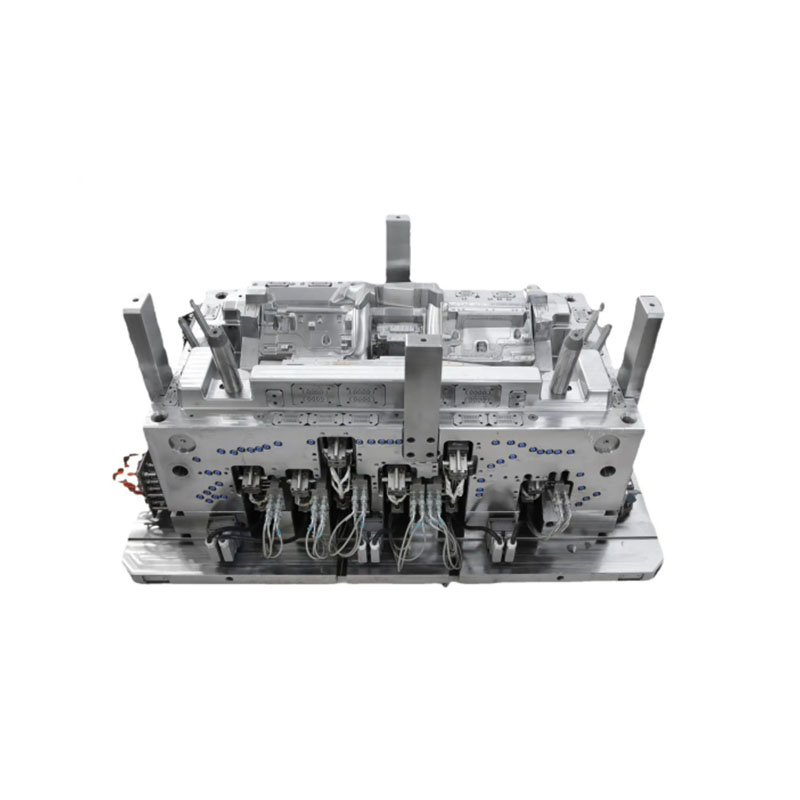
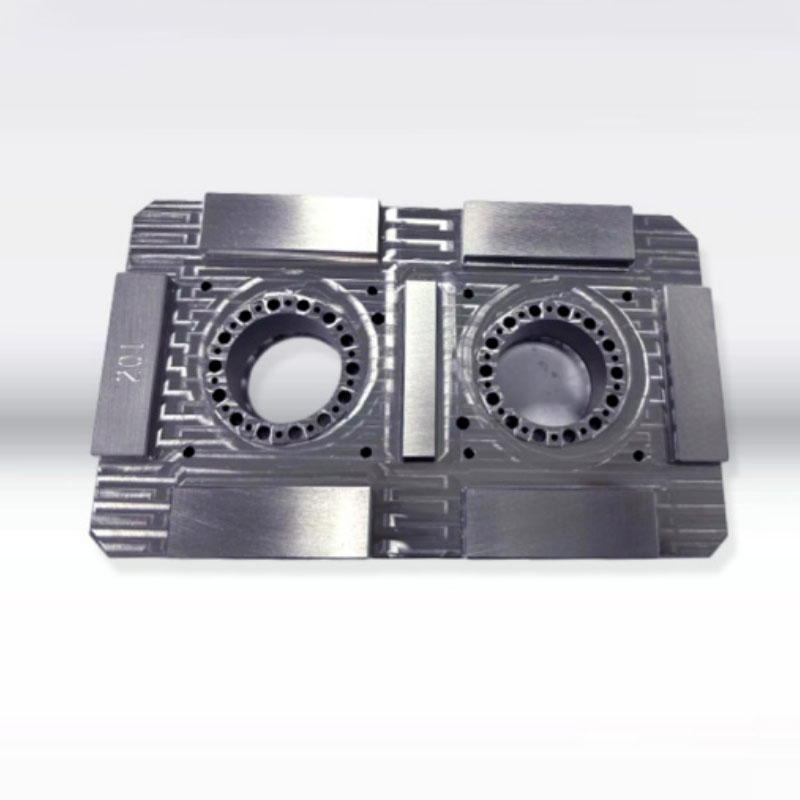
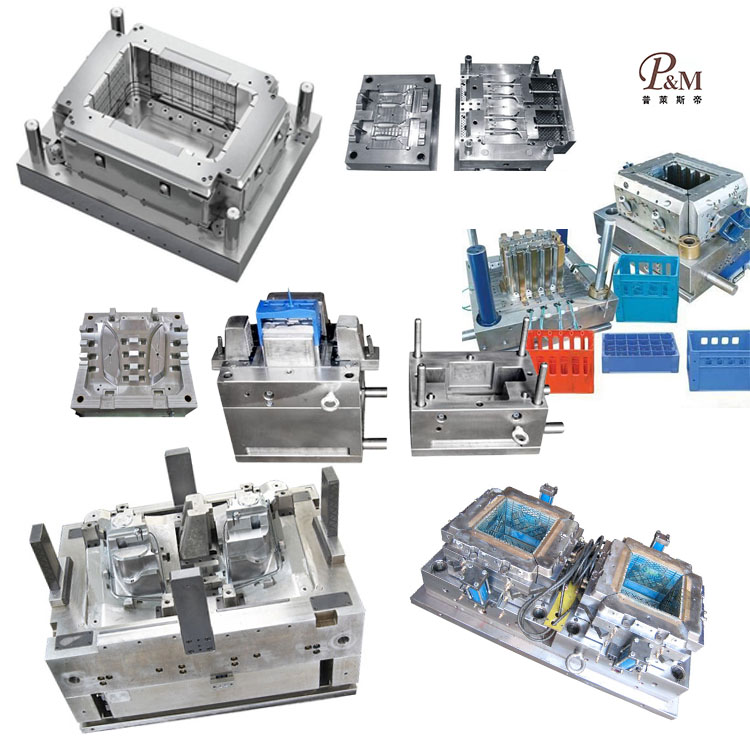
Ningbo (P&M) Plastic Metal Products Co., Ltd. har 17 års støbefremstillingsteknologi og kan tilpasse støbning af plaststøbemaskinedele. Vi leverer professionelle tilpassede støbningstjenester til plaststøbemaskinedele, og vi er en professionel producent af plaststøbemaskinedele. Vi har tilstrækkelig erfaring med at udvælge produktråmaterialer og støbematerialer. I processen med at tilpasse støbning af plaststøbemaskinedele kan vores fabrik levere one-stop-service. Vi har design- og produktionskapaciteter relateret til støbning af plaststøbemaskinedele, såsom: CAD-design, fremstilling af forme, sprøjtestøbning, produktion af plastprodukter, montering og andre teknologier.
Send forespørgsel
Produkt beskrivelse
Derudover har vores virksomhed etableret samarbejdsrelationer med plastråvareleverandører, trykkerier mv. for at sikre råvareforsyning og trykkvalitet. Gennem vores rige erfaring og perfekte forsyningskæde kan vores virksomhed give kunderne højkvalitets tilpassede plaststøbemaskiner til støbeprodukter til at opfylde deres specifikke behov. Samtidig har vi 10 års professionel udenrigshandelserfaring, forstår udenrigshandelsprocessen og betjener vores kunder bedre. Til støbeprodukter til plaststøbemaskinedele kan vi fremstille tilsvarende plastdele, hvilket hovedsageligt udføres gennem sprøjtestøbeforme.
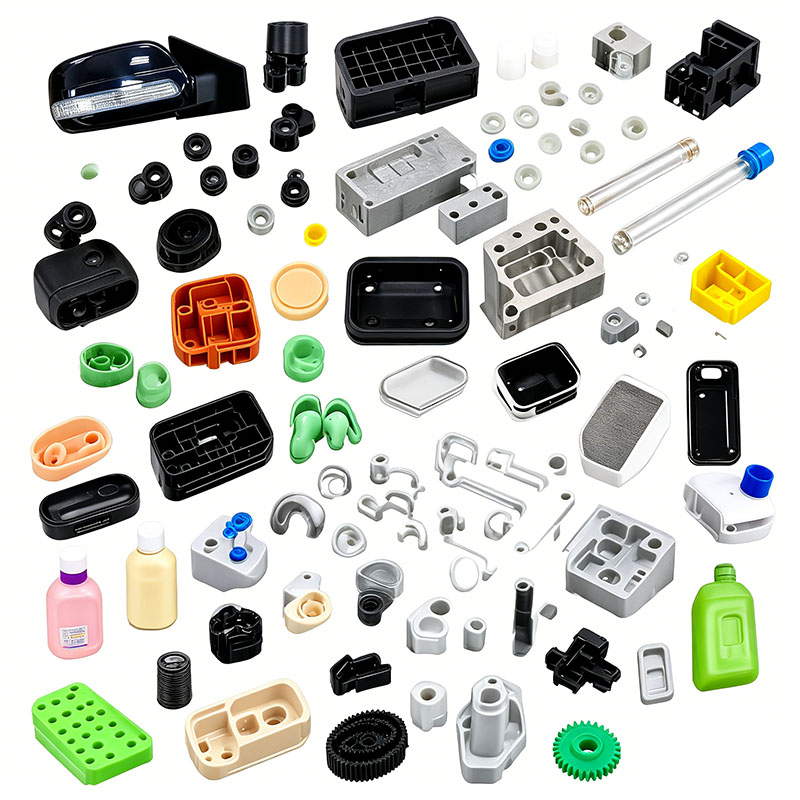
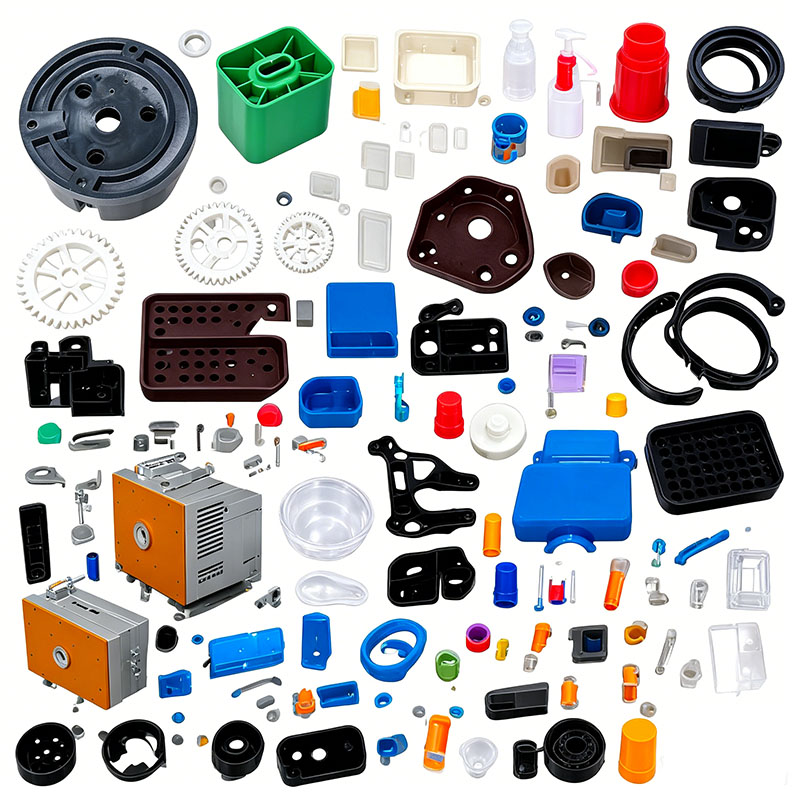
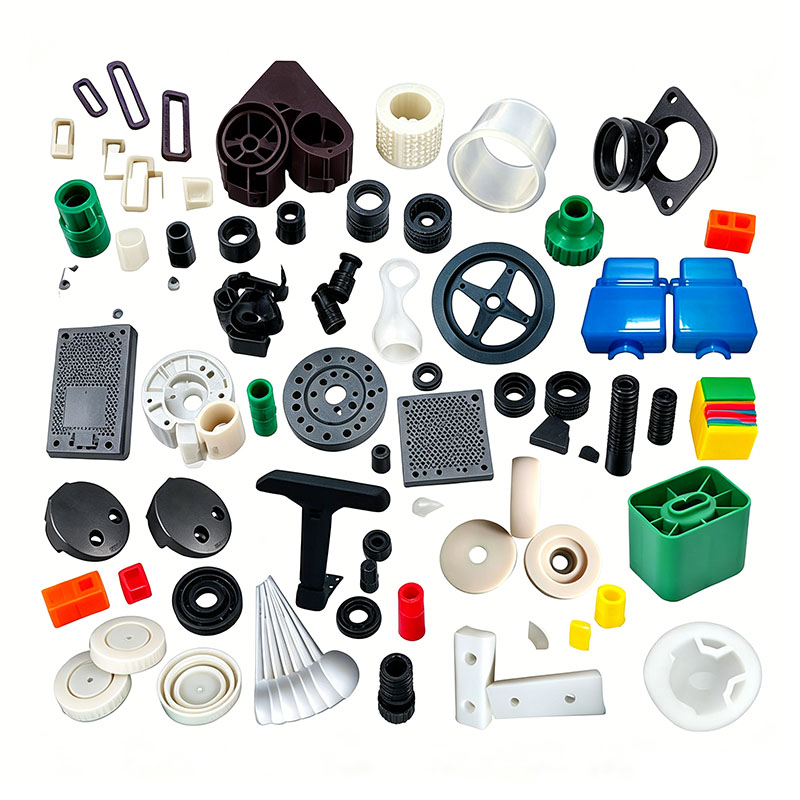
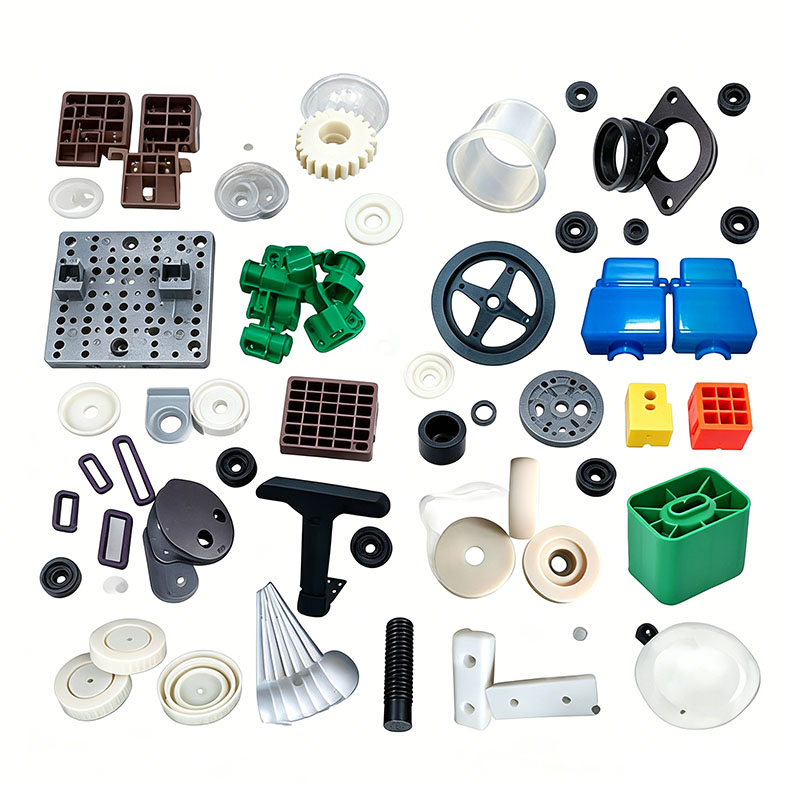
Plastkomponenter til sprøjtestøbemaskiner omfatter udvendige beskyttelsespaneler, afskærmninger til hydraulik-/motorsamlinger, flammehæmmende elektriske huse, betjeningspanelhuse, slidbestandige håndtag, kølevandstilslutninger, sikkerhedsskærme, støvdæksler til materialebeholdere og endestopkontakter. Disse dele fungerer i miljøer, der er karakteriseret ved højtemperaturolietåge, eksponering for hydraulikolie, vibrationer og varmeafledning fra udstyret. Elektriske komponenter kræver flammehæmning og isolering, mens strukturelle dele kræver oliemodstand, vibrationsmodstand og dimensionsstabilitet. Nøglematerialer omfatter flammehæmmende ABS, forstærket PA6, modificeret PP, PC/ABS-legeringer og slidbestandig POM. Støbeprocesser fokuserer på fem kritiske ydeevneindikatorer: modstandsdygtighed over for maskinolie, lav intern belastning, stabil flammehæmning, slidstyrke (uden deformation) og modstandsdygtighed over for høje temperaturer. Produktionsretningslinjer dækker hele arbejdsgangen, inklusive råmaterialeforbehandling, formdesign, sprøjtestøbningsparametre, efterbehandling og defektkontrol.
I. Nøglepunkter for materialevalg og forbehandling
1. Materialevalg og klassificering
1) Betjeningspaneler og udvendige maskindæksler: PC/ABS-legering – giver varmebestandighed, slagfasthed og malerbarhed; modstår høje overfladetemperaturer og modstår revner under længerevarende vibrationer.
2) Elektriske styrebokshuse, ledningsbeskyttelsesbokse og kontaktbaser: Flammehæmmende ABS—V0 flammehæmmende klassificering, isolerende egenskaber for at forhindre kortslutninger og overholdelse af elektriske sikkerhedsstandarder for værktøjsmaskiner.
3) Slidbestandige håndtag, clips, skydere og hurtigkoblingsbeslag: Glasfiberforstærket PA6 og POM - lav friktionskoefficient, slidstyrke og modstandsdygtighed over for hydraulisk olie; modstår titusindvis af åbne/lukke-cyklusser uden væsentligt slid.
4) Store maskinstøvskærme og skærme: Modificeret PP med høj stivhed - lav pris, modstandsdygtighed over for sure/alkaliske skærevæsker og korte støbecyklusser.
5) Gennemsigtige sikkerhedsvinduer: Pc med høj effekt – beskytter mod højtemperatursprøjt af smeltet materiale fra skruen.
Streng kontrol med materialegenanvendelse: Tilsætning af genslibning (sprue/løberskrot) er strengt forbudt for flammehæmmende elektriske dele og slidbestandige bærende komponenter, da genslibning kompromitterer flammehæmmende systemer og reducerer slidstyrken væsentligt. For udvendige afskærmninger skal tilsætningsforholdet for efterslibning være ≤10% og kun blandet med nyt materiale af samme type. Ved blanding af materialer skal der tilsættes oliebestandige, lav-migrerende formslipmidler og varmeældningsbestandige masterbatches for at modstå langvarig udsættelse for høje temperaturer og hydraulikolie, og derved forhindre problemer såsom olieudslip, overfladeblegning og skørhed. Flammehæmmende råmaterialer, glasfiberforstærket nylon og standardplast skal blandes og opbevares i separate beholdere; krydskontaminering af materialer er strengt forbudt.
2. Nøglepunkter for blandingsoperationer
Brug en lodret mixer ved lav hastighed (under 300 rpm) i 6-12 minutter. Bland ikke glasfiberforstærket nylon ved høje hastigheder, da dette kan knække glasfibrene og kompromittere stivheden. For flammehæmmende ABS skal du undgå langvarig friktion, der genererer varme, da dette kan få flammehæmmeren til at nedbrydes for tidligt og miste effektivitet. Når blandingen er færdig, skal du forsegle blandebeholderen for at beskytte råmaterialerne mod forurening med værkstedsolietåge og støv.
3. Strenge standarder for tørring og affugtning
PC, PC/ABS og PA6+GF er meget hygroskopiske; støbning med for højt fugtindhold fører til "sølvstriber" og indre hulrum, hvilket får delene til at revne langs disse hulrum, når de udsættes for stress eller vibrationer.
PC/ABS paneler: Varmlufttørring ved 90°C i 4-5 timer (fugtindhold ≤0,04%);
Glasfiber PA6 slidbestandige dele: Affugtende tørring ved 110°C i over 4 timer; materialer skal tørres igen, hvis maskinen har været inaktiv i mere end 30 minutter;
Flammehæmmende ABS: Tørring ved 80°C i 3 timer;
PP: Tørring ved 60°C i 1 time for kun at fjerne fugt i regntiden; der kræves ingen tørring til standardproduktion.
Efter tørring transporteres materialer til maskinen via forseglede rør for at forhindre genoptagelse af fugt eller olietåge fra værkstedsluften.
II. Nøglepunkter for formdesign og produktion
De sprøjtestøbte dele falder i to kategorier: store, tyndvæggede beskyttelseshuse og små, præcise slidbestandige strukturelle komponenter. Formdesign fokuserer på slid- og erosionsbestandighed, afbalanceret køling, forebyggelse af olieudslip og højstyrke udstødningsevner. **Udvalg af formstål**
Til hulrummene i PC/ABS og flammehæmmende ABS-huse er 718H forhærdet stål med spejlfinish valgt for at sikre en glat overflade velegnet til maling. Forme til glasfiberforstærket nylon og POM slidbestandige dele gennemgår nitrering for at modstå kontinuerlig erosion fra glasfibre og hårde fyldstoffer, og derved forlænge levetiden. S136 korrosionsbestandigt spejlstål bruges til små præcisionsafbryderbaser for at modstå korrosion fra hydrauliske væsker og fugt. Alle hjørner har radiusdesign (R-fileter) for at eliminere stresskoncentrationer og forhindre revner forårsaget af udstyrsvibrationer.
**Kølesystemdesign (nøgle til at kontrollere skævhed og overfladedefekter)**
Husvægge er 1,8–2,5 mm tykke, mens monteringslister og ribber er 4–6 mm tykke; betydelige tykkelsesvariationer kan let føre til skævheder og overfladedefekter som "blomstring" (olie/tilsætningsvæske). Formen bruger konforme kølekanaler med spiralkølende kerner installeret i tykvæggede fremspring for at sikre afbalanceret køling. Formtemperaturer styres af zone: 70–80°C for PC/ABS; 50–60°C for flammehæmmende ABS; 80–90°C for glasfibernylon; og 30–40°C for modificerede PP-huse. Høje formtemperaturer for nylon øger krystalliniteten, forbedrer slid og oliebestandighed; høje temperaturer til pc reducerer intern stress og forhindrer revner i driftsmiljøer med høje temperaturer.
**Udluftnings- og udstødningsoptimering**
Store huse involverer lange smeltestrømningsveje; kontinuerlige udluftningsspalter (0,012–0,015 mm dybe) er bearbejdet rundt om skillelinjen for at udstøde højtemperatur-nedbrydningsgasser, hvilket forhindrer sorte pletter og lugte. Til slidstærke skydere og små præcisionsbaser med tætte ribber, bruges flerpunkts symmetriske udkasterstifter og bøsningsudkastere for at forhindre deformation eller spændingsmærker ("hvidning") forårsaget af ujævn udkastningskraft. Hjælpeudkasterblokke er tilføjet til slanke sikkerhedsbaffler for at forhindre bøjning under afformningen.
**Specifikationer for installation og montering af forme**
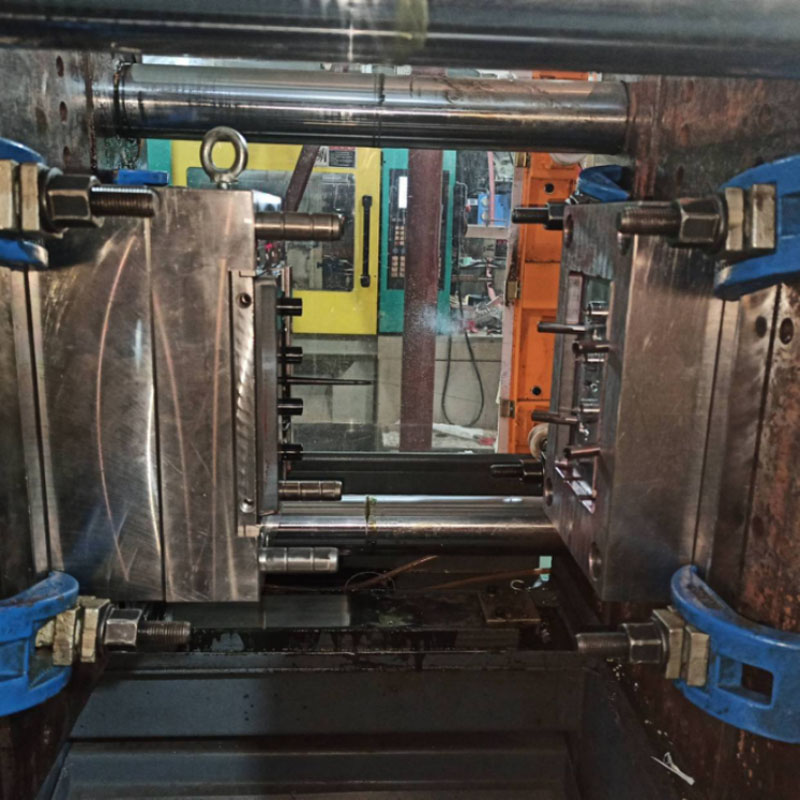
Forme til store huse er designet til 400T–700T sprøjtestøbemaskiner; spændepladerne strammes jævnt for at forhindre omfattende flash under højtryksindsprøjtning. Installer flowdetektorer på alle vandkredsløb for at sikre uhindret flow; kalibrere lavtryksformbeskyttelse for at forhindre, at resterende indløbsmateriale beskadiger formhulen; og udføre omfattende lækagetest på vandforbindelser for at forhindre fugt i at forurene smelten og forårsage bobler. Før du producerer flammehæmmende dele, skal du grundigt rengøre tønden og formen for at fjerne restmateriale fra tidligere kørsler.
III. Nøglepunkter i sprøjtestøbningsprocessen
Proceskerne: Lav temperatur og lav forskydning, trinvist holdetryk og tilstrækkelig afkøling; balancerer flammehæmmende stabilitet, slidstyrke og modstandsdygtighed over for olie og vibrationer.
Præcis zoneinddelt temperaturkontrol af tønden
PC/ABS kontrolpaneler: 190–250°C; dyse under 260°C (overdreven varme forårsager nedbrydning og reducerer varmemodstanden).
Flammehæmmende ABS elektroniske huse: 170–220°C; maksimalt 230°C (høje temperaturer ødelægger det flammehæmmende system, hvilket medfører tab af brandbestandige egenskaber).
Glasfiberforstærkede PA6 slidbestandige dele: 230–260°C; overskrid ikke 270°C (nylonnedbrydning forårsager hulrum og et drastisk fald i styrke).
Modificerede PP beskyttelsesovertræk: 190–220°C.
Etapevis injektionsfyldningskontrol
Store beskyttelsesdæksler bruger tre-trins fyldning med variabel hastighed: lavhastighedsbuffring ved porten, medium-til-høj hastighed fyldning i midtersektionen og reduceret hastighed ved den distale svejselinje for at minimere intern forskydningsspænding og forhindre revner forårsaget af termisk cykling. Små slidbestandige nylondele fyldes med en jævn, lav til medium hastighed for at reducere fibereksponering og forbedre slidfladens fladhed. Indsprøjtningstryk: 85–120 bar; utilstrækkeligt tryk resulterer i svage svejselinjer, der er tilbøjelige til at bryde under vibrationer, mens for højt tryk skaber høj indre belastning, hvilket fører til blegning og revner ved kontakt med hydraulikolie.
To-trins holdetryk
Krystallinske materialer som PP og PA6 udviser betydelig krympning; indstille primære og sekundære holdetryktrin for at kompensere for dette. Holdetider er 6-10 sekunder for tyndvæggede dæksler og 15-22 sekunder for tykvæggede slidbestandige baser og monteringsbeslag for at eliminere overfladevaskemærker. Materialeplastificering (genvinding) sker samtidigt under holdefasen for at forkorte støbecyklussen. Specifikationer for køling og fjernelse af dele
Køletiden er indstillet til 3–5 sekunder pr. 1 mm vægtykkelse; 2 mm skjolde kræver 9-12 sekunders afkøling. Utilstrækkelig afkøling fører til løbende deformation, når plastdelene senere udsættes for høje udstyrstemperaturer og olieforurening. Formåbning og udkastning skal fortsætte med en langsom, konstant hastighed. Dele fjernes med en robotarm og lægges fladt på et armaturbord; Det er forbudt at stable eller komprimere varme plastdele for at forhindre permanent vridning.
IV. Efterbearbejdning, formgivning og supplerende bearbejdning
Sprøjtestøbte dele udsættes ofte for olie; overfladegrater og restspændinger kan forkorte deres levetid væsentligt, så efterbehandlingstrin må ikke springes over.
Port- og gratbeskæring
Brug en skæremaskine til at trimme store koldløber-porte i flush. Brug diamantslibebits til præcist at fjerne fint glimt fra glidende overflader og snappasningsområder, hvilket sikrer jævn bevægelse uden binding. Sørg for, at det indre af elektriske huse er fri for skarpe grater for at forhindre beskadigelse af ledningsisoleringen. Glasfiberforstærket nylon er for hårdt til standard sandpapir; brug specialiserede slibebits til polering.
Udglødning for stresslindring
Før maling gennemgår PC/ABS og flammehæmmende ABS kosmetiske dele og elektriske huse konstant temperaturudglødning i en ovn ved 70°C i 2-3 timer. Dette frigiver langsomt indre spændinger, hvilket forhindrer maling i at skrælle eller at huset revner forårsaget af høje driftstemperaturer og olieeksponering. PP-skjolde kræver ikke udglødning; små glasfibernylondele kan undergå lavtemperatur-, kortvarig udglødning for at forbedre olieresistensen. Let skæve skjolde er varmeformet i metalarmaturer for at sikre ensartede samlingsafstande.
Overfladebehandling
Beskyttelsesbetræk kan være belagt med oliebestandig industrimaling; før belægning skal du bruge elektrostatisk rengøring til at fjerne olie, støv og rester af skimmelsvamp. Gennemsigtige pc-vinduer gennemgår UV-hærdning for at forhindre ridser fra smeltet materiale ved høj temperatur. Efter slibning gennemgår elektriske flammehæmmende dele prøveudtagningsprøver for isolering og flammehæmning; kun kompatible dele fortsætter til næste fase. Olietåge er isoleret i hele værkstedet for at forhindre for tidlig olieforurening af halvfabrikata. V. Nøglekontrolpunkter for almindelige defekter
Flammehæmmende svigt i elektriske huse: Flammehæmmende materiale blandet med genslibning eller overophedning af tønde; behandle flammehæmmende materiale separat og strengt kontrollere den øvre grænse for behandlingstemperatur.
For tidlig blegning/slid på slidbestandige skydere: Manglende brug af glasfiberforstærket nylon eller POM, eller utilstrækkelig krystallisering på grund af lav formtemperatur; skifte materialer og øge formtemperaturen.
Blegning og revnedannelse af plastdele ved kontakt med hydraulikolie: Overdreven indre belastning eller utilstrækkelig tørring af råmateriale; tilføj et udglødningstrin og tør råmaterialerne strengt.
Forvridning og monteringsforskydning af maskinkarosseriskærme: Asymmetriske kølekanaler eller for høj formtemperatur for PP; optimer til symmetrisk køling og udfør termisk omformning efter støbning.
Indvendige bobler i gennemsigtige visningsvinduer: Utilstrækkelig affugtning af pc; Forlæng affugtnings-/tørretiden ved 110°C og sørg for, at beholderen er forseglet mod fugt.
Vi er en producent af plaststøbemaskinedele, der leverer højkvalitets fremstilling af plaststøbemaskinedele. Så længe du ønsker at tilpasse/udvikle støbeprodukter til plaststøbemaskinedele, kan du finde os. Vi har professionelt sprøjtestøbedesign og moden fremstillingsteknologi, der giver dig one-stop-service, fra produktdesign-formfremstilling-produktproduktion-produktemballage-produkttransport, vi kan hjælpe dig i hvert led. Så længe du kommer til os, vil vi yde dig den ultimative service og tilfredsstille dig i forhold til produktkvalitet, produktionstid, informationsdialog mv.
|
Produktnavn |
Løbebåndsstøbning |
|
Giv venligst |
2D, 3D, prøver eller størrelsen af multi-vinkel billederne |
|
Skimmeltid |
20-35 dage |
|
Produkt tid |
7-15 dage |
|
Formpræcision |
+/-0,01 mm |
|
Skimmelsvamp liv |
50-100 millioner skud |
|
Produktionsproces |
Revisionstegninger - skimmelstrømsanalyse - Designvalidering - Custom Materials - Formbearbejdning - kernebehandling - elektrodebearbejdning - Løbesystem forarbejdning - bearbejdning af dele og indkøb - bearbejdningsaccept - hulrum overfladebehandling proces - kompleks tilstand Die - Hele formoverfladebelægning - Monteringsplade - formprøve - prøvetest - afsendelse prøver |
|
Skimmelhule |
Ét hulrum, multi-hulrum eller samme forskellige produkter laves sammen |
|
Formmateriale |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Løber system |
Varm løber og kold løber |
|
Grundmateriale |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Slutte |
Pitting ordet, spejlfinish, mat overflade, striae |
|
Standard |
HASCO, DME eller afhængig af |
|
Hovedteknologi |
Fræsning, slibning, CNC, EDM, tråd skæring, udskæring, EDM, drejebænke, overfladefinish mv. |
|
Software |
CAD,PRO-E,UG Designtid: 1-3 dage (normale omstændigheder) |
|
Produktmateriale |
ABS,PP,PC,PA6,PA66,TPU,POM,PBT,PVC,HIPS,PMMA,TPE,PC/ABS,TPV,TPO,TPR,EVA,HDPE,LDPE,CPVC,PVDF,PPSU.PPS. |
|
Kvalitetssystem |
ISO9001:2008 |
|
Fastlæg tid |
20 dage |
|
Udstyr |
CNC, EDM, afskæring Maskine, plastikmaskiner osv. plastkuffertform zhe jiang |


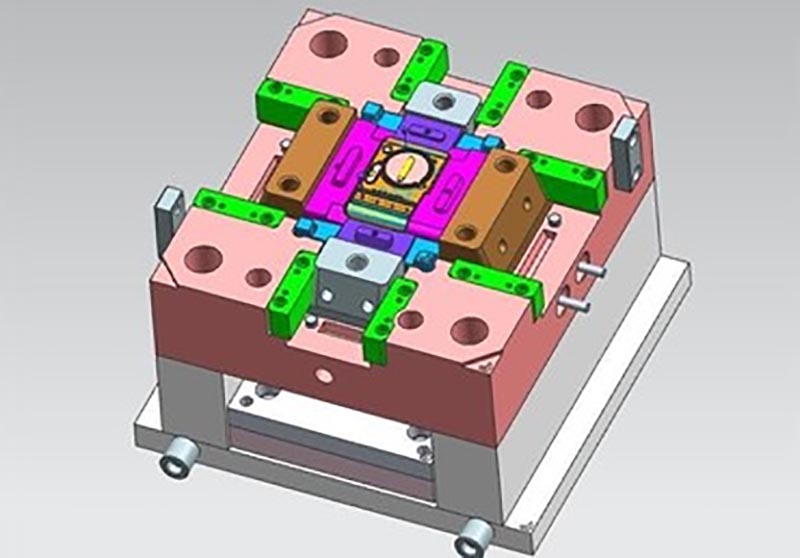
Fremstilling af plastsprøjtestøbeforme

Specifikationer for plaststøbning

Form design:



Transaktionsproces:

Skimmeltest:


Produktets emballage

Fabrik
Vi er Custom Plastic Mold fabrik. Vores fabrik er plastsprøjtestøbeproducent. vi har 17 års erfaring i professionel tilpasset plastform og 10 års erfaring med udenrigshandel. Vi er leverandør af tilpasset plaststøbeform. Vi kan levere tilpasset plaststøbeservice. Vores fabrik kan fremstille de sprøjtestøbte plastdele, og kvaliteten af produkterne vil tilfredsstille dig.
Vi har mere end 50 avancerede maskiner og hundredvis af ingeniører og designere. Vi kan levere one-stop service, fra produktdesign - formfremstilling - produktproduktion - produktemballage - transport. Vi har en komplet produktionskæde. Vi kan opfylde alle dine krav.
Tjenester vi leverer:
Professionel brugerdefineret form service, plast forme design og fremstilling. plastik produkt produktion, produkt design, form design, blæse form tilpasning, rotationsform tilpasning, die-casting form tilpasning. 3D-printtjenester, CNC-produktionstjenester, produktemballage, tilpasset emballage, forsendelsestjenester.










Vi overholder altid principperne om kvalitet først og gang først. Mens du giver kunderne produkter af højeste kvalitet, så prøv at maksimere produktionseffektiviteten og forkorte produktionstiden. Vi er stolte af at fortælle hver kunde, at vores virksomhed ikke har mistet nogen kunde siden etableringen. Hvis der er et problem med produktet, vil vi aktivt søge en løsning og tage ansvar til det sidste.

FAQ
Q1: Er du handelsvirksomhed eller producent?
A: Vi er producenter.
Q2. Hvornår kan jeg få tilbuddet?
A: Vi citerer normalt inden for 2 dage efter, at vi har modtaget din forespørgsel.
Hvis du haster meget, så ring til os eller fortæl os i din e-mail, så vi først kan give et tilbud til dig.
Q3. Hvor lang er leveringstiden for skimmelsvamp?
A: Det hele afhænger af produkternes størrelse og kompleksitet. Normalt er leveringstiden 25 dage.
Q4. Jeg har ingen 3D-tegning, hvordan skal jeg starte det nye projekt?
A: Du kan levere os en støbeprøve, vi hjælper dig med at færdiggøre 3D-tegningsdesignet.
Q5. Før forsendelse, hvordan sikrer man, at produkternes kvalitet?
A: Hvis du ikke kommer til vores fabrik og heller ikke har tredjeparten til inspektion, vil vi være din inspektionsmedarbejder.
Vi vil give dig en video til produktionsprocesdetaljer, herunder procesrapport, produktstørrelsesstruktur og overfladedetaljer, pakningsdetaljer og så videre.
Q6. Hvad er dine betalingsbetingelser?
A: Formbetaling: 40% depositum af T/T på forhånd, 30% anden formbetaling før udsendelse af de første prøveprøver, 30% skimmelbalance, efter at du har accepteret de endelige prøver.
B: Produktionsbetaling: 50% depositum på forhånd, 50% før afsendelse af de endelige varer.
Q7: Hvordan gør du vores forretning langsigtet og godt forhold?
A:1. Vi holder god kvalitet og konkurrencedygtig pris for at sikre, at vores kunder drager fordel af produkter af den bedste kvalitet.
2. Vi respekterer enhver kunde som vores ven, og vi handler oprigtigt og bliver venner med dem, uanset hvor de kommer fra.
Hot Tags: Plaststøbning maskindele støbning, Kina, producent, leverandør, fabrik, tilpasset, engros, køb, kvalitet, seneste salg, fremstillet i Kina
Relateret kategori
Send forespørgsel
Du er velkommen til at give din forespørgsel i nedenstående formular. Vi svarer dig inden for 24 timer.