Hjem
>
Produkt > Kernetilpasningstjeneste > Brugerdefineret støbning > Støbning af lettere plastdele
Produkt
- Kernetilpasningstjeneste
- Sundhedspleje
- Elektroniske apparater og instrumenter
- Forme til mødre og børn
- Fritidssport
- Boligindretning Art
- Auto tilbehør
- Transport og lager
- Belysningsarmaturer
- Byggeudstyr
- Emballage produkt
- Uddannelse og laboratorier
- Bagagetilbehør til tøj
- Pleje og rengøringsmidler
- Landbrug & Skovbrug
- Mekanisk udstyr
- Kæledyrsartikler
- Køkkengrej
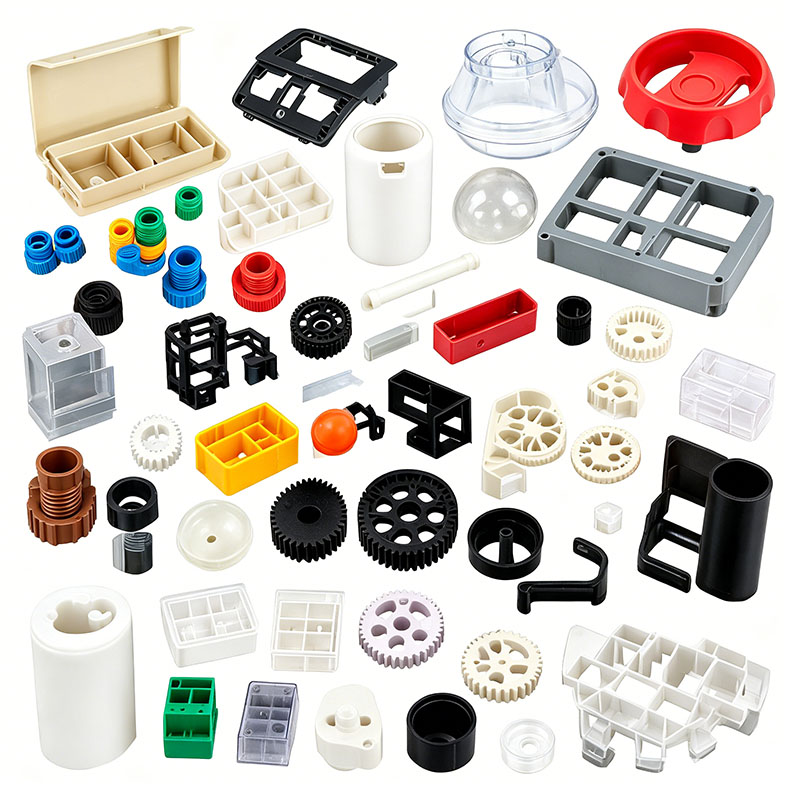
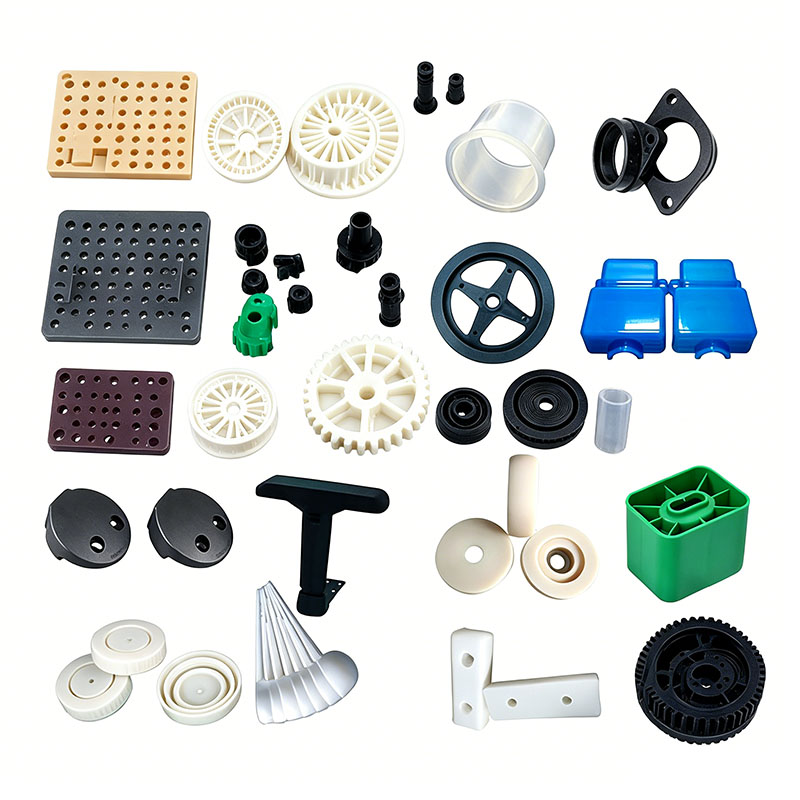
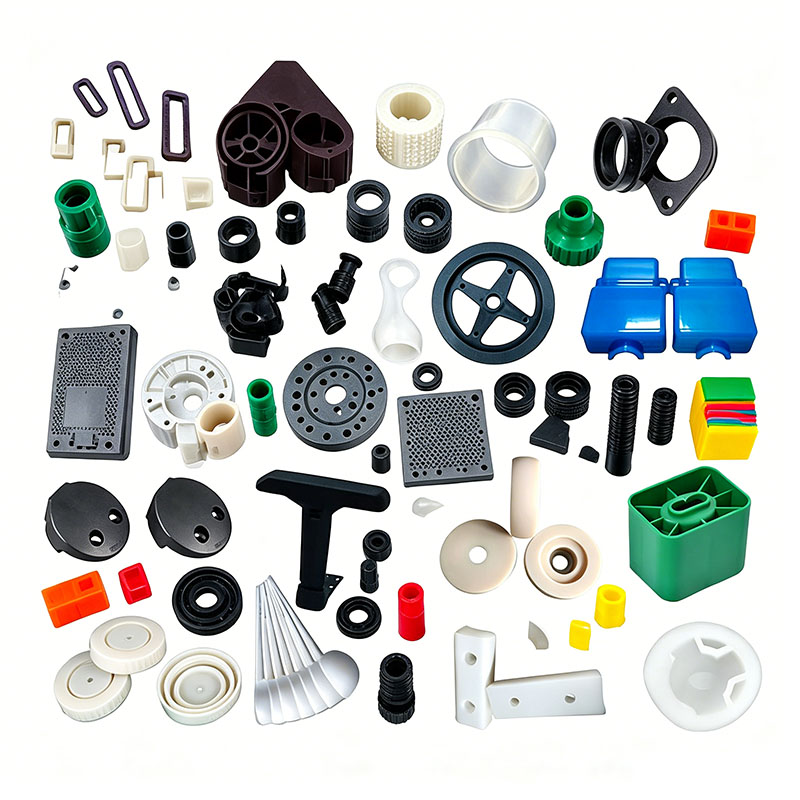
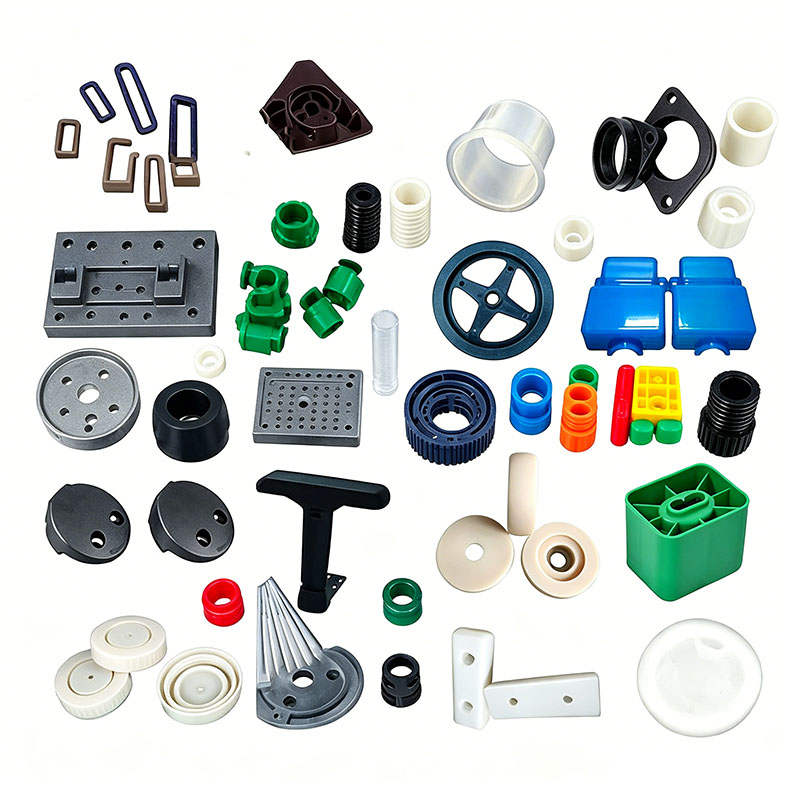
Støbning af lettere plastdele
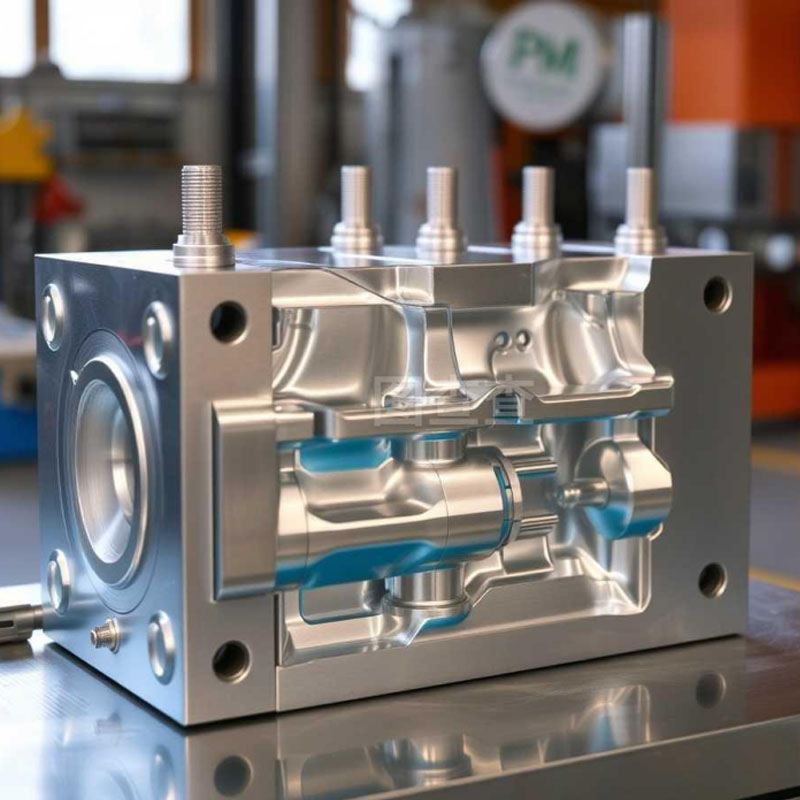
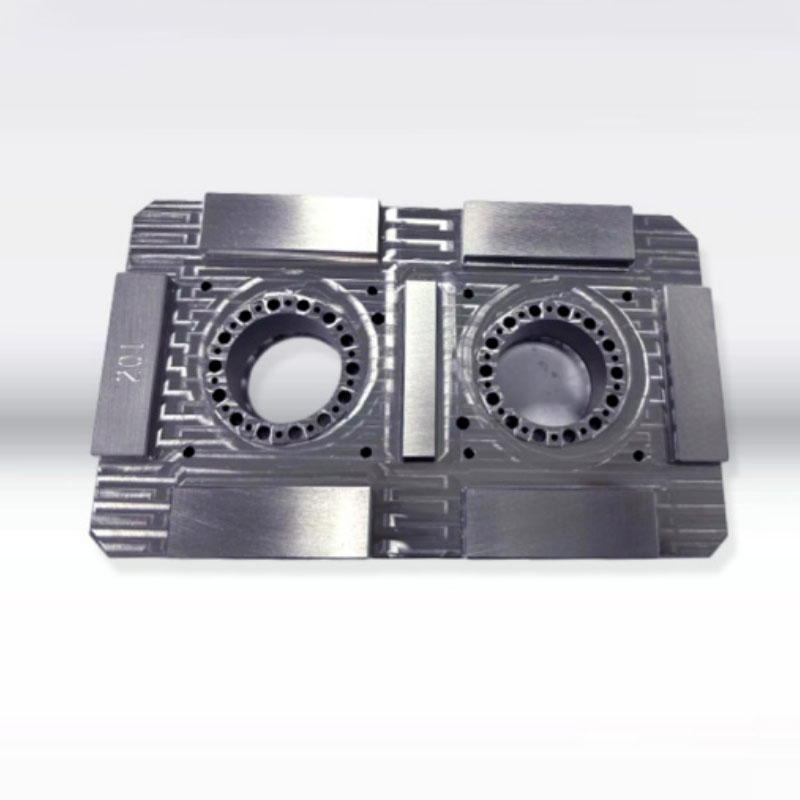
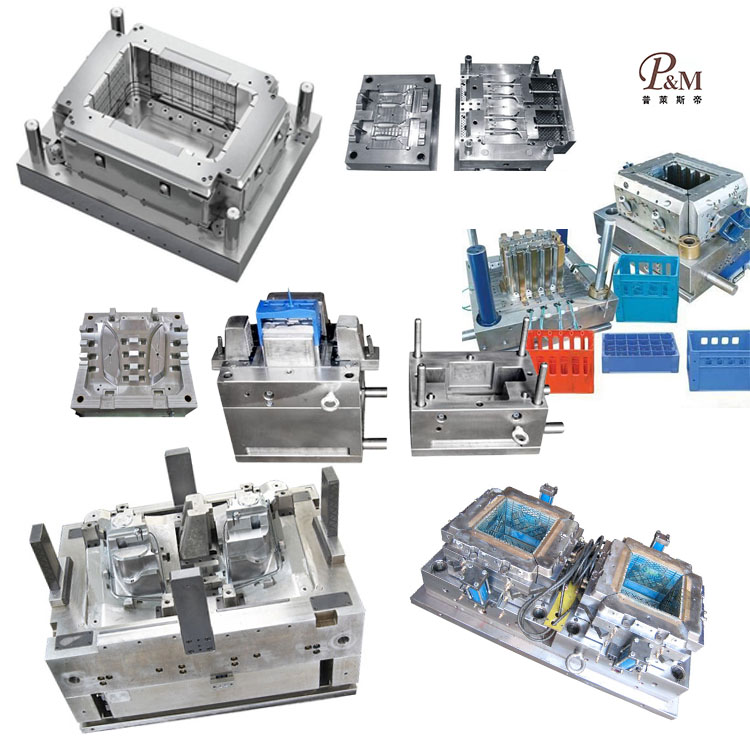
Ningbo (P&M) Plastic Metal Products Co., Ltd. har 17 års teknologi til fremstilling af forme og kan tilpasse støbning af lettere plastdele. Vi leverer professionelle tilpassede støbningstjenester til plastletteredele, og vi er en professionel støbningsproducent af plastletteredele. Vi har tilstrækkelig erfaring med at udvælge produktråmaterialer og støbematerialer. I processen med at tilpasse støbning af lettere plastdele kan vores fabrik levere one-stop-service. Vi har design- og produktionskapaciteter relateret til støbning af lettere plastdele, såsom: CAD-design, fremstilling af forme, sprøjtestøbning, produktion af plastprodukter, montering og andre teknologier.
Send forespørgsel
Produkt beskrivelse
Derudover har vores virksomhed etableret samarbejdsrelationer med plastråvareleverandører, trykkerier mv. for at sikre råvareforsyning og trykkvalitet. Gennem vores rige erfaring og perfekte forsyningskæde kan vores virksomhed give kunderne højkvalitets skræddersyede støbningsprodukter til plastlettere for at imødekomme deres specifikke behov. Samtidig har vi 10 års professionel udenrigshandelserfaring, forstår udenrigshandelsprocessen og betjener vores kunder bedre. Til støbningsprodukter til lettere plastdele kan vi lave tilsvarende plastdele, hvilket hovedsageligt udføres gennem sprøjtestøbeforme.
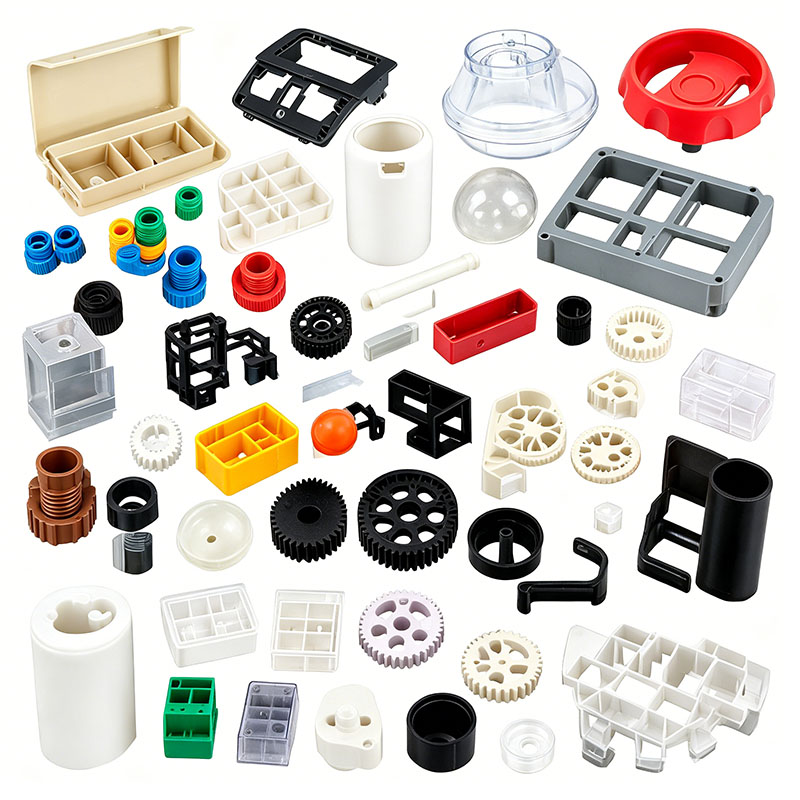
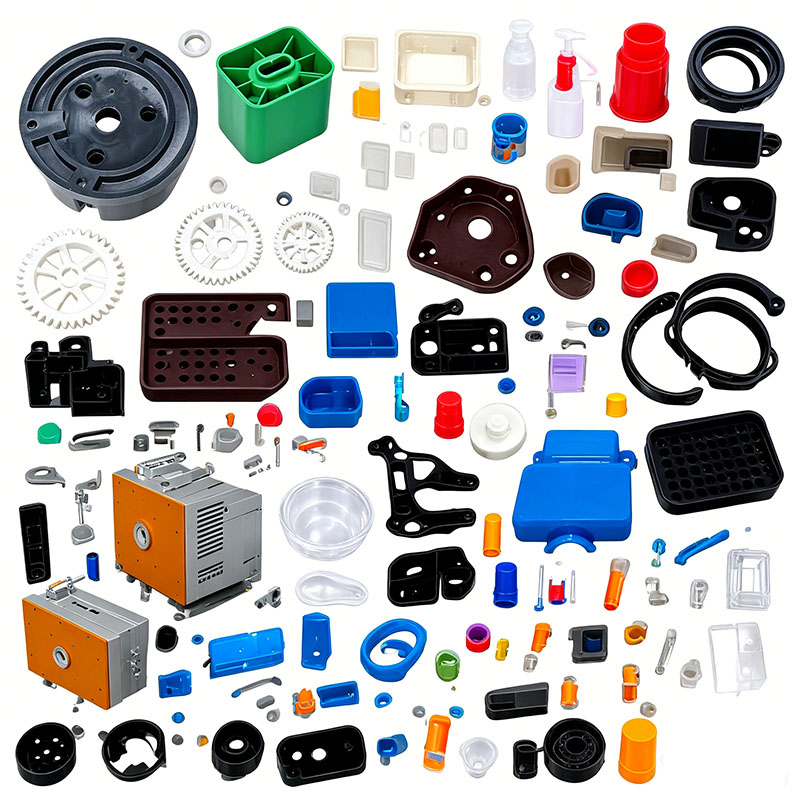
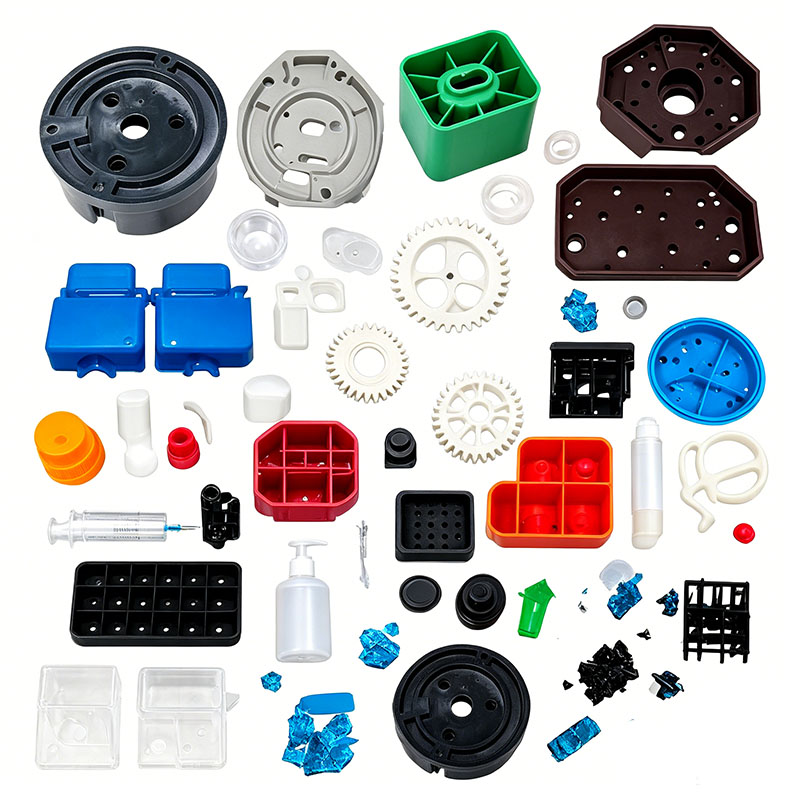
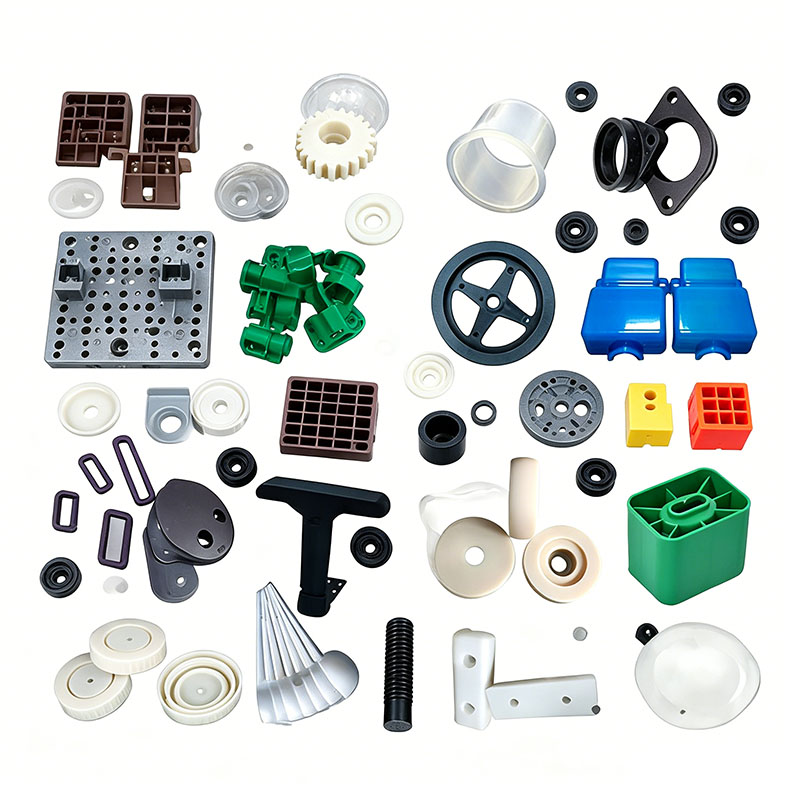
Lighterkomponenter i plast - inklusive kabinettet, gasbeholderen, topdækslet, forruden, tændingsknappen, justeringsskyderen, basen og det gennemsigtige visningsvindue - er klassificeret som små, præcisionssprøjtestøbte dele med flere hulrum. Disse produkter skal opfylde strenge sikkerhedsstandarder med hensyn til eksplosionsbestandighed, flammehæmning, slagfasthed, revnemodstand og lufttæthed, alt imens de opererer over brede temperaturområder og indeholder flydende højtryksbutan. På grund af delenes små dimensioner, tynde vægge og formkonfigurationer med højt hulrum er støbeprocessen meget modtagelig for kritiske defekter såsom korte skud, svejselinjer, mikrorevner og flash-induceret lækage. Den komplette fremstillingsproces omfatter fem kernestadier: forbehandling af råmateriale, opsætning og justering af støbeforme med flere hulrum, sprøjtestøbningscyklusser, efterbearbejdning/efterbehandling og test af sikkerhedsydelse i flere trin. Gennem hele processen opretholdes strenge kontroller for at sikre eksplosionssikker lufttæthed, lav indre belastning, fravær af skarpe blitz og stabil flammehæmning.
I. Råvareopbevaring og forbehandling
Komponenter, der er underlagt tryk- og eksplosionssikre krav, kræver råmaterialer med enestående sejhed, lavtemperaturbestandighed og flammehæmmende egenskaber; materialevalg og forbehandling udgør den første forsvarslinje for sikkerhed.
Råvareklassificering og matchning
Højslagsmodificeret PP og flammehæmmende copolymer PP er valgt til huset, gasbeholderhuset og tændingsknappen; disse materialer tilbyder høj sejhed, modstandsdygtighed over for butanopløsningsmidler og modstandsdygtighed over for revner under lave temperaturfald, sammen med iboende flammehæmmende egenskaber. Transparent GPPS med høj sejhed eller fødevaregodkendt PC bruges til det gennemsigtige brændstofniveau, mens højglans ABS bruges til forruden og små dekorative dele.
Streng forbud mod materialegenanvendelse: Brugen af genvundet genslibning (indløbs-/løbeskrot) er strengt forbudt til trykbærende, lufttætte komponenter såsom gasbeholdere og huse. Molekylær nedbrydning i genslibning reducerer sejheden, hvilket gør dele tilbøjelige til at revne og lækage under trykgasbelastninger - hvilket udgør en eksplosionsrisiko. Kun små dekorative dele må indeholde op til 5 % genslibning af samme materialetype, forudsat at det er blevet pulveriseret og sigtet for at fjerne grove partikler. Under blandingsprocessen bruges ikke-migrerende, miljøvenlige masterbatches og skimmelslipmidler med lav flygtighed for at forhindre kvældningsreaktioner mellem additiver og butan, som ellers kunne forårsage lækage af kappen. Flammehæmmende PP blandes og opbevares adskilt fra standard PP og ABS for at undgå at kompromittere dets flammehæmmende egenskaber.
Blanding proceskontrol
Der bruges en lille, lavhastigheds lodret mixer, der kører ved 250–280 o/min i en varighed på 5–8 minutter. Modificeret PP må ikke undergå langvarig højhastighedsblanding; Friktionsvarmeopbygning kan beskadige det indvendige hærdningssystem og reducere slagfasthed. Råmaterialer af forskellige farver blandes separat for at forhindre batch-til-batch farvevariationer. Efter blanding forsegles materialebeholderen for at udelukke støv; fint støv, der kommer ind i en form med flere hulrum, kan nemt tilstoppe små udluftningskanaler, hvilket resulterer i sorte pletter eller lufttæthedsfejl.
Standardiseret tørring og affugtning
ABS og PC (bruges til gennemsigtige dele) er meget hygroskopiske; spormængder af fugt kan danne mikrobobler inde i de støbte dele, hvilket fører til revner og gaslækage under tryk. Standardtørring for ABS involverer en konstant temperatur på 80°C i 3 timer, mens PC-vinduer tørres ved 110°C i 4 timer ved hjælp af en affugtende tørretumbler, hvilket holder fugtindholdet under 0,04%. Modificeret PP har ekstrem lav vandabsorption; under normale værkstedsforhold er tørring unødvendig, men i det høje luftfugtighedsmiljø i den sydlige "Plum Rain"-sæson er lavtemperaturtørring ved 60°C i 1 time tilstrækkelig til at fjerne overfladefugt. På grund af sprøjtestøbemaskinernes lille tragtkapacitet tørres råmaterialerne i små partier; hvis maskinen er inaktiv i mere end en time, skal materialet affugtes igen for at forhindre genabsorption af fugt. Tørrede råvarer transporteres til maskinen via forseglede rør for at isolere dem fra fugtig værkstedsluft.
II. Montering og forvarmning/idriftsættelse af små multi-hulrumsforme
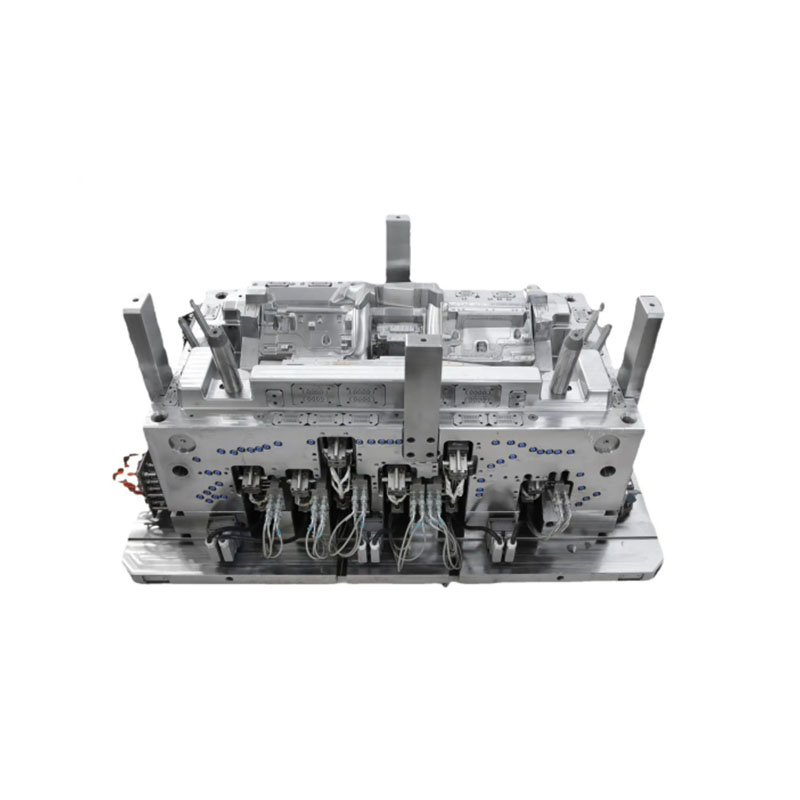
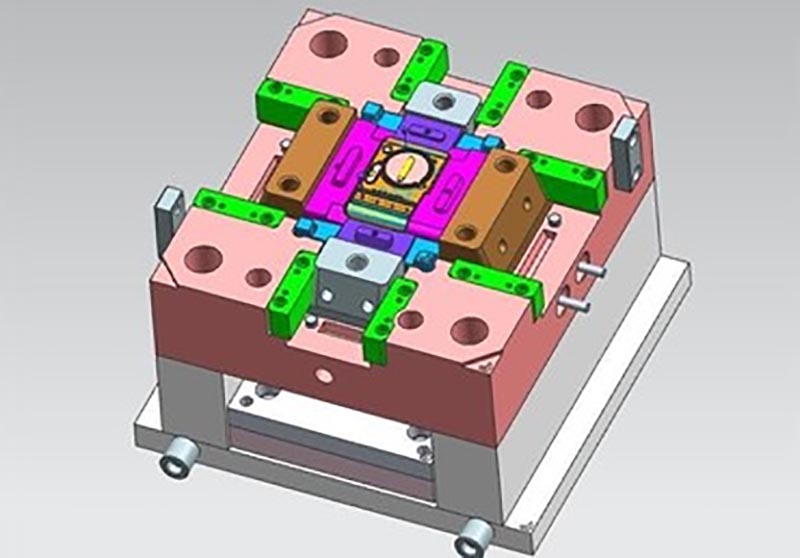
Lettere komponenter er i miniaturestørrelse, og formene anvender typisk en afbalanceret struktur med flere hulrum (f.eks. 16 eller 32 hulrum). Nøgledesignelementer omfatter løbeafbalancering, uafhængig mikro-udluftning, ejektorstifter med lille diameter designet til at forhindre punktering og højpræcisions-parring af skilleflader for at forhindre flash og gaslækage. Formstål og strukturelle standarder
Til gennemsigtige udsigtsvinduer og højglans yderbeklædning anvendes S136 spejlfinish, korrosionsbestandigt stål; efter polering er overfladerne fri for fine ridser eller huller. Formhulrummene til flammehæmmende PP-gasreservoirer gennemgår nitreringsbehandling for at modstå langvarig erosion fra flammehæmmende pulver og derved forlænge støbeformens levetid. Alle indvendige hjørner har en radius på mindst R0,3 for at eliminere spændingskoncentrationer og forhindre revner under faldpåvirkninger. Skillelinjens bearbejdningspræcision kontrolleres inden for 0,01 mm for at eliminere fine flash, som ellers kunne forårsage for store samlingshuller eller gaslækage.
Balanceret kølesystem design
Plastiklighterkomponenterne har vægtykkelser på kun 1,2-2,0 mm, og ensartetheden af gasreservoirets vægtykkelse bestemmer direkte den eksplosionssikre ydeevne. Formen anvender et tæt netværk af fine kølekanaler placeret tæt på hulrummene; disse kanaler er perfekt symmetriske på tværs af hulrum for at sikre ensartede kølehastigheder for hver del, hvilket resulterer i ensartet krympning og ingen dimensionsafvigelse. Formtemperaturer styres af zone: 50–55°C for ABS dekorative dele og 30–40°C for flammehæmmende PP gasbeholdere. For høj formtemperatur forårsager øget krystallisationskrympning i PP, hvilket fører til underdimensionerede gasreservoirer og dårlig tætning, der resulterer i gaslækage.
Optimeret ventilations- og udkastningsdesign
I støbeforme med flere hulrum er hvert hulrum udstyret med uafhængige mikroventiler (0,010 mm dybe, 2-4 mm brede) med yderligere udluftningsindsatser placeret ved svejselinjer, flow-endepunkter og tykvæggede ribber. Dette giver mulighed for hurtig luftevakuering under højhastighedspåfyldning, hvilket forhindrer sprødhed i svejselinjen eller lokal svidning. Ejektorstifter til disse små dele har kun diametre på 1-2 mm og anvender en flerpunkts distribueret udkastningsstrategi; stifter er placeret i tykvæggede områder – undgår kritiske lufttætte zoner – og går frem i to lavhastighedstrin for at forhindre stressmærker ("blegning") eller punkteringer, der kan skabe mikrorevner.
Specifikationer for støbedrift
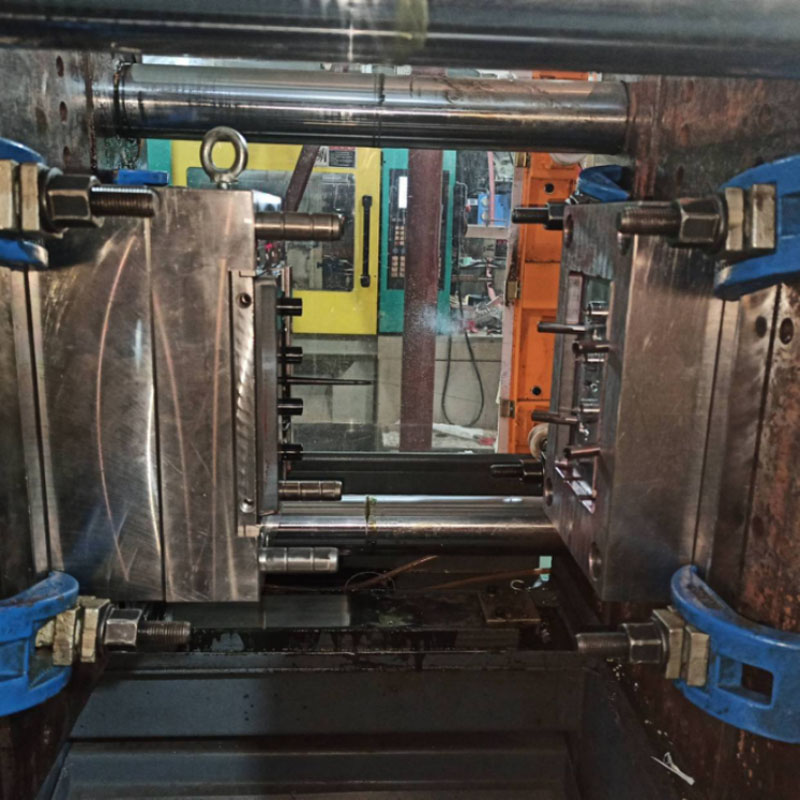
Disse lighterforme med flere hulrum er designet til brug med små præcisionssprøjtestøbemaskiner (100T–250T), der giver tilstrækkelig klemkraft til at forhindre åbning af form og flashdannelse under højhastighedsindsprøjtning. Udfør en vandstrømskontrol på hver kølekanal for at sikre, at der ikke er blokeringer eller utætheder; forkalibrer lavtryksstøbebeskyttelsessystemet, så formen åbner automatisk ved detektering af selv små portrester, hvilket forhindrer beskadigelse af præcisionsmikrohulrum; rengør tønden grundigt før behandling af flammehæmmende PP for at fjerne eventuelle resterende ABS eller PC, som ville kompromittere flammehæmmende egenskaber; forvarm formen i 20 minutter for at stabilisere temperaturen, før prøvestøbningen påbegyndes.
III. Standardiseret sprøjtestøbningscyklusproces
Den komplette støbecyklus omfatter seks trin: fastspænding af støbeforme, trinvis indsprøjtning, kortvarigt trinvist holdetryk, hurtig afkøling, lavhastighedsudkastning og automatisk opsamling af dele. Kerneprocesstrategien lægger vægt på fyldning med lav forskydning, minimal pakning/kompensation og streng kontrol med intern belastning for at forhindre dannelse af usynlige revner i det trykbærende hus.
Præcis trinvis tøndetemperaturkontrol
Flammehæmmende PP luftkamre og huse: 190–215°C; dysetemperatur: 205°C; maksimal temperatur må ikke overstige 220°C (overdreven varme nedbryder flammehæmmende additiver og reducerer materialets sejhed drastisk, hvilket gør dele tilbøjelige til at gå i stykker ved stød).
ABS dekorative dele: 170–195°C; må strengt taget ikke overstige 200°C for at undgå frigivelse af irriterende flygtige stoffer.
PC gennemsigtige vinduer: 260–280°C; utilstrækkelig flydeevne ved lavere temperaturer fører til svejselinjer.
Iscenesat højhastighedspåfyldning med variabel hastighed
I betragtning af den korte smeltestrømningsvej for disse små dele anvendes en tre-trins påfyldningsstrategi med variabel hastighed: lavhastighedsbuffring ved porten, højhastighedsfyldning af hovedhulrummet og reduceret hastighed med udluftning for enden af strømningsvejen for at afbalancere fyldekonsistensen på tværs af flere hulrum. Indsprøjtningstryk: 70–95 bar; for højt tryk forårsager flash ved den lufttætte skillelinje og høj resterende indre belastning i delen; utilstrækkeligt tryk resulterer i dårlig svejseledningssammensmeltning, hvilket fører til revner og luftlækage i luftkammeret under tryk. Hvis der opstår dimensionelle uoverensstemmelser mellem hulrum, finjuster du injektionshastigheden på hvert trin for at opnå en afbalanceret fyldning på tværs af alle hulrum.
Kortvarigt to-trins holdetryk
Lettere komponenter har tynde vægge og minimalt generelt svind; følgelig er holdetrykkets varighed væsentligt kortere end den, der kræves for store huse. Processen anvender en to-trins holdefase: hurtig hulrumsfyldning ved højt tryk efterfulgt af lavtryksstabilisering for at kompensere for mindre svind. Holdetider er indstillet til 4–8 sekunder for trykbærende komponenter (såsom luftkamre) og 3–5 sekunder for små dekorative dele. Holdetrykket må ikke være for stort for at forhindre "hvide mærker" eller mikrorevner ved ejektorstiftens placeringer. Genopladning af materiale sker samtidigt under holdefasen, hvilket forkorter støbecyklussen og øger masseproduktionseffektiviteten for støbeforme med flere hulrum.
Køling og fjernelse af dele
Køletider bestemmes af vægtykkelse: 2–3 sekunder pr. 1 mm tykkelse, med en standardkøletid på 4–6 sekunder for 1,5 mm luftkamre. Utilstrækkelig afkøling fører til fortsat krympning efter støbning, hvilket resulterer i deformation af huset og svigt i monteringsforseglingen. Formåbning og udkastning udføres ved lave, konstante hastigheder, med en automatisk opsamlingsbeholder placeret under formen for at fange dele; manuel håndtering af gennemsigtige eller lufttætte komponenter er forbudt for at forhindre fingeraftryk eller olieforurening. Frisk afstøbte dele skal lægges fladt på bakker - stabling eller kompression er strengt forbudt, da selv let tryk på små huse let kan forårsage usynlige mikrorevner.
Vi er en producent af støbning af lettere plastdele, der leverer fremstilling af støbning af støbning af lettere plastdele af høj kvalitet. Så længe du ønsker at skræddersy/udvikle støbeprodukter til støbning af plast lightere, kan du finde os. Vi har professionelt sprøjtestøbedesign og moden fremstillingsteknologi, der giver dig one-stop-service, fra produktdesign-formfremstilling-produktproduktion-produktemballage-produkttransport, vi kan hjælpe dig i hvert led. Så længe du kommer til os, vil vi yde dig den ultimative service og tilfredsstille dig i forhold til produktkvalitet, produktionstid, informationsdialog mv.
|
Produktnavn |
Løbebåndsstøbning |
|
Giv venligst |
2D, 3D, prøver eller størrelsen af multi-vinkel billederne |
|
Skimmeltid |
20-35 dage |
|
Produkt tid |
7-15 dage |
|
Formpræcision |
+/-0,01 mm |
|
Skimmelsvamp liv |
50-100 millioner skud |
|
Produktionsproces |
Revisionstegninger - skimmelstrømsanalyse - Designvalidering - Custom Materials - Formbearbejdning - kernebehandling - elektrodebearbejdning - Løbesystem forarbejdning - bearbejdning af dele og indkøb - bearbejdningsaccept - hulrum overfladebehandling proces - kompleks tilstand Die - Hele formoverfladebelægning - Monteringsplade - formprøve - prøvetest - afsendelse prøver |
|
Skimmelhule |
Ét hulrum, multi-hulrum eller samme forskellige produkter laves sammen |
|
Formmateriale |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Løber system |
Varm løber og kold løber |
|
Grundmateriale |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Slutte |
Pitting ordet, spejlfinish, mat overflade, striae |
|
Standard |
HASCO, DME eller afhængig af |
|
Hovedteknologi |
Fræsning, slibning, CNC, EDM, tråd skæring, udskæring, EDM, drejebænke, overfladefinish mv. |
|
Software |
CAD,PRO-E,UG Designtid: 1-3 dage (normale omstændigheder) |
|
Produktmateriale |
ABS,PP,PC,PA6,PA66,TPU,POM,PBT,PVC,HIPS,PMMA,TPE,PC/ABS,TPV,TPO,TPR,EVA,HDPE,LDPE,CPVC,PVDF,PPSU.PPS. |
|
Kvalitetssystem |
ISO9001:2008 |
|
Fastlæg tid |
20 dage |
|
Udstyr |
CNC, EDM, afskæring Maskine, plastikmaskiner osv. plastkuffertform zhe jiang |


Fremstilling af plastsprøjtestøbeforme

Specifikationer for plaststøbning

Form design:



Transaktionsproces:

Skimmeltest:


Produktets emballage

Fabrik
Vi er Custom Plastic Mold fabrik. Vores fabrik er plastsprøjtestøbeproducent. vi har 17 års erfaring i professionel tilpasset plastform og 10 års erfaring med udenrigshandel. Vi er leverandør af tilpasset plaststøbeform. Vi kan levere tilpasset plaststøbeservice. Vores fabrik kan fremstille de sprøjtestøbte plastdele, og kvaliteten af produkterne vil tilfredsstille dig.
Vi har mere end 50 avancerede maskiner og hundredvis af ingeniører og designere. Vi kan levere one-stop service, fra produktdesign - formfremstilling - produktproduktion - produktemballage - transport. Vi har en komplet produktionskæde. Vi kan opfylde alle dine krav.
Tjenester vi leverer:
Professionel brugerdefineret form service, plast forme design og fremstilling. plastik produkt produktion, produkt design, form design, blæse form tilpasning, rotationsform tilpasning, die-casting form tilpasning. 3D-printtjenester, CNC-produktionstjenester, produktemballage, tilpasset emballage, forsendelsestjenester.










Vi overholder altid principperne om kvalitet først og gang først. Mens du giver kunderne produkter af højeste kvalitet, så prøv at maksimere produktionseffektiviteten og forkorte produktionstiden. Vi er stolte af at fortælle hver kunde, at vores virksomhed ikke har mistet nogen kunde siden etableringen. Hvis der er et problem med produktet, vil vi aktivt søge en løsning og tage ansvar til det sidste.

FAQ
Q1: Er du handelsvirksomhed eller producent?
A: Vi er producenter.
Q2. Hvornår kan jeg få tilbuddet?
A: Vi citerer normalt inden for 2 dage efter, at vi har modtaget din forespørgsel.
Hvis du haster meget, så ring til os eller fortæl os i din e-mail, så vi først kan give et tilbud til dig.
Q3. Hvor lang er leveringstiden for skimmelsvamp?
A: Det hele afhænger af produkternes størrelse og kompleksitet. Normalt er leveringstiden 25 dage.
Q4. Jeg har ingen 3D-tegning, hvordan skal jeg starte det nye projekt?
A: Du kan levere os en støbeprøve, vi hjælper dig med at færdiggøre 3D-tegningsdesignet.
Q5. Før forsendelse, hvordan sikrer man, at produkternes kvalitet?
A: Hvis du ikke kommer til vores fabrik og heller ikke har tredjeparten til inspektion, vil vi være din inspektionsmedarbejder.
Vi vil give dig en video til produktionsprocesdetaljer, herunder procesrapport, produktstørrelsesstruktur og overfladedetaljer, pakningsdetaljer og så videre.
Q6. Hvad er dine betalingsbetingelser?
A: Formbetaling: 40% depositum af T/T på forhånd, 30% anden formbetaling før udsendelse af de første prøveprøver, 30% skimmelbalance, efter at du har accepteret de endelige prøver.
B: Produktionsbetaling: 50% depositum på forhånd, 50% før afsendelse af de endelige varer.
Q7: Hvordan gør du vores forretning langsigtet og godt forhold?
A:1. Vi holder god kvalitet og konkurrencedygtig pris for at sikre, at vores kunder drager fordel af produkter af den bedste kvalitet.
2. Vi respekterer enhver kunde som vores ven, og vi handler oprigtigt og bliver venner med dem, uanset hvor de kommer fra.
Hot Tags: Plast lighter dele støbning, Kina, Producent, Leverandør, Fabrik, Tilpasset, Engros, Køb, Kvalitet, Senest solgt, Made in China
Relateret kategori
Send forespørgsel
Du er velkommen til at give din forespørgsel i nedenstående formular. Vi svarer dig inden for 24 timer.