Hjem
>
Produkt > Kernetilpasningstjeneste > Brugerdefineret støbning > Plast ABS PP PC PA6 dele støbning
Produkt
- Kernetilpasningstjeneste
- Sundhedspleje
- Elektroniske apparater og instrumenter
- Forme til mødre og børn
- Fritidssport
- Boligindretning Art
- Auto tilbehør
- Transport og lager
- Belysningsarmaturer
- Byggeudstyr
- Emballage produkt
- Uddannelse og laboratorier
- Bagagetilbehør til tøj
- Pleje og rengøringsmidler
- Landbrug & Skovbrug
- Mekanisk udstyr
- Kæledyrsartikler
- Køkkengrej
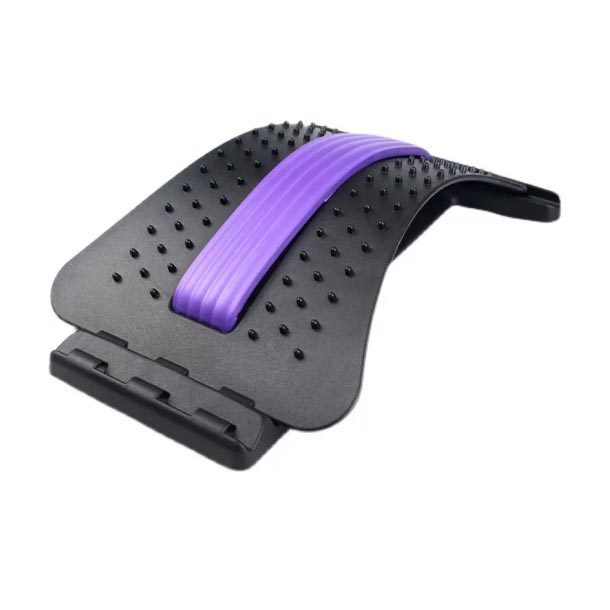
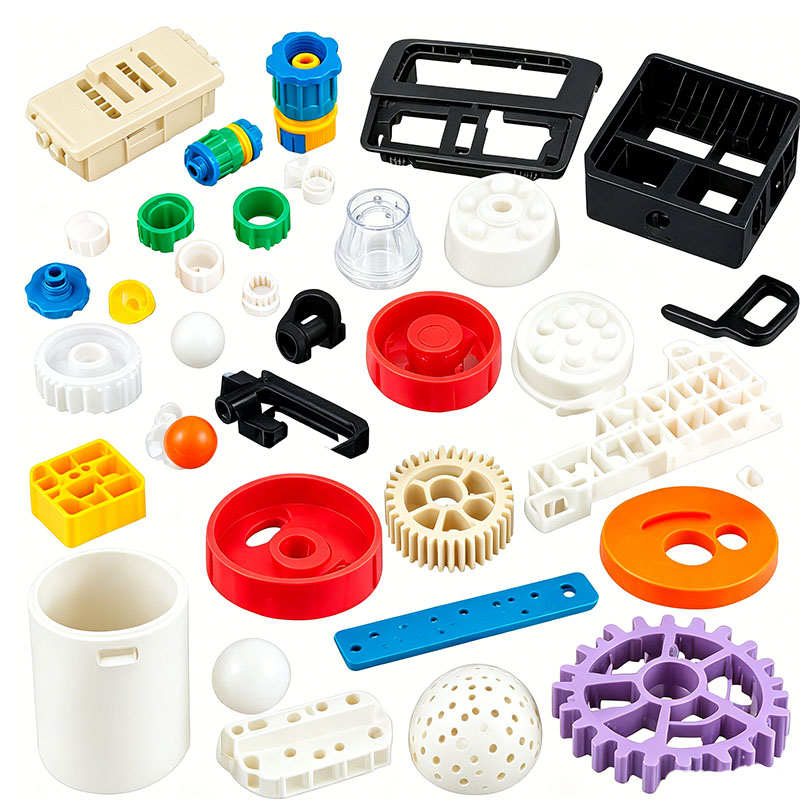
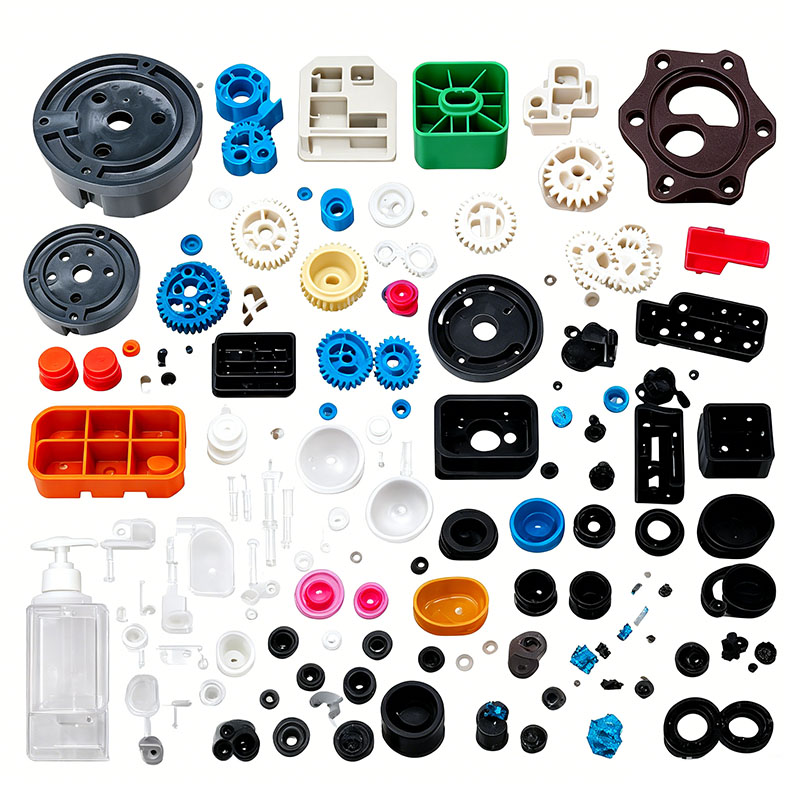
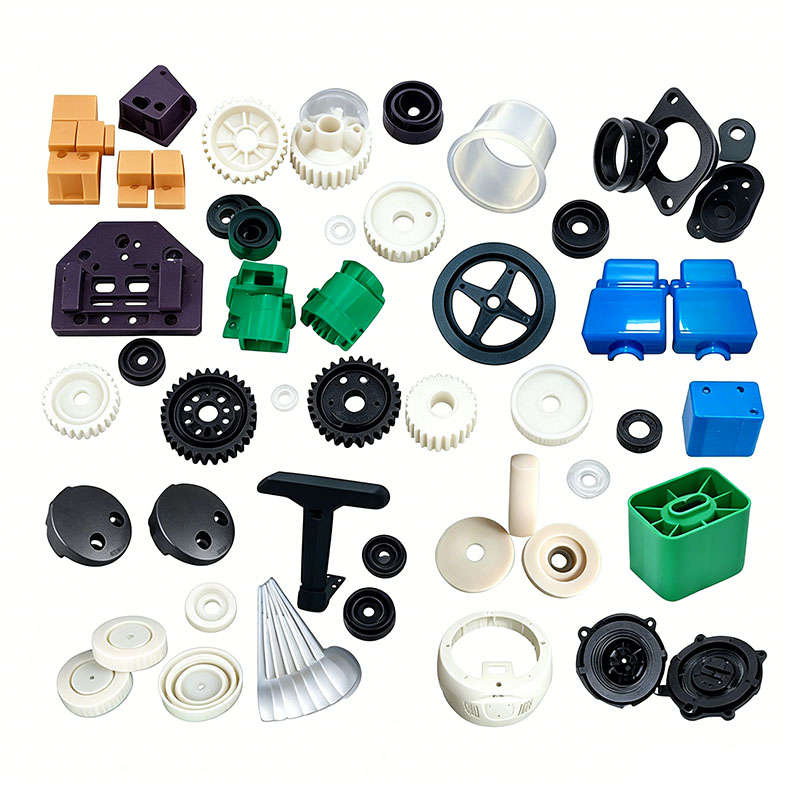
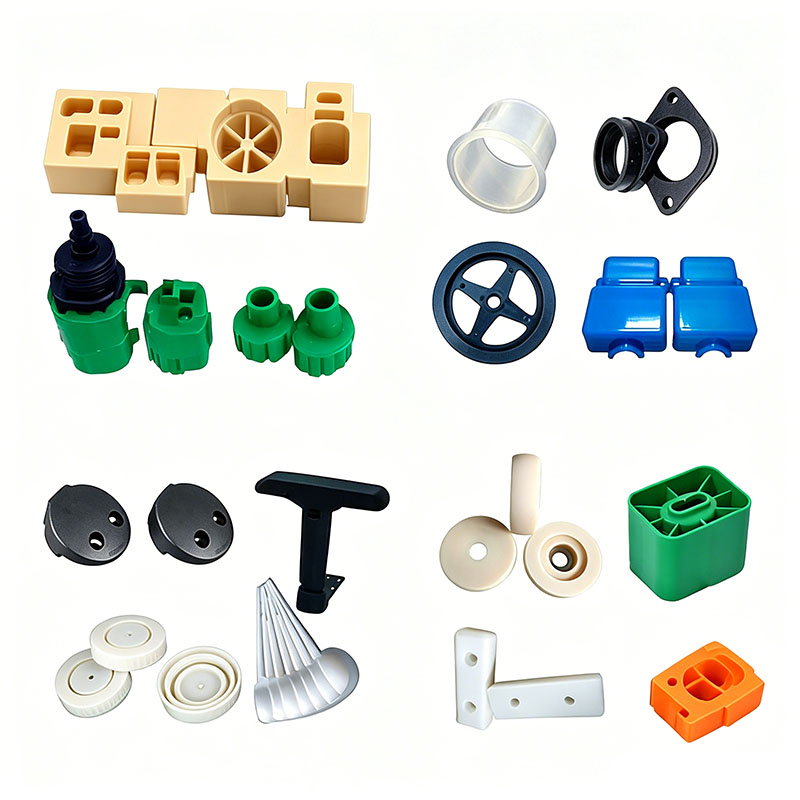
Plast ABS PP PC PA6 dele støbning
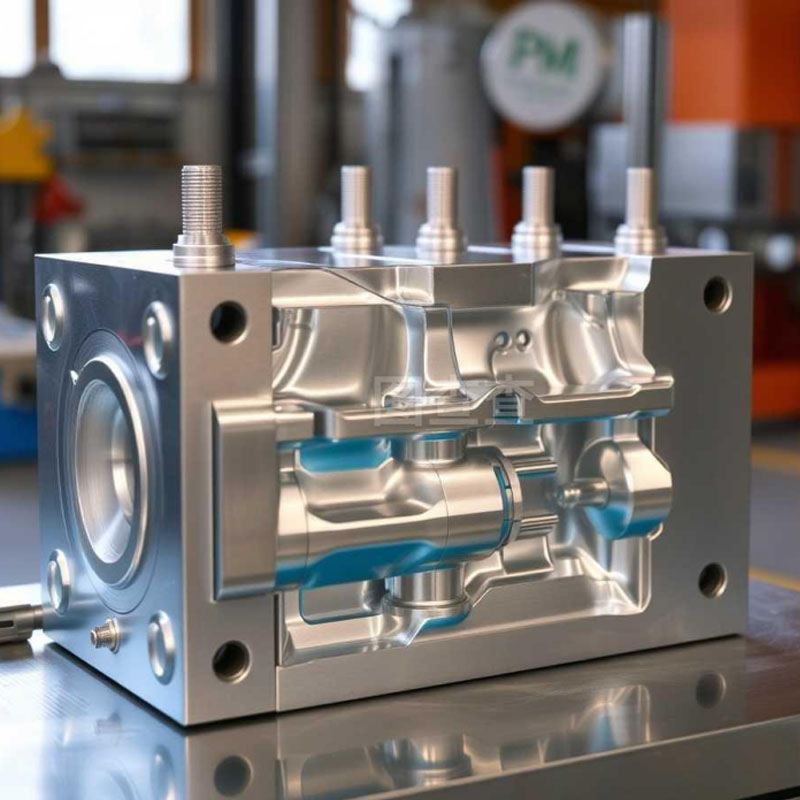
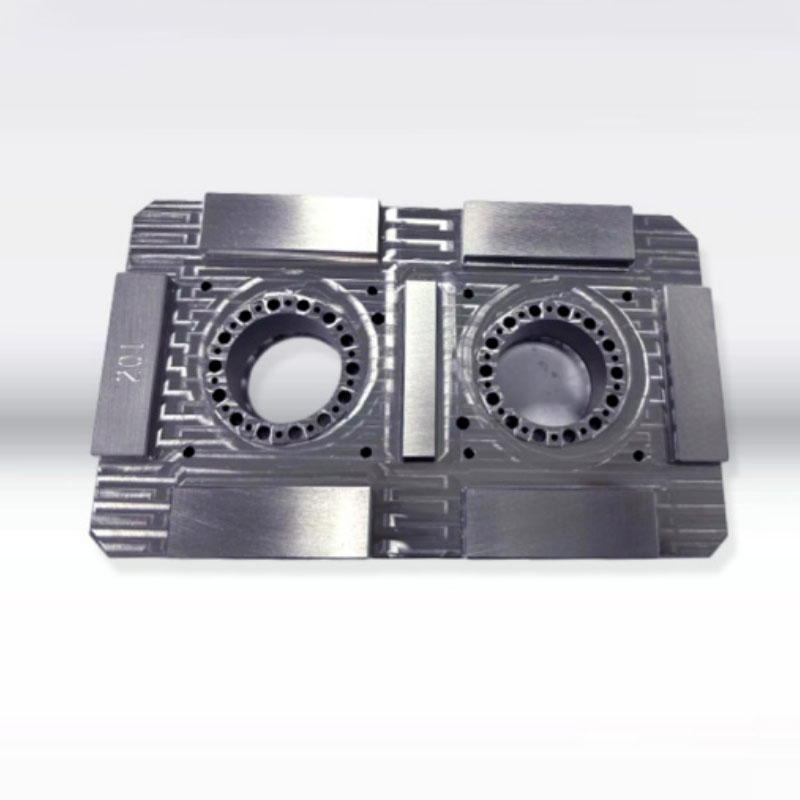
Ningbo (P&M) Plastic Metal Products Co., Ltd. har 17 års støbefremstillingsteknologi og kan tilpasse plast ABS PP PC PA6 delestøbning. Vi leverer professionelle tilpassede plast ABS PP PC PA6 delestøbningstjenester, og vi er en professionel plast ABS PP PC PA6 delestøbningsproducent. Vi har tilstrækkelig erfaring med at udvælge produktråmaterialer og støbematerialer. I færd med at tilpasse plast ABS PP PC PA6 delestøbning, kan vores fabrik levere one-stop service. Vi har design- og produktionskapaciteter relateret til plast ABS PP PC PA6 delestøbning, såsom: CAD-design, formfremstilling, sprøjtestøbning, plastproduktproduktion, montering og andre teknologier.
Send forespørgsel
Produkt beskrivelse
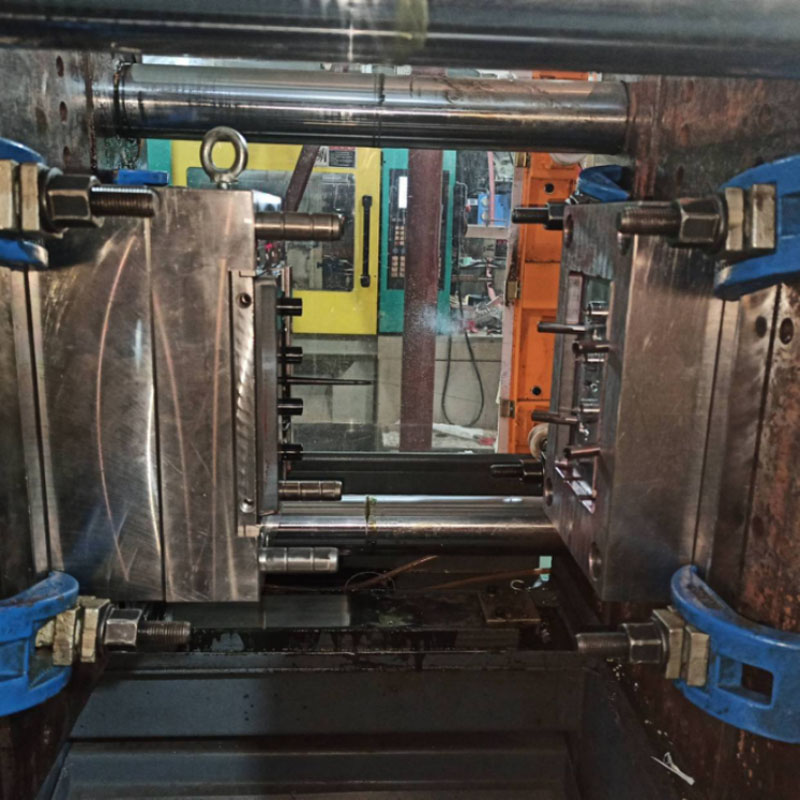
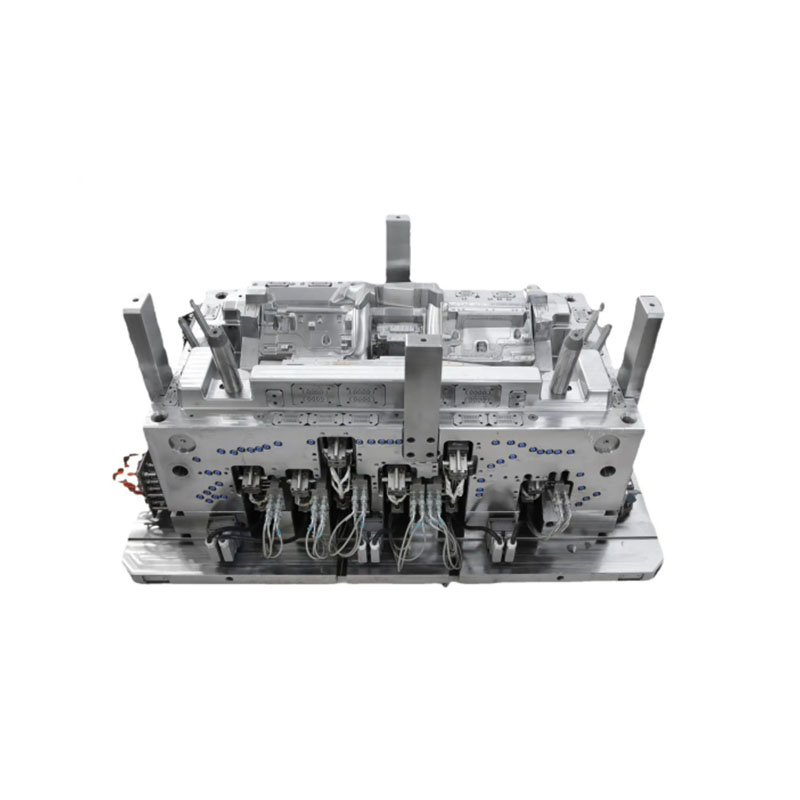
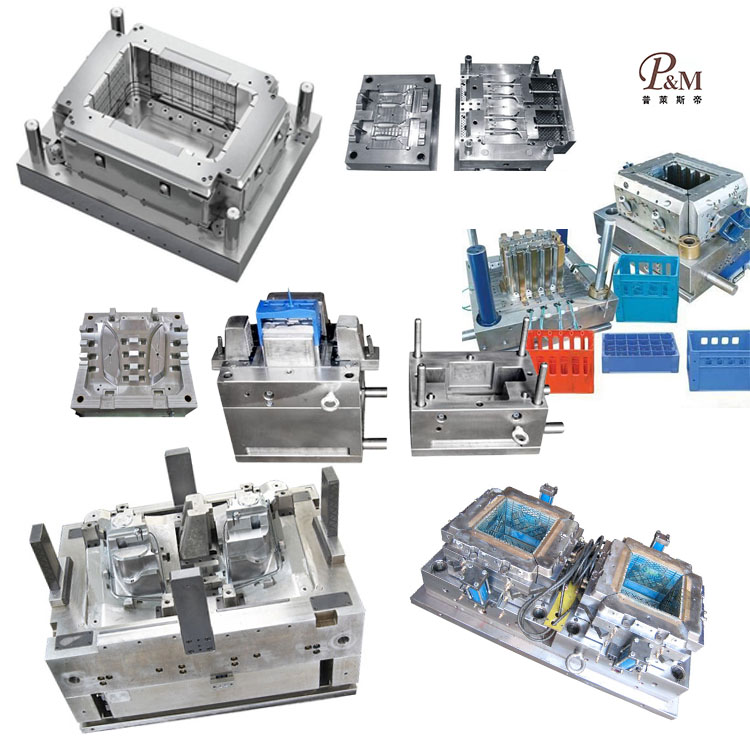
Derudover har vores virksomhed etableret samarbejdsrelationer med plastråvareleverandører, trykkerier mv. for at sikre råvareforsyning og trykkvalitet. Gennem vores rige erfaring og perfekte forsyningskæde kan vores virksomhed give kunderne højkvalitets tilpassede plast ABS PP PC PA6 delestøbningsprodukter for at imødekomme deres specifikke behov. Samtidig har vi 10 års professionel udenrigshandelserfaring, forstår udenrigshandelsprocessen og betjener vores kunder bedre. Til plast ABS PP PC PA6 delestøbningsprodukter kan vi lave tilsvarende plastdele, hvilket hovedsageligt udføres gennem sprøjtestøbeforme.
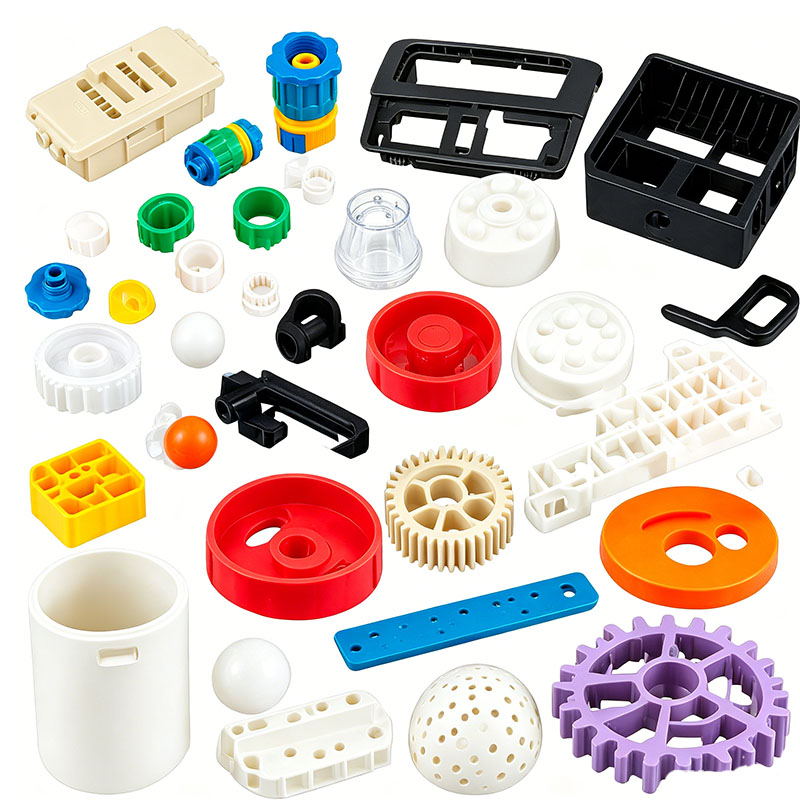
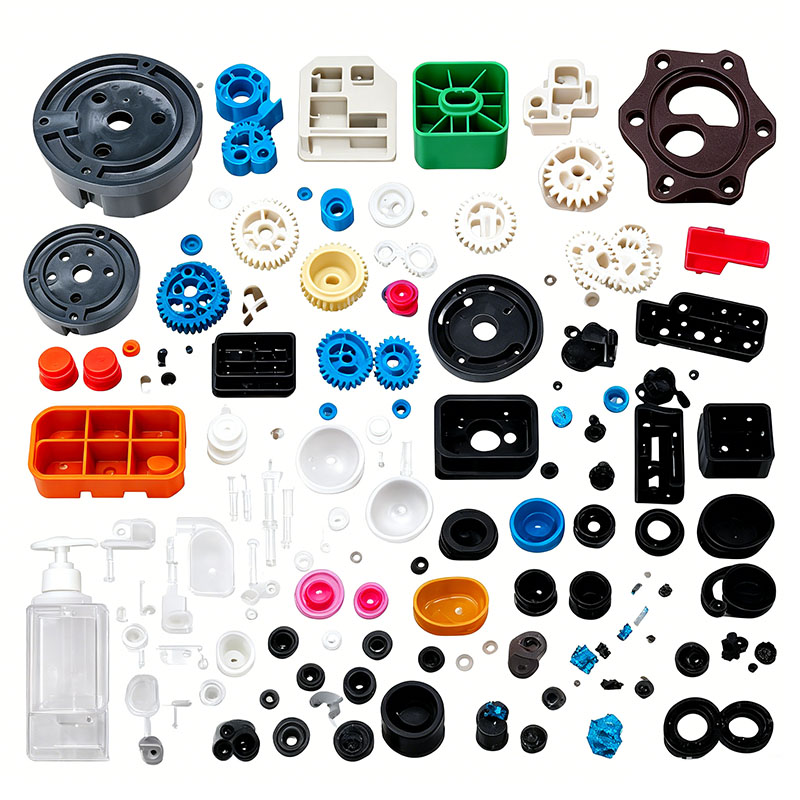
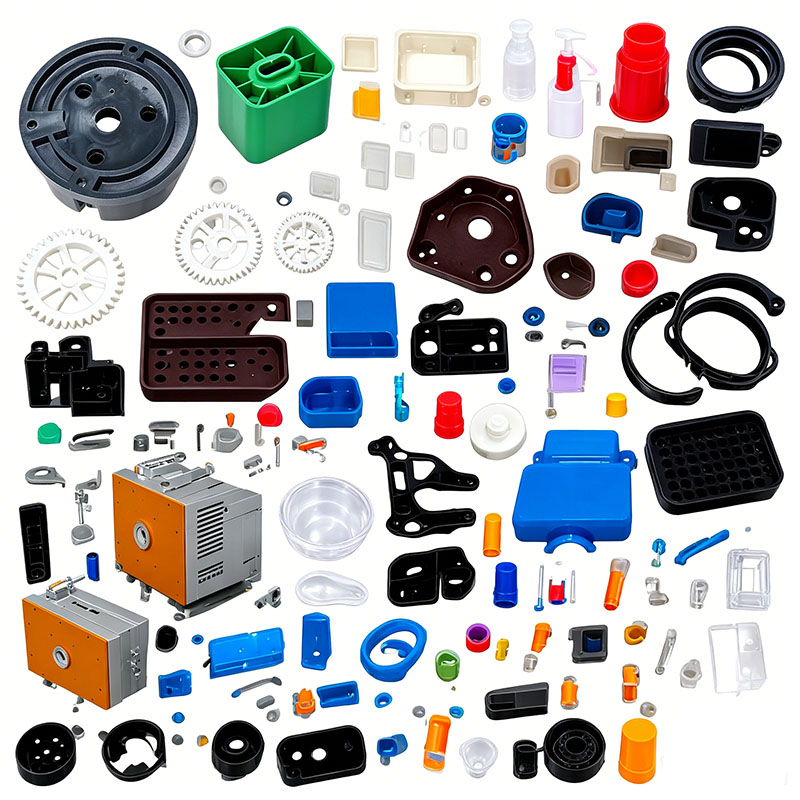
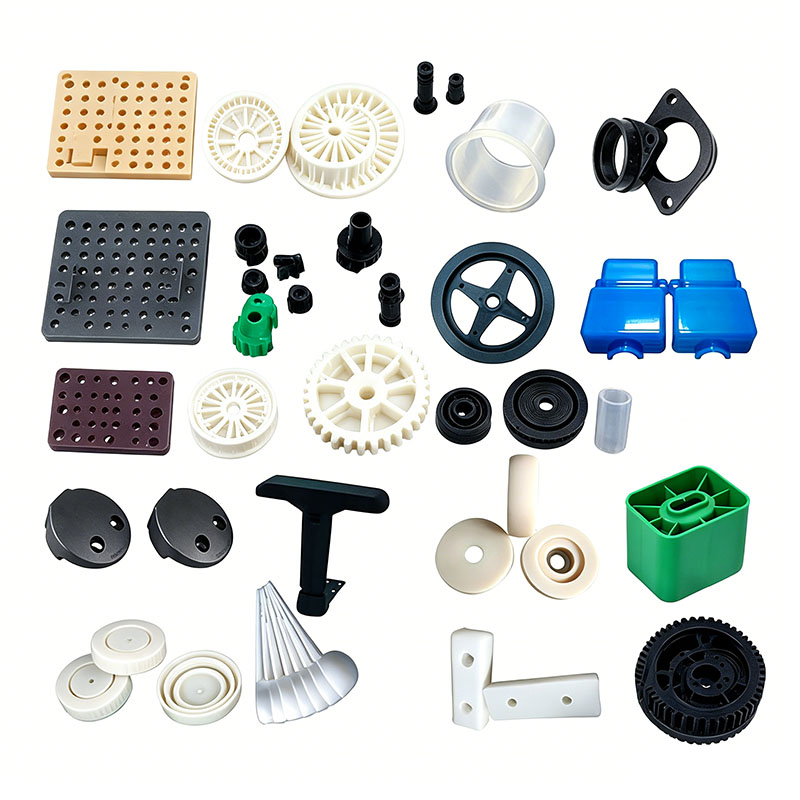
Elektriske scooter-plastdele bruger typisk fire hovedgrundmaterialer: ABS, PP, PC og PA6. Disse materialer adskiller sig væsentligt i molekylær struktur, vandabsorption, flydeevne og termisk stabilitet; følgelig varierer deres støbetemperaturer, tørrebetingelser, skimmelparametre og defektafhjælpningsstrategier meget. Anvendelse af en standardiseret proces på tværs af disse materialer fører ofte til defekter såsom sølvstriber, synkemærker, revner, skørt svigt og deformation. Det følgende afsnit skitserer de vigtigste støbningspunkter for hvert materiale og inkorporerer praktiske produktionsstandarder for komponenter som scooterhuse, batterihuse, instrumentdæksler og foldebeslag.
I. ABS støbning Essentials (instrumenthuse, kropsbeklædninger, styrkabinetter)
ABS er en copolymer af acrylonitril, butadien og styren. Det giver god sejhed, høj overfladeglans og let at male eller galvanisere og er klassificeret som en ingeniørplast til almen brug med lav vandabsorption. Nøglekontrolparametre omfatter tørring, formtemperatur og intern stresshåndtering.
Tørringskrav: Vandabsorptionshastigheden ved stuetemperatur er ca. 0,2 %; manglende tørring af materialet kan føre til sølvstriber og bobler. Standardtørring involverer at holde materialet ved 80°C i 3-4 timer for at holde fugtindholdet under 0,04%; denne varighed bør forlænges til 5 timer i fugtigt vejr. Dyb affugtning er ikke påkrævet; en standard tragttørrer er tilstrækkelig.
Tøndetemperatur: Fødezone 160–170°C; midterzone 180–190°C; dyse 195–205°C. For høje temperaturer får butadienkomponenten til at nedbrydes, hvilket resulterer i gulfarvning og skørhed; omvendt resulterer temperaturer, der er for lave, i dårlig flydeevne, hvilket fører til svejselinjer og korte skud.
Skimmeltemperatur: Moderat område på 50–65°C. Lave formtemperaturer inducerer høj intern stress, hvilket forårsager revner under bageprocessen efter maling eller galvanisering; høje formtemperaturer forlænger kølecyklussen og gør tyndvæggede dele tilbøjelige til at vride sig.
Procestryk og hastighed: Indsprøjtningstrykket varierer fra 80 til 110 bar. Til tyndvæggede kosmetiske dele bruges trinvis højhastighedsfyldning for at minimere svejselinjer. Holdetrykket påføres i to trin - 70 bar efterfulgt af 90 bar - for at forhindre overfladesynkemærker. Almindelige defekter og modforanstaltninger: Lav svejselinjestyrke kan løses ved at øge formtemperaturen og forbedre udluftningen; revnedannelse efter sprøjtning kræver et udglødningstrin (60°C i 2 timer); overfladestrømningsmærker (vandmærker) er typisk forårsaget af utilstrækkelig råvaretørring.
Efterslibningsspecifikationer: Andelen af tilsatte indløb/løbere bør ikke overstige 15 %; sejheden falder betydeligt ved gentagen genbrug, så overskridelse af dette forhold er forbudt for dele, hvor udseendet er kritisk.
II. Essentielle PP-støbningselementer (batterihuse, fendere, beskyttelsespaneler, clips)
Polypropylen (PP) er en semi-krystallinsk plast kendetegnet ved lav densitet, slagfasthed, syre/alkali modstand, lave omkostninger og fremragende flydeevne; den har dog høj krympning, er svær at binde og har moderat sejhed ved lav temperatur. Nøgle støbestyringer fokuserer på styring af krympedeformation og udluftning.
Tørringskrav: Vandoptagelsen er under 0,01%, så tørring er unødvendig for standardproduktion; hvis det opbevares i et fugtigt miljø i en længere periode, tørres ved 60°C i 1 time for at fjerne overfladefugt.
Tøndetemperatur: 190–230°C; dysetemperatur: 210–230°C. PP har et lavt smeltepunkt; for høje temperaturer forårsager nedbrydning, hvilket fører til lugte og sølvstriber, mens utilstrækkelige temperaturer resulterer i ufuldstændig krystallisering, en mat overfladefinish og reduceret sejhed.
Formtemperatur: 30–50°C. Højere formtemperaturer øger krystalliniteten og produktets stivhed, men øger også krympningen; lave formtemperaturer bruges til tyndvæggede dele for at minimere vridning.
Nøgleformningsegenskaber: PP-støbningskrympning varierer fra 1,5 % til 2,5 %, så formdesignet skal tage højde for dette krympningstilskud. Påfyldningshastigheden skal være mellem til høj; på grund af fremragende smelteflydeevne opstår flash let, så klemkraften skal tilpasses produktets projicerede område. Holdetiden øges med vægtykkelsen; tykvæggede batterirum kræver en holdetid på 15-20 sekunder for at modvirke krympning forårsaget af krystallisation.
Fejlkontrol: Produktets skævhed er primært forårsaget af ujævn afkøling; tilføje kølekanaler rundt om formhulen. Dårlig vedhæftning eller serigrafi-adhæsion bør afhjælpes ved efterstøbning af flamme- eller coronabehandling. For tyndvæggede dele, der oplever gasindfangning eller svidning, udvides udluftningskanalerne ved skillelinjen. Tilpasninger til modificeret PP: For hærdet PP og vejrbestandig PP forbliver procesparametrene uændrede, med kun masterbatch-forholdet justeret; for glasfiberforstærket PP skal formtemperaturen hæves til 60°C for at forbedre fiberbindingen.
III. PC Molding Essentials (gennemsigtige instrumentdæksler, højstyrke dekorative dele)
Polycarbonat (PC) tilbyder høj gennemsigtighed, slagfasthed og varmebestandighed, men det er meget hygroskopisk, har høj smelteviskositet og er ekstremt følsomt over for fugt. Nøglerne til støbning er grundig affugtende tørring og højtryksfyldning ved lav hastighed.
Obligatoriske tørrestandarder: Vandabsorption ved stuetemperatur kan nå op på 0,3%; Sprøjtestøbning med fugt til stede fører til omfattende sølvstriber, bobler og produktets skørhed/revner. En affugtende tørretumbler skal bruges ved 110–120°C i 4–6 timer, idet fugtindholdet skal holdes under 0,02 %; hvis maskinen er inaktiv i mere end en time, skal materialet gentørres.
Tøndetemperatur: 260–300°C; dyse: 280–300°C. PC har høj viskositet; lave temperaturer forhindrer fuldstændig hulrumsfyldning, mens temperaturer over 320°C forårsager molekylær kædespaltning, hvilket reducerer gennemsigtigheden og forårsager et drastisk fald i slagstyrken. Rens cylinderen med PP før nedlukning for at forhindre højtemperatur-karbonisering og kulstofopbygning.
Formtemperatur: Høj formtemperatur på 80–100°C. Høje temperaturer reducerer intern forskydningsspænding og forhindrer spændingsmærker på gennemsigtige dele; for lave temperaturer forårsager intern stresskoncentration, hvilket gør dele tilbøjelige til at revne under monteringsbelastninger.
Injektionsproces: Højtryksfyldning ved lav hastighed (injektionstryk 100–140 bar) for at undgå intern belastning forårsaget af højhastighedsforskydning; moderat holdetryk med forlænget varighed baseret på vægtykkelse; for stort holdetryk er strengt forbudt for gennemsigtige dele for at forhindre stressblegning.
Efterbehandling: Hvis gennemsigtige PC-dele kræver samling eller limning, udglødes de ved 70–80°C i 2–3 timer efter støbning for at lindre intern belastning; poler formen til en spejlfinish for at sikre høj lystransmission uden uklarhed eller uklarhed. IV. PA6-støbningsnøglepunkter (foldelåse, støttebeslag, bærende strukturelle dele)
Nylon 6 (PA6) har høj krystallinitet, slidstyrke og høj mekanisk styrke, hvilket gør det til et ideelt materiale til lastbærende scooterkomponenter. Dens primære ulempe er høj vandabsorption; mens fugtoptagelse efter støbning faktisk øger sejheden, skal forarbejdningsfokus være på grundig affugtning, høje formtemperaturer og præcis temperaturkontrol.
Tørringskrav: Utørret PA6 kan indeholde op til 3 % fugt, hvilket fører til for store bobler under injektion og skøre svejselinjer, der let klikker. Brug en affugtningstørrer ved konstant 105–115°C i 4 timer for at opnå et fugtindhold på ≤0,02 %; for glasfiberforstærket PA6 (PA6-GF30), forlænge tørretiden til 5 timer. Efter tørring skal materialet opbevares i en forseglet tragt for at forhindre lufteksponering; tørre igen, hvis maskinen har været inaktiv i mere end 30 minutter.
Tøndetemperatur: 230–260°C; Dyse: 240–260°C. Temperaturer, der er for lave, resulterer i dårlig smelteflow og ujævn glasfiberdispersion; temperaturer over 270°C forårsager nylonnedbrydning, genererer ammoniakgasbobler og reducerer delens styrke betydeligt.
Formtemperatur: Høj formtemperatur på 70–90°C. Høje formtemperaturer øger krystalliniteten og ensartetheden af glasfiberfordelingen, hvilket væsentligt forbedrer slidstyrken og udmattelsesbestandigheden af beslag og låse; støbning ved lav temperatur resulterer i ufuldstændig krystallisation, hvilket fører til utilstrækkelig stivhed og modtagelighed for krybedeformation.
Støbeproces: Moderat flydende; indsprøjtningstryk 80–120 bar med mellemhastighedspåfyldning. Glasfiberforstærkede materialer forårsager slid på formhulrum, så hulrum kræver nitreringsbehandling. Undgå for stort holdetryk for at forhindre indre spændinger, der kan forårsage deformation under opbevaring; beregne afkølingstid baseret på maksimal vægtykkelse (f.eks. kræver tykvæggede låse >4 mm >20 sekunders afkøling).
Særlig karakteristisk kontrol: PA6 er hård og skør umiddelbart efter udtagning af formen, men opnår sejhed efter at have absorberet fugt naturligt over 24 timer ved stuetemperatur; hvis hurtig montering er påkrævet, kan en kogende vandbehandling bruges til at øge sejheden. Glasfiberforstærkede dele er tilbøjelige til at "flyde fiber" (eksponering af overfladefiber); forbedre overfladens udseende ved at hæve formtemperaturen og sænke injektionshastigheden. V. Sammenfatning af støbekarakteristika for fire materialer
ABS prioriterer overfladefinish og lav indre belastning, hvilket gør den velegnet til dekorative udvendige dele; PP er let at forme, men udviser høj krympning, hvilket gør den ideel til lette huse; PC tilbyder høj gennemsigtighed og slagfasthed, men kræver streng kontrol over tørring og høje formtemperaturer; PA6 giver overlegen styrke og slidstyrke, men nødvendiggør en grundig affugtning, hvilket gør den almindeligt anvendt til bærende strukturelle komponenter. I den faktiske produktion skal råmaterialer vælges ud fra delfunktionalitet, og specifikke parametre for tørring, formtemperatur og injektion skal overholdes nøje. Derudover er kontroller vedrørende udglødning, udluftning og genslibning essentielle for at minimere batch-defekter - såsom revner, sølvstriber, synkemærker og vridninger - ved kilden, og derved sikre ensartet kvalitet for elektriske scooter-plastkomponenter.
Vi er en producent af plast ABS PP PC PA6 delestøbning, der leverer højkvalitets plast ABS PP PC PA6 delestøbning fremstilling. Så længe du ønsker at tilpasse/udvikle plast ABS PP PC PA6 dele støbeprodukter, kan du finde os. Vi har professionelt sprøjtestøbedesign og moden fremstillingsteknologi, der giver dig one-stop-service, fra produktdesign-formfremstilling-produktproduktion-produktemballage-produkttransport, vi kan hjælpe dig i hvert led. Så længe du kommer til os, vil vi yde dig den ultimative service og tilfredsstille dig i forhold til produktkvalitet, produktionstid, informationsdialog mv.
|
Produktnavn |
Løbebåndsstøbning |
|
Giv venligst |
2D, 3D, prøver eller størrelsen af multi-vinkel billederne |
|
Skimmeltid |
20-35 dage |
|
Produkt tid |
7-15 dage |
|
Formpræcision |
+/-0,01 mm |
|
Skimmelsvamp liv |
50-100 millioner skud |
|
Produktionsproces |
Revisionstegninger - skimmelstrømsanalyse - Designvalidering - Custom Materials - Formbearbejdning - kernebehandling - elektrodebearbejdning - Løbesystem forarbejdning - bearbejdning af dele og indkøb - bearbejdningsaccept - hulrum overfladebehandling proces - kompleks tilstand Die - Hele formoverfladebelægning - Monteringsplade - formprøve - prøvetest - afsendelse prøver |
|
Skimmelhule |
Ét hulrum, multi-hulrum eller samme forskellige produkter laves sammen |
|
Formmateriale |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Løber system |
Varm løber og kold løber |
|
Grundmateriale |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Slutte |
Pitting ordet, spejlfinish, mat overflade, striae |
|
Standard |
HASCO, DME eller afhængig af |
|
Hovedteknologi |
Fræsning, slibning, CNC, EDM, tråd skæring, udskæring, EDM, drejebænke, overfladefinish mv. |
|
Software |
CAD,PRO-E,UG Designtid: 1-3 dage (normale omstændigheder) |
|
Produktmateriale |
ABS,PP,PC,PA6,PA66,TPU,POM,PBT,PVC,HIPS,PMMA,TPE,PC/ABS,TPV,TPO,TPR,EVA,HDPE,LDPE,CPVC,PVDF,PPSU.PPS. |
|
Kvalitetssystem |
ISO9001:2008 |
|
Fastlæg tid |
20 dage |
|
Udstyr |
CNC, EDM, afskæring Maskine, plastikmaskiner osv. plastkuffertform zhe jiang |


Fremstilling af plastsprøjtestøbeforme

Specifikationer for plaststøbning

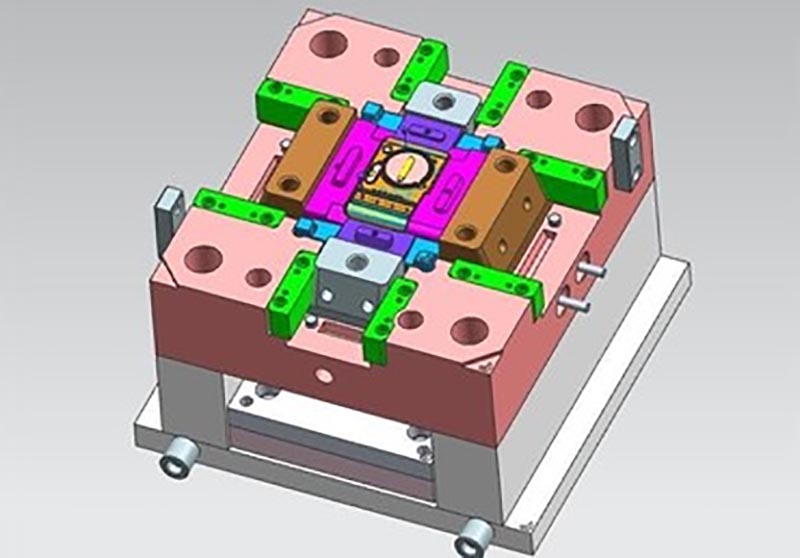
Form design:



Transaktionsproces:

Skimmeltest:


Produktets emballage

Fabrik
Vi er Custom Plastic Mold fabrik. Vores fabrik er plastsprøjtestøbeproducent. vi har 17 års erfaring i professionel tilpasset plastform og 10 års erfaring med udenrigshandel. Vi er leverandør af tilpasset plaststøbeform. Vi kan levere tilpasset plaststøbeservice. Vores fabrik kan fremstille de sprøjtestøbte plastdele, og kvaliteten af produkterne vil tilfredsstille dig.
Vi har mere end 50 avancerede maskiner og hundredvis af ingeniører og designere. Vi kan levere one-stop service, fra produktdesign - formfremstilling - produktproduktion - produktemballage - transport. Vi har en komplet produktionskæde. Vi kan opfylde alle dine krav.
Tjenester vi leverer:
Professionel brugerdefineret form service, plast forme design og fremstilling. plastik produkt produktion, produkt design, form design, blæse form tilpasning, rotationsform tilpasning, die-casting form tilpasning. 3D-printtjenester, CNC-produktionstjenester, produktemballage, tilpasset emballage, forsendelsestjenester.










Vi overholder altid principperne om kvalitet først og gang først. Mens du giver kunderne produkter af højeste kvalitet, så prøv at maksimere produktionseffektiviteten og forkorte produktionstiden. Vi er stolte af at fortælle hver kunde, at vores virksomhed ikke har mistet nogen kunde siden etableringen. Hvis der er et problem med produktet, vil vi aktivt søge en løsning og tage ansvar til det sidste.

FAQ
Q1: Er du handelsvirksomhed eller producent?
A: Vi er producenter.
Q2. Hvornår kan jeg få tilbuddet?
A: Vi citerer normalt inden for 2 dage efter, at vi har modtaget din forespørgsel.
Hvis du haster meget, så ring til os eller fortæl os i din e-mail, så vi først kan give et tilbud til dig.
Q3. Hvor lang er leveringstiden for skimmelsvamp?
A: Det hele afhænger af produkternes størrelse og kompleksitet. Normalt er leveringstiden 25 dage.
Q4. Jeg har ingen 3D-tegning, hvordan skal jeg starte det nye projekt?
A: Du kan levere os en støbeprøve, vi hjælper dig med at færdiggøre 3D-tegningsdesignet.
Q5. Før forsendelse, hvordan sikrer man, at produkternes kvalitet?
A: Hvis du ikke kommer til vores fabrik og heller ikke har tredjeparten til inspektion, vil vi være din inspektionsmedarbejder.
Vi vil give dig en video til produktionsprocesdetaljer, herunder procesrapport, produktstørrelsesstruktur og overfladedetaljer, pakningsdetaljer og så videre.
Q6. Hvad er dine betalingsbetingelser?
A: Formbetaling: 40% depositum af T/T på forhånd, 30% anden formbetaling før udsendelse af de første prøveprøver, 30% skimmelbalance, efter at du har accepteret de endelige prøver.
B: Produktionsbetaling: 50% depositum på forhånd, 50% før afsendelse af de endelige varer.
Q7: Hvordan gør du vores forretning langsigtet og godt forhold?
A:1. Vi holder god kvalitet og konkurrencedygtig pris for at sikre, at vores kunder drager fordel af produkter af den bedste kvalitet.
2. Vi respekterer enhver kunde som vores ven, og vi handler oprigtigt og bliver venner med dem, uanset hvor de kommer fra.
Hot Tags: Plast ABS PP PC PA6 delestøbning, Kina, producent, leverandør, fabrik, tilpasset, engros, køb, kvalitet, seneste salg, fremstillet i Kina
Relateret kategori
Send forespørgsel
Du er velkommen til at give din forespørgsel i nedenstående formular. Vi svarer dig inden for 24 timer.